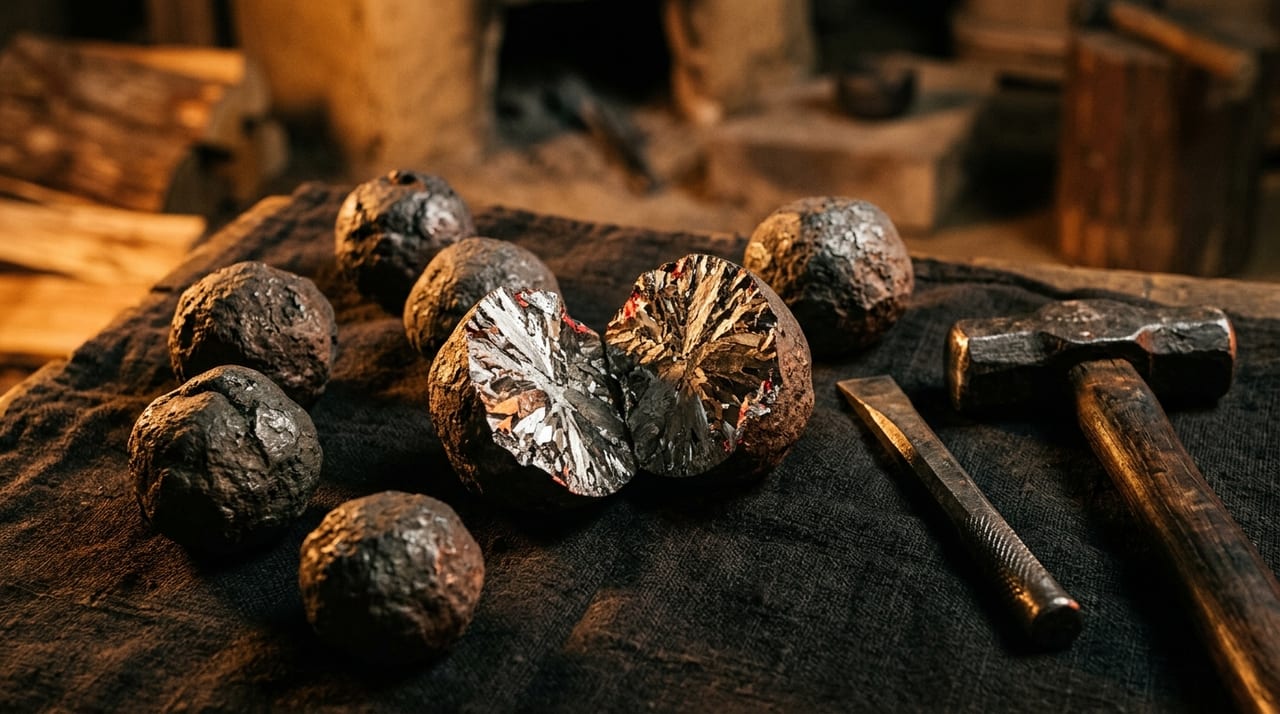Nouveautés — Découvrez les dernières arrivées dans notre catalogue. Voir →
Articles sur le tamahagane, la trempe, le polissage et la laque — la technique et la science derrière la lame.
Le kaji-oshi, par lequel le tōshō lui-même affine la lame après le yaki-ire à l'aide de pierres à aiguiser. Cet article explique son objectif, ses outils et sa différence avec la togi complète du togishi, dans le cadre du processus de fabrication d'une lame.
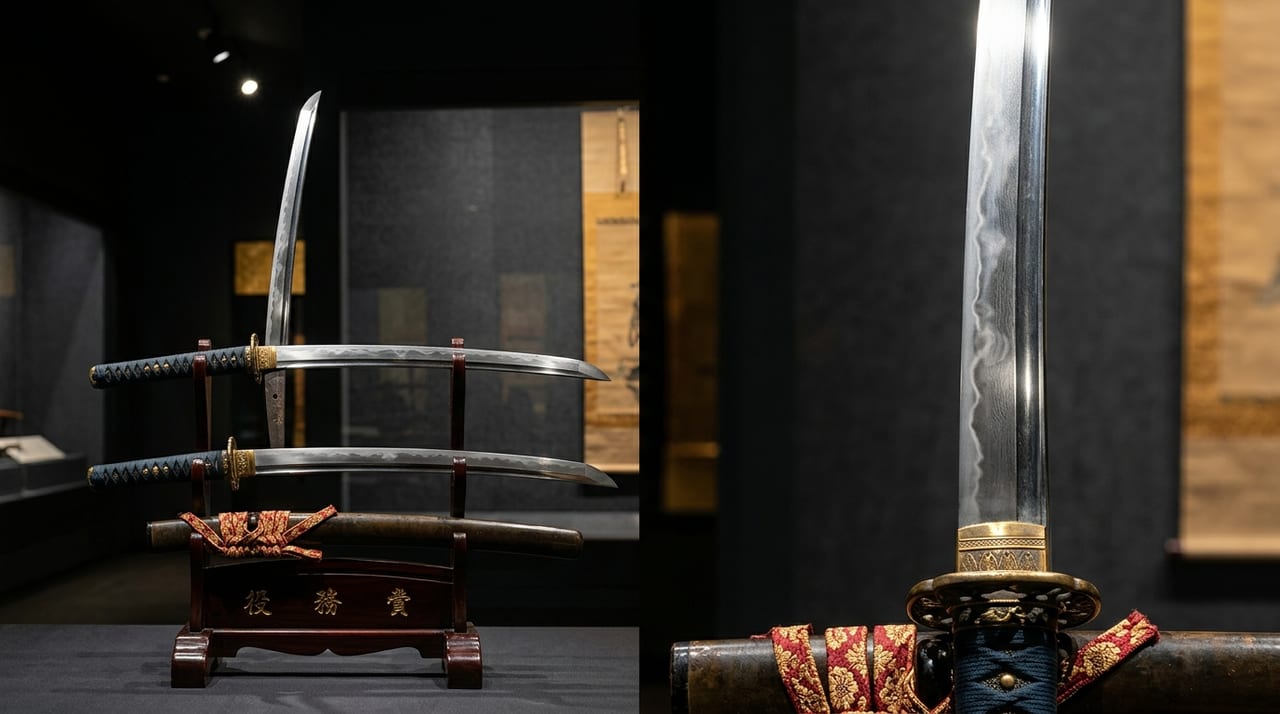
Une présentation des méthodes de mesure et des points de référence pour le nagasa, le sori, le motohaba et sakihaba, le kasane et le poids, ainsi que d'une approche d'évaluation permettant de déterminer l'époque, l'usage et l'état d'un sabre en combinant ces valeurs.
Le yaki-haba, qui désigne la largeur du hamon, et le yaki-dashi, qui désigne l'amorce du hamon près du hamachi. Cet article explique ces deux éléments, déterminés par la disposition du yakiba-tsuchi, ainsi que la démarche d'appréciation.
Une lecture des différences de techniques de forge entre kotō et shintō de part et d'autre de la période Keichō, à travers les contextes historiques et économiques que sont la réorganisation des circuits de distribution du fer liée à l'unification du pays et le regroupement des tōkō dans les villes de château.
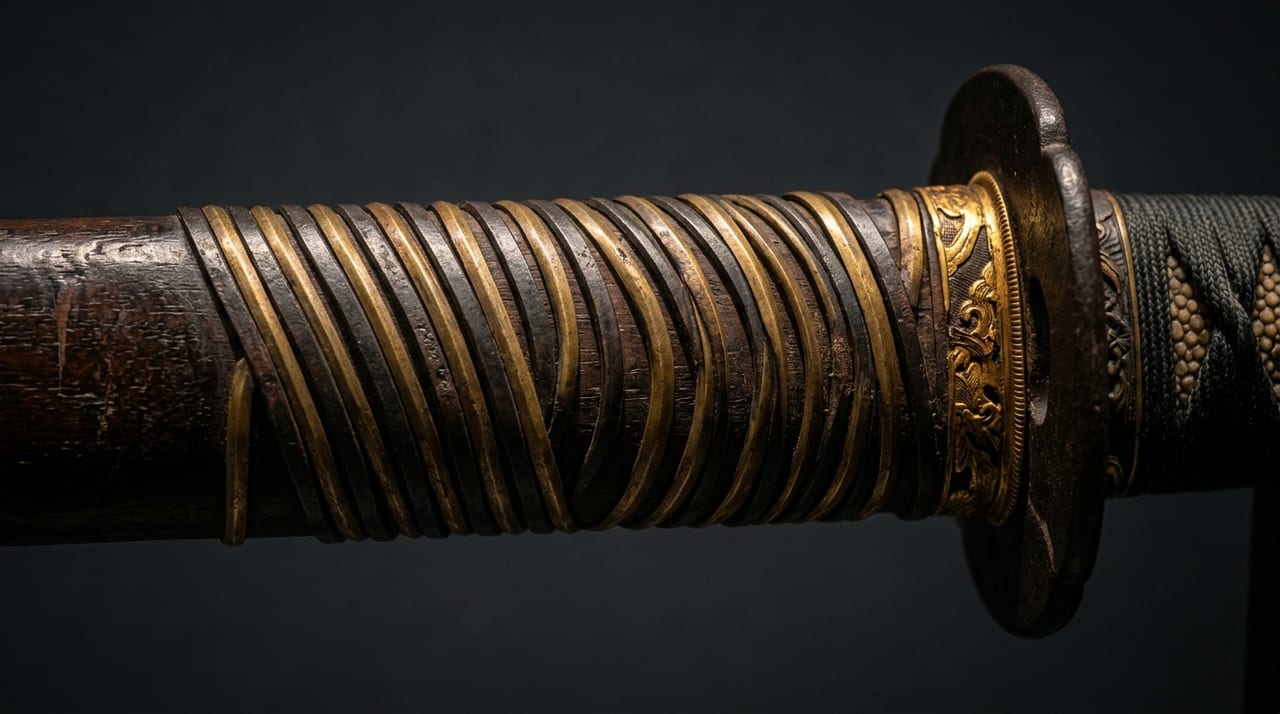
Le hirumai consiste à enrouler en spirale des bandelettes métalliques pour renforcer la saya et le tsuka. Cet article en explique l'étymologie, le processus de fabrication, ainsi que l'évolution des pièces à vocation combattante vers un usage cérémoniel.
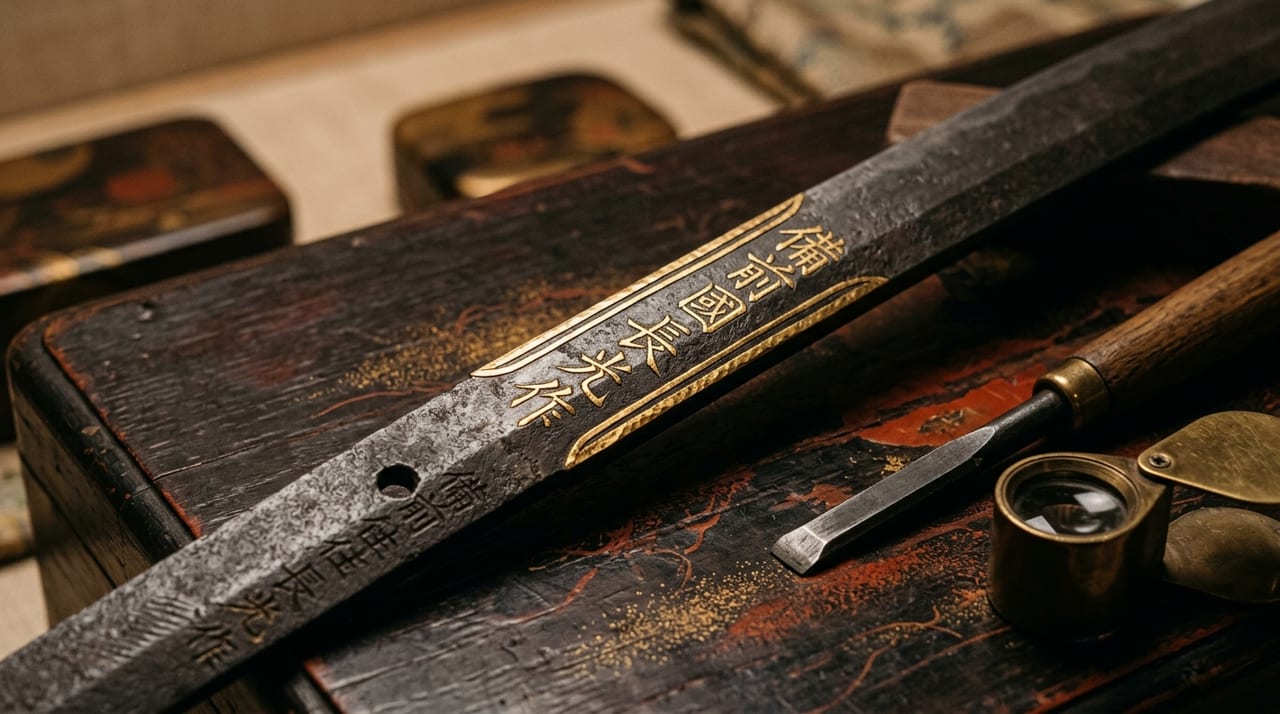
La zōgan-mei, technique consistant à graver le nom de l'auteur en or ou en argent sur les grandes lames mumei. Présentation de l'histoire de l'expertise par la famille Hon'ami, ainsi que des techniques allant de la gravure des rainures à l'incrustation des fils d'or.
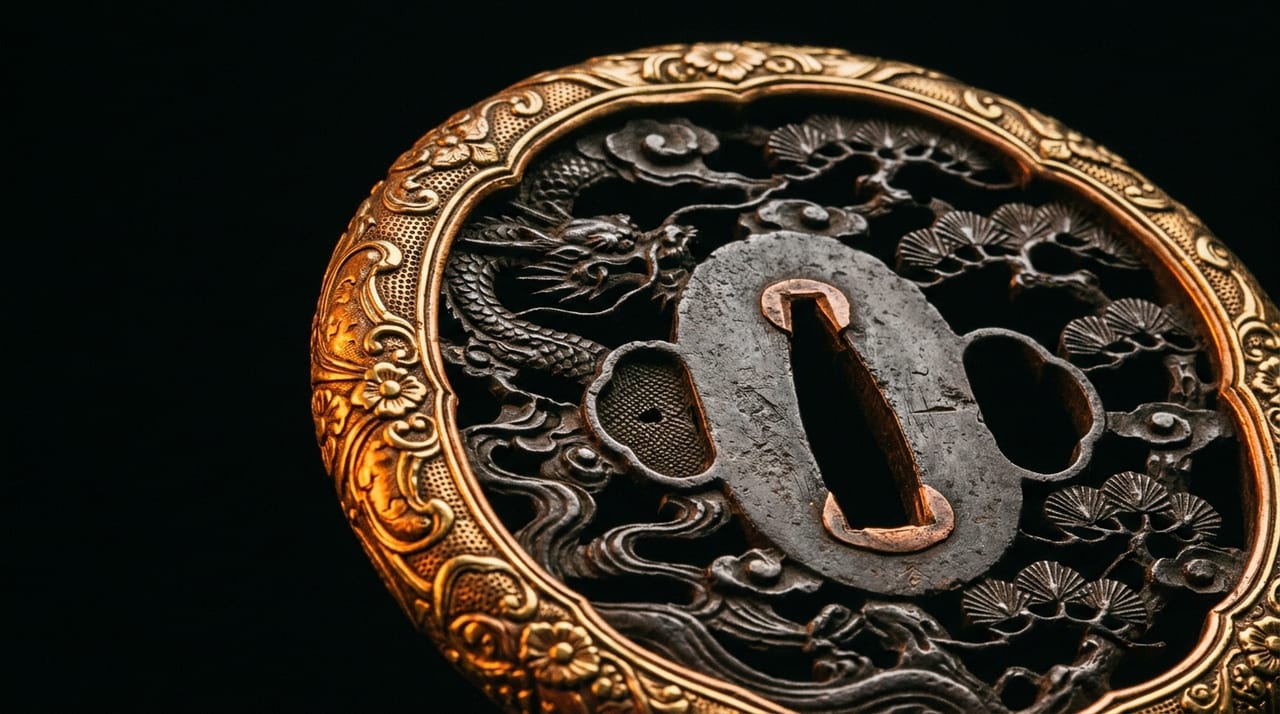
Explication de la technique du fukurin, qui consiste à envelopper d'une bande métallique les bords des tōsōgu tels que les tsuba et les fuchi-kashira, en abordant les types, les matériaux et le processus de fabrication.
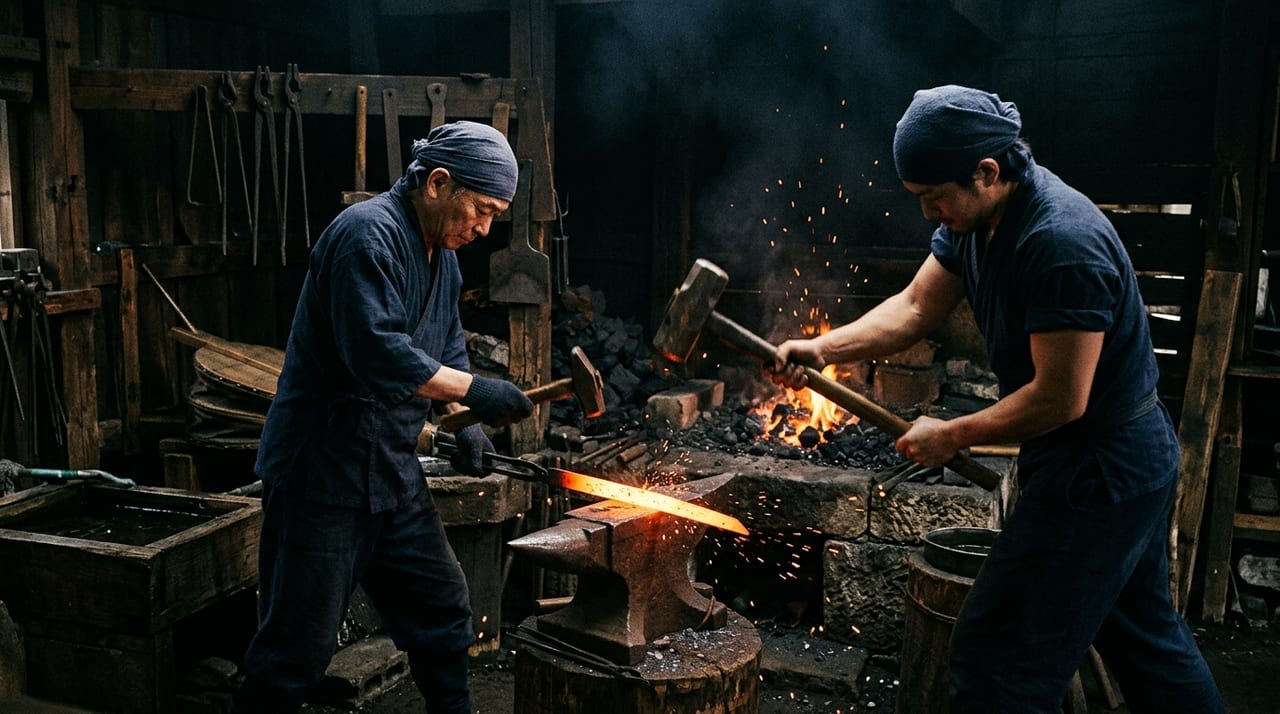
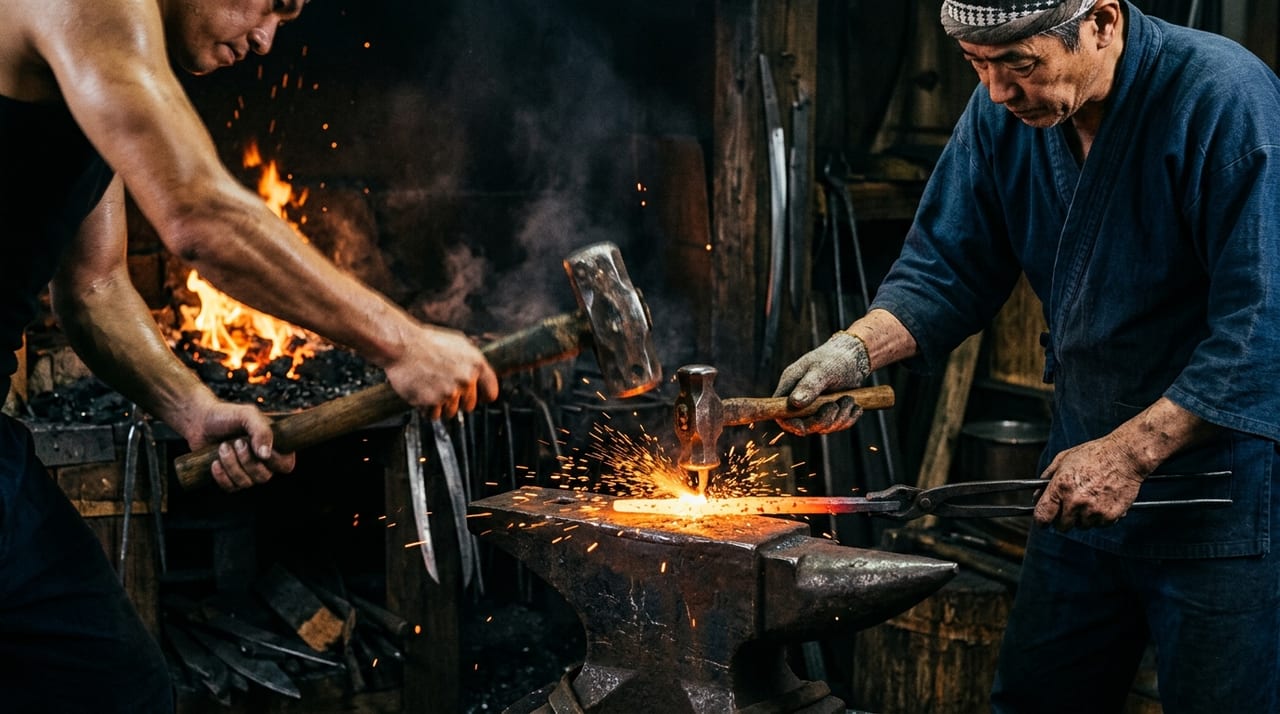
Le travail en commun du kaji qui est à l'origine de l'expression « aizuchi wo utsu » — explication du rythme selon lequel le yokoza et le sakite frappent le marteau à tour de rôle, et du mécanisme par lequel ce souffle influe sur la qualité du tanren.
Les conditions métallurgiques dans lesquelles naît l'utsuri qui flotte dans le jigane du nihontō sont analysées à partir de deux facteurs : la structure en couches issue du tanren et les différences de refroidissement lors du yaki-ire.
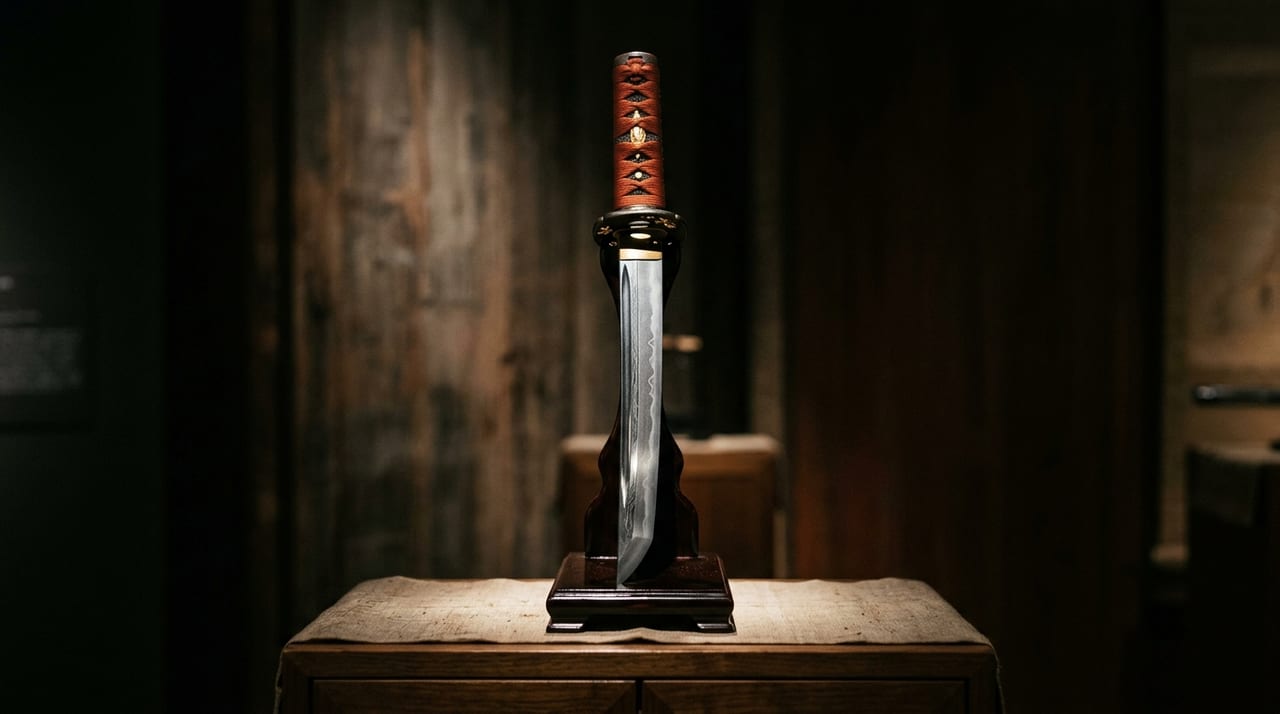
Un tanto est une lame japonaise de moins d'un shaku (environ 30,3 cm). Il est forgé selon le même processus que les épées plus longues; les différences se trouvent dans sa classe de longueur, sa forme prédominante hira-zukuri avec peu de courbure, et les jours de forgeage minimaux dans les critères d'approbation de la production.
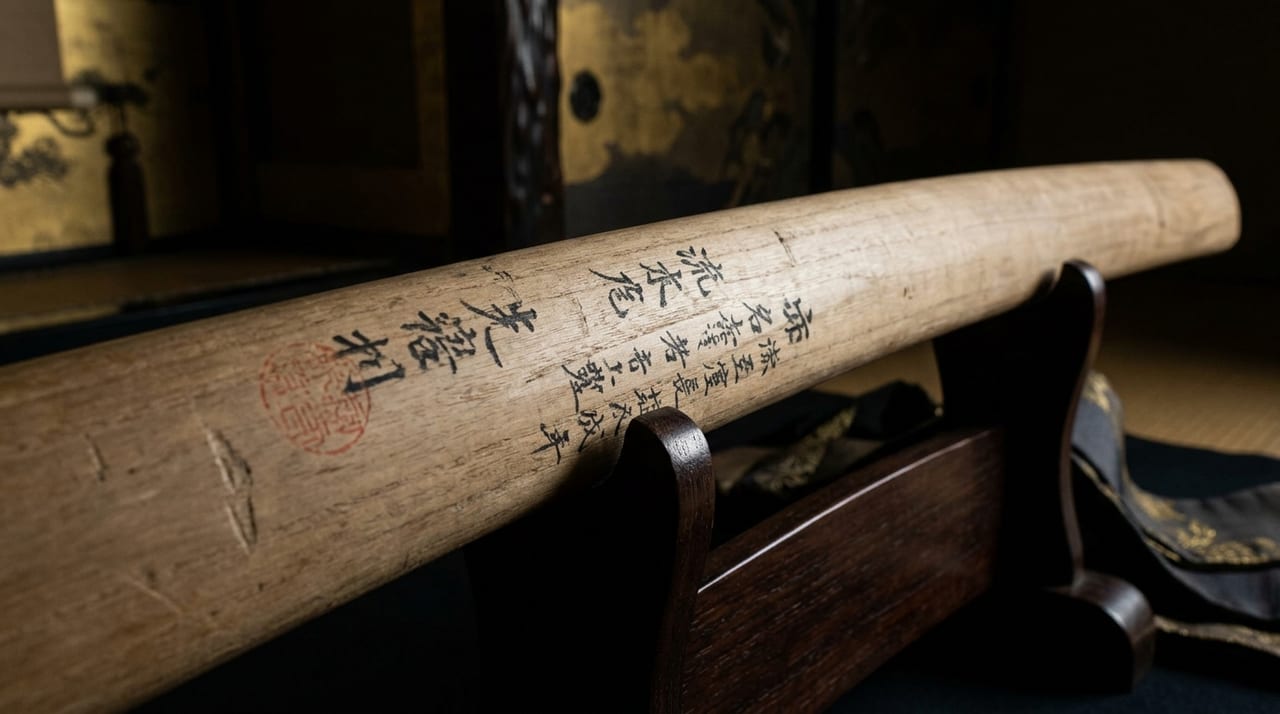
Présentation des origines du sayagaki inscrit à l'encre sur le shirasaya, du rôle joué par la famille Hon'ami, de la lecture des informations consignées et de leurs différences avec le kanteisho.
Présentation des points d'observation des techniques métallurgiques permettant de distinguer si les tōsōgu tels que les tsuba et menuki sont des pièces fondues ou ciselées à la main.
Une explication du sens de la méthode de fabrication appelée « utsushi », par laquelle les tōshō contemporains reproduisent la forme, le jigane et le hamon des grandes lames, ainsi que ses différences avec la honka et sa place dans le secteur.
Cet article explique comment les artisans ont jugé, à partir de la couleur d'oxydation (yakiiro) apparaissant sur le tranchant, le jigane et le mune d'un nihontō, la réussite ou l'échec du traitement thermique ainsi que la distribution de la dureté.
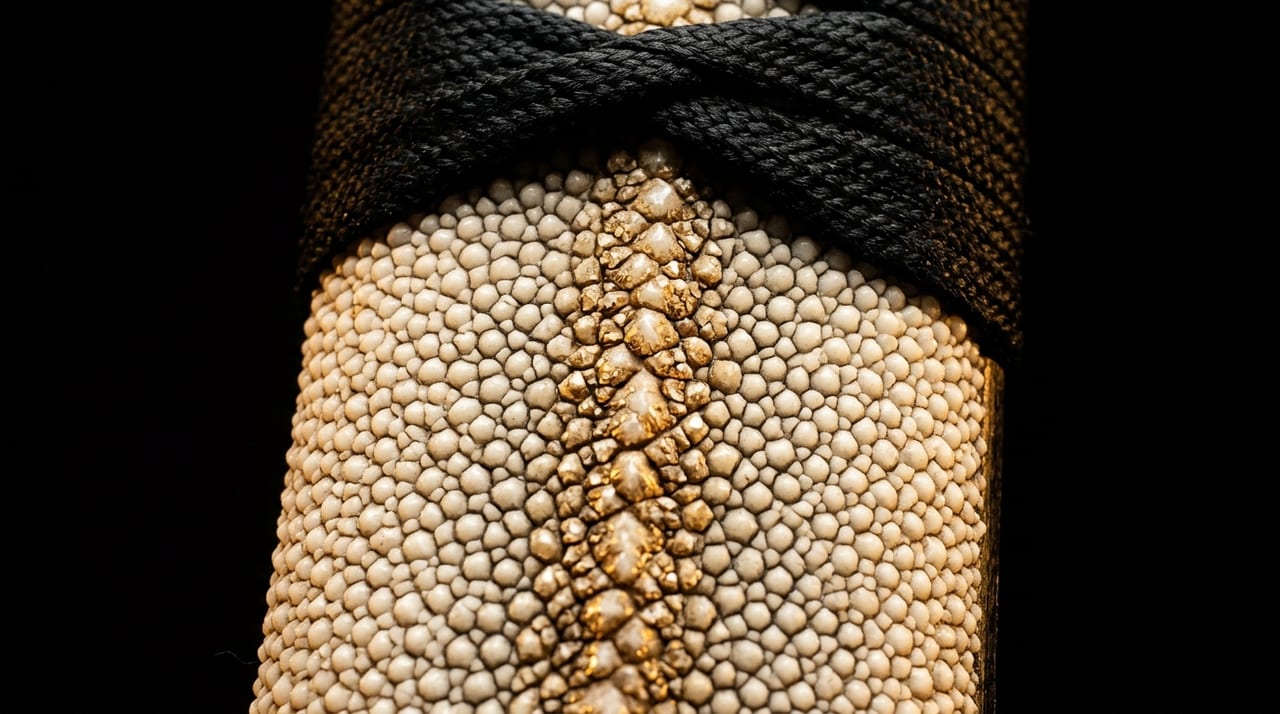
La préparation du samegawa (peau de raie) dissimulée sous les fils du tsuka-maki. Cet article explique les techniques traditionnelles qui soutiennent la prise du tsuka, notamment la disposition des oyatsubu et les étapes de collage.
Le succès du yaki-ire, qui détermine la qualité du nihontō, repose en réalité sur une terre spéciale préparée à l'avance par le tōshō. Réglage de la dureté, génération du motif du hamon, prévention des fissures waniguchi-ware — tout est contrôlé par la composition de la terre, un savoir-faire secret de l'artisan.
La question des relations entre tradition et innovation, soulevée par l'introduction de meuleuses électriques et de fours électriques chez les tōshō contemporains. Cet article explique le système d'approbation et d'enregistrement de la fabrication des lames, les critères d'examen de la NBTHK, et la définition de la « tradition » dans la fabrication du nihontō selon trois positions distinctes : les partisans du résultat, ceux du processus et ceux du matériau.
Cet article explique les mécanismes des phénomènes d'oxydation de surface que sont la décarburation (dattan) et la brûlure (yake) dans le forgeage du nihontō, ainsi que les techniques pratiques du tōshō pour les prévenir — gestion de la température, réduction du temps de chauffe, utilisation d'agents protecteurs tels que la cendre de paille (warabai) — et le post-traitement par polissage après achèvement.
Les nihontō se magnétisent lors de la forge et du stockage, ce qui perturbe l'authentification, la conservation et le togi. Cet article détaille les méthodes de démagnétisation telles que le kōryū datsuji (démagnétisation en courant alternatif), ainsi que les mesures préventives quotidiennes comme maintenir une distance suffisante par rapport aux haut-parleurs et aux aimants.
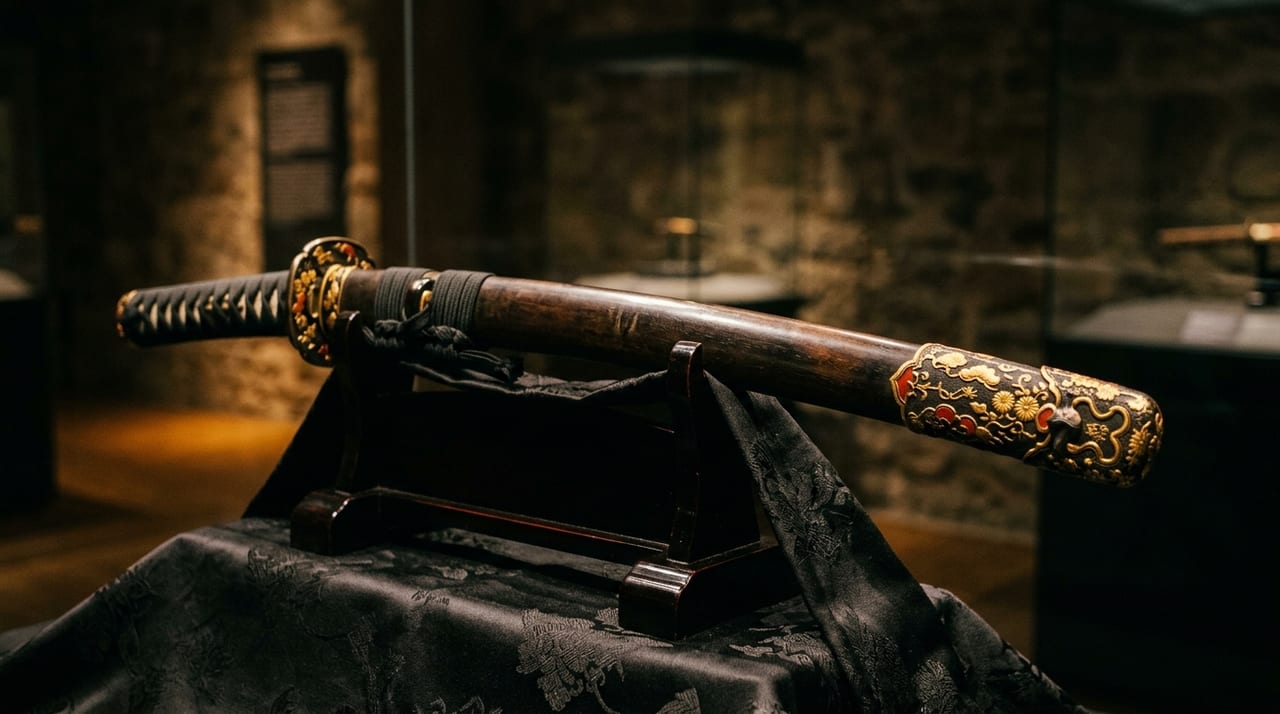
Le tsukamaki est une technique importante qui protège la prise en main du nihontō et permet une manipulation sûre. Du choix des matériaux — soie, coton, cuir — aux multiples techniques d'enroulement comme le morotsumami-maki, en passant par la gestion d'une tension uniforme, cet article présente en détail le savoir-faire artisanal des tsukamakishi.
Traditionnellement, la période recommandée pour la fabrication des lames était le « fuyukaji ». La saison froide favorise une gestion stable de la température de l'eau lors du yaki-ire, et la couleur du feu dans le foyer est plus facile à distinguer. À l'inverse, le travail estival présente des défis spécifiques : variations du comportement de l'acier dues à la chaleur et à l'humidité élevées, ainsi que fatigue accrue des artisans. Comprendre la relation entre les saisons et la fabrication des lames permet de saisir à quel point le nihontō, en tant qu'objet artisanal, est intimement lié à l'environnement naturel.
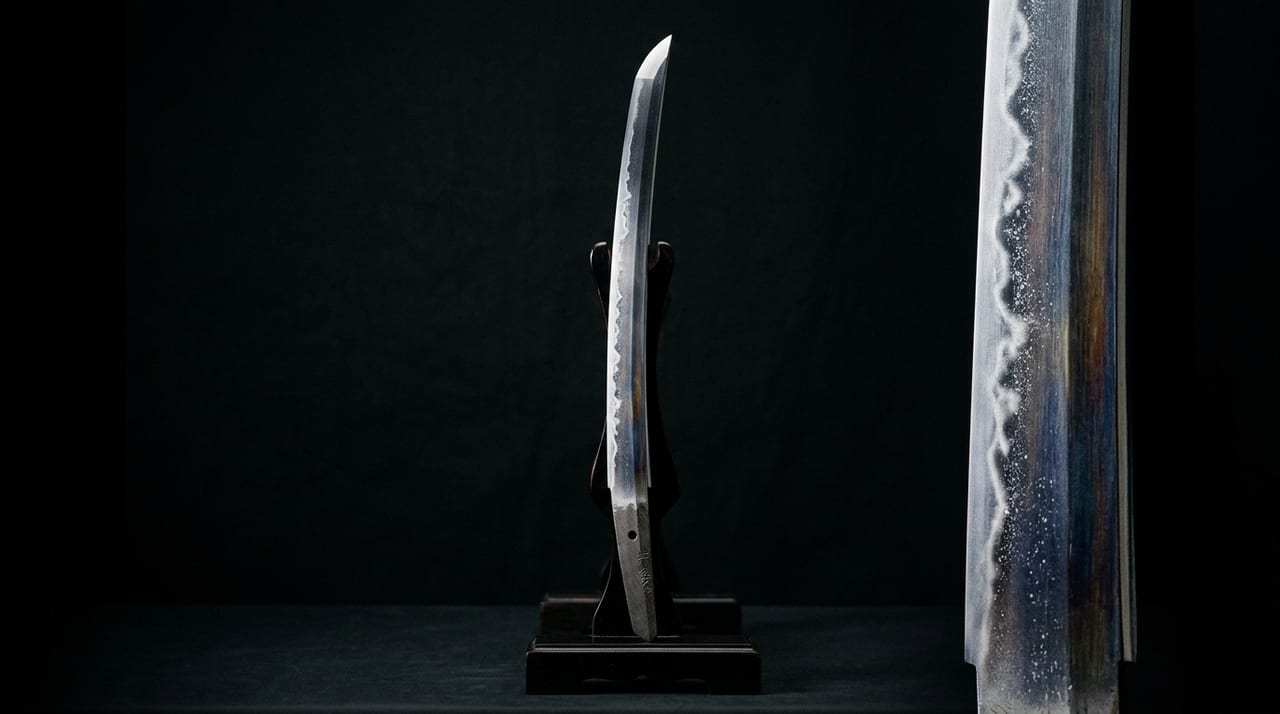
Le hadori est la technique de polissage la plus délicate, appliquée par le togishi lors de la phase finale. Du choix de la pierre à l'intensité de la pression exercée par les doigts, cet article explique les techniques et la signification du polissage de finition qui fait ressortir magnifiquement le hamon.
La forge du nihontō n'était pas une simple transformation métallique, mais un acte spirituel profondément lié aux rituels du bouddhisme ésotérique et du shintoïsme. Cet article explique le rôle que jouèrent les prières devant le foyer, les porte-bonheur et les jufu dans le processus de création de la lame, et expose les réalités des rituels de forge ainsi que leur fondement idéologique.
La lame qui vient de subir le yaki-ire passe, avant le polissage, par une étape d'ébauche appelée « sen-gake ». Cet article explique la procédure de cette technique, qui utilise un outil en forme de ciseau pour ajuster le sori et la forme de la lame, ainsi que le nombre d'années que les artisans consacrent à son apprentissage.
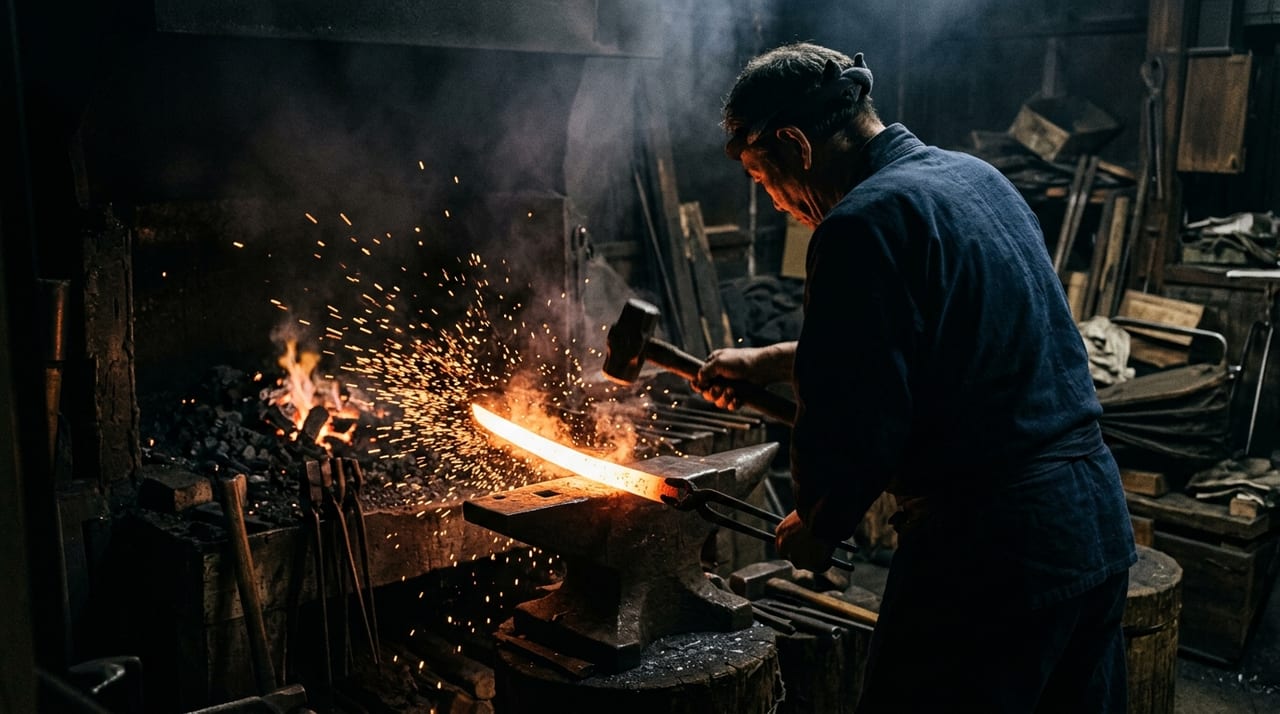
Dans la forge du nihontō, le kozuchi manié par le tōshō et le ōzuchi brandi par l'uchi-ko travaillent de concert pour façonner l'acier. Cet article explique les différences de poids, de forme et de technique de frappe entre chaque marteau, la répartition des rôles dans le processus de tanren, et le jugement que le tōshō expérimenté met dans le choix de ses marteaux.
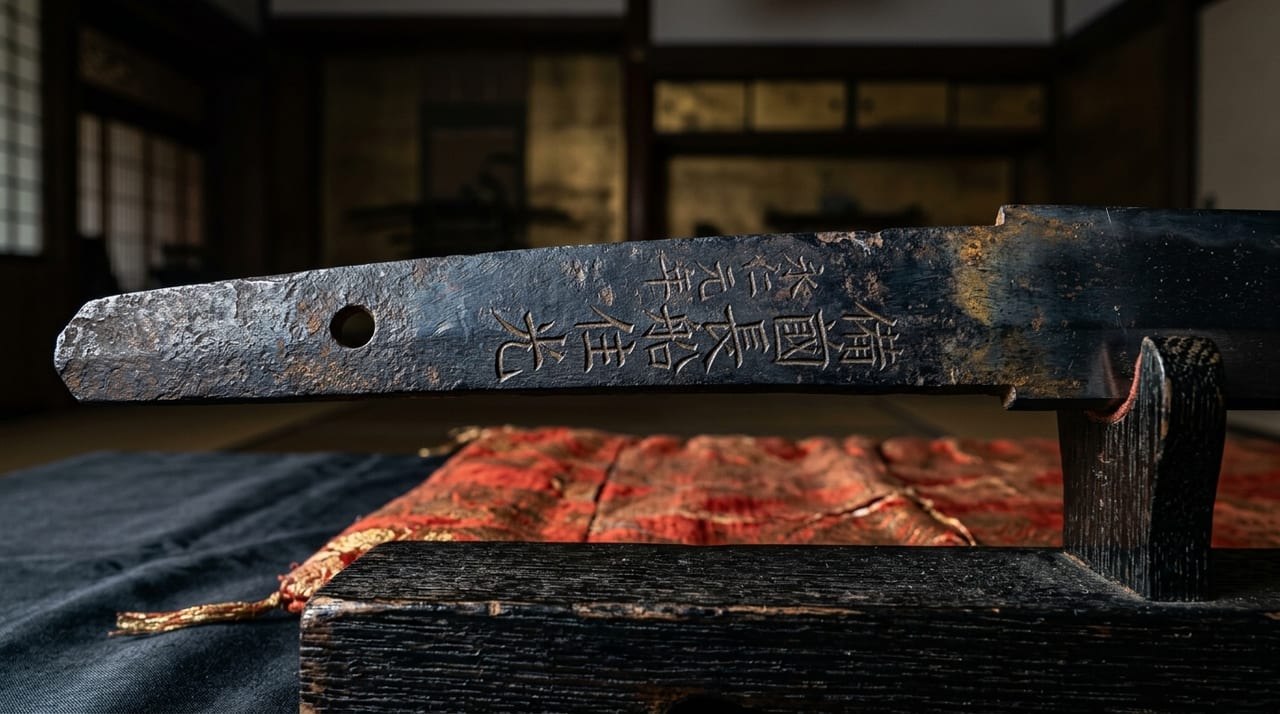
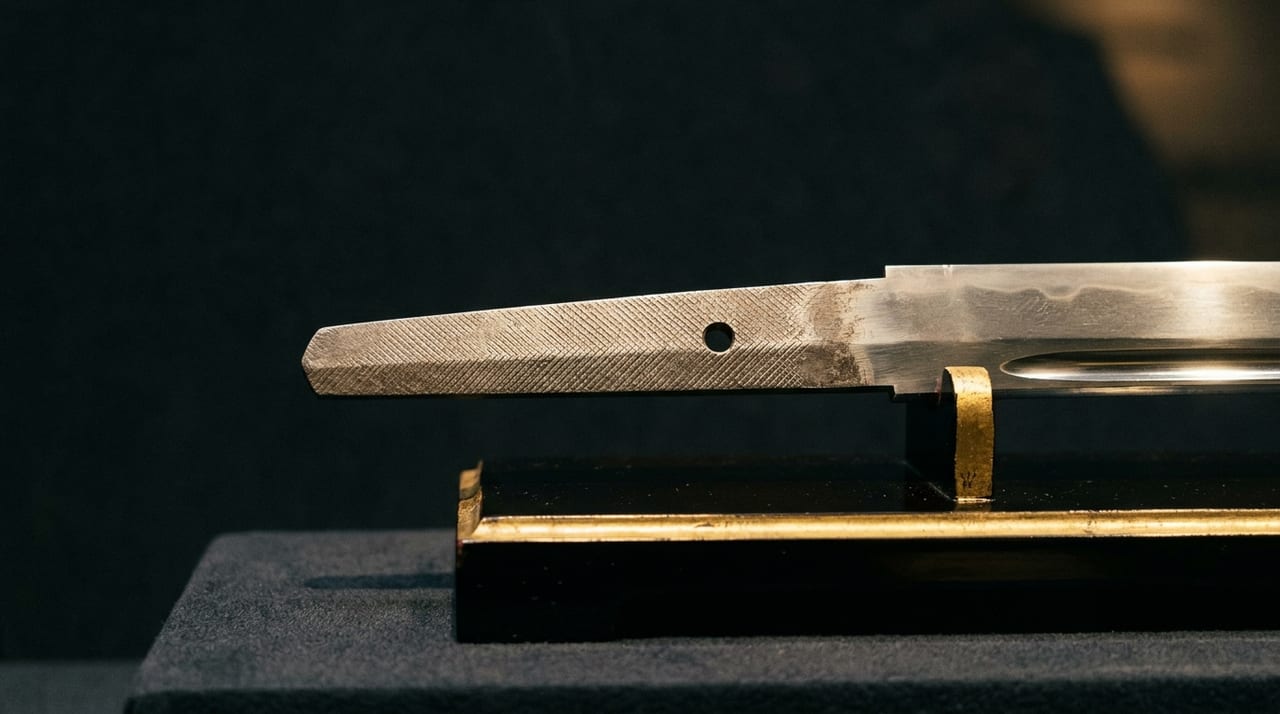
L'extrémité du nakago, le « nakagojiri », présente diverses formes telles que kurijiri, kengyō et iriyamagata, qui reflètent la tradition et l'époque du tōkō. Cet article explique d'un point de vue technique la mise en forme du nakagojiri, la signification des kesho-yasurime et leur rôle dans l'expertise.
Le tansetsu, qui consiste à assembler l'acier par orikaeshi tanren, requiert indispensablement le warabai et le dorojiru. Cet article explique d'un point de vue chimique comment ces matériaux préviennent l'oxydation et évacuent les impuretés, ainsi que le moment choisi par le tōkō pour les répandre.
Le polissage du nihontō fait appel à différents toishi selon chaque étape. Cet article présente les types et propriétés des pierres naturelles telles que l'arato, le nakato et l'uchigumori-to, ainsi que le rôle des pierres de finition utilisées pour le hazuya et le jizuya.
Le hi gravé dans la lame allie allègement et décoration. Cet article présente les types de hi — bōhi, futasuji-hi, koshi-hi — ainsi que les outils et le processus de taille du hi, et la technique révélée par le traitement du hi-saki.
Le hitatsura, qui disperse la trempe non seulement sur la partie tranchante mais aussi dans le ji, est un hamon exigeant un contrôle avancé du tsuchioki et du yaki-ire. Cet article explique le processus de fabrication et les difficultés de cette technique, née du Sōshū-den.
Le chōji-ba possède des variantes encore plus raffinées, telles que le juzuba et le jūka-chōji. Cet article explique comment obtenir par le yaki-ire la composition de têtes alignées ou de fleurs à double épanouissement, en détaillant les techniques avancées de yaki-wake propres au Bizen-den.
Le bōshi, hamon qui apparaît à la kissaki, est l'endroit où le yaki-ire ne tolère aucun échec. Cet article explique les techniques qui déterminent l'aspect du bōshi : l'application de l'argile, les difficultés du refroidissement, et les formes telles que le yakizume ou le komaru.
Pendant la période Edo, les maîtres forgerons ont incorporé le fer importé connu sous le nom de nanban-tetsu dans leur art. Cet article explore, d'un point de vue technique, les différences de propriétés entre l'acier japonais et le nanban-tetsu, les méthodes innovantes de forgeage employées par les maîtres forgerons de l'époque moderne, et la signification des signatures nanban-tetsu inscrites sur les lames.
Avant d'entamer l'orikaeshi tanren, le tamahagane passe par deux étapes préparatoires : le mizuheshi et le kowari. Cet article explique le premier jugement du tōshō, qui consiste à étirer la masse en la rendant plate, puis à la briser pour évaluer la teneur en carbone et la qualité des fragments, et à les trier.
Le tatara comprend deux modes d'opération : le kera-oshi et le zuku-oshi. Cet article explique le produit principal de chacun, comment le tamahagane en est obtenu, ainsi que les différences de gestion de la température et d'utilisation du charbon.
De l'entretien quotidien à l'aide de l'huile de chōji et de l'uchiko jusqu'à la conservation en shirasaya, en passant par la gestion de la température, de l'humidité, de la lumière et des vibrations, cet article rassemble les connaissances pratiques dont les collectionneurs ont besoin pour transmettre le nihontō aux générations futures. Il explique de manière concrète la fréquence d'entretien selon les saisons, la gestion à l'intérieur du saya et les mesures initiales face aux problèmes courants.
Le tranchant du nihontō est déterminé par l'angle de la lame (hakaku) et la finition du togi. Un angle excessivement aigu rend la lame susceptible de s'ébrécher, tandis qu'un angle obtus diminue le tranchant. Cet article explique, sous l'angle métallurgique et pratique, comment le tōshō et le togishi conçoivent et réalisent chacun dans leur domaine l'équilibre entre tranchant et durabilité.
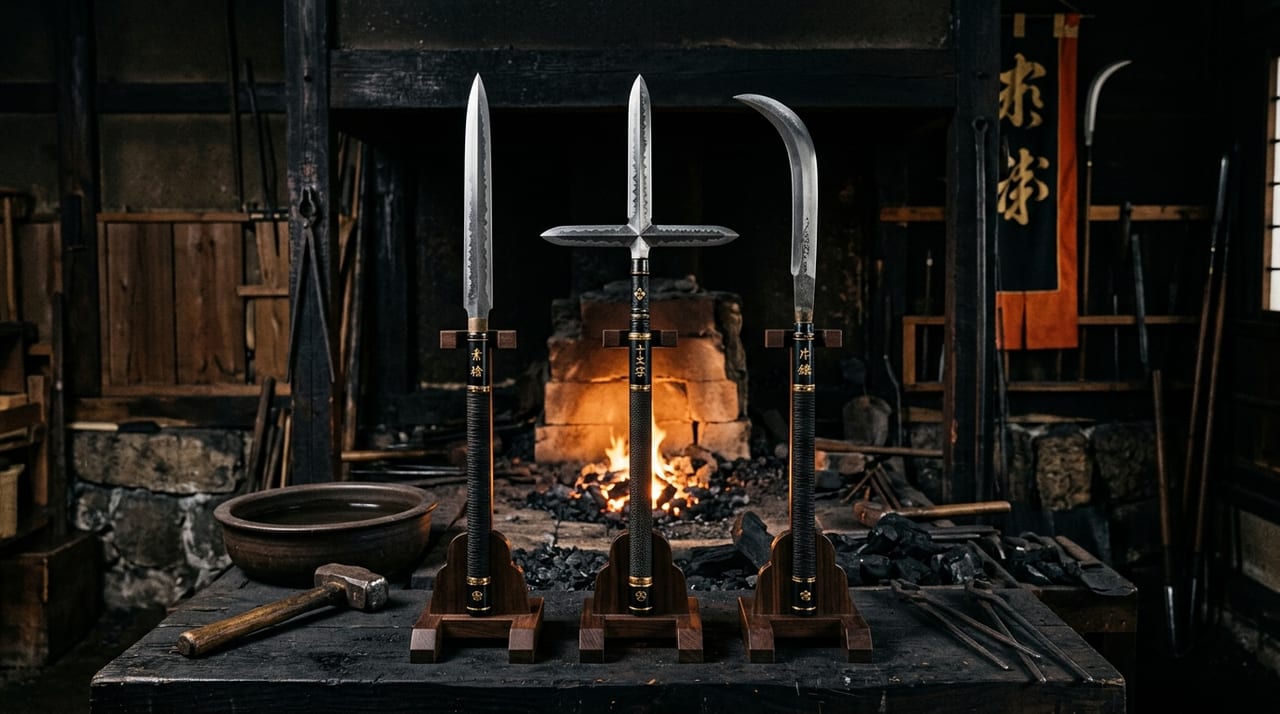
Le yari est forgé par les mêmes tōshō que la nihontō, mais son processus de fabrication diffère considérablement de celui du sabre. Cet article présente de façon systématique les techniques de kaji propres au yari : les techniques de forgeage distinctes selon la forme de la pointe (jūmonji, su-yari, katakama), la mise en place du shinogi, la finition du nakago, ainsi que le contrôle du yaki-ire.
Explication détaillée des mécanismes anticorrosion permettant la conservation à long terme du nihontō. De l'élimination et de l'adsorption de l'ancienne huile par l'uchiko (poudre de polissage) à la formation du film huileux à base d'huile de camélia, en passant par la gestion de l'humidité relative à 40–50 %, les procédures d'entretien saisonnières et les mesures anticorrosion des garnitures métalliques — un savoir pratique abordé sous l'angle de la science des matériaux.
Cet article explique les principes de formation du yaki-ware et du hi-ware, phénomènes provoqués par la transformation microstructurale lors du refroidissement rapide du yaki-ire, et décrit en détail les techniques de prévention pratiquées par les tōshō ainsi que les mesures à prendre en cas d'échec.
Explication des types de chikei apparaissant dans le jigane du nihontō, de leurs mécanismes de formation et de leur importance en kantei. Description détaillée allant de la classification par forme du chikei (droit, courbé, ramifié) aux caractéristiques selon les Gokaden, jusqu'aux techniques du togishi pour le mettre en valeur.
Comparaison des techniques de fabrication du nihontō avec celles des couteaux de cuisine, faucilles et outils agricoles, et explication des points communs et des différences techniques entre l'artisan coutelier et le tōshō. Les difficultés spécifiques aux lames de sabre — traitement du tamahagane, tsuchioki et yaki-ire, niveau d'exigence esthétique — sont examinées du point de vue de l'artisan.
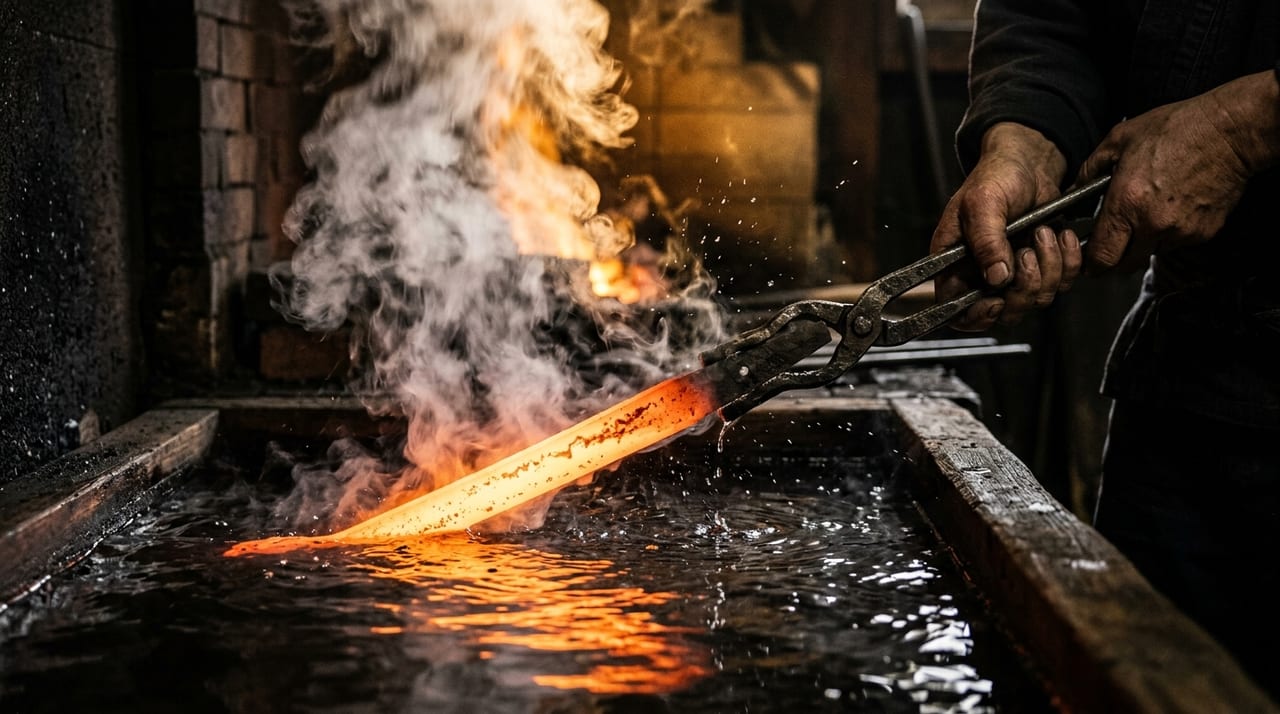
Explication du mécanisme par lequel le choix du liquide de refroidissement (reikyakueki) lors du yaki-ire influe sur la dureté, la ténacité et le sori de la lame. Présentation des différences de vitesse de refroidissement entre eau, huile et eau salée, des critères de décision des tōkō tels que l'eau pour les tantō et l'huile pour les longues lames, de l'influence des saisons et des régions, ainsi que de la vérification des techniques traditionnelles par la science moderne.
Le sori (courbure) du nihontō se forme au cours du processus de refroidissement du yaki-ire, et la saison, la température et l'humidité influencent considérablement sa forme. Cet article explique les différences de techniques entre les tōkō des régions froides comme Aizu et Etchū et celles des régions tempérées comme Kyōto et Ōsaka, ainsi que les techniques de correction saisonnières.
Explication détaillée des techniques de façonnage du nakago, de perçage des mekugi-ana et de taille des yasurime que le tōshō effectue après le yaki-ire. De la classification des formes, de la précision du positionnement des trous et des styles de yasurime propres à chaque école jusqu'aux fonctions pratiques, cet article explique la pratique de la finition du nakago.
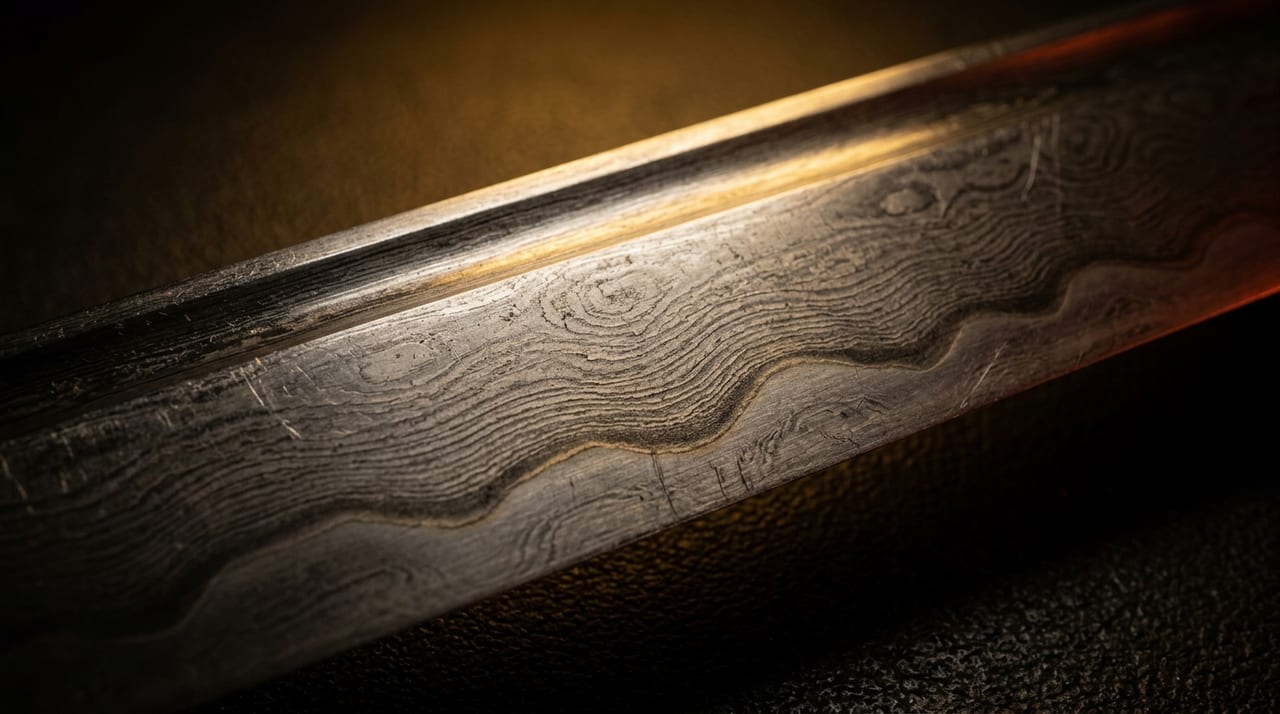
Cet article explique scientifiquement le hamon, détaille l'influence des deux états de particules opposés que sont le nie et le nioi sur l'aspect du hamon, et décrit comment chaque école les a utilisés différemment.
Explication scientifique du cœur de la forge du nihontō : la gestion de la température du fuigo (tatara) et du fourneau. Exploration de l'influence du type de charbon, du débit d'air et du temps de chauffe sur la teneur en carbone du tamahagane et sur la qualité de la lame.
Types et caractéristiques de qualité des charbons indispensables à la forge du nihontō, notamment le shirozumi, le kurozumi et le binchotan. Cet article expose les connaissances pratiques pour sélectionner le charbon de la plus haute qualité : techniques d'évaluation mises en œuvre par les tōshō, différences selon les régions de production, jusqu'à la diminution des charbonniers et les problèmes d'approvisionnement.
Cet article explique, sous l'angle à la fois de la science des matériaux et du savoir empirique du praticien, le jugement technique du tōshō sur la manière de faire ressortir dans le tanren du tamahagane non seulement la dureté mais aussi la ténacité (viscosité).
Cet article explique le rôle de l'« anmokuchi (shintaichi) » — qui ne peut être transmis par l'écrit, les chiffres ou les schémas — dans les techniques de forge du nihontō. Il explore la réalité des jugements sensoriels que les artisans inscrivent dans leur corps au fil d'une longue expérience, tels que l'évaluation du hiiro, la perception de l'uchigoro et la détermination de l'état du fer par le ne, ainsi que la manière dont ces savoirs se transmettent à travers le système maître-disciple.
Explication de la transmission d'intention que le tōshō communique au togishi — « ce que l'on souhaite montrer dans ce sabre » — et de la philosophie de polissage par laquelle le togishi répond.
Le kitaeware est une fissure ou une délamination survenant lors du tanren du nihontō, résultant de l'action combinée d'une distribution inégale du carbone, de calamine d'oxydation et d'une mauvaise gestion de la température. Cet article explique les deux types (fissure de surface et délamination interne), leurs causes chimiques et physiques, ainsi que les mesures de prévention allant du tri des matériaux au contrôle de la température.
Explication scientifique de l'effet du nombre de répétitions de l'orikaeshi tanren sur le nombre de couches, la teneur en carbone, le jigane et le hamon. En analysant la différence entre 15 et 20 répétitions, on met en lumière les fondements qui amènent les tōshō modernes à considérer 10 à 16 répétitions comme le nombre optimal.
Explication scientifique des raisons pour lesquelles le sori caractéristique du nihontō se forme, du point de vue de la physique des métaux dans le processus de forge — contraintes résiduelles, transformation martensitique et différences de vitesse de refroidissement.
Explication détaillée de la méthode de sélection du tamahagane produit par le tatara en kawagane (enveloppe extérieure) et shingane (âme), des critères de classement, et du savoir-faire d'appréciation que possèdent les tōshō.