La science du yaki-ware et du hi-ware — mécanismes de rupture de la lame et techniques de prévention pratiquées par les tōshō
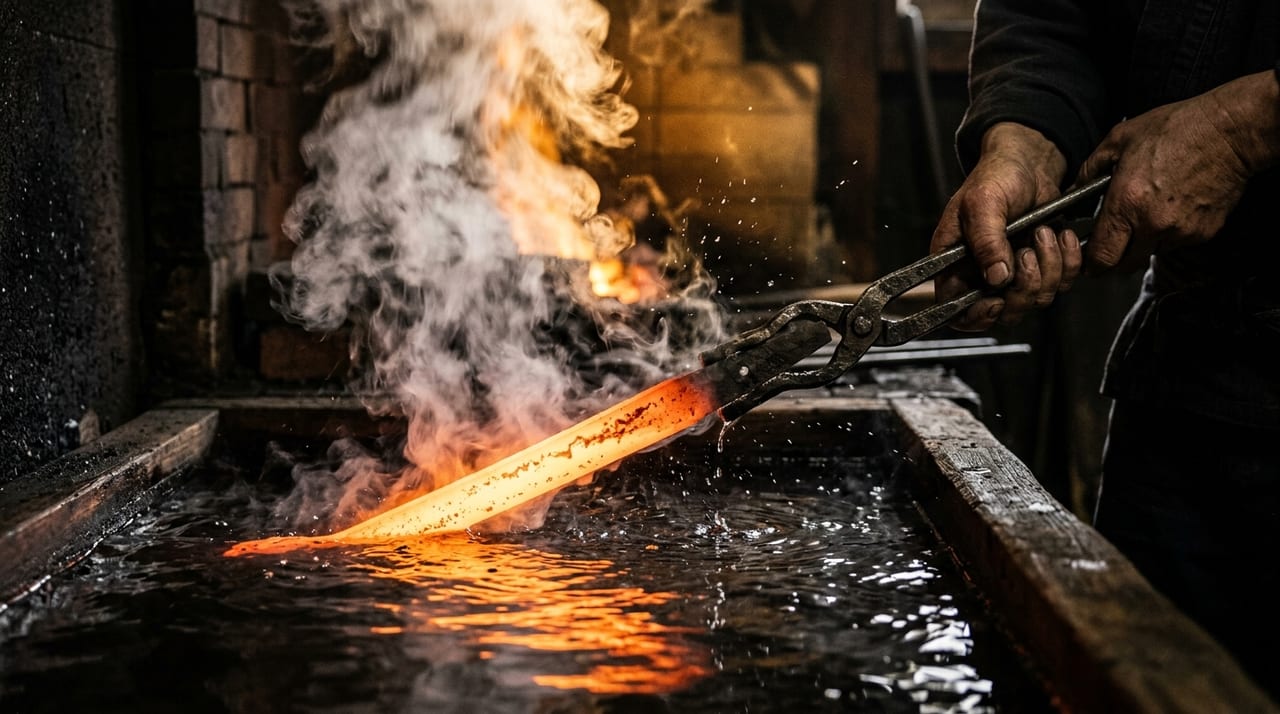 * Image illustrative uniquement.
Sommaire
Qu'est-ce que le yaki-ware — la rupture de la lame provoquée par le refroidissement rapide
L'un des moments les plus tendus du processus de fabrication du nihontō est le yaki-ire. L'immersion rapide de la lame portée au rouge dans l'eau fait naître le hamon, mais cette étape comporte en même temps le risque de « yaki-ware ».
Le yaki-ware est le terme générique désignant le phénomène de fissuration et de craquelure de la lame causées par le refroidissement rapide du yaki-ire. Plus précisément, il s'agit d'un phénomène de rupture dans lequel la lame se déchire lorsque les contraintes thermiques générées par la progression non uniforme de la transformation martensitique (transformation microstructurale due au yaki-ire) entre la partie du tranchant et les parties du mune et du jigane dépassent la résistance à la traction de l'acier.
Le « hi-ware », quant à lui, est parfois employé comme terme plus large désignant non seulement les fissures survenant lors du yaki-ire, mais aussi les craquelures de la lame provoquées par une surchauffe ou un refroidissement rapide durant le tanren. Les tōkō font des distinctions terminologiques variables, mais dans le présent article, les deux termes sont traités de manière unifiée comme « rupture de lame d'origine thermique ».
Mécanisme de rupture — transformation martensitique et contraintes résiduelles
Pour comprendre le yaki-ware, il est nécessaire de saisir les changements métallurgiques de l'acier lors du yaki-ire.
Lorsque la lame est chauffée à la température de yaki-ire (environ 800 à 850 °C), l'acier se transforme en structure austénitique. En le refroidissant rapidement dans l'eau, les zones à forte teneur en carbone du tranchant se transforment en martensite, formant une structure dure et fragile. La partie du mune et les zones à faible teneur en carbone du jigane restent, quant à elles, sous forme de structure perlitique-bainitique.
Le problème réside dans le fait que cette transformation s'accompagne d'une expansion volumique. La transformation martensitique provoquant une expansion volumique d'environ 4 à 5 %, des contraintes résiduelles se développent, les forces d'expansion du tranchant et les forces de contraction du mune et du jigane déjà solidifiés par refroidissement se tirant mutuellement. Lorsque ces contraintes de traction se concentrent de façon non uniforme dans la section transversale de la lame, des fissures apparaissent aux points de concentration des contraintes et, dans le pire des cas, la lame se rompt entièrement.
Le risque est particulièrement élevé dans les cas suivants.
- Lorsque la composition du tsuchioki n'est pas uniforme
- À proximité du « munemachi », zone où la variation de la section transversale de la lame est abrupte
- Acier contenant des fissures de tanren ou des défauts internes
Lorsque ces facteurs se combinent, la lame peut se fendre en deux au moment du yaki-ire, avec un bruit de rupture sec.
Tsuchitori, température de l'eau et température de la lame — trois variables de contrôle
Les variables que les tōshō peuvent contrôler en pratique pour prévenir le yaki-ware sont principalement au nombre de trois.
- La première est la composition et l'épaisseur du tsuchitori. Le tsuchioki est un mélange d'argile appliqué sur la lame avant le yaki-ire ; en l'appliquant en couche mince sur le tranchant et épaisse sur le mune, on introduit une différence dans la vitesse de refroidissement lors du yaki-ire, ce qui génère le hamon. L'épaisseur de l'argile jouant le rôle de « tampon » pour la vitesse de refroidissement, si l'argile sur le mune est trop mince, le stress du refroidissement rapide se concentre et la lame se fissure plus facilement. Les tōshō expérimentés ont forgé, au fil de longues années, un jugement intuitif du type « telle épaisseur pour cet acier », et c'est précisément cela qui constitue la partie relevant du « secret de fabrication » du yaki-ire de chaque tōkō.
- La deuxième est la gestion de la température de l'eau. La température de l'eau utilisée pour le yaki-ire se situe généralement dans une plage d'environ 15 à 25 °C, mais la valeur optimale varie selon la composition de l'acier, la saison et la forme de la lame. Si la température de l'eau est trop basse, la vitesse de refroidissement devient excessive et le risque de fissuration augmente ; si elle est trop élevée, la dureté obtenue est insuffisante. En hiver notamment, la température de l'eau peut descendre en dessous de 10 °C, et certains tōshō utilisent de l'eau tiède pour ajuster la température.
- La troisième est l'angle et la vitesse d'immersion de la lame. L'angle, la rapidité et l'orientation lors de l'immersion de la lame dans l'eau (tranchant vers le haut, vers le bas ou en diagonale) déterminent quelle partie est refroidie rapidement en premier. Selon que l'on plonge le tranchant en premier, le mune en premier, ou que l'on immerge la lame entière d'un seul coup, la distribution des contraintes résiduelles varie considérablement. La plupart des tōshō « plongent rapidement la lame tranchant vers le bas », mais une légère différence dans l'angle pour faire ressortir le hamon influence à la fois la forme du hamon et le risque de fissuration.
Relation entre les défauts internes de l'acier et le yaki-ware
Parmi les facteurs prédisposants au yaki-ware figurent les défauts internes de l'acier — en particulier le « kitaeware ». Les microfissures, délaminations et traces de bulles survenues lors du processus de tanren peuvent, même si elles ne sont pas visibles à l'œil nu, devenir apparentes sous l'effet des contraintes thermiques du yaki-ire et servir de point d'amorce aux fissures.
C'est pourquoi les tōshō ajustent soigneusement le nombre de cycles d'orikaeshi tanren, la maîtrise du feu et l'intensité des coups de marteau dès l'étape du tanren, afin de prévenir l'apparition de défauts internes. Certains tōkō intègrent également une étape où ils confient la lame à un togishi pour un « aratogi » avant le yaki-ire, afin d'observer la surface et de vérifier l'absence de signes de fissuration. Lorsqu'un défaut est suspecté dans l'acier, nombre de tōshō prennent la décision d'interrompre le yaki-ire et de procéder à un nouveau tanren.
Mesures prises par les tōshō en cas de yaki-ware
Malheureusement, le yaki-ware est quelque chose que même les tōshō expérimentés ne peuvent pas prévenir entièrement. Notamment lorsque les propriétés de l'acier ne sont pas uniformes, ou dans les périodes de changement de saison où la température de l'eau et l'humidité sont instables, des accidents de fissuration peuvent survenir même chez des artisans chevronnés.
Le traitement d'une lame fissurée dépend de l'étendue de la fissure.
| Étendue de la fissure | Mesure |
|---|---|
| Microfissure apparue près du hamon (« koware ») | Le togishi peut parfois l'éliminer par togi |
| Grande fissure traversant la lame (rupture totale) | La lame ne peut qu'être mise au rebut |
De nombreux tōshō conservent l'acier fissuré comme « matériau de réflexion » plutôt que de le jeter, et en analysent les causes. Ils reviennent sur l'épaisseur de l'argile, la température de l'eau, l'angle d'immersion, l'état de l'acier et en tirent des leçons pour le prochain yaki-ire. Cette accumulation forge la « maîtrise du yaki-ire » du tōshō.
Prévention par la fusion de la science moderne et des techniques traditionnelles
Parmi les tōshō contemporains, certains utilisent des microscopes métallurgiques, des duromètres et des thermocouples (capteurs de température) pour évaluer à l'avance le risque de yaki-ware. En introduisant des outils de mesure simplifiée de la distribution du carbone dans l'acier et des dispositifs de contrôle précis de la température de l'eau, une approche scientifique ne reposant pas uniquement sur l'expérience acquise se répand progressivement.
En définitive, cependant, la finition de la lame dépend en grande partie du jugement intuitif du tōshō — son « regard, son ouïe et ses mains ». La technique consistant à lire de façon globale la couleur de l'acier lors du yaki-ire, la façon dont la vapeur d'eau se lève et le son de l'immersion, pour contrôler l'équilibre précaire entre tranchant et fissure, demeure au cœur du savoir-faire artisanal qui résiste encore à toute transcription écrite ou numérique.
Le yaki-ware et le hi-ware constituent pour les tōshō à la fois un « échec » et le meilleur des maîtres pour enseigner la profondeur du traitement thermique. Affronter continuellement cette crainte de la rupture est le fondement de la maturité technique du tōshō qui forge de grandes lames.