La maîtrise du sori — Le mécanisme par lequel la déformation thermique lors du yaki-ire et la correction du sori déterminent la forme du nihontō
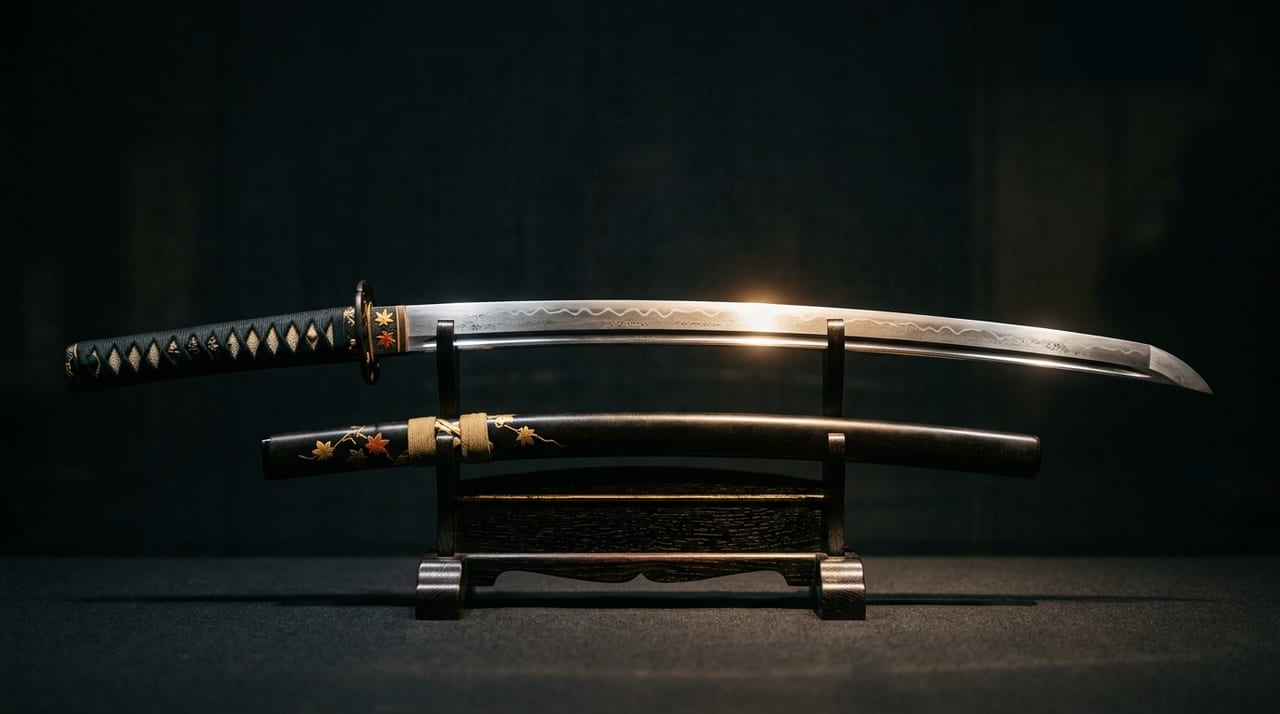 * Image illustrative uniquement.
Sommaire
Comment naît le sori du nihontō
La courbe caractéristique du nihontō — le sori — est conçue intentionnellement, mais c'est le processus de yaki-ire qui la fixe définitivement sous sa forme finale. Il ne s'agit pas pour le tōshō de « créer » le sori à l'avance, mais de concevoir la forme de la lame en anticipant la déformation qui surviendra après le yaki-ire : c'est le produit d'une conception thermique d'une précision extrême.
La formation du sori implique une interaction complexe entre la transformation microstructurale de l'acier (transformation martensitique) et les phénomènes physiques de dilatation et de contraction thermiques. Comprendre ces phénomènes, c'est toucher au cœur même de l'art de fabrication du nihontō. Les recherches modernes en science des matériaux confirment une fois de plus que le sori du nihontō n'est pas un simple élément esthétique, mais une conception fonctionnelle qui optimise simultanément les performances de coupe, la portabilité et la durabilité.
La lame avant le yaki-ire — la « contre-courbure » comme principe de conception
Le sori se forme au cours du processus de yaki-ire (Touken World, « Comment fabriquer un nihontō »). Avant le yaki-ire, la lame est mise en forme avec peu de sori, en prévision de ce qui va suivre. Cette conception anticipe la déformation engendrée par le yaki-ire — une courbure vers l'extérieur (sori extérieur).
Au cours du yaki-ire, la lame est chauffée à environ 900–1000 °C, puis refroidie brusquement dans l'eau (ou dans l'huile pour certains tōshō). Lors de ce refroidissement rapide, l'acier du côté du tranchant (le côté soumis au yaki-ire) se transforme en martensite, tandis que le côté du mune ne reçoit pas la trempe et présente donc un comportement de contraction différent. Cette différence agit comme une force qui « courbe la lame vers le tranchant », donnant naissance à la courbure extérieure.
Transformation martensitique et variation de volume
Le phénomène le plus important qui se produit lors du yaki-ire de l'acier est la transformation martensitique. En refroidissant brusquement depuis l'état austénitique à haute température, il se forme une microstructure appelée martensite, dans laquelle le carbone est mis en solution solide en sursaturation.
La martensite possède un volume spécifique (volume par unité de masse) supérieur à celui de l'austénite. Autrement dit, lors du yaki-ire, l'acier du côté du tranchant évolue dans le sens d'une expansion volumique. Cette expansion a pour effet d'« allonger » le côté tranchant par rapport au côté mune, ce qui constitue la principale force motrice de la courbure extérieure de la lame.
À cela s'ajoute la contraction thermique due au refroidissement rapide. Le côté tranchant étant plus mince que le côté mune (plus mince = capacité thermique plus faible = refroidissement plus rapide), la contraction due au refroidissement rapide s'y produit plus vite. Cette asymétrie de contraction contribue également à la déformation en flexion de la lame.
La somme de ces effets mécaniques combinés fait que la lame, après le yaki-ire, se déforme dans le sens d'une courbure extérieure. Le tōshō prédit par l'expérience l'ampleur de cette déformation, et conçoit la forme de la lame avant le yaki-ire (avec une légère contre-courbure) afin d'obtenir la forme de sori souhaitée après le yaki-ire. La précision de cette capacité de prédiction est considérée comme l'un des indicateurs les plus importants du niveau de maîtrise du tōkō.
L'influence des motifs de tsuchioki sur le sori
Ce qui exerce une grande influence sur la quantité et la distribution du sori, c'est le motif de tsuchioki — la répartition de l'épaisseur de l'argile réfractaire appliquée sur la lame avant le yaki-ire.
En appliquant une couche mince du côté du tranchant et une couche épaisse du côté du mune, on crée une différence de vitesse de refroidissement lors du trempage. Le côté tranchant refroidit rapidement et de la martensite se forme, tandis que le côté mune refroidit lentement et conserve une microstructure perlitique. Cette différence de vitesse de refroidissement joue un rôle déterminant dans la formation du sori.
En variant la répartition de l'épaisseur de l'argile selon les différentes parties de la lame, le tōshō peut créer intentionnellement un koshi-zori (pic de courbure vers le tiers inférieur), un naka-zori (pic au centre) ou un saki-zori (pic vers le tiers supérieur). Cependant, ce contrôle n'est pas simple : de nombreuses variables entrent en jeu, telles que l'épaisseur et la largeur de la lame, la teneur en carbone du matériau, la température de l'eau, et le résultat ne correspond pas toujours à la théorie.
Correction du sori après le yaki-ire — le sori-naoshi
La lame n'acquiert pas toujours le sori escompté après le yaki-ire. Lorsque des problèmes surviennent — sori excessif, insuffisant, ou forme irrégulière —, le tōshō procède à une opération de correction appelée sori-naoshi.
Toutefois, la lame ayant déjà subi le yaki-ire est durcie, et il est extrêmement difficile de modifier sa forme par le tanren ordinaire. Les méthodes suivantes ont été traditionnellement employées pour le sori-naoshi.
- Correction immédiate après le yaki-ire (correction dans l'eau) : Immédiatement après le yaki-ire, tandis que la lame est encore à haute température (environ 200–300 °C) et conserve une légère flexibilité, on ajuste rapidement le sori à l'aide de planches de bois ou de gabarits de correction spécialisés. Cette méthode exige un jugement instantané et un dosage de la force expert ; seuls les tōshō expérimentés peuvent l'exécuter.
- Correction par chauffage à basse température : Après le yaki-ire, on chauffe la lame à basse température (environ 150–250 °C, ce que l'on appelle aussi le revenu), puis on procède à la correction. En relaxant les contraintes internes tout en maintenant la microstructure martensitique, on crée une marge pour modifier la forme.
- Ajustement de la forme par polissage : Lorsque le sori est légèrement décalé, le togishi peut ajuster visuellement l'équilibre du sori en polissant davantage certaines parties de la lame au cours de l'étape de polissage. Il ne s'agit toutefois pas d'une modification structurelle fondamentale, et un polissage excessif nuit à l'intégrité de la lame.
L'influence du sori sur les caractéristiques d'utilisation de la lame
La quantité et la forme du sori influent directement sur l'utilité pratique de la lame.
- Lames à koshi-zori (fréquentes à l'époque de Kamakura) : Le centre de gravité est bas, et le choc transmis à la main lors d'un coup descendant est réduit. C'est une forme optimisée pour les coups portés de cheval.
- Lames à naka-zori (fréquentes à l'époque de Muromachi) : Bien équilibrées, ces lames présentent une forme de sori polyvalente utilisable aussi bien à cheval qu'à pied. C'est devenu le sori standard de l'uchigatana.
- Lames à saki-zori (certaines lames de l'époque d'Edo) : Le kissaki forme un angle aigu, et si ces lames excellent dans les estocades, le contrôle lors des mouvements de taille est plus difficile. Certaines écoles considèrent que le saki-zori est avantageux pour le mouvement de dégainage dans l'iai.
L'essence de la technique du nihontō que révèle la maîtrise du sori
La maîtrise du sori est l'un des indicateurs les plus importants pour mesurer le niveau technique du tōshō. Pour obtenir le sori souhaité lors du yaki-ire — ce processus qui se joue en une seule tentative —, il est nécessaire d'ajuster minutieusement l'ensemble des paramètres : conception de la lame, motif de tsuchioki, gestion de la température de l'eau et vitesse du yaki-ire.
Cette technique, que la métallurgie moderne qualifierait de « contrôle combiné d'une transformation hors équilibre contrôlée et de contraintes thermiques », les tōshō japonais l'ont perfectionnée pendant des siècles par la seule expérience et le seul instinct, sans aucun fondement théorique scientifique. Dans la courbe du sori réside la rencontre entre le savoir-faire de l'artisan et la science.
Choisir une lame en portant son attention sur la forme du sori est également une porte d'entrée pour élargir ses perspectives d'appréciation.


