Tatara, fuigo et gestion de la température du fourneau — La science de la forge par laquelle le tōshō contrôle la composition de l'acier grâce au feu de charbon et au débit d'air
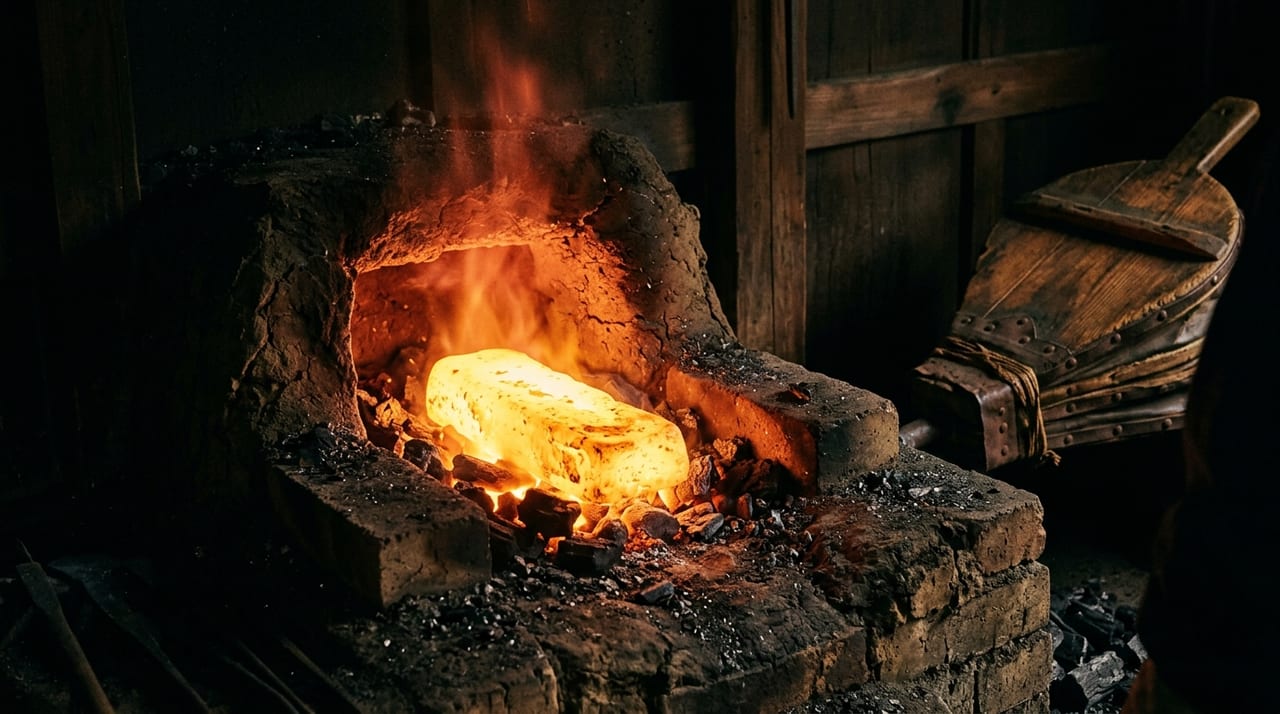 * Image illustrative uniquement.
Sommaire
Le fourneau et le fuigo, cœur de la forge
Dans le processus de forge du nihontō, l'une des situations où la connaissance et le sens du tōshō sont mis à l'épreuve de la manière la plus intense est la « gestion de la température du fourneau ». Chauffer le tamahagane à l'état approprié et maintenir en permanence la température de forge permettant de le travailler au marteau semble, en apparence, simple, mais requiert en réalité une technique complexe consistant à contrôler simultanément le type de charbon, la manœuvre du fuigo et le temps de chauffe.
Le fourneau (kamado) est communément appelé « kaji-ro » ; il s'agit d'une petite chambre de combustion construite en argile et en briques réfractaires. Devant le fourneau est placé un « fuigo », qui envoie de l'air par actionnement au pied ou par moteur électrique. Dans les forges modernes, on utilise souvent un souffleur électrique, mais dans la formation traditionnelle, il existe encore des ateliers qui emploient un fuigo à pédale.
On dit que, dans la formation pour devenir tōshō, les apprentis ne sont pas autorisés à tenir un marteau dans les premiers temps, et commencent souvent par couper le charbon et régler le feu du fourneau. Chaque geste — la quantité de charbon à mettre dans le fourneau, la façon de faire tomber la cendre, la manière d'envoyer le vent — détermine le succès des étapes de tanren qui suivent. C'est en répétant ces tâches minutieuses que l'apprenti apprend à ressentir l'état d'ensemble du fourneau.
Le type de charbon modifie les propriétés de l'acier
Le type de charbon utilisé pour la forge est directement lié à la température du fourneau et à son effet sur l'acier. Dans la forge du nihontō, on utilise principalement le « shiruzumi (charbon blanc) » et le « kurozumi (charbon noir) », dont les propriétés sont très différentes.
| Type de charbon | Caractéristiques de combustion | Étape adaptée |
|---|---|---|
| Shiruzumi (binchotan) | Combustion possible à haute température et sur une longue durée. Le temps pour atteindre la température maximale est long, mais une fois la température montée, il maintient une haute température stable. Le gaz CO (monoxyde de carbone) produit par le shiruzumi agit comme une « flamme réductrice » et inhibe l'oxydation de l'acier (formation d'oxyde de fer en surface). | Chauffe en seconde moitié de forge, une fois l'acier suffisamment homogénéisé |
| Kurozumi (charbon de bois) | L'allumage est rapide et la régulation de la température aisée. Cependant, la température est moins élevée qu'avec le shiruzumi et il ne convient pas à une combustion stable sur la durée. | Lors de la chauffe initiale du tamahagane ou du chauffage rapide de petites pièces de fer |
Le tōshō utilise alternativement le shiruzumi et le kurozumi selon les étapes de la forge, ou les mélange avant de les mettre dans le fourneau. Ce choix s'apprend en grande partie par transmission orale du maître et constitue le cœur d'un savoir empirique difficile à quantifier.
La préparation préalable dite « sumi-kiri », qui consiste à couper le charbon à la bonne taille avant usage, est indispensable. Un charbon trop gros tend à brûler de façon inégale dans la chambre de combustion, tandis qu'un charbon trop fin ne maintient pas suffisamment la puissance calorifique. Choisir la taille du charbon en fonction de l'étape et de la taille du matériau en acier traité est aussi l'une des compétences que le tōshō et ses apprentis perfectionnent au fil du travail quotidien. En outre, au fur et à mesure que la combustion avance et que les cendres s'accumulent dans le fourneau, la façon dont la chaleur se transmet change, ce qui rend indispensable de retirer régulièrement les cendres pour entretenir la chambre de combustion.
Le débit d'air du fuigo et le comportement du carbone dans l'acier
Le débit d'air (quantité d'oxygène) envoyé par le fuigo influence à la fois la température du fourneau et la teneur en carbone de l'acier.
Augmenter le débit d'air élève la température du fourneau, rendant l'acier plus malléable et plus facile à marteler. Mais en même temps, un excès d'oxygène oxyde la surface de l'acier (formation de fire scale), augmentant le risque que des oxydes restent emprisonnés à l'intérieur de l'acier lors de l'orikaeshi tanren. À l'inverse, réduire le débit d'air fait baisser la température, rendant l'acier plus dur et augmentant l'effort nécessaire au martelage.
Du point de vue de la teneur en carbone, une chauffe prolongée à haute température favorise la fuite du carbone depuis la surface de l'acier (décarburation). Inversement, le phénomène d'ajout de carbone du charbon (bois de chauffe) à l'acier (cémentation) se produit également. Pour contrôler l'équilibre entre cette décarburation et cette cémentation, le tōshō ajuste empiriquement le temps de chauffe, la température et la disposition du charbon.
Le rythme auquel on actionne le fuigo — en poussant ou en tirant — est également un élément important de la gestion de la température. Si le débit d'air varie brusquement, la température du fourneau monte et descend en dents de scie, entraînant le ramollissement prématuré d'une seule partie de l'acier ou, à l'inverse, le maintien d'une zone encore dure. Le tōshō s'efforce d'envoyer le vent à un rythme aussi régulier que possible afin de maintenir les variations de température du fourneau les plus douces possible. À noter que le monoxyde de carbone produit par la flamme réductrice est incolore, inodore et nocif pour l'être humain, si bien que la ventilation fait également l'objet d'une attention particulière dans les ateliers.
Évaluation de la température — le savoir sensitif du « hi-iro »
Dans les forges modernes, il n'y a pas de thermomètre. Pour évaluer la température de l'acier, le tōshō se fie au « hi-iro » — c'est-à-dire la couleur de la lumière rayonnée par l'acier chauffé.
| Température | Hi-iro |
|---|---|
| Environ 700 à 800 °C | Rouge (rouge sombre à rouge vif) |
| Environ 900 °C | Orangé |
| Environ 1 000 à 1 100 °C | Jaune-blanc proche du blanc |
| 1 200 °C et plus | Blanc incandescent |
La température idéale de forge (température à laquelle l'acier atteint la malléabilité permettant le martelage) se situe approximativement entre 900 et 1 100 °C, mais dans cette plage « orangé à jaune-blanc », le tōshō juge intuitivement la température optimale selon le type d'acier traité (kawagane ou shingane) et selon l'étape (phase de tsumi-wakashi ou phase d'orikaeshi).
Ce jugement par le hi-iro est difficile dans un atelier bien éclairé en journée, et les forges traditionnelles maintiennent intentionnellement un environnement de travail sombre à faible éclairage. Lorsque le tōshō utilise l'expression « aiguiser ses sens », c'est la précision de ce jugement par le hi-iro qui en est le cœur. La signification de ces termes techniques peut également être vérifiée dans le glossaire.
L'identification du hi-iro ne consiste pas simplement à mémoriser les couleurs, car même pour le même acier, la façon dont le kawagane et le shingane réagissent diffère. Au fil de longues années d'expérience, le tōshō acquiert la capacité de juger de manière globale en intégrant le type d'acier, la position occupée dans le fourneau et même la façon dont la flamme vacille. Il est dit qu'il faut plusieurs années de pratique assidue pour développer ce sens, et qu'il ne s'acquiert pas du jour au lendemain.
Intégration aux technologies modernes — possibilités des thermomètres et de l'IA
Ces dernières années, certains ateliers ont commencé à utiliser en complément des thermomètres infrarouges sans contact (pyromètres). L'objectif est d'améliorer l'efficacité de la formation des apprentis en leur permettant de vérifier numériquement les infimes différences de température difficiles à percevoir à l'œil nu.
Des recherches sur des « systèmes d'assistance à la forge » combinant l'IA et les capteurs progressent également en partie, grâce à des collaborations avec l'Institut national des sciences et technologies industrielles avancées et des universités. Si un système permettant d'enregistrer en temps réel les données de température du fourneau, de débit d'air et de temps de chauffe, et de les comparer avec des chefs-d'œuvre passés, venait à être construit, une évaluation objective de la technique deviendrait peut-être possible.
Cependant, la plupart des tōshō considèrent que les thermomètres et l'IA ne sont que des auxiliaires, et que le jugement final doit être confié à la sensibilité humaine. Ces technologies de mesure sont le plus souvent utilisées dans le but d'assister la formation des apprentis qui n'ont pas encore développé le jugement par le hi-iro, et ne visent pas à remplacer le processus de forge du tōshō lui-même. Les données numériques ne sont qu'une « vérification des réponses », et le jugement sur le lieu réel de la forge demeure toujours confié au sens du tōshō. Ressentir la respiration de l'acier, écouter le son du fourneau, lire le hi-iro — c'est cette sensibilité globale qui est l'essence de la forge du nihontō, l'âme de l'artisan que les chiffres ne peuvent remplacer. La silhouette du tōshō debout devant le fourneau et le fuigo incarne encore aujourd'hui le cœur inchangé de la fabrication du nihontō depuis des centaines d'années.
La précision de la gestion de la température détermine la qualité de la lame
Les résultats de la gestion de la température du fourneau se reflètent en fin de compte dans l'expression du jigane et du hamon de la lame. Comme les irrégularités dans les étapes de chauffe et de tanren peuvent engendrer des défauts tels que des désordres dans le kitae-hada, la précision de la gestion de la température est l'un des fondements qui soutient la qualité même de la lame. Nombreux sont les amateurs qui, en prenant en main une œuvre authentique accompagnée d'un kanteisho de la NBTHK, portent leur attention sur la beauté du jigane et l'éclat du hamon ; mais derrière cela existe la technique de gestion de la température du tōshō, accumulée devant le fourneau et le fuigo. La beauté de la lame ne repose pas seulement sur les étapes de finition spectaculaires, mais aussi sur l'accumulation de ce dialogue patient et discret avec les flammes — un fait qu'il est bon de garder également à l'esprit.