Les bases du hi-zukuri — comment la gestion de la température en forge et le rythme des coups de marteau déterminent la forme de la lame
 * Image illustrative uniquement.
Sommaire
Qu'est-ce que le hi-zukuri dans le processus de fabrication ?
Le processus de fabrication d'un nihontō suit globalement l'enchaînement : « tsukurikomi → sunobe → hi-zukuri → tsuchioki → yaki-ire → kenma ». Parmi ces étapes, le « hi-zukuri » est celle qui consiste à former, à partir de l'acier mis en barre après le tsukurikomi et le sunobe, la forme réelle de la lame — nagasa, sori, largeur du tranchant, position du shinogi.
Le tsukurikomi est l'étape au cours de laquelle le kawagane, après l'orikaeshi tanren, est assemblé autour du shingane pour créer la structure propre au nihontō qui associe des aciers de dureté différente. Le « sunobe » qui suit le tsukurikomi consiste à étirer en longueur le bloc d'acier assemblé pour en régulariser la section transversale d'ensemble. Le hi-zukuri est le travail qui, à partir de ce matériau estiré, se rapproche de la forme définitive de la lame en utilisant des marteaux (ōzuchi, kozuchi) et des ciseaux à froid (tagane).
La précision avec laquelle cette étape est réalisée conditionne largement la qualité de la forme finale de la lame, ce qui fait du hi-zukuri l'un des moments où la maîtrise technique du tōkō s'exprime le plus directement.
Gestion de la température — lire la couleur de la flamme et l'état de l'acier
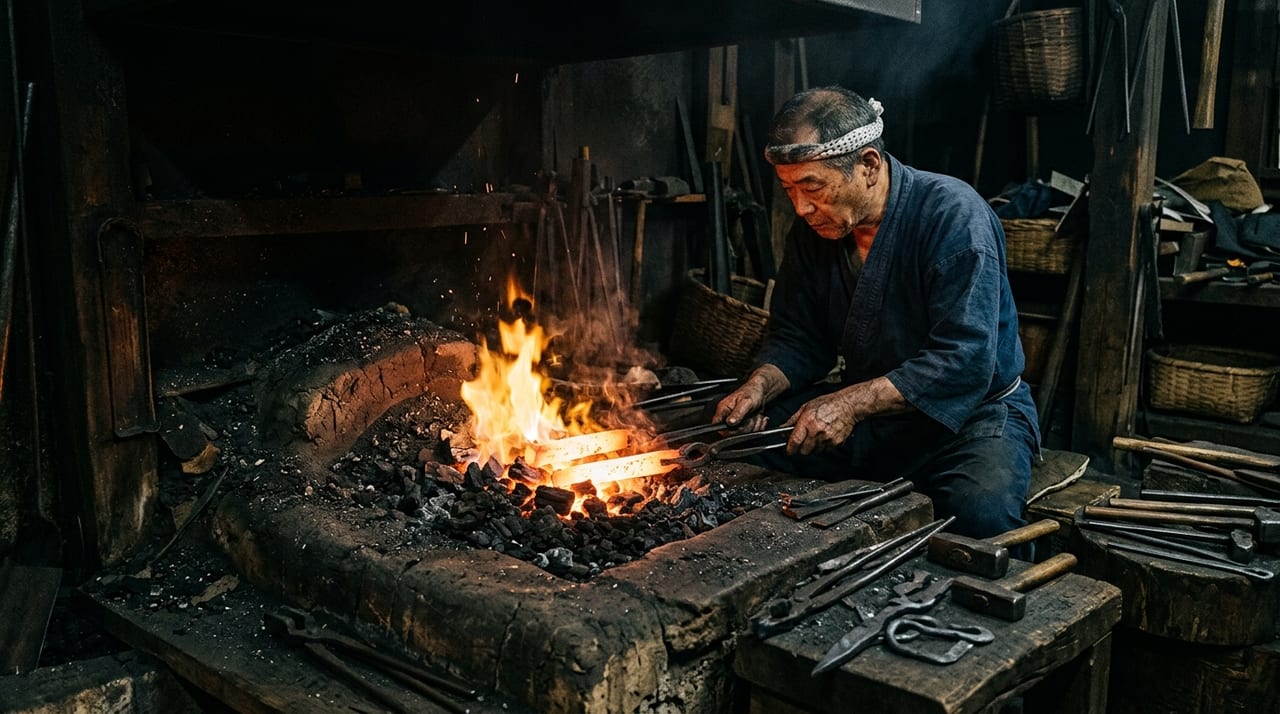
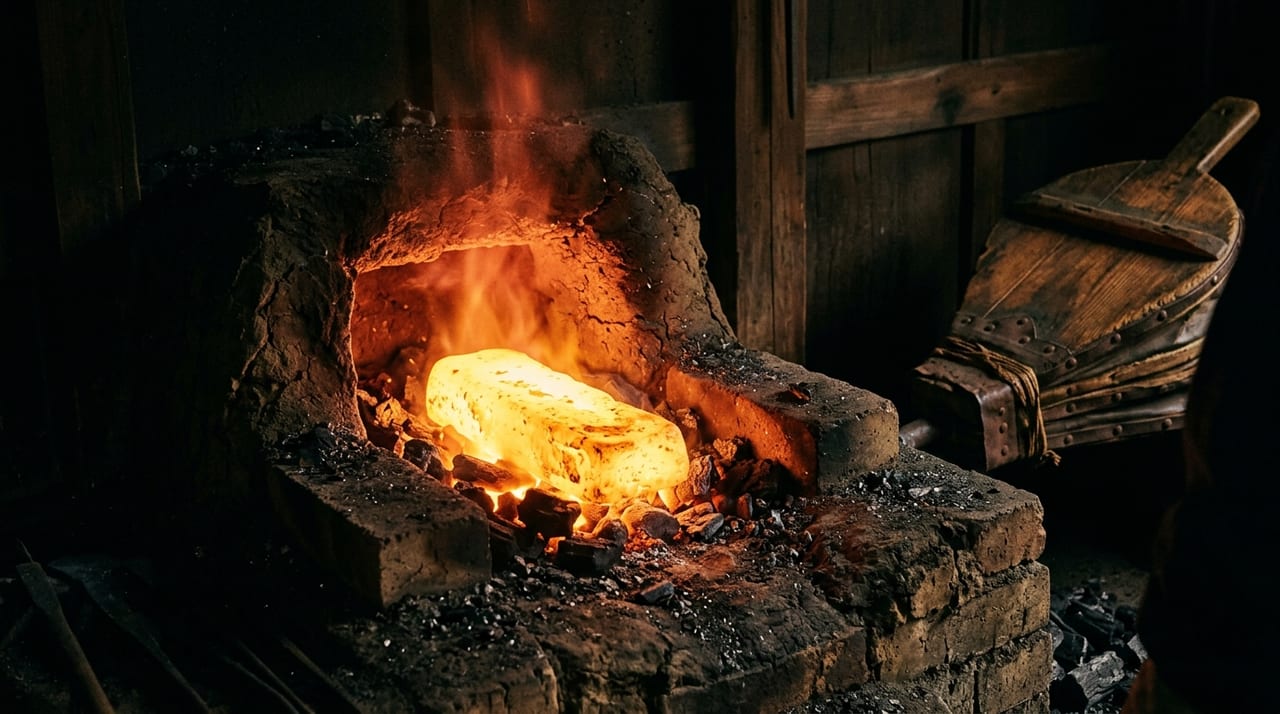
La gestion de la température lors du hi-zukuri ne s'effectue pas à l'aide de thermomètres de précision comme dans l'industrie moderne. Le tōkō détermine à l'œil nu, en observant la couleur de la flamme chauffant l'acier ainsi que l'éclat et la teinte de l'acier lui-même, la température idéale pour frapper.
| Couleur | Température indicative | État |
|---|---|---|
| Rouge-noir (kuro-aka) | environ 400–600 °C | L'acier est dur et se déforme peu sous le marteau. Les coups portés à cette plage de température risquent de provoquer des fissures internes ; c'est une température à laquelle il ne faut pas frapper. |
| Rouge (aka) à rouge-orangé (daidai-aka) | environ 700–900 °C | L'acier commence à se ramollir et peut être mis en forme au marteau. Cette plage est souvent utilisée lors de l'étape du sunobe. |
| Rouge-jaune (ki-aka) à jaune (ki) | environ 900–1 100 °C | C'est la plage de température la plus couramment utilisée pour le hi-zukuri du nihontō. Considérée comme la température optimale de tanren du tamahagane, l'acier y est suffisamment ramolli pour répondre docilement aux coups de marteau. |
| Blanc (shiro) à blanc lumineux (hakkō) | 1 200 °C et au-delà | L'acier est en état de surchauffe (brûlure) ; le carbone risque de brûler, rendant l'acier fragile. Il ne faut pas frapper à cette température. |
Le tōkō discerne ces couleurs de température dans un atelier de forge peu éclairé, avec peu de lumière naturelle. Pour faciliter la lecture des variations de couleur, les forges traditionnelles sont souvent conçues avec un éclairage limité.
L'« intervalle » des coups de marteau — rythme et répartition de la force
Au cœur du hi-zukuri, tout autant que la gestion de la température, se trouve l'« intervalle (maai) » des coups de marteau. Le temps pendant lequel l'acier se trouve à la bonne température pour être frappé est très court (de quelques secondes à une vingtaine de secondes), et il faut lui imprimer les déformations nécessaires dans cet intervalle limité.
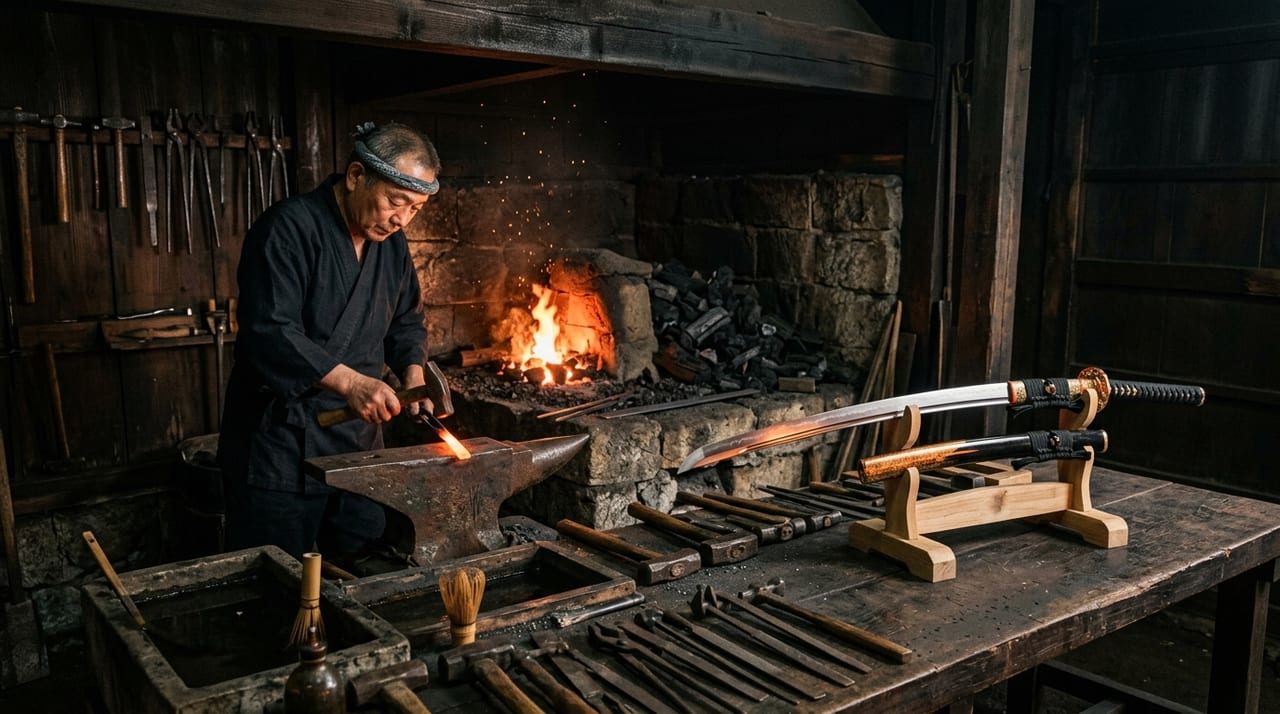
Répartition des rôles entre le ōzuchi (grand marteau) et le kozuchi (petit marteau) : dans la forge traditionnelle, le schéma de base était un travail à deux ou plus, où le tōkō (forgeron) tenait le kozuchi et le disciple jouait le rôle de l'uchiko, frappant avec le ōzuchi. Le tōkō indiquait la position et la force des coups par des « coups-directives » au kozuchi, et l'uchiko frappait du ōzuchi en suivant ces indications. Aujourd'hui, beaucoup de tōkō travaillent seuls et utilisent parfois un marteau électrique en appoint.
Relation entre la force des coups et la déformation : frapper fort provoque une grande déformation, mais la précision de la forme en souffre. Frapper légèrement facilite la mise en forme, mais réduit l'efficacité du travail. Le tōkō ajuste en temps réel la force des coups en fonction de la déformation souhaitée pour chaque partie de la lame.
Positionnement du shinogi : la section caractéristique du nihontō en shinogi-zukuri — structure dans laquelle l'angle des faces diffère entre le côté tranchant et le côté mune, le shinogi (crête de la lame) servant de pivot — est déterminée par l'utilisation du tagane et du marteau lors du hi-zukuri. Si la position du shinogi s'écarte légèrement, les corrections lors de l'étape de polissage ultérieure deviennent difficiles.
Formation du sori — exploiter le refroidissement et les contraintes
Le beau sori du nihontō se forme grâce aux manipulations effectuées lors du hi-zukuri et aux variations de contraintes induites par le refroidissement lors du yaki-ire. Lors du hi-zukuri, le tōkō donne à la lame une forme proche d'une lame droite, mais le refroidissement brutal lors du yaki-ire provoque une forte contraction du côté tranchant, faisant naître naturellement le sori.
Cependant, le sori ne naît pas du seul yaki-ire. En pratiquant intentionnellement lors du hi-zukuri une forge avec une légère incurvation intérieure (uchi-zori) — c'est-à-dire en maintenant le côté tranchant légèrement tourné vers l'intérieur lors de la forge —, le tōkō contrôle l'ampleur et la forme du sori après le yaki-ire.
La différence entre le koshi-zori (dont le sommet de courbure se situe dans la partie proche de la base de la lame) et le saki-zori (dont le sommet de courbure se situe dans la partie proche du kissaki) naît du contrôle de la forme du matériau lors du hi-zukuri et des différences dans la direction et la vitesse de refroidissement lors du yaki-ire.
Les équipements de la forge — le hodo, le fuigo et le toishi-tsuchi
Il est également nécessaire de comprendre les équipements de base de la forge permettant le hi-zukuri.
Le hodo (foyer) est le four servant à chauffer l'acier, utilisant du charbon de bois (principalement du charbon de pin) comme combustible. La quantité et la disposition du charbon influent directement sur la température de chauffe et son uniformité. La vérification que « l'ensemble de l'acier est chauffé de manière uniforme » s'effectue par une observation attentive de l'intérieur du four par le tōkō, qui ajuste la quantité de charbon.
Le fuigo (soufflet) est le dispositif de ventilation du four ; à l'origine, on utilisait un soufflet à caisson manuel. Augmenter le débit d'air élève la température, le réduire l'abaisse. Aujourd'hui, des ventilateurs électriques sont souvent utilisés, mais le réglage fin de la température dépend toujours du sens développé par l'expérience.
Le kinuta et le kanatoko (enclumes) sont les supports qui reçoivent les coups de marteau ; leur dureté et leur forme influent sur la façon dont l'acier se déforme.
Expérimenter le hi-zukuri — apprentissage actuel et occasions de visite
Aujourd'hui, des stages de formation à la préservation des techniques de tōkō sont organisés dans le cadre du système de l'Agence pour les affaires culturelles, et les apprentis tōkō en cours de formation apprennent en pratiquant réellement le hi-zukuri dans la forge de leur maître. Des établissements proposent également des stages de forge ouverts au grand public, notamment dans des régions fortement liées aux épées et au tatara, comme la ville de Seki dans la préfecture de Gifu et Okuizumo dans la préfecture de Shimane.
Pour les collectionneurs et les amateurs, observer in situ un hi-zukuri réel est d'une grande valeur pour approfondir leur compréhension des lames. Voir directement les gestes du tōkō et la couleur de l'acier s'élevant du hodo permet d'acquérir une compréhension intuitive des questions telles que « pourquoi cette lame a-t-elle ce sori ? » ou « pourquoi cette section transversale ? ».
Conclusion — le hi-zukuri, l'étape qui détermine la « personnalité » de la lame
Le hi-zukuri n'est pas un simple travail de mise en forme : c'est un processus créatif où se condensent la sensibilité et l'expérience du tōkō. L'œil qui lit la température, le rythme du maniement du marteau, la manipulation du matériau calculée pour le sori — c'est seulement lorsque tout cela s'intègre qu'une personnalité « propre à ce tōkō » se grave dans la lame.
Lorsque l'on apprécie les différences de forme d'un nihontō en gardant à l'esprit l'étape qu'est le hi-zukuri, ce qui n'était que « différence visuelle » se révèle être « le cristal du jugement et de la technique du tōkō ». La profondeur de l'appréciation du nihontō est indissociablement liée à cette connaissance des coulisses de la fabrication.