Techniques de prévention de la décarburation et des brûlures — la science de l'oxydation de surface au forgeage qui détermine la qualité du nihontō
 * Image illustrative uniquement.
Sommaire
Dans le forgeage du nihontō, l'un des problèmes auxquels le tōshō porte le plus d'attention est la « décarburation (dattan) » et la « brûlure (yake) ». Toutes deux sont des phénomènes de dégradation de surface de l'acier se produisant à haute température, et influent directement sur la qualité du produit fini. Dans les discussions techniques sur le tanren, c'est souvent la beauté du hamon et du jigane qui est évoquée, mais la maîtrise de l'oxydation de surface en est le prérequis indispensable. Cet article explique les mécanismes de la décarburation et de la brûlure, ainsi que les techniques de prévention que pratique le tōshō.
Qu'est-ce que la décarburation — le phénomène qui « amaigrit » l'acier
La décarburation (decarburization) est le phénomène par lequel le carbone contenu près de la surface de l'acier réagit avec l'oxygène à haute température pour s'échapper sous forme de CO₂ et de CO. La teneur en carbone de l'acier est le facteur déterminant de sa dureté et de sa ténacité ; lorsque la décarburation progresse, la concentration en carbone de la surface diminue et cette zone perd sa dureté.
Le tamahagane est un acier à haute teneur en carbone d'environ 0,6 à 1,5 %, mais les chauffes répétées lors du forgeage épuisent progressivement le carbone de surface. Lors du yaki-ire, la couche de surface appauvrie en carbone est peu propice à la transformation martensitique, ce qui peut empêcher le hamon d'apparaître comme prévu ou entraîner une dureté non uniforme.
La vitesse de décarburation est proportionnelle à la température de chauffe et à l'intensité de l'atmosphère oxydante. Elle s'accélère avec la température et est encore plus rapide dans un environnement à « flamme oxydante (sankaen) » riche en oxygène. À l'inverse, dans une « flamme réductrice (kangenen) » où la quantité d'oxygène dans le four est limitée, la décarburation peut être supprimée. C'est notamment pour cette raison que le tōshō ajuste avec précision le débit d'air du four (le volume soufflé par le soufflet).
Qu'est-ce que la brûlure — les dommages de surface par surchauffe
La « brûlure (yake) » est un terme du forgeage du nihontō qui désigne l'état dans lequel la surface de l'acier surchauffé est recouverte d'une couche d'oxyde (calamine) et où l'organisation métallurgique de l'acier s'est grossièrement formée et fragilisée par surchauffe. En anglais, on parle d'« overheating » ou de « burning », et d'un point de vue métallurgique, il s'agit d'un état où un « burning » par excès de chauffe s'est produit.
La partie brûlée présente une surface noire et une texture grumeleuse. Lorsqu'on la frappe, elle produit un « son sourd » différent de celui d'un acier normal, si bien qu'un tōshō expérimenté peut détecter la brûlure aussi à l'oreille. Si l'on tente de forcer le tanren sur une partie brûlée, cet endroit se fissure ou se détache. De plus, la brûlure provoque un grossissement de l'organisation métallurgique et est une cause de perte de la finesse du « grain de surface (hadame) » du jigane.
La brûlure et la décarburation progressent souvent simultanément. Une chauffe à température trop élevée accélère la vitesse de décarburation et peut aller jusqu'à la brûlure. Pour ne pas dépasser la « limite supérieure » de température, le tōshō travaille en lisant en permanence la couleur du feu (hiiro) à l'œil.
Techniques de prévention pratiquées par le tōshō
Les techniques pratiques pour prévenir la décarburation et la brûlure peuvent être classées en trois grands axes : « gestion de la température », « minimisation du temps de chauffe » et « utilisation d'agents protecteurs ».
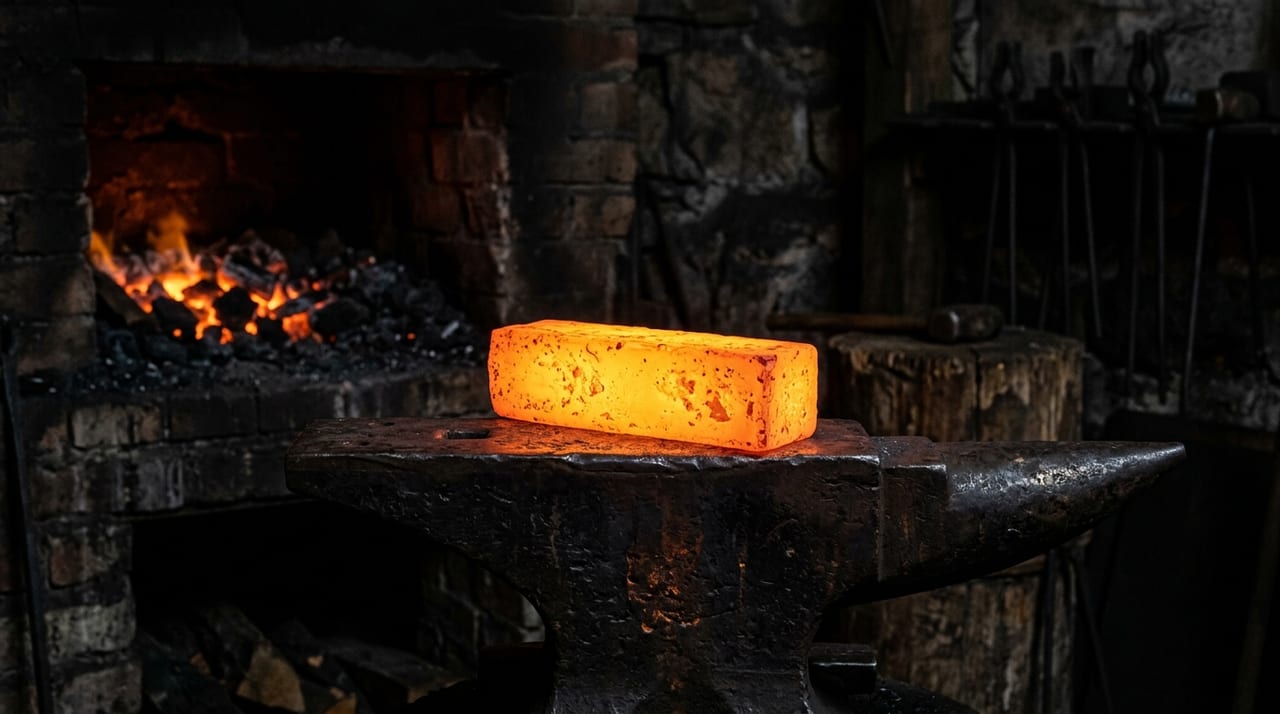
- La gestion de la température est la contre-mesure la plus fondamentale. La température de forgeage idéale du tamahagane est d'environ 900 à 1 200 °C, mais la valeur exacte varie selon la teneur en carbone de l'acier et se juge non pas à l'instrument, mais à la couleur de la flamme (hiiro) et à l'éclat de l'acier. Quand l'éclat dépasse la plage idéale du jaune-orangé à l'incandescence pour atteindre un blanc intense, on entre dans la zone de danger. Ce jugement est une technique sensorielle acquise au fil des années d'apprentissage, et c'est un domaine où les écarts entre vétérans et apprentis sont considérables.
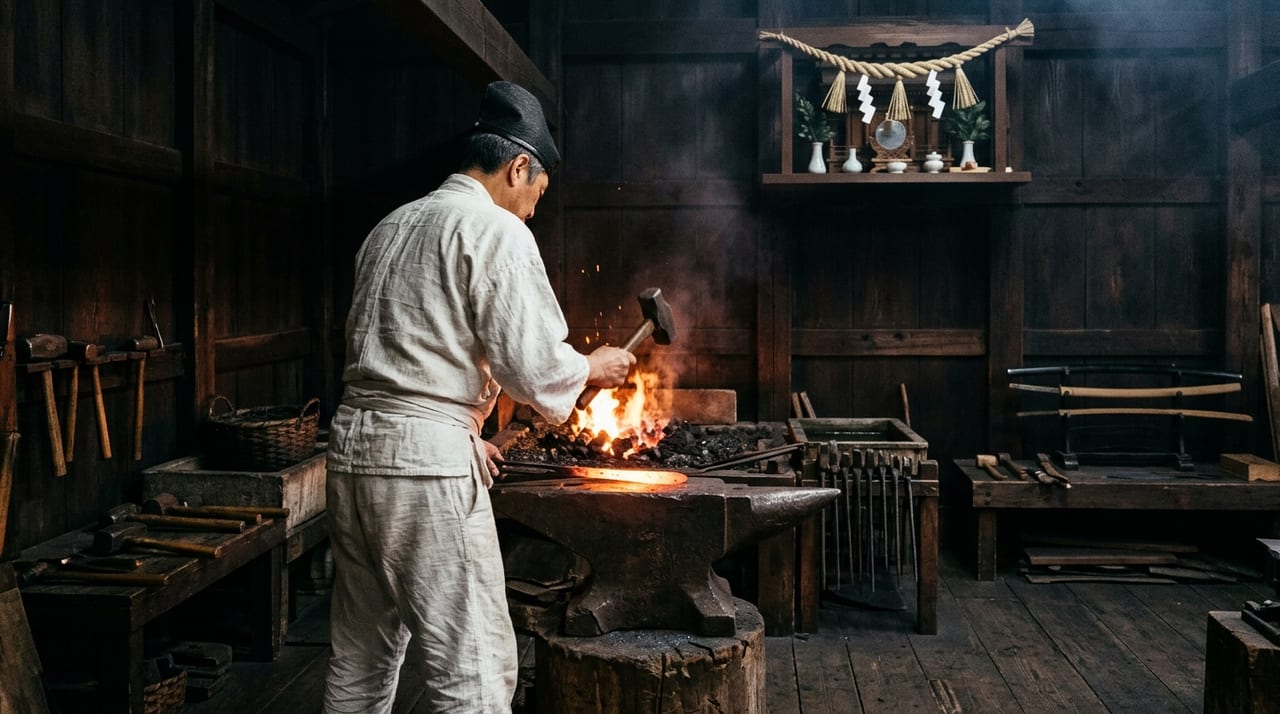
- La minimisation du temps de chauffe est également importante. À température égale, plus l'acier reste longtemps dans le four, plus la quantité de décarburation augmente. Le tōshō enchaîne rapidement les cycles « ne chauffer que le temps strictement nécessaire, puis retirer immédiatement et frapper ». En particulier lors des opérations de finition des détails, la moindre différence dans la façon dont la flamme atteint la surface se répercute sur la qualité de surface, ce qui rend le rythme de travail extrêmement important.
- En ce qui concerne l'utilisation d'agents protecteurs, lors de l'opération de tansetsu (soudage par forgeage), on utilise la « cendre de paille (warabai) » comme fondant (flux). La warabai a pour action de dissoudre et d'éliminer la calamine lors de la chauffe, exposant ainsi une surface d'acier fraîche. Cette action chimique prévient localement l'oxydation lors du tansetsu et permet un soudage homogène. On peut également créer délibérément une « atmosphère carbonée » à l'aide de charbon, obtenant ainsi un effet de « protection par cémentation » qui empêche la décarburation.
L'élimination des zones brûlées constitue également une contre-mesure. Si une brûlure se produit, cette partie est activement éliminée par frappe au cours du tanren. Comme la brûlure se concentre en surface, on frappe pour détacher la calamine tout en ne conservant que l'acier sain en profondeur. Si cette opération n'est pas réalisée correctement, l'organisation brûlée se mélange à l'intérieur de la lame et entraîne une dégradation de la qualité du produit fini.
Post-traitement de la décarburation et de la brûlure — relation avec le polissage
Lorsqu'une légère décarburation ou brûlure subsiste sur une lame achevée, il est possible d'éliminer cette couche lors du togi. Le togishi use progressivement la surface de la lame en changeant de pierre à affûter du grain grossier au grain moyen puis au grain fin ; au cours de cette opération, la couche de décarburation de surface est retirée, exposant une surface d'acier à la concentration en carbone originelle.
Cependant, si la couche de décarburation est profonde, le seul togi ne suffit pas, et il peut être nécessaire de « refaire » la lame elle-même. C'est la raison pour laquelle il est important de réduire au minimum la décarburation et la brûlure lors du forgeage. Le post-traitement après achèvement ne peut compenser que les cas légers.
La décarburation et la brûlure sont un aspect de la « chimie de l'acier » qui se cache derrière la beauté du nihontō. Le travail du tōshō, qui contrôle par les cinq sens ces quatre variables — carbone, oxygène, température, temps — constitue le socle sur lequel reposent la beauté du jigane et l'éclat du hamon de la lame achevée.