Échecs et défauts du hamon — causes d'apparition et techniques de prévention du nie-kuzure, du hada-kuzure et du ha-gire
 * Image illustrative uniquement.
Sommaire
Défauts du hamon — la science de la forge enseignée par les échecs
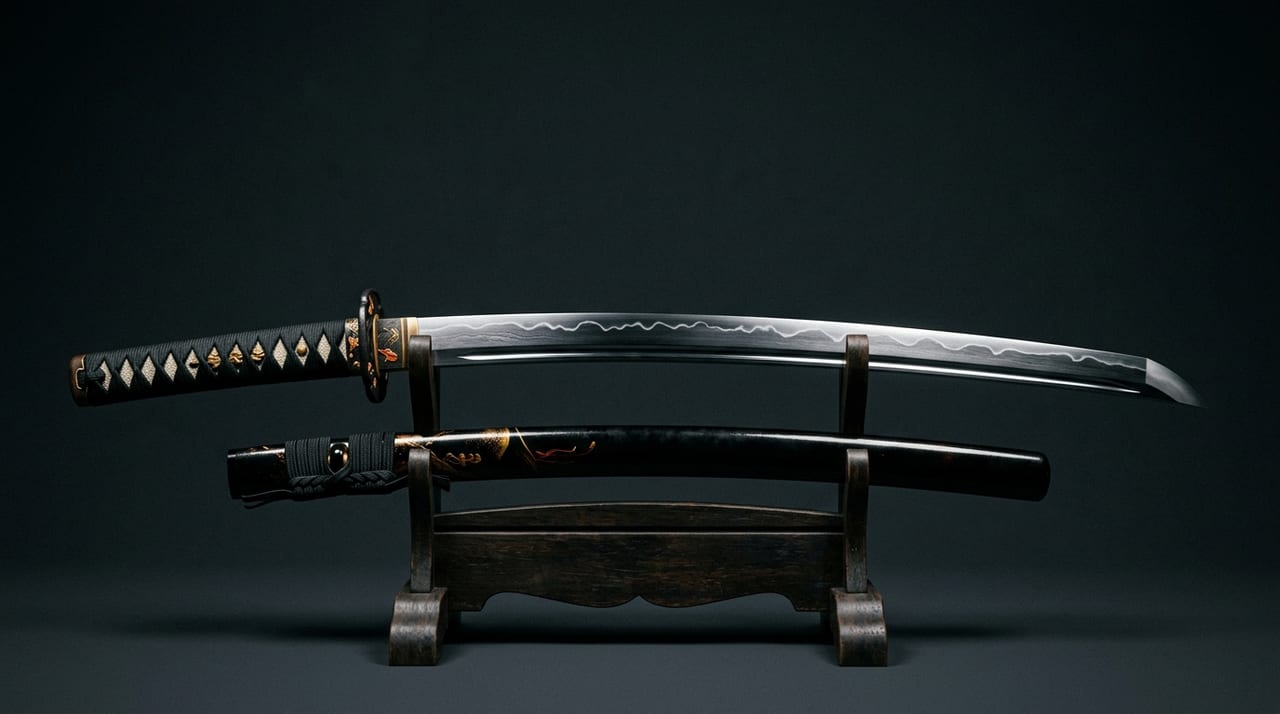
Le hamon du nihontō naît lors de la phase de yaki-ire. On enduit la lame d'argile, on la chauffe dans un four puis on la refroidit rapidement dans l'eau ou dans l'huile — durant cette opération, l'acier de la partie tranchante (côté fil) et celui du mune (côté dos) se transforment en structures métalliques différentes (martensite vs perlite), et le « hamon » apparaît à leur frontière.
Cette opération est la plus difficile et la plus risquée parmi toutes les techniques du tōkō. Le moindre écart de température, de précision du tsuchioki ou de vitesse de refroidissement engendre des défauts dans le hamon.
Le présent article traite des trois exemples de défauts les plus représentatifs du hamon — le nie-kuzure, le hada-kuzure et le ha-gire — et en décrit en détail les mécanismes d'apparition, les techniques de prévention et les répercussions sur l'expertise.
Nie-kuzure — le phénomène de désintégration du brillant du hamon
Qu'est-ce que le nie-kuzure ?
Le nie est l'un des éléments de brillance du hamon : il se présente comme un éclat granuleux visible sur le bord du hamon (phénomène où les particules de cristaux de martensite deviennent visibles). Un nie normal s'aligne en particules uniformes et belles sur le bord du hamon.
Le nie-kuzure désigne l'état dans lequel les particules de nie ne sont pas uniformes mais se distribuent irrégulièrement, comme effondrées. Les zones où les particules se concentrent excessivement et celles où elles disparaissent coexistent, et le tracé du hamon se trouve perturbé.
Mécanismes d'apparition du nie-kuzure
Le nie-kuzure se produit principalement pour les raisons suivantes.
- Inégalité de la température de chauffe : si l'on procède au yaki-ire alors que les différentes zones de la lame n'ont pas atteint une température uniforme dans le four, des transformations de structure métallique différentes se produisent selon les zones. Dans les zones surchauffées, les particules s'agrandissent et s'agglomèrent ; dans les zones insuffisamment chauffées, elles ne se forment pas.
- Inégalité de l'exposition aux flammes : lors du yaki-ire d'un long tachi en particulier, si les flammes du four n'atteignent pas la lame de manière uniforme, la distribution de température se déséquilibre. Même avec un four électrique moderne, la différence de température entre la base et la pointe d'une longue lame reste un problème difficile à éviter.
- Inégalité de l'épaisseur de l'argile : si l'épaisseur de l'argile appliquée sur la lame avant le yaki-ire n'est pas uniforme, des différences de vitesse de refroidissement apparaissent, rendant la formation du nie inégale.
Techniques de prévention
Les tōkō chevronnés préviennent le nie-kuzure par les méthodes suivantes.
- Perfectionnement de la gestion de la température du four : on stabilise la température du four sur une longue durée, puis on vérifie que l'ensemble de la lame a atteint une température uniforme en observant la couleur de la lame (un orange à rouge uniformément réparti sur l'ensemble) avant de procéder au yaki-ire. Cette vérification de température repose sur un jugement visuel empirique (l'« iro-mi ») et requiert une grande expérience du tōkō.
- Précision du tsuchioki : maintenir une épaisseur constante lors de l'application de l'argile en couche fine sur la partie tranchante et en couche épaisse sur le mune. Le tsuchioki s'effectue au pinceau, à la spatule ou à l'aide d'outils similaires, afin de réduire au minimum les variations de quantité d'argile selon les zones.
- Orientation de la lame et mode d'introduction dans le four : en maintenant constants l'angle et l'orientation d'introduction de la lame dans le four, on standardise l'exposition aux flammes.
Hada-kuzure — le phénomène de désintégration du motif de grain du jigane
Qu'est-ce que le hada-kuzure ?
Le jihada est le motif de grain de l'acier qui apparaît sur la surface plane de la lame. Il s'agit de la manifestation en surface d'une structure d'acier en couches formée par l'orikaeshi tanren, et il en existe plusieurs types : itame, masame, mokume, ayasugi-me, etc.
Le hada-kuzure désigne l'état dans lequel le motif de grain du jihada s'effondre, se désorganise ou devient irrégulier.
Mécanismes d'apparition du hada-kuzure
- Orikaeshi tanren excessif : si l'orikaeshi tanren est effectué trop de fois, les couches d'acier deviennent trop fines et le motif de grain disparaît ou se réduit à l'excès. À l'inverse, un nombre insuffisant de pliages donne un grain grossier (hada grossier).
- Erreur de température lors du tanren : si la température de chauffe de l'acier durant l'orikaeshi tanren est trop élevée, la structure de l'acier s'homogénéise et le motif de grain se perd (état appelé « structure abaissée » ou « surcuisson »).
- Contamination par des impuretés : si la matière première (tamahagane, fer) contient un excès d'impuretés (soufre, phosphore, etc.), une ségrégation (henseki : phénomène de concentration locale d'éléments spécifiques) se produit durant le tanren, entraînant un hada-kuzure.
- Résidus d'eau et de laitier : si le noro (laitier : amas d'impuretés) produit lors du martelage de l'acier pendant l'orikaeshi tanren n'est pas entièrement évacué, des résidus de laitier se forment à l'intérieur de l'acier et provoquent du hada-kuzure ainsi que des fissures de surface (hada-ware).
Techniques de prévention
- Sélection de la qualité du tamahagane : la gestion de la qualité au stade de la matière première est la mesure de prévention fondamentale. Lorsque le tōshō reçoit le tamahagane, il le fracture pour en examiner la section transversale et juge visuellement la distribution du carbone et la quantité d'impuretés, puis sélectionne les zones à utiliser.
- Contrôle de la température de tanren : on juge la température à la couleur de l'acier (du jaune au blanc) et l'on maintient une plage de température qui n'est pas excessive (environ 900 à 1 100 °C).
- Optimisation du nombre de pliages : bien que cela varie selon le tōkō, l'orikaeshi tanren s'effectue généralement entre 8 et 15 fois environ. On évite un nombre excessif de pliages.
Ha-gire — le défaut le plus grave du hamon
Qu'est-ce que le ha-gire ?
Le ha-gire (également lu ha-kire) désigne l'état dans lequel des déchirures ou des fissures apparaissent dans le tracé du hamon. C'est le phénomène par lequel le hamon s'interrompt ou de micro-fissures (craquelures) se forment dans la lame, et c'est l'un des défauts les plus graves ayant une incidence directe sur la solidité du sabre.
Mécanismes d'apparition du ha-gire
- Choc thermique lors du yaki-ire : lorsque la lame est rapidement refroidie lors du yaki-ire, une différence de température et une différence de dilatation brutales apparaissent entre la partie tranchante (haute température, teneur élevée en carbone) et le mune (température relativement basse, faible teneur en carbone). Lorsque ce choc thermique est excessif, de micro-fissures apparaissent dans la lame.
- Température de chauffe trop élevée : si la température de chauffe avant le yaki-ire dépasse la température optimale (environ 850 à 950 °C), la variation de volume lors de la transformation martensitique devient brusque et les fissures se forment plus facilement.
- Faible épaisseur locale de l'argile lors du tsuchioki : si l'argile est trop mince sur une zone précise de la lame, cette zone se refroidit plus rapidement que les autres, provoquant un choc thermique localisé.
- Température du milieu de trempe : dans le cas de la trempe à l'eau, si la température de l'eau est trop basse, la vitesse de refroidissement est trop rapide et le risque de fissures augmente. Le contrôle de la température de l'eau (généralement autour de 15 à 25 °C) est important.
Techniques de prévention
- Contrôle strict de la température de chauffe : maîtriser l'« iro-mi » — technique empirique consistant à juger la température à la couleur de la lame — et maintenir la plage de température optimale. Parmi les tōkō modernes, certains utilisent un thermomètre électronique à titre auxiliaire.
- Uniformisation du tsuchioki : maintenir un rapport optimal entre l'épaisseur de l'argile sur la partie tranchante et sur le mune. On respecte le principe fondamental consistant à appliquer une couche mince sur la partie tranchante (pour libérer la chaleur et obtenir un refroidissement rapide) et une couche épaisse sur le mune (pour isoler thermiquement et obtenir un refroidissement lent), tout en évitant les zones trop minces ou trop épaisses localement.
- Contrôle de la température de l'eau : maintenir constante la température de l'eau (ou de l'huile) servant au yaki-ire. Notamment lors d'un yaki-ire en série de plusieurs lames consécutives, la température de l'eau monte et des vérifications et ajustements sont nécessaires.
- Choix de la trempe à l'huile (abura-yaki) : par rapport à la trempe à l'eau, la trempe à l'huile offre une vitesse de refroidissement plus lente et présente un risque de fissures dû au choc thermique plus faible. De nombreux tōkō choisissent la trempe à l'huile notamment pour les longs tachi et les motifs de hamon complexes.
Découverte des défauts et répercussions sur l'expertise
Méthodes de découverte des défauts
Les défauts du hamon sont découverts par les méthodes suivantes.
- Observation visuelle lors de l'examen : on observe la lame en l'inclinant sous une bonne source lumineuse (lumière du jour ou tube fluorescent de haute qualité). Le nie-kuzure et le hada-kuzure peuvent être détectés à l'œil nu.
- Découverte du ha-gire : le ha-gire, plus grave, apparaît comme une ligne noire (tracé de la fissure) lorsque la lame est exposée à la lumière sous un angle spécifique. Les togishi et les experts chevronnés déterminent avec précision la position et l'étendue du ha-gire.
Répercussions sur la valeur d'expertise
- Nie-kuzure et hada-kuzure : en tant que défauts altérant l'esthétique, ils constituent des facteurs faisant baisser l'évaluation, mais ils n'ont souvent pas d'incidence directe sur la sécurité du sabre (risque de rupture à l'usage).
- Ha-gire : c'est le défaut le plus grave affectant l'intégrité structurelle du sabre. La présence d'un ha-gire fait courir le danger que la lame se brise à l'usage (lors du tameshigiri, etc.). Lors des examens NBTHK, le ha-gire est également un facteur de déduction majeur, et un sabre présentant un ha-gire important a du mal à obtenir la désignation Jūyō Tōken.
- Possibilité ou non de réparation : le nie-kuzure et le hada-kuzure peuvent parfois être améliorés par polissage. Une réparation fondamentale du ha-gire (nouveau yaki-ire, etc.) est théoriquement possible, mais dans le cas d'un sabre célèbre, un nouveau yaki-ire risque d'altérer l'état d'origine et un jugement prudent s'impose.
Conclusion — la science de la forge enseignée par les échecs
Les trois défauts que sont le nie-kuzure, le hada-kuzure et le ha-gire illustrent de manière éloquente la complexité de la forge des nihontō. Chacun résulte d'une « combinaison de facteurs invisibles » : gestion de la température, précision du tsuchioki et qualité de la matière première.
Les tōkō chevronnés apprennent corporellement, au fil de longues années d'échecs, « pourquoi les défauts apparaissent » et accumulent les techniques pour les prévenir. Derrière un « hamon bien réussi » sans défaut se trouvent d'innombrables échecs et améliorations accumulés.
Lorsque l'on contemple le hamon d'un nihontō, dans le nie parfaitement ordonné, le jihada régulier et le tracé du hamon ininterrompu se concentrent l'attention minutieuse et la technique hautement développée que le tōkō a déployées pour éviter les défauts.