Sélection et classement du tamahagane — Critères pour répartir l'acier issu du tatara en kawagane et shingane, et le regard expert du tōshō
 * Image illustrative uniquement.
Sommaire
Qu'est-ce que le tamahagane — La spécificité de la matière première du nihontō
Le tamahagane désigne la sélection, parmi les blocs d'acier à teneur en carbone non uniforme produits par le tatara, de ceux dont la qualité convient à la fabrication du nihontō. Ce nom signifie « acier comme un joyau » et reflète l'appréciation portée sur la beauté de la surface de cassure et son éclat.
La sidérurgie industrielle moderne permet de produire en grande quantité un acier de qualité uniforme dont la teneur en carbone est contrôlée avec précision. Le tamahagane, en revanche, est un matériau non uniforme dont la teneur en carbone varie considérablement selon la zone, entre 0,5 et 1,5 %, et c'est précisément cette non-uniformité qui permet la sélection en kawagane et shingane dans le travail du kaji, contribuant ainsi à la formation du jigane et du hamon caractéristiques du nihontō.
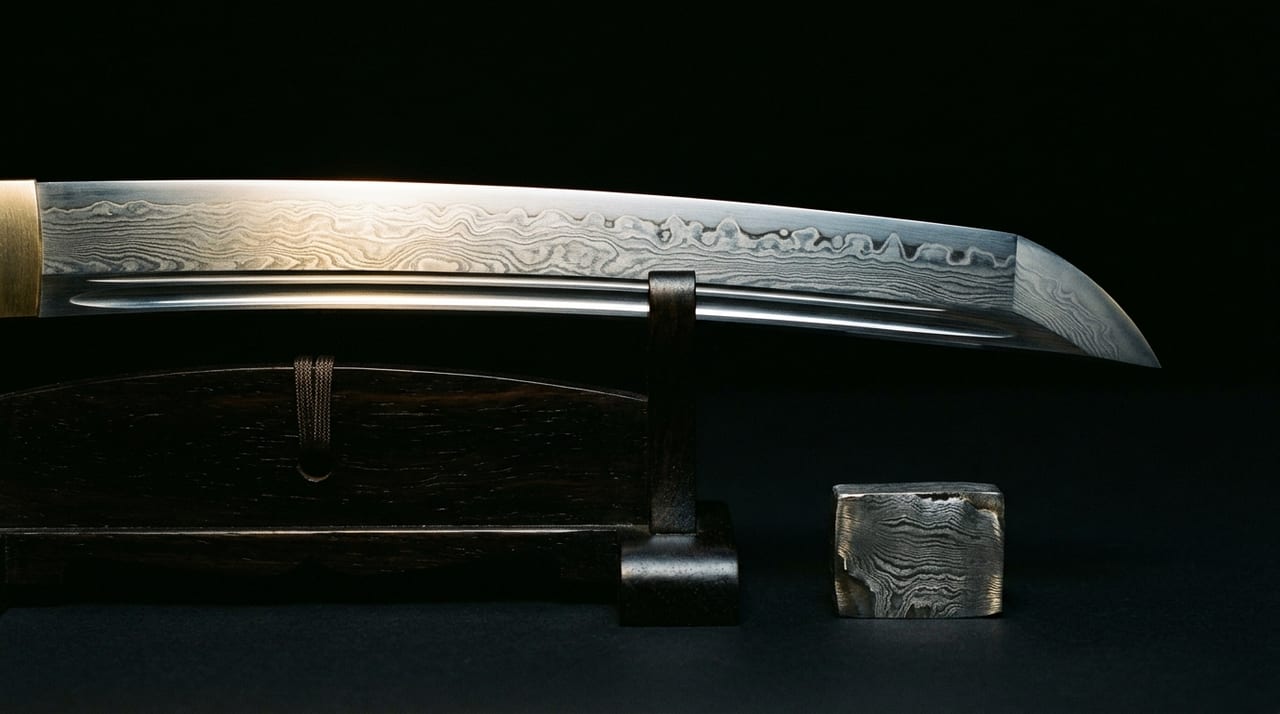
Il est techniquement possible de forger une lame avec l'acier uniforme produit par la sidérurgie moderne, mais la non-uniformité naturelle du tamahagane et la distribution des micro-scories (slag) générées au cours du tanren créent l'expression du kitae-hada appelé jihada, caractéristique du nihontō. L'acier industriel uniforme est pauvre en variations de jihada, et c'est là l'une des raisons pour lesquelles les tōshō continuent de choisir le tamahagane.
L'extraction du kera et la classification initiale du tamahagane
À la fin d'une campagne de tatara, commence le travail de kera-dashi, qui consiste à démonter le four (takadono) pour en extraire le bloc d'acier appelé kera. Le kera est un bloc d'acier de plusieurs tonnes déposé au fond du four, dont la coupe transversale est composée de plusieurs couches.
| Zone | Teneur en carbone | Caractéristiques et classification |
|---|---|---|
| Partie supérieure (près du centre du four) | Élevée (environ 1–1,5 %) | Tend à devenir l'acier le plus dur ; classé comme tamahagane de la plus haute qualité |
| Couche intermédiaire | Moyenne | Souvent utilisé comme shingane |
| Fond et parois du four | Faible (0,1–0,5 %) | Utilisé comme fer doux (bugera) pour les outils agricoles et artisanaux |
Cette classification initiale est effectuée par le murage (responsable en chef du tatara) expérimenté, au cours du démantèlement du four et de l'extraction. Cette classification sommaire, réalisée juste après le kera-dashi, n'est cependant que la première étape pour déterminer si le matériau peut être utilisé comme tamahagane et évaluer sa qualité approximative. Le jugement final quant à l'affectation de chaque partie à telle ou telle lame relève du regard expert du tōshō lui-même, une fois le tamahagane reçu.
La technique de sélection du tamahagane par le tōshō
Le tamahagane distribué par le tatara du NBTHK fait l'objet, à son arrivée dans l'atelier du tōshō, d'une sélection encore plus précise effectuée par le tōshō lui-même. Le regard expert du tōshō — c'est-à-dire sa capacité à évaluer la qualité du tamahagane par l'observation visuelle, le toucher et le jugement empirique — est une compétence essentielle qui constitue le fondement même du savoir-faire du tōkō.
Observation de la surface de cassure
L'un des critères de jugement les plus importants dans la sélection du tamahagane est l'observation de la wareguchu (surface de cassure). En observant la couleur, l'éclat, la granulométrie et la structure de la section transversale mise à nu lorsque le tamahagane est fendu au marteau, on estime la teneur en carbone et l'état de la structure cristalline du fer.
La wareguchu du tamahagane à haute teneur en carbone (destiné au kawagane) présente une structure cristalline finement granulaire d'un blanc argenté brillant. Ceci reflète la microstructure de martensite et de perlite propre à l'acier à haute teneur en carbone. Le tamahagane à faible teneur en carbone (destiné au shingane) tend à présenter une section transversale à grain grossier tirant sur le gris. La fonte (zuku) dont la teneur en carbone dépasse 2 % présente une wareguchu d'aspect blanchâtre et cassant ; difficile à manipuler lors de l'orikaeshi tanren, elle nécessite un traitement séparé.
Jugement par la couleur et l'éclat
La couleur de la wareguchu (du blanc argenté au gris et au noir) et l'intensité de son éclat sont des indicateurs de la teneur en carbone et de la quantité d'impuretés (slag) mélangées. Le tamahagane contenant beaucoup de slag présente des stries noires et des cavités (su) sur la wareguchu et doit être évacué par des tanren répétés. Un tamahagane de bonne qualité se caractérise par un éclat uniforme et peu de slag.
Classification en kawagane et shingane
Le tamahagane sélectionné est classé pour le kawagane et le shingane selon sa teneur en carbone et sa qualité.
- Kawagane : acier à haute teneur en carbone utilisé pour l'enveloppe extérieure de la lame (couche externe incluant le tranchant) ; il intervient dans la dureté et la formation du hamon
- Shingane : acier doux à faible teneur en carbone utilisé pour l'âme de la lame ; il assure la ténacité (jinsei : robustesse)
Cette structure composite « haute teneur en carbone pour l'enveloppe, faible teneur en carbone pour l'âme » constitue le cœur de la conception qui réalise simultanément les trois qualités caractéristiques du nihontō : « ne pas casser, ne pas se courber, couper bien ».
L'apprentissage pour développer l'œil de la sélection
L'œil de sélection du tōshō ne s'acquiert pas en un jour. L'apprenti affine peu à peu la précision de son jugement en répétant, sous la direction de son maître, les opérations consistant à fendre le tamahagane, à observer la section transversale, puis à forger réellement pour vérifier l'état du jigane obtenu. Comme le résultat varie selon la méthode de tanren même avec le même tamahagane, l'accumulation de l'expérience constitue elle-même l'étalon du jugement de sélection.
Outre l'observation de la wareguchu, de la couleur et de l'éclat, le son produit lorsqu'on frappe les pièces de tamahagane l'une contre l'autre ainsi que la sensation de poids ressentie en les tenant en main constitueraient, dit-on, des éléments d'appréciation supplémentaires pour un tōshō expérimenté. Un tamahagane contenant beaucoup de slag tendrait à paraître plus lourd pour une même taille et à produire difficilement un son clair. Ces jugements sensoriels sont cependant difficiles à quantifier, et l'évaluation finale est toujours globale, combinant l'observation de la wareguchu et le comportement lors du tanren réel.
Pour le tamahagane dont le classement est incertain, il n'est pas rare de ne pas le forcer dans l'une ou l'autre catégorie — kawagane ou shingane — mais de décider de son traitement en évaluant encore l'état du carbone au cours de la phase initiale du tanren. Ce type de jugement flexible avec suspension de décision est lui aussi l'une des techniques soutenues par l'expérience du tōshō.
Lien avec l'orikaeshi tanren
Le tamahagane sélectionné et classé est soumis au tsumiwakashi (empilement et chauffe) puis à l'orikaeshi tanren, processus par lesquels le carbone est homogénéisé et le slag expulsé. Le tōshō ajuste le nombre de replis pour rapprocher la teneur finale en carbone du kawagane de la valeur souhaitée (environ 0,7–1,2 %).
Un carbone trop élevé dans le kawagane donne une lame fragile et sujette aux éclats de tranchant ; trop faible, elle devient molle et perd son tranchant. Ce travail invisible qu'est « l'ajustement vers la teneur en carbone appropriée », le tōshō le réalise en contrôlant empiriquement trois variables : le nombre de replis, la température de chauffe et l'intensité du tanren. Plus la précision de la sélection du tamahagane est élevée, plus ce travail d'ajustement devient aisé, et la qualité finale du jigane et du hamon se stabilise.
Si l'estimation de la teneur en carbone au stade de la sélection comporte une erreur, il peut arriver que la teneur en carbone visée ne soit pas atteinte malgré un grand nombre de replis dans l'orikaeshi tanren, ou à l'inverse que l'acier s'amaigrisse par excès de travail. La sélection du tamahagane et l'orikaeshi tanren ne sont pas des étapes indépendantes : il faut les concevoir comme une série de techniques dans laquelle l'estimation au moment de la sélection conditionne directement la conception de l'étape de tanren.
Sélection du tamahagane et valeur du nihontō
Lors de l'expertise effectuée après l'achèvement de la lame par le NBTHK (Society for the Preservation of Japanese Art Swords) ou d'autres organismes, le rendu du jigane et la netteté du hamon constituent des critères d'évaluation importants. Ces éléments sont tous fortement influencés non seulement par la technique du tanren, mais aussi par la qualité de la sélection du tamahagane qui la précède. Même parmi des tōshō maîtrisant la même technique d'orikaeshi tanren, l'expression du jigane de la lame obtenue diffère selon la qualité du tamahagane sélectionné et la précision de la répartition entre kawagane et shingane.
La sélection du tamahagane n'est pas une étape qui apparaît directement dans la lame achevée, ce qui rend difficile la lecture directe de sa qualité à la seule vue du sabre terminé. Cependant, sous la forme de l'homogénéité du jigane et de la netteté du hamon, la précision de la sélection se reflète certainement dans le résultat. Pour évaluer la valeur d'un nihontō, la compréhension de cette étape invisible est un point de vue indispensable.
La qualité du nihontō est déjà influencée de manière décisive au stade de la « sélection du tamahagane », avant même la fabrication de la lame. Le regard expert d'un tōshō accompli — où le sens des matériaux et la maîtrise technique ne font qu'un — constitue véritablement le savoir intégral du kaji.