La préparation de la terre pour le yaki-ire — Composition de la terre créant la dureté et le hamon, prévention du waniguchi-ware et techniques de fabrication du hi
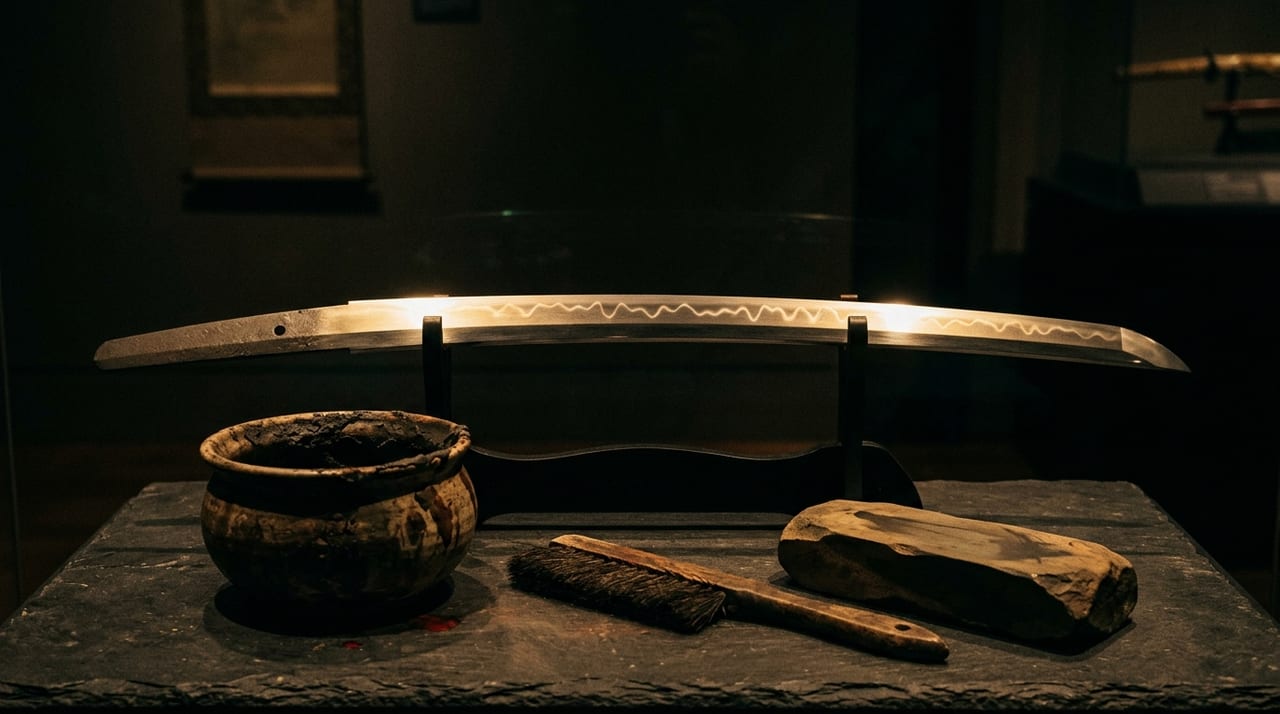 * Image illustrative uniquement.
Sommaire
La « terre » qui soutient le yaki-ire
Dans le processus de fabrication du nihontō, le moment le plus bref et le plus irréversible est le yaki-ire. Pendant les quelques secondes où la lame chauffée au rouge vif est plongée dans l'eau, le tōkō se tient debout en y engageant tout. Il n'est pas rare qu'une lame sur laquelle on a consacré plusieurs jours de forge se fissure à cet instant.
Ce qui contrôle ce processus extrême est la « yaki-tsuchi » appliquée sur la lame avant le yaki-ire. Ce mélange de sable, d'argile, de tokona et d'autres ingrédients selon une formule propre à chaque artisan n'est pas un simple matériau de protection. Elle fait varier la vitesse de refroidissement selon les zones de la lame, génère le hamon et prévient les fissures — c'est le matériau qui détermine l'achèvement de la lame.
Les composants et la composition de la terre — les secrets propres à chaque tōkō
Les principaux matériaux utilisés dans la terre de yaki-ire sont essentiellement issus de la nature.
- Tokona (poudre de pierre à aiguiser naturelle utilisée pour le polissage)
- Poudre de charbon de bois (poudre de charbon)
- Argile
- Sable
On pétrit ces ingrédients avec de l'eau, et le tōkō lui-même procède à de multiples ajustements fins en observant la viscosité, l'étirement et le détachement après séchage.
Les proportions de la composition varient selon l'école et le tōkō, et sont transmises comme des secrets jalousement gardés. Rien que pour la granulométrie du tokona, les propriétés varient selon la montagne dont provient la pierre et la saison à laquelle elle est extraite. Le type d'argile diffère également selon les régions, et il est difficile pour différents tōkō de reproduire exactement la même terre même en suivant les mêmes étapes. C'est pourquoi la coutume selon laquelle le maître partage sa terre avec le disciple qui s'émancipe se perpétue depuis longtemps, et la conviction que « la terre est le lignage de l'école » est encore profondément ancrée parmi les tōkō.
La terre ainsi composée est conservée à une humidité appropriée jusqu'au moment de l'utilisation. Si elle est trop sèche, elle n'adhère pas à la lame ; si elle contient trop d'humidité, elle s'évapore lors du yaki-ire et produit un refroidissement non uniforme. Maintenir la terre dans l'état adéquat est en soi le fruit d'une technique hautement perfectionnée.
Différencier la vitesse de refroidissement entre le tranchant et le mune — l'épaisseur de la terre détermine la dureté
Le principe du yaki-ire consiste, d'un point de vue métallurgique, à refroidir rapidement l'acier chauffé jusqu'à l'état austénitique afin de générer une structure martensitique. Cette martensite confère la dureté au tranchant du nihontō. Cependant, si le refroidissement rapide est effectué de manière uniforme, l'acier tout entier devient trop dur, ce qui donne une lame fragile et sujette aux fractures.
C'est pourquoi le tōkō crée intentionnellement des différences de vitesse de refroidissement en faisant varier l'épaisseur de la terre selon les parties de la lame.
| Partie | Épaisseur de terre | Vitesse de refroidissement | Structure obtenue |
|---|---|---|---|
| Côté tranchant | Couche mince | Contact élevé avec l'eau, rapide | Structure martensitique dure |
| Côté mune | Couche épaisse | Lente | Structure souple non trempée |
Cette structure, qui réalise simultanément au sein d'un seul acier « un tranchant dur et un mune tenace », est au cœur de ce qui permet au nihontō de concilier résistance à la rupture et tranchant.
Le contrôle de l'épaisseur de la terre est un domaine où le savoir-faire du tōkō se manifeste directement, et bien que cela paraisse uniforme, de subtiles différences sont en réalité aménagées selon les zones. La terre s'affine à mesure qu'on approche du tranchant, puis s'épaissit en passant le shinogi pour aller vers le mune — le rythme de cette transition détermine le caractère de la lame après le yaki-ire.
Prévenir le waniguchi-ware — la lutte contre les contraintes thermiques
L'une des défaillances les plus redoutées lors du yaki-ire est le « waniguchi-ware ». Il s'agit d'une grande fissure qui se propage en rayons depuis les environs de la pointe de la lame ; une fois formée, la lame est irrémédiablement perdue.
La cause réside dans les contraintes thermiques générées par la différence de température brutale lors du yaki-ire. Au moment où la lame est plongée dans l'eau, la surface tente de se contracter rapidement, tandis que l'intérieur est encore chaud et se trouve à l'état dilaté. Lorsque la différence entre cette contraction et cette dilatation dépasse la résistance du matériau, une fissure se forme. En particulier, le kissaki présente une grande surface par rapport à son volume et une forme où les contraintes ont tendance à se concentrer, ce qui fait que les fissures y débutent souvent.
La composition de la terre joue un rôle crucial pour prévenir cela.
- Augmenter la quantité de tokona —— la transmission de la chaleur devient plus douce, ce qui atténue la concentration des contraintes dues au refroidissement rapide
- Choisir une argile qui se détache facilement après le yaki-ire —— cela évite d'exercer une contrainte excessive sur la lame pendant le processus de refroidissement, ce qui réduit la distribution inégale des contraintes
La méthodologie propre à chaque artisan pour répartir la terre en différentes formes en direction du kissaki constitue l'un des points essentiels de la technique de chaque tōkō et de chaque école. Les procédés tels que modifier le contour de la terre uniquement à la pointe ou lui donner une épaisseur selon une forme particulière sont des savoirs pratiques nés d'une longue expérience, transmis comme une technique corporelle difficile à transmettre par écrit.
Fabrication du hi et distribution des contraintes — concilier sculpture et fonction
Le hi, la rainure longitudinale gravée dans la lame, est souvent décrit comme un « ornement destiné à alléger le poids ». Cependant, du point de vue du tōkō, sa signification fonctionnelle en tant que distribution des contraintes lors du yaki-ire ne saurait être négligée.
Lorsque le hi est gravé, le rapport entre la section transversale et la surface de la lame change, modifiant ainsi la façon dont la chaleur se dissipe. Un effet de distribution des contraintes depuis des zones spécifiques se produit lors du yaki-ire, ce qui peut réduire le risque de fissures. Le « tōshi-hi » (hi traversant toute la longueur de la lame) en est l'exemple typique, et il est considéré comme ayant pour fonction d'uniformiser les contraintes dans le sens de la longueur.
De plus, la forme du hi — la rondeur du fond, la profondeur et la largeur — influence également la rigidité de la lame.
| Forme du hi | Effet |
|---|---|
| Hi peu profond et large | Distribue les contraintes sur une large surface |
| Hi profond et étroit | Augmente la rigidité en flexion dans une direction spécifique |
Lorsque cette fonction coïncide avec la beauté esthétique, le hi devient un élément qui élève d'un cran le niveau d'achèvement de la lame.
La fabrication du hi étant achevée avant le yaki-ire, la décision de « où et quel type de hi graver » est envisagée conjointement avec la manière d'appliquer la terre. Le tōkō conçoit l'ensemble du processus en ayant à l'esprit l'apparence finale après le yaki-ire dès l'étape de la forge, et la position du hi et le contour de la terre sont dans une relation de complémentarité mutuelle.
Le hamon dessiné par la terre — le sort est scellé avant le yaki-ire
Le hamon, qui n'apparaît qu'une fois le yaki-ire achevé et la lame polie par le polisseur, est le symbole de la beauté du nihontō. Les formes variées du hamon sont aussi le fruit de l'esthétique et de la technique propres à chaque école.
- Suguha
- Notare
- Chōji
- Gunome
Cependant, le hamon est largement déterminé non pas au moment du yaki-ire, mais à l'étape de l'application de la terre. La manière dont on trace le contour de la terre — les hauts et bas de cette courbe, ses ondulations, son rythme — forme la ligne frontière de la structure martensitique à travers les variations de vitesse de refroidissement. La « forme » du hamon est en réalité le reflet du contour de la terre lui-même.
Lors de l'application de la terre, le tōkō utilise une spatule (hera) ou ses doigts pour tracer le contour du hamon trait par trait. Ce travail est entièrement exécuté à la main, et même si c'est le même tōkō qui dessine, deux lames ne produiront jamais un hamon identique. La personnalité du hamon est la personnalité de la lame, et un œil expérimenté peut y lire jusqu'à la personnalité du tōkō à travers ses traits.
La formule « la terre détermine la durée de vie de la lame » est transmise depuis longtemps parmi les tōkō qui s'apprêtent au yaki-ire. La résistance physique, la tolérance aux fissures et la beauté du hamon — tout cela réside déjà dans la terre avant le yaki-ire. Même si la forge est parfaitement accomplie, si la terre est mauvaise, tout est réduit à néant. À l'inverse, si la terre est bonne, elle permet d'exploiter au maximum le potentiel de la lame. La composition de la terre dans la fabrication d'une lame est l'une des tâches les plus denses, où se croisent technique, expérience et sensibilité.