Les techniques de forge du yari——processus de fabrication du jūmonji-yari, du su-yari et du katakama-yari, et comparaison avec les techniques de la nihontō
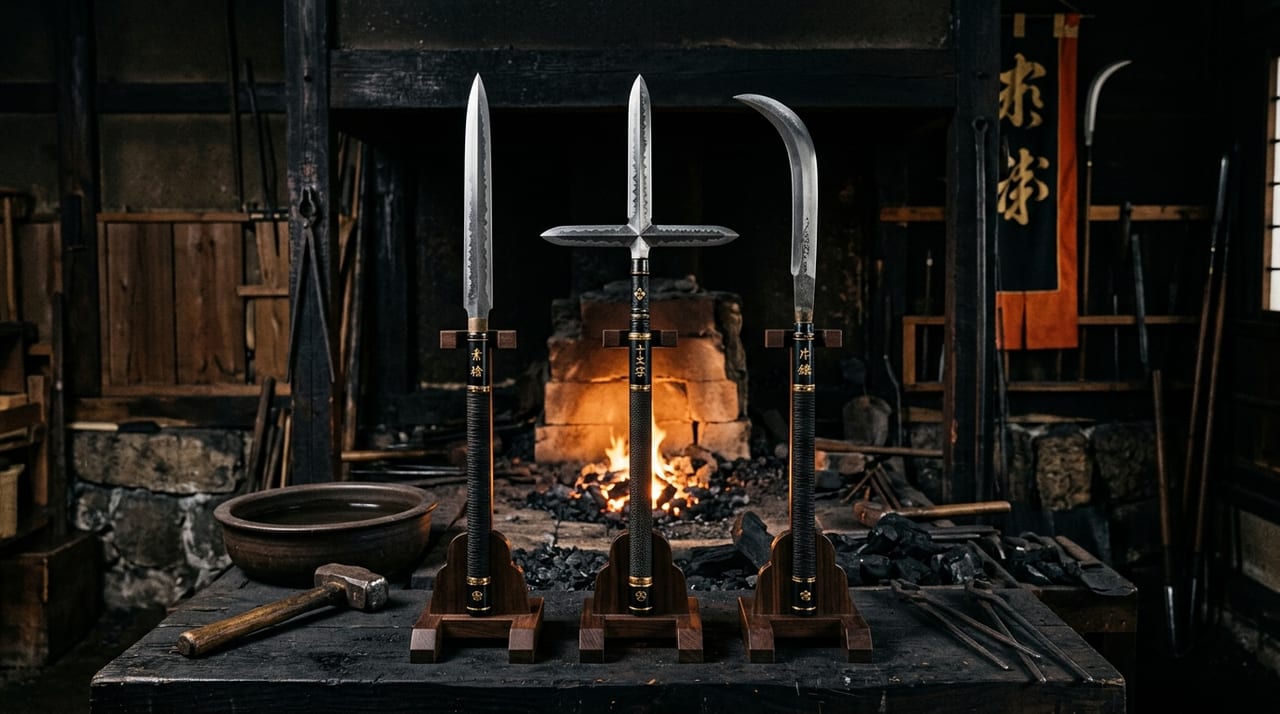 * Image illustrative uniquement.
Sommaire
Les forgerons de yari——relation avec les tōshō de nihontō et histoire de la division du travail
Le yari est l'un des types représentatifs de lames japonaises, classifié comme sabre artistique au même titre que la nihontō (tachi et uchigatana), et soumis à la réglementation de la loi sur le contrôle de la possession d'armes à feu et d'armes blanches (Jūtōhō). Sa fabrication est en principe confiée aux tōshō (tōkō de sabres artistiques) agréés par l'Agence pour les affaires culturelles.
Historiquement, la demande en yari augmenta de façon explosive de la fin de l'époque de Muromachi jusqu'à l'époque Sengoku, et certaines sources attestent l'existence de « forgerons de yari » spécialisés ; mais de nos jours, rares sont les tōshō qui se consacrent exclusivement au yari, et la forme mixte — consistant à produire principalement des nihontō (uchigatana et tantō) tout en fabriquant aussi des yari — est la norme.
Le premier défi technique auquel se heurte un tōshō lors de la fabrication d'un yari est « le choix de la forme de la pointe et la conception du forgeage adaptée à cette forme ». Les formes de pointe de yari se divisent en trois grandes catégories — le su-yari, le jūmonji-yari et le katakama-yari — et chacune nécessite une approche de forgeage différente.
Processus de fabrication du su-yari——exigences de précision dans la simplicité
Le su-yari est un yari à pointe rectiligne de forme simple, qui paraît la plus élémentaire sur le plan formel, mais dont les exigences de précision technique sont élevées.
Le processus de fabrication de base partage de nombreux points communs avec celui de la nihontō. On sélectionne le matériau dans le tamahagane et l'on homogénéise le jigane par l'orikaeshi tanren (pliage). Cependant, comme la longueur de la lame du yari est plus courte que celle d'un uchigatana, la quantité totale d'acier utilisée est moindre, mais un savoir-faire particulier est requis pour contrôler avec précision la forme dans le sens de la longueur.
La section transversale de la pointe du su-yari est fondée sur le shinogi-zukuri, qui permet de concilier l'angle du tranchant et la résistance en faisant passer le shinogi sur les deux faces de la lame. Similaire au shinogi-zukuri du sabre, mais comme le yari est principalement destiné à l'estoc, la performance de pénétration et la résistance à la rupture sont prioritaires sur le tranchant. Pour cette raison, l'angle du tranchant est réglé plus épais que sur un sabre, et le côté mune tend également à être conçu avec plus d'épaisseur de métal.
Dans le processus de yaki-ire, comme pour le sabre, on applique le tsuchioki en répartissant le yakiba-tsuchi, puis on chauffe dans le four avant de refroidir à l'eau. Cependant, comme la forme de la lame du yari est allongée et fine, le contrôle de l'angle et de la vitesse d'immersion dans le bac à eau lors du yaki-ire est plus difficile que pour un sabre. Si l'écart d'épaisseur entre la partie fine de la pointe et la base est important, des différences de température locales apparaissent, augmentant le risque de fissuration lors du yaki-ire (yakiware). Les tōshō expérimentés réduisent ce risque en faisant varier en dégradé l'épaisseur du tsuchioki de la pointe jusqu'à la base.
Forgeage du jūmonji-yari——technique de soudage des protubérances latérales
Le jūmonji-yari est un yari dont la pointe rectiligne est pourvue de protubérances latérales symétriques (kama ou lame transversale), forme couramment utilisée par les ashigaru lors des batailles de l'époque Sengoku. Les forgerons de la province de Settsu (actuelle préfecture d'Osaka) sont connus comme région de production représentative.
Le défi technique majeur dans la fabrication du jūmonji-yari est « l'assemblage des protubérances latérales ». Les méthodes de fabrication modernes se divisent en deux grandes catégories.
- Méthode de forgeage monobloc : méthode consistant à usiner le corps et les protubérances latérales d'un seul tenant à partir d'un bloc d'acier. Possible avec les méthodes modernes pouvant utiliser des fours à gaz ou électriques, mais rarement employée dans les méthodes traditionnelles modernes, car il est difficile d'obtenir un grand bloc d'acier monobloc lorsque l'on n'utilise que le tamahagane du tatara (fusion traditionnelle).
- Méthode de forgeage par soudage (kansetsu) : méthode consistant à forger séparément le corps (partie de la pointe) et les protubérances latérales, puis à les assembler par kansetsu (technique de soudage du kaji consistant à les frapper ensemble à haute température pour les lier). C'est la méthode courante dans la fabrication traditionnelle japonaise de yari. La garantie de solidité au niveau des soudures est la priorité absolue, car une répartition non uniforme du jigane à la jonction présente un risque de rupture à l'usage. La résine de pin et les cendres de paille sont utilisées comme matériaux intermédiaires (flux) pour le kansetsu, et le contrôle de la température d'assemblage est essentiel.
Dans la conception de la forme des protubérances latérales, l'équilibre entre la largeur et l'épaisseur à la racine (base) de la protubérance est important ; si la racine est trop fine, elle risque de se casser lorsqu'une force latérale est appliquée lors de l'estoc. L'angle de tranchant des protubérances varie également selon le fabricant, et la conception diffère selon que l'on privilégie la performance de coupe ou la performance de retrait après l'estoc.
Katakama-yari——difficultés de forgeage liées à la forme asymétrique
Le katakama-yari est un yari de forme asymétrique ne portant une lame transversale en forme de faucille que d'un seul côté de la pointe ; le katakama jūmonji-yari (katakama-yari) dont l'usage par Katō Kiyomasa est bien connu en est un exemple célèbre.
La difficulté particulière dans la fabrication du katakama-yari est le « contrôle du sori (courbure) » lors du yaki-ire dû à la forme asymétrique. Pour un sabre, l'une des techniques consiste à intégrer dans la conception le sori généré par le traitement thermique afin d'obtenir la courbure voulue ; mais pour le katakama-yari, le fait que les protubérances latérales ne soient que d'un seul côté tend à rendre le retrait lors du traitement thermique asymétrique de gauche à droite.
Pour contrôler cela, on fait varier l'épaisseur du tsuchioki entre le côté katakama et la partie rectiligne afin d'ajuster la vitesse d'absorption et de dissipation de la chaleur. De plus, lors de l'étape de redressement (tame — ajustement de forme) avant le yaki-ire, une technique de « précorrection » est requise, qui consiste à prédire la quantité de déformation qui se produira après le yaki-ire et à procéder au yaki-ire en courbant intentionnellement dans le sens opposé. C'est en principe identique au contrôle du sori d'un sabre, mais le calcul et la pratique deviennent plus complexes pour un yari de forme asymétrique.
Conception du nakago et de la hampe (e)——structure de grande longueur propre au yari
La partie de la lame du yari qui s'insère dans la hampe (e) est appelée nakago. Comme pour le nakago de la nihontō, c'est l'endroit où l'on grave le mei (signature) du fabricant, et c'est une partie importante qui détermine la méthode de fixation à la hampe.
Le nakago de la nihontō est relativement court (environ 20 cm) et conçu pour être entièrement logé dans la tsuka (hilt), mais le nakago du yari varie considérablement selon le matériau, la longueur et l'usage de la hampe. Les yari de combat sont souvent conçus avec un nakago plus long afin d'augmenter la surface de contact, en tenant compte de la résistance de la hampe dans son ensemble.
Dans la fabrication de yari artistiques modernes, la hampe est fabriquée en bois de hō (magnolia) ou de kashi (chêne) ; mais contrairement au tsuka-gi d'un sabre, la hampe du yari peut atteindre 1 à 3 m de longueur totale, de sorte que la rectitude du bois et l'absence de nœuds sont directement liées à la résistance de la hampe. Il est rare que le tōshō fabrique lui-même la hampe, et une collaboration avec un spécialiste de la hampe (e-shi) s'avère parfois nécessaire.
Togi (polissage) et finitions——caractéristiques du processus différentes de celles du sabre
La pointe du yari terminée est polie par un togishi comme pour le sabre avant d'être considérée comme achevée. Cependant, comme la forme de la pointe du yari est différente, le processus de togi diffère également de celui du sabre.
Pour le su-yari, le processus est proche du togi du sabre, mais pour le jūmonji-yari et le katakama-yari, des techniques spéciales d'application de la pierre à aiguiser pour polir les surfaces courbes des protubérances latérales et le polissage de l'envers (surface courbe intérieure) de celles-ci sont nécessaires. En particulier, l'intérieur des protubérances latérales du jūmonji-yari est difficile d'accès pour la pierre à aiguiser, ce qui nécessite des ingéniosités telles que l'utilisation de pierres à aiguiser fines ou de pierres dont l'extrémité a été façonnée.
Le hamon du yari est souvent un suguha ou un ko-midare pour le su-yari, avec une tradition qui a privilégié l'uniformité pratique plutôt que l'appréciation artistique. Cependant, dans les yari artistiques modernes, il existe des exemples d'œuvres présentant un gunome-midare ou un chōji-midare d'une grande valeur esthétique.
Conclusion——ce que les techniques de forge du yari exigent du tōshō
La fabrication du yari, tout en ayant pour base les techniques de kaji de la nihontō, nécessite l'acquisition de savoir-faire propres en raison des particularités de forme, d'usage et de structure. La capacité à adapter le contrôle du yaki-ire, les techniques de kansetsu et la sensibilité au togi acquises dans la fabrication de nihontō aux différentes formes, dimensions et exigences du yari constitue l'un des critères pour évaluer la maîtrise technique d'un tōshō qui s'attaque au yari.
Le nombre de yari artistiques existants est bien moindre que celui des nihontō, et les occasions de fabrication sont naturellement limitées. Cependant, l'importance historique et martiale que le yari occupe dans la culture des lames est grande, et la transmission aux tōshō de la prochaine génération des techniques de fabrication du yari constitue une tâche significative pour la préservation de l'ensemble des techniques de kaji des lames japonaises.
Les personnes intéressées par les lames japonaises peuvent consulter les lames présentées dans le catalogue en ligne de TOUKENZA.


