La technique de tansetsu du warikomi-zukuri — le « hi-iro » et le « uchi-goro » qu'évalue l'artisan lors de la jonction au four entre shingane et kawagane
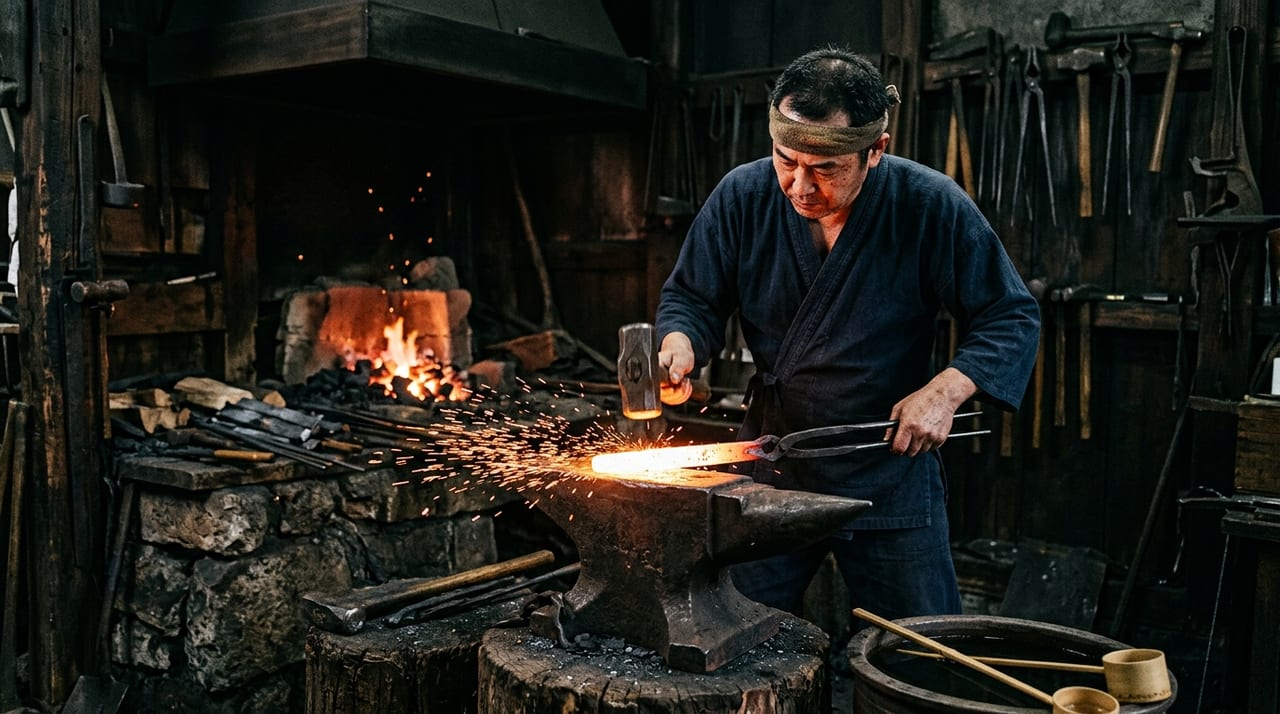 * Image illustrative uniquement.
Sommaire
Qu'est-ce que le warikomi-zukuri — au cœur de la « conception structurelle » du nihontō
Pour réaliser simultanément la solidité et le tranchant du nihontō, les kaji ont depuis l'Antiquité abouti à l'idée de « différenciation de l'usage de l'acier ». L'exemple représentatif en est la conception structurelle appelée warikomi-zukuri.
Dans le warikomi-zukuri, on utilise le kawagane, un acier à haute teneur en carbone offrant une dureté élevée, pour la partie tranchante, tandis que le shingane, un acier à faible teneur en carbone très flexible, est placé au cœur de la lame. Ce nom vient du fait que le kawagane « s'insère » (warikomi) depuis l'avant et l'arrière pour envelopper le shingane.
L'extérieur dur assume la fonction de « couper et fracasser », tandis que l'intérieur tenace soutient la robustesse « sans se briser ni se tordre ». La théorie est simple, mais le processus de tansetsu qui unit ces deux types d'acier en un seul est précisément le moment où la maîtrise du tōshō est la plus mise à l'épreuve.
Ce qui se passe dans le four — le mécanisme chimique du tansetsu
Le tansetsu est une technique consistant à chauffer deux ou plusieurs métaux à haute température et à les unir par pression (coups de marteau) en maintenant l'état solide. Contrairement au soudage par fusion, il crée une liaison au niveau moléculaire uniquement par le fait de « frapper ».
C'est pourquoi la précision de la température de chauffage est d'une importance capitale. Si la température est trop basse, des interstices subsistent à la surface de jonction et deviennent un défaut appelé « kuchi-aki » lors du togi ultérieur. À l'inverse, une température trop élevée favorise l'oxydation de l'acier, et la « couche d'oxyde (scale) » qui se forme s'insère entre les surfaces de jonction, réduisant la résistance. De plus, une perte de carbone par combustion se produit, rendant le carbone nécessaire à la formation du hamon non uniforme.
La température de tansetsu appropriée est généralement de 1 250 à 1 350 °C, mais les tōshō n'utilisent pas de thermomètre. Ce sur quoi ils se fient, c'est le hi-iro — la couleur de la lumière émise par l'acier qui change continuellement dans le charbon ardent.
Comment lire le hi-iro — les « 1 300 °C » mesurés à l'œil par l'artisan
Lorsque le tōshō observe le four, ce qu'il évalue n'est pas la couleur du charbon lui-même, mais le spectre électromagnétique émis par l'acier chauffé.
L'acier change de couleur au fur et à mesure que la température monte, de la manière suivante.
- 600–700 °C : rouge sombre (rouge terne)
- 800–900 °C : rouge orangé (orange vif)
- 1 000–1 100 °C : jaune orangé (orange tirant sur le jaune)
- aux alentours de 1 200 °C : jaune clair (jaune éclatant)
- 1 300 °C et au-delà : blanc jaunâtre à blanc (la lumière devient nettement plus intense)
Le « uchi-goro » propice au tansetsu est dit être le moment juste avant que l'acier ne commence à briller d'un blanc jaunâtre et que des points lumineux semblables à des feux d'artifice (waki) n'apparaissent à la surface. À ce stade, la surface de l'acier est dans un état semi-liquide, et lorsqu'on la frappe au marteau, la surface de jonction se lie comme si elle « fondait ».
Toutefois, une fois que le « waki » est apparu, l'oxydation est déjà trop avancée, et il est trop tard. « Frapper juste avant que le waki n'apparaisse » — pour acquérir ce timing délicat dans tout son corps, un apprentissage pratique de plusieurs années auprès d'un maître est indispensable.
Le travail pratique du tansetsu — un jugement en 0,5 seconde du four à l'enclume
Dans le processus pratique de tansetsu, on retire presque simultanément du four le shingane et le kawagane chauffés, on saupoudre de sable de fonderie (isago) pour éliminer la couche d'oxyde (scale), puis on les pose rapidement sur l'enclume (kanatoko) et l'on commence à frapper.
Le temps alloué à cette série de gestes est de quelques secondes au maximum. Dès l'instant où l'acier sort du four, il commence à refroidir, et la durée pendant laquelle il est possible de maintenir la température optimale de tansetsu est extrêmement courte.
Si le moment de frapper est trop tardif, il se produit une « mauvaise jonction » ; à l'inverse, s'il est trop précoce, un « décalage de position » survient. L'intensité des coups portés d'en haut compte également : trop forte, l'acier se déforme et la position du shingane se décale ; trop faible, la jonction est incomplète.
Le rôle du disciple appelé teko est de synchroniser le timing de ses coups avec celui du maître. Pour être en mesure d'abattre le marteau sans la moindre hésitation avant même que le maître ne donne le signal « maintenant », le teko doit lire en permanence et simultanément les gestes du maître et l'état du four.
Types d'échecs et mesures correctives — identifier les défauts par l'expérience
Les échecs du tansetsu se classent en trois grandes catégories.
Hibiware (fissuration) : fissure le long de la surface de jonction. La cause principale est un chauffage insuffisant ; elle est souvent découverte lors de l'étape de togi en aval. Lorsqu'elle est détectée, on supprime la partie concernée et on procède à un nouveau tansetsu, ou on prend la mesure de réduire la longueur de la lame elle-même.
Kuchi-aki : état dans lequel une partie de la surface de tansetsu n'est pas jointe et une cavité subsiste. Lorsque le jigane est poli après le yaki-ire, cela apparaît à la surface sous la forme d'un défaut linéaire. Les cas légers peuvent parfois être corrigés par le togi, mais les cas profonds portent une grave atteinte à la valeur marchande de la lame.
Distribution inégale du carbone : une diffusion du carbone se produit à proximité de la frontière entre le kawagane et le shingane, provoquant une coloration involontaire lors de la formation du hamon. Ce problème ne se manifeste souvent pas avant l'étape du togi final, et il est dit que même les tōshō expérimentés peinent à en assurer un contrôle total.
Parmi les tōshō modernes, certains font partiellement appel à l'inspection par ultrasons (UT) avant le tansetsu, mais cela n'a pas encore permis de remplacer complètement l'évaluation traditionnelle par inspection visuelle et acoustique.
La signification contemporaine du warikomi-zukuri — pourquoi est-il encore choisi aujourd'hui ?
Le warikomi-zukuri, tout comme d'autres types de structure tels que le hon-sanmai-zukuri et le shihō-zume-zukuri, est encore activement adopté par les tōshō modernes. La raison en est claire : tout en tirant le meilleur parti des caractéristiques des matériaux, la difficulté du processus de tansetsu est plus facile à maîtriser par rapport aux autres types de structure.
Dans le shihō-zume-zukuri, le kawagane enveloppe le shingane depuis quatre directions, ce qui augmente le nombre de surfaces de jonction et, par conséquent, le risque d'échec du tansetsu. Le warikomi-zukuri se limite à la jonction en deux directions (avant et arrière), ce qui facilite la gestion de la précision pour le tōshō.
Toutefois, « plus facile » n'est qu'une question relative, et il n'en reste pas moins vrai que le tansetsu du warikomi-zukuri ne peut pas s'acquérir du jour au lendemain. Lire le hi-iro, mémoriser le uchi-goro dans son corps, synchroniser sa respiration avec le teko — ce n'est que lorsque ces trois éléments sont intégrés à un niveau élevé qu'émerge la qualité d'une lame.
Dans l'enseignement des tōshō modernes, le tansetsu du warikomi-zukuri est considéré comme l'un des critères d'évaluation fondamentaux de l'apprentissage. Approfondir la compréhension scientifique tout en transmettant les techniques du passé — telle est la voie de la forge moderne.


