Le nombre de répétitions de l'orikaeshi tanren et les transformations de l'acier——les bases scientifiques de l'effet de la différence entre 15 et 20 répétitions sur la densité du jigane et la qualité du hamon
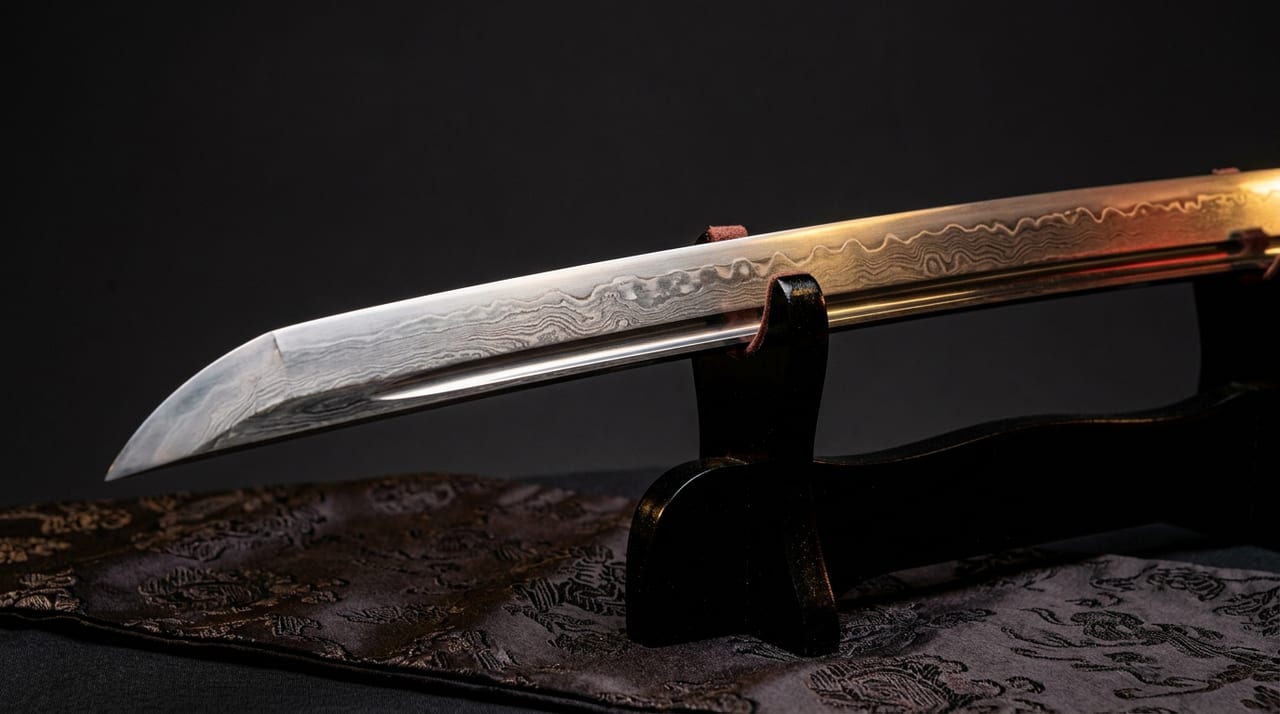 * Image illustrative uniquement.
Sommaire
Qu'est-ce que l'orikaeshi tanren
Dans la fabrication d'un nihontō, l'orikaeshi tanren est l'une des étapes les plus importantes qui déterminent la qualité de l'acier. On chauffe le tamahagane, on l'étire à plat, on le plie et on le forge à nouveau. En répétant cette opération, les impuretés sont éliminées, la structure de l'acier devient homogène, et naissent la beauté et la solidité du jigane du corps de la lame.
Ce qui peut paraître une opération simple a pourtant un effet décisif sur les propriétés de l'acier en fonction du nombre de pliages. Trop peu, et les impuretés subsistent, la structure reste grossière. Trop souvent, et la teneur en carbone chute excessivement, rendant l'acier fragile. Le tōshō observe l'état du matériau et détermine le nombre de répétitions en trouvant cet équilibre.
Les mathématiques de l'orikaeshi tanren——le calcul des couches
La relation entre le nombre de pliages et le nombre de couches d'acier peut être exprimée par une simple suite numérique. Un pliage donne 2 couches, deux pliages en donnent 4, trois en donnent 8, quatre en donnent 16 : pour n répétitions, le nombre de couches est 2ⁿ.
Sur la base de ce calcul, on obtient :
- 10 fois : 1 024 couches
- 15 fois : 32 768 couches
- 20 fois : 1 048 576 couches (environ 1 million de couches)
À ne regarder que les chiffres, 20 répétitions semblent produire bien plus de couches et un acier plus dense. Mais en réalité, ce n'est pas aussi simple. À chaque pliage, l'épaisseur de chaque couche est réduite de moitié, et au-delà d'un certain nombre de répétitions, chaque couche atteint l'épaisseur de quelques atomes seulement. Au-delà de ce point, la formation de couches supplémentaires n'a plus de sens physique, et l'on ne fait que continuer à perdre du carbone.
La relation entre la teneur en carbone de l'acier et les pliages
Le facteur le plus déterminant dans les propriétés de l'acier est sa teneur en carbone. Une teneur élevée le rend plus dur mais aussi plus fragile ; une teneur faible augmente la ténacité mais réduit la dureté. Dans le nihontō, on adopte des structures telles que le kōbuse, qui associe un kawagane à haute teneur en carbone côté tranchant et un shingane à faible teneur en carbone en âme, afin de concilier dureté et ténacité.
L'orikaeshi tanren influence également la teneur en carbone. Pendant la forge, le carbone s'échappe dans l'atmosphère depuis la surface de l'acier chauffé à haute température — c'est ce qu'on appelle la décarburation. Plus le nombre de répétitions est élevé, plus la durée totale de forge est longue, et plus la décarburation est importante. Le tōshō gère la teneur en carbone au cours de la forge, en s'approchant progressivement de la teneur appropriée pour le corps de la lame (environ 0,6 à 1,0 % pour la partie tranchante qui doit être dure), à partir de la teneur initiale en carbone du tamahagane (environ 1,0 à 1,5 %).
Avec 15 et 20 répétitions d'orikaeshi tanren, il y a une différence nette dans la quantité de décarburation. Avec 20 répétitions, il y a un risque que l'acier perde trop de carbone et se rapproche d'un acier à faible teneur en carbone difficile à soumettre au yaki-ire. C'est pourquoi la plupart des tōshō modernes adoptent environ 8 à 15 répétitions comme nombre standard.
L'influence sur le jigane
Le jigane désigne les motifs de la structure de l'acier (hadame) qui apparaissent à la surface du corps de la lame, analogues aux veines du bois. Ces motifs varient selon le nombre et la direction des pliages.
Parmi les principaux motifs de jigane, on trouve les suivants :
- itame : motif veiné comme le bois. Se forme plus facilement avec un nombre de pliages relativement faible ou lors d'une forge dans une seule direction
- masame : motif de lignes droites alignées. Apparaît lorsque la forge est effectuée en grande partie dans le sens longitudinal
- mokume : motif en spirale ressemblant à un nœud de bois. Naît d'une forge et de pliages dans plusieurs directions
À mesure que le nombre de pliages augmente, le jigane tend à devenir plus dense et homogène dans l'ensemble. Cependant, si le nombre est trop élevé, la distinction entre les couches individuelles disparaît et le motif même du jigane s'efface. Du point de vue esthétique, un jigane conservant une certaine rugosité modérée est réputé produire la beauté de l'utsuri et du hadaai, et un jigane trop homogène peut au contraire donner une impression monotone.
L'influence sur la qualité du hamon
L'orikaeshi tanren influe également indirectement sur la qualité du hamon. En effet, le hamon qui apparaît lors de l'étape du yaki-ire est déterminé par la distribution du carbone dans le corps de la lame, l'homogénéité de la structure et la distribution des contraintes résiduelles.
Un acier forgé de manière homogène présente un comportement de transformation prévisible lors du yaki-ire. C'est le fondement qui permet de produire un hamon clair et complexe, tel que chōji, midare, nioi et nie. À l'inverse, si la forge est insuffisante et la structure hétérogène, ou si la teneur en carbone est inégale, des transformations inattendues se produisent lors du yaki-ire, perturbant le hamon et, dans le pire des cas, provoquant des fissures de trempe.
L'homogénéité de la structure de l'acier est indispensable en tant que condition préalable au tsuchioki, qui façonne le hamon. C'est l'orikaeshi tanren qui crée cette homogénéité, et un nombre de répétitions approprié ainsi qu'une gestion rigoureuse du processus soutiennent la qualité du hamon d'une lame d'excellence.
Le nombre optimal vu du point de vue du tōshō moderne
Lorsqu'on interroge de célèbres tōshō modernes sur le nombre de répétitions de l'orikaeshi tanren, la plupart répondent « environ 10 à 16 fois ». Cette fourchette est fondée sur une connaissance empirique selon laquelle elle satisfait de la manière la plus équilibrée trois éléments : l'élimination des impuretés, l'homogénéisation de la structure et la gestion de la teneur en carbone.
D'un autre côté, le nombre optimal varie selon la qualité du tamahagane utilisé, sa teneur en carbone, la température de forge et le motif de jigane visé. Un tōshō expérimenté juge à chaque fois en observant l'état du matériau, et il n'existe pas de réponse fixe du type « tant de répétitions est la bonne réponse ». Cette capacité de jugement flexible est l'essence même de la compétence du tōshō.
La quête de l'orikaeshi tanren est un domaine où la métallurgie de l'acier et l'intuition de l'artisan se croisent. De nos jours, il est devenu possible d'observer la structure au microscope électronique et d'effectuer des analyses chimiques, ce qui fait progresser l'élucidation scientifique des techniques traditionnelles. Même ainsi, en fin de compte, c'est l'œil, la main et l'expérience du tōshō lui-même qui lisent l'« état » de l'acier que les équations ne peuvent exprimer, et qui constituent la clé pour créer la meilleure lame.


