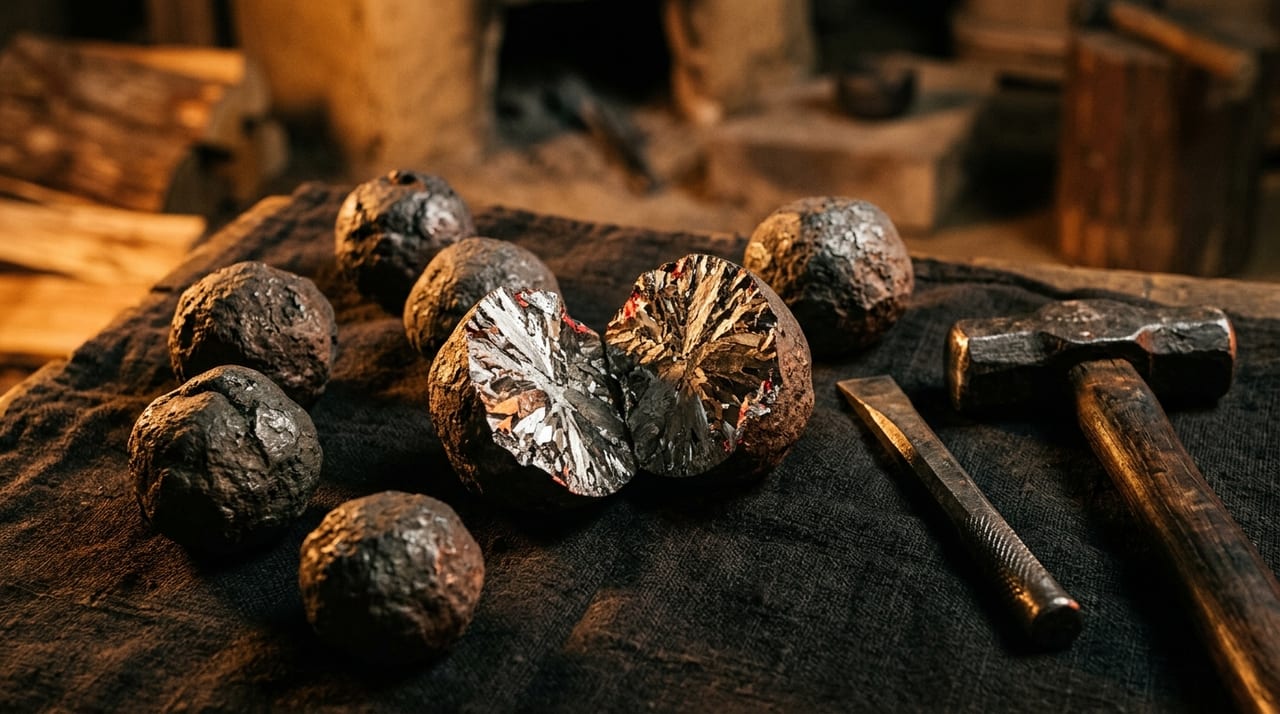Neuheiten — Aktuelle Neuzugänge finden Sie in unserem Katalog. Ansehen →
Artikel über Tamahagane, Härtung, Polieren und Lack — Technik und Wissenschaft hinter der Klinge.
Kaji-oshi bezeichnet den Vorgang, bei dem der tōshō die nach dem yaki-ire fertige Klinge eigenhändig mit einem Schleifstein bearbeitet. Dieser Artikel erläutert seinen Zweck, die verwendeten Werkzeuge und den Unterschied zum eigentlichen togi des togishi im Kontext des Herstellungsprozesses.
Messmethoden und Referenzpunkte für nagasa, sori, motohaba, sakihaba, kasane und Gewicht werden zusammengefasst; erläutert wird zudem der Bewertungsansatz, bei dem die Kombination der Messwerte Aufschluss über Entstehungszeit, Verwendungszweck und Zustand eines Schwertes gibt.
Yaki-haba bezeichnet die Breite des Hamon, Yaki-dashi den Beginn des Hamon in der Nähe des Hamachi. Diese beiden Elemente, die durch die Anordnung der yakiba-tsuchi bestimmt werden, werden hier zusammen mit der Vorgehensweise bei der Betrachtung erläutert.
Die Unterschiede in den Schmiedetechniken von kotō und shintō, getrennt durch die Keichō-Periode, werden aus historischen und wirtschaftlichen Hintergründen beleuchtet — der Neuordnung des Eisenhandels durch die Reichseinigung und der Ansiedlung von tōkō in Burgstädten.
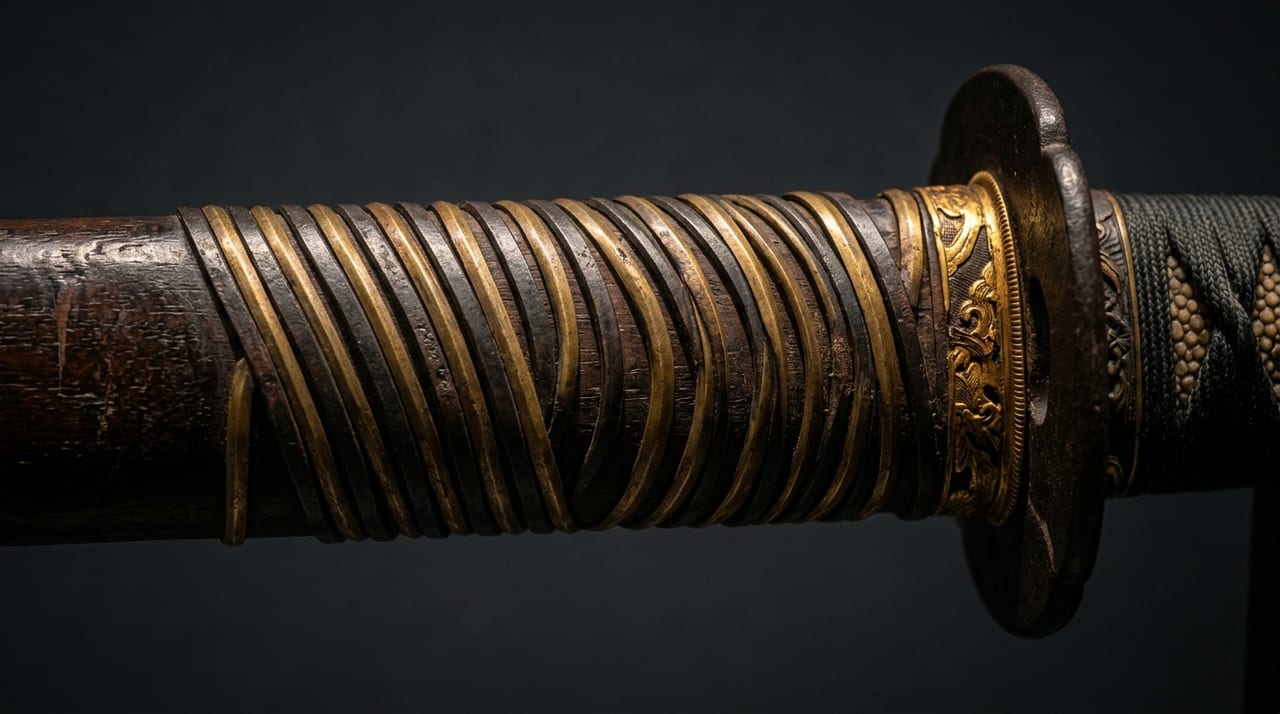
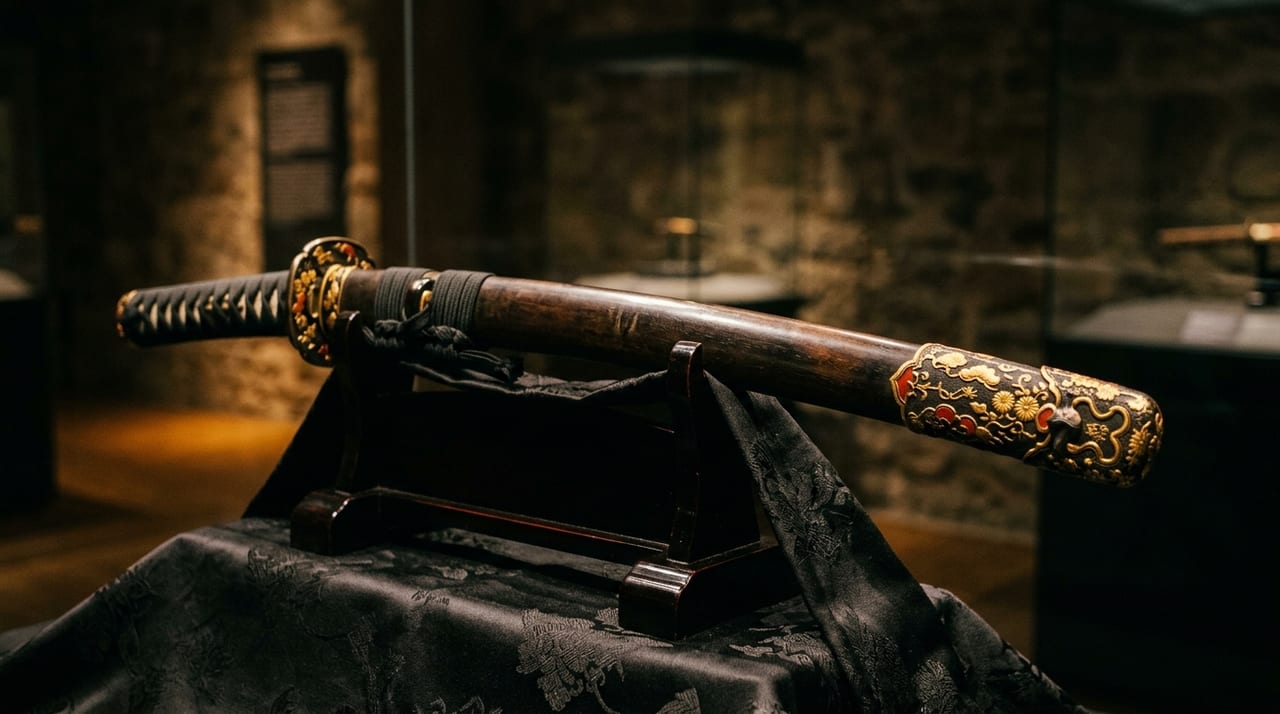
Hirumaki, eine Technik zur Verstärkung von saya und tsuka durch spiralförmig gewickelte Metallbänder. Von der Herkunft des Namens über den Herstellungsprozess bis hin zur Ausweitung von der Gefechtskonfiguration zur Zeremonialausführung wird ein umfassender Überblick gegeben.
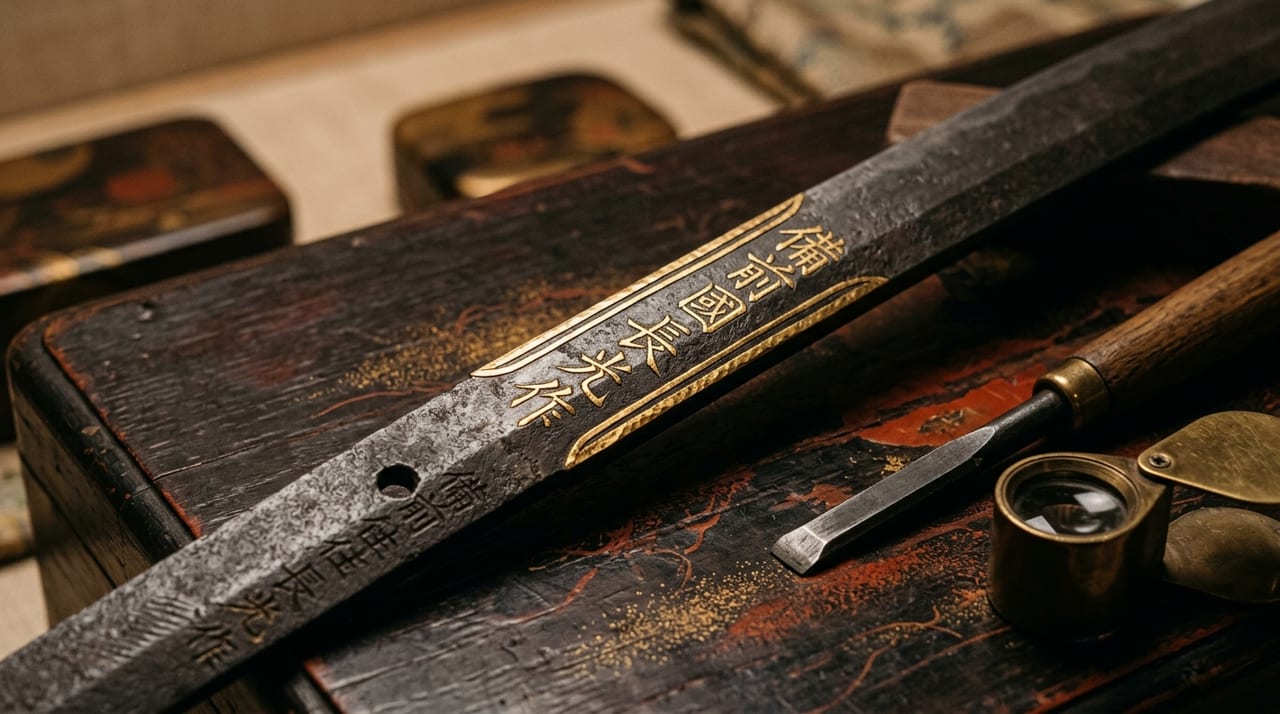
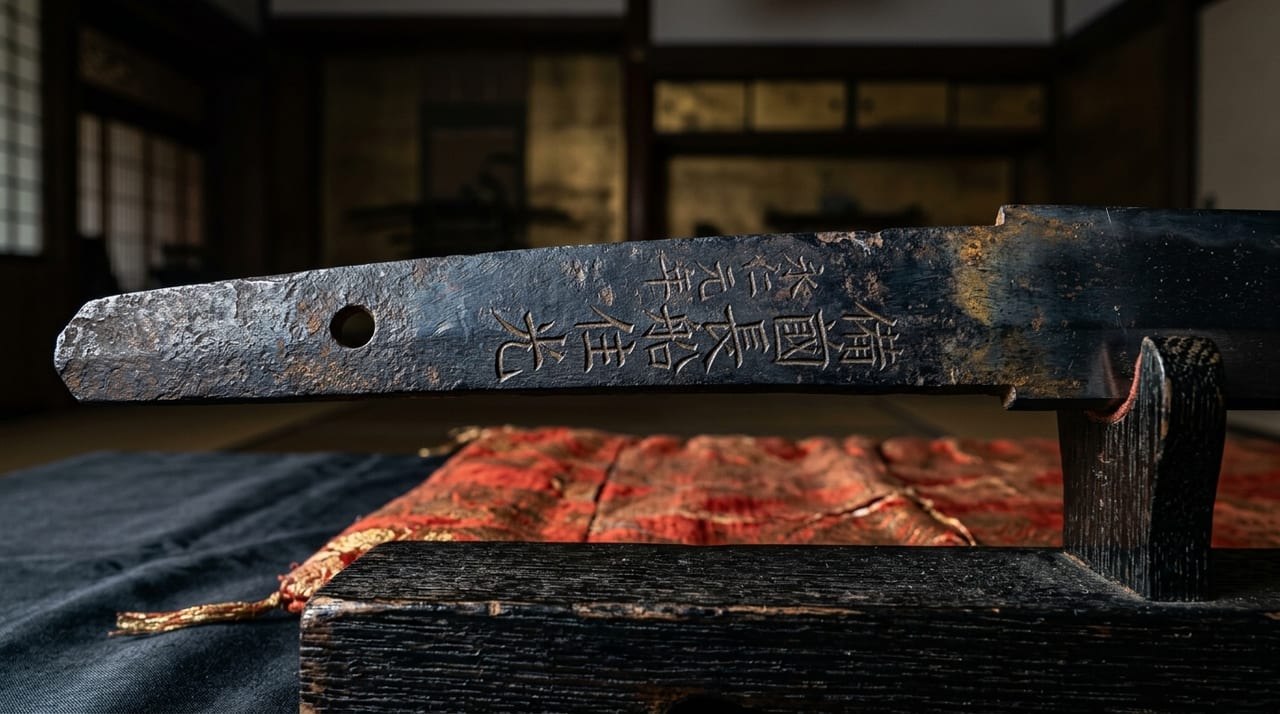
Zōgan-mei, bei denen der Name des Schöpfers in Gold oder Silber in namenlose Meisterschwerte eingraviert wird. Eine Erläuterung der Geschichte der Begutachtung durch die Familie Hon'ami und der Techniken vom Rillenstechen bis zum Einschlagen der Golddrähte.
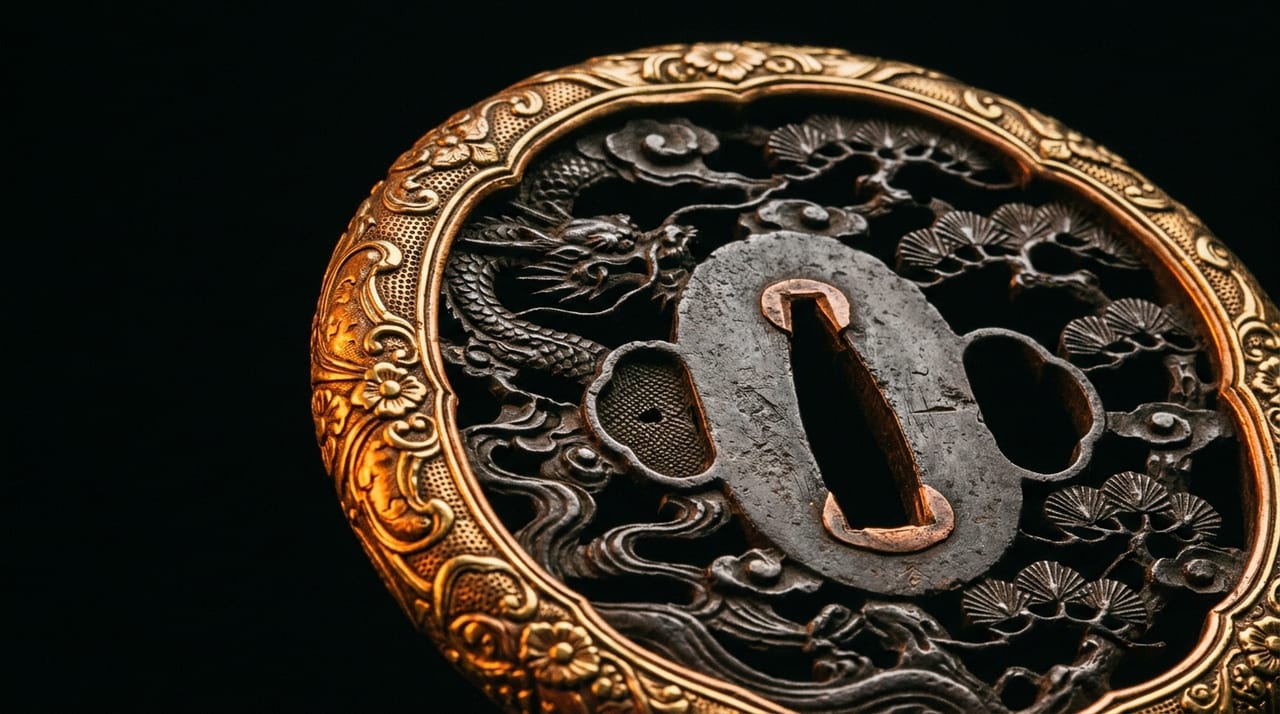
Die Technik des fukurin, bei der die Ränder von tōsōgu wie tsuba und fuchi-kashira mit einem Metallband umschlossen werden, wird nach Arten, Materialien und Fertigungsschritten erläutert.
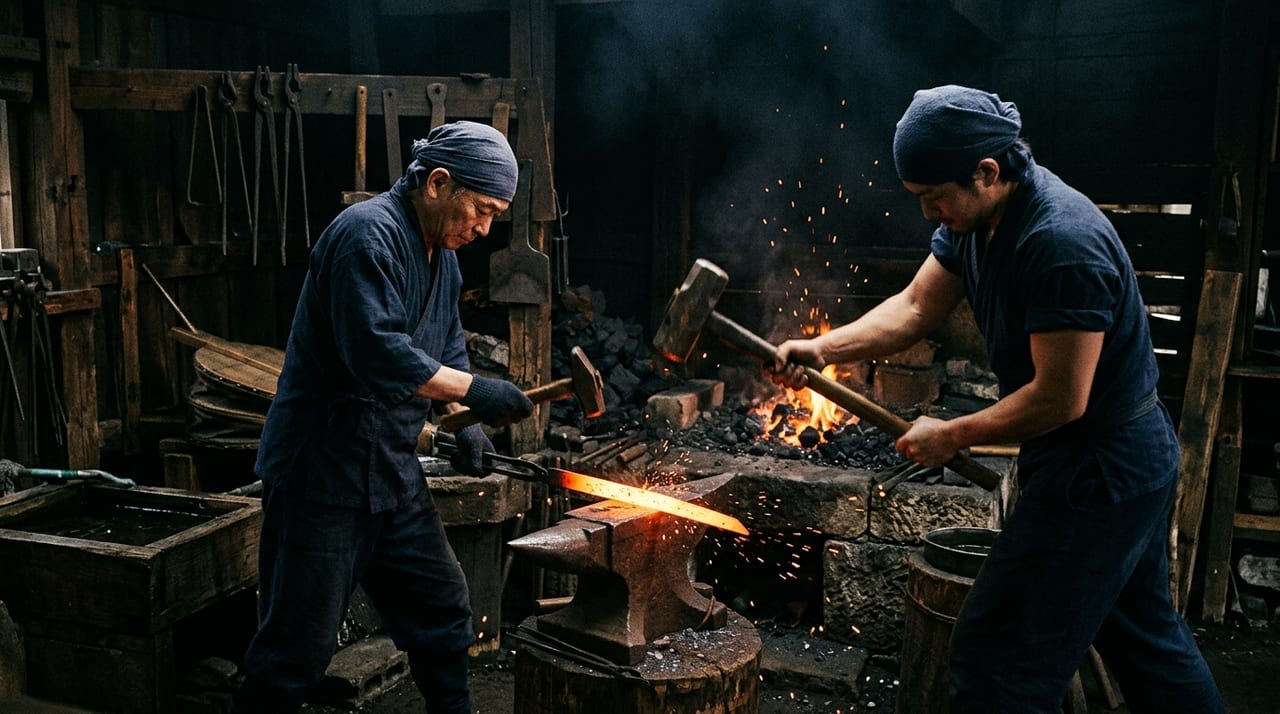
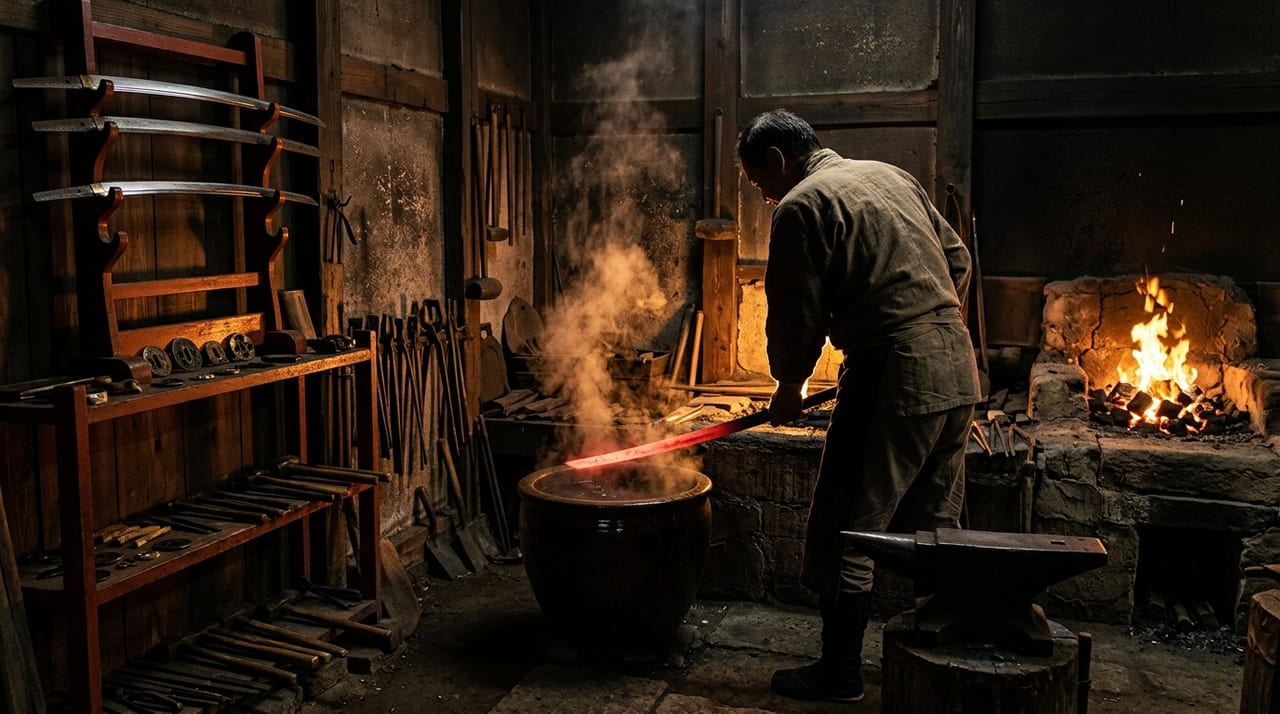
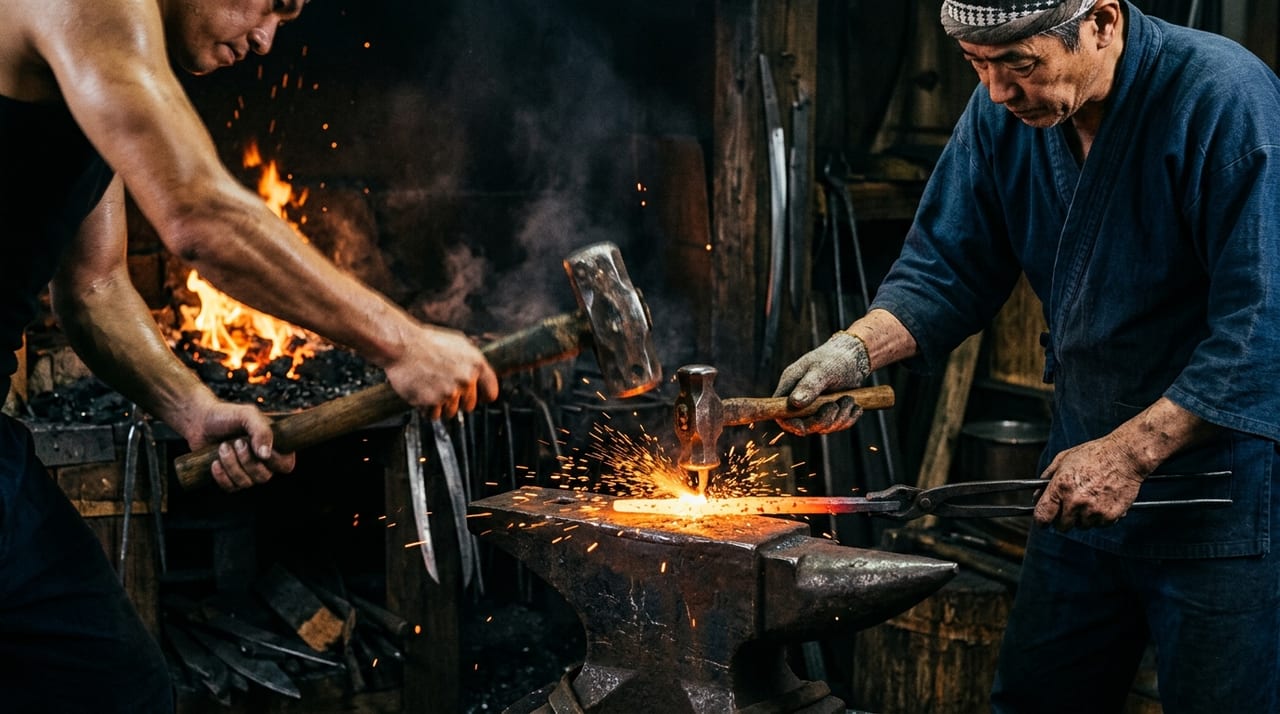
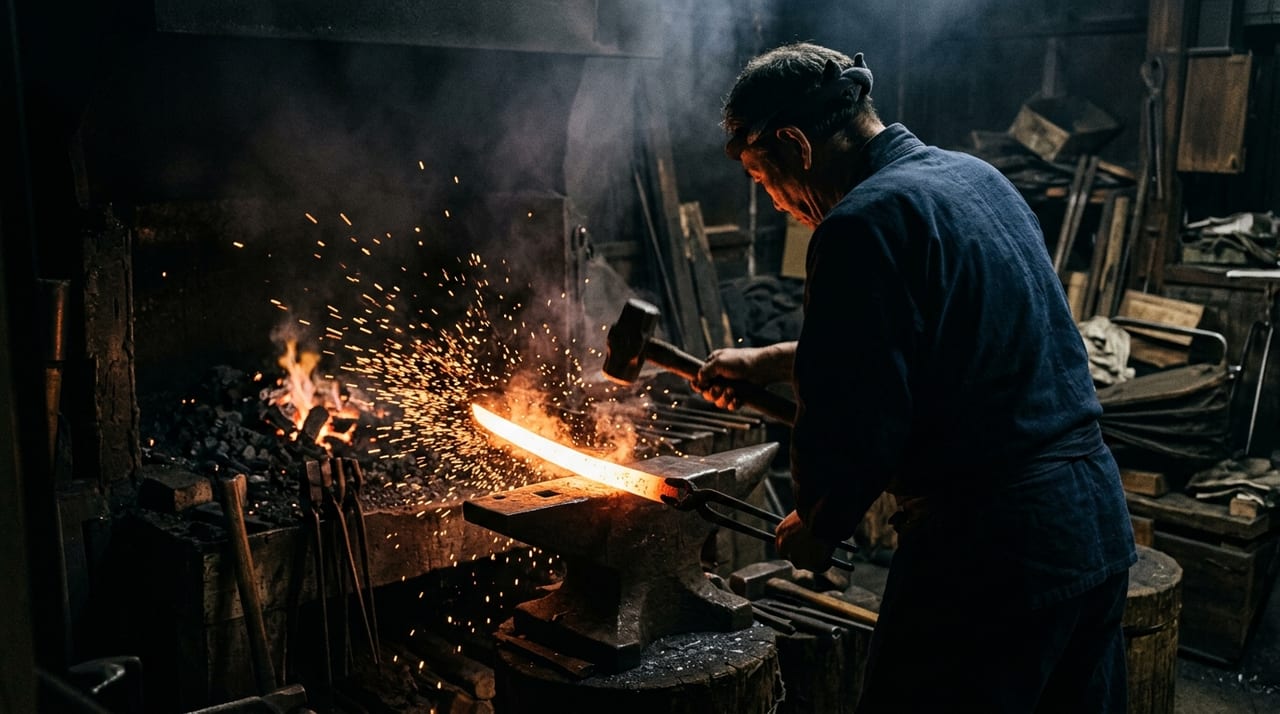
Die Gemeinschaftsarbeit der Schwertschmiede, die zum Ursprung des Ausdrucks „aizuchi wo utsu" wurde — der Rhythmus, in dem yokoza und sakite abwechselnd den Hammer schwingen, und die Mechanismen, durch die dieser Atem die Qualität des tanren beeinflusst, werden erläutert.
Der Artikel erläutert, unter welchen metallurgischen Bedingungen das utsuri entsteht, das in der jigane des japanischen Schwertes erscheint, und erklärt dabei zwei Faktoren: die durch tanren erzeugte Schichtstruktur und die unterschiedlichen Abkühlungsraten beim yaki-ire.
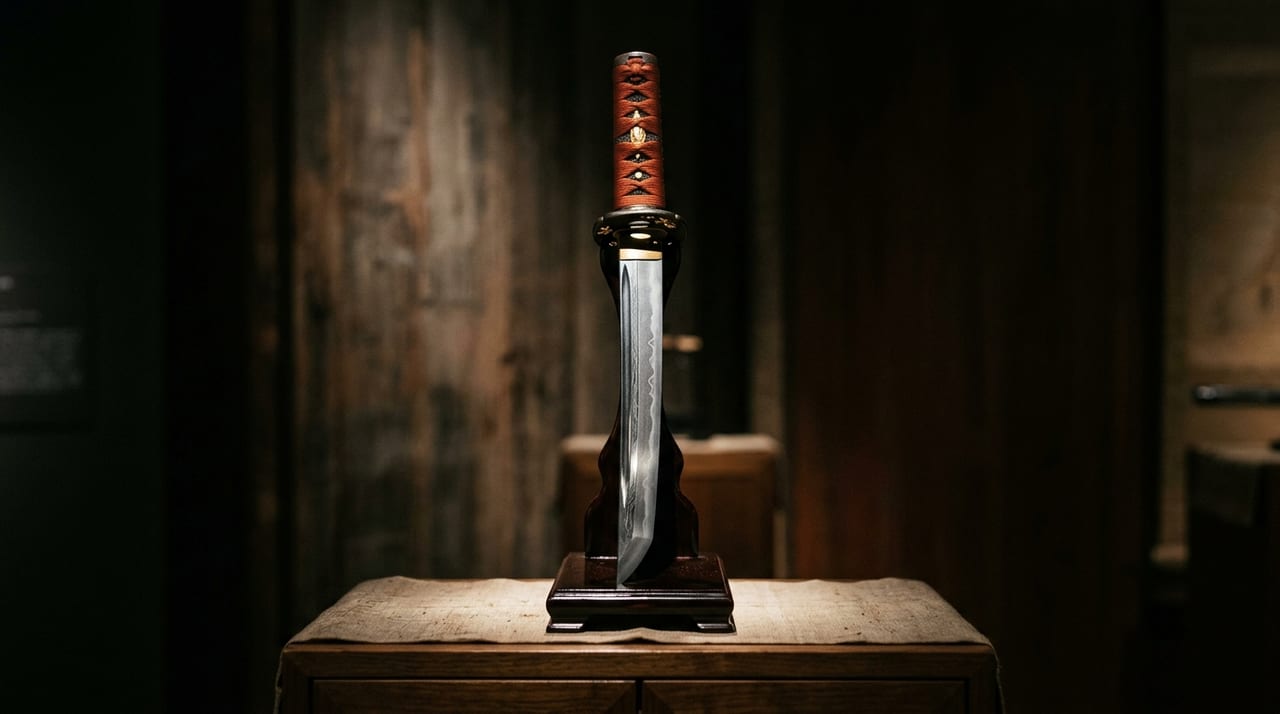
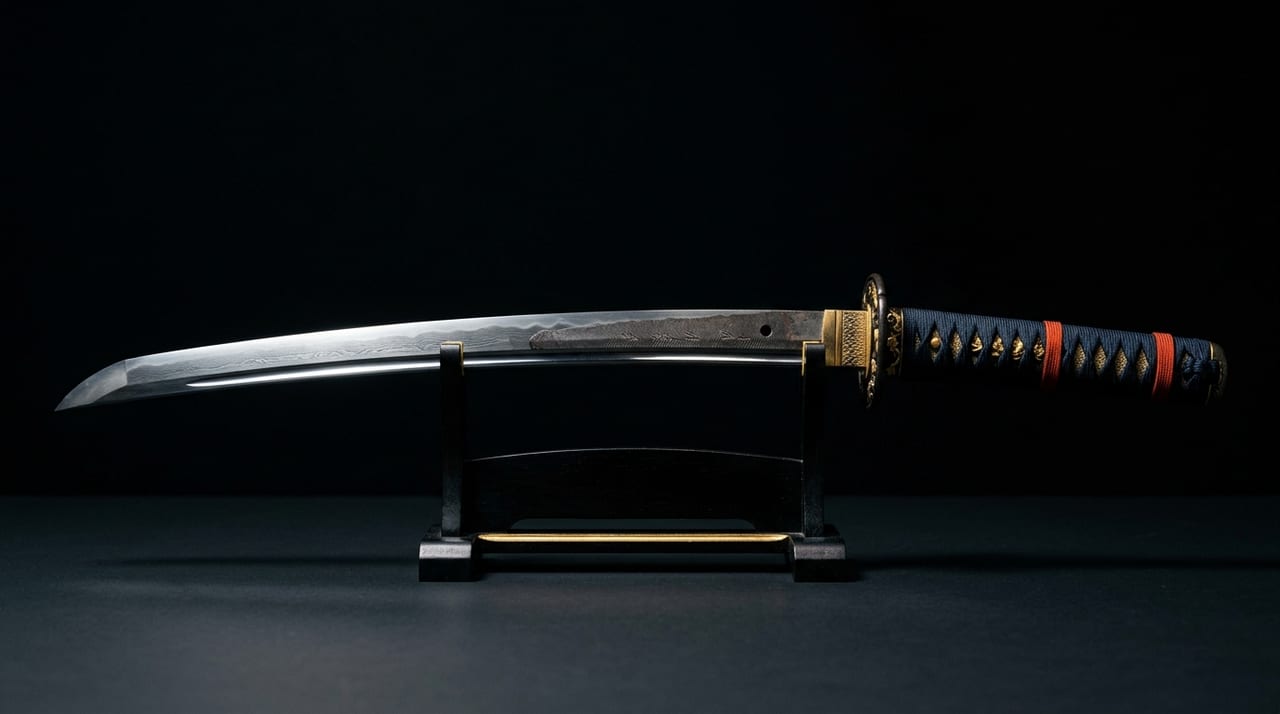
Ein Tanto ist ein japanisches Blatt mit einer Länge unter einem Shaku (etwa 30,3 cm). Es wird durch den gleichen Prozess wie längere Schwerter gefertigt; die Unterschiede liegen in seiner Längenkategorie, seiner überwiegend hira-zukuri-Form mit geringer Krümmung und den Mindestfertigungstagen in den Genehmigungskriterien der Produktion.
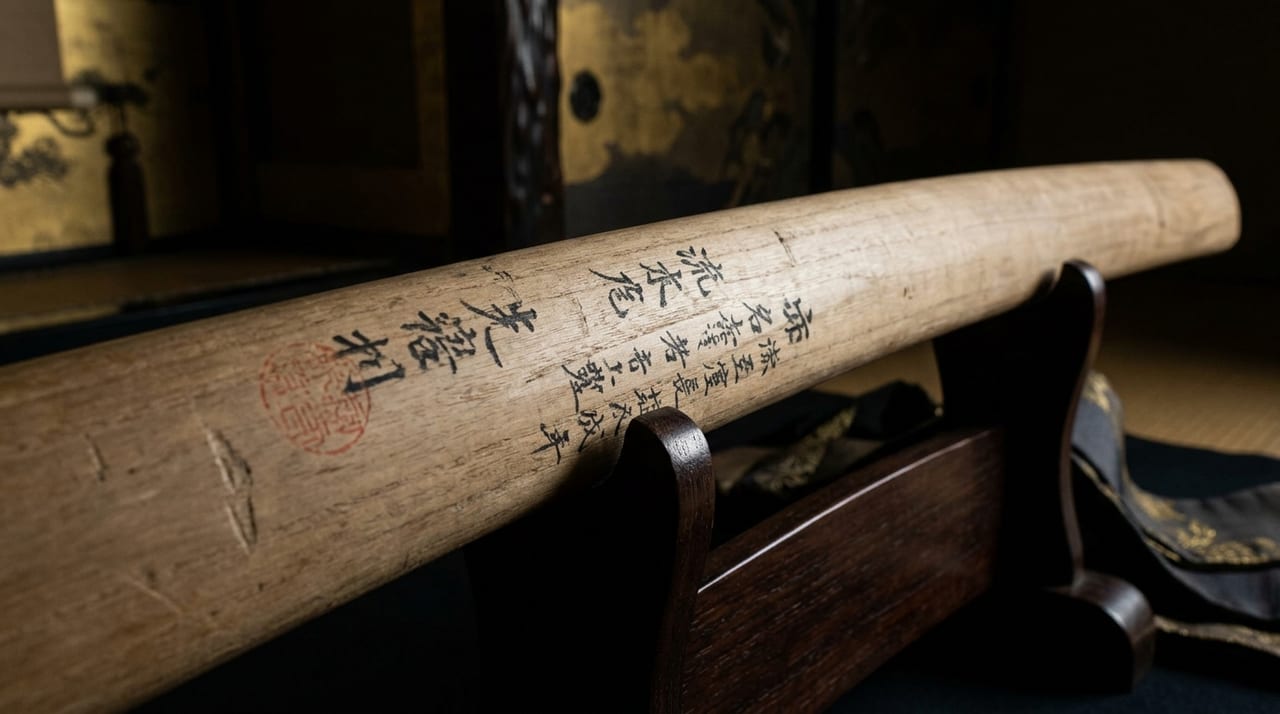
Erklärt werden der Ursprung des sayagaki, das mit Tusche auf die shirasaya geschrieben wird, die Rolle der Hon'ami-Familie sowie die Lesart der eingetragenen Inhalte und die Unterschiede zum kanteisho.
Die Beobachtungspunkte metallhandwerklicher Techniken zur Unterscheidung, ob tōsōgu wie tsuba und menuki Gussstücke oder handgravierte Stücke sind, werden hier zusammengestellt.
Eine Erklärung der Bedeutung der Herstellungsmethode „Utsushi", bei der moderne tōshō die Form, das jigane und den hamon berühmter Schwerter nachbilden, sowie der Unterschiede zum Honka und der Stellung in der Branche.
Erläutert wird, wie Handwerker aus den Anlauffarben (Oxidationsfarben, yaki-iro) an Schneide, jigane und mune des nihontō den Erfolg und Misserfolg der Wärmebehandlung sowie die Härteverteilung beurteilt haben.
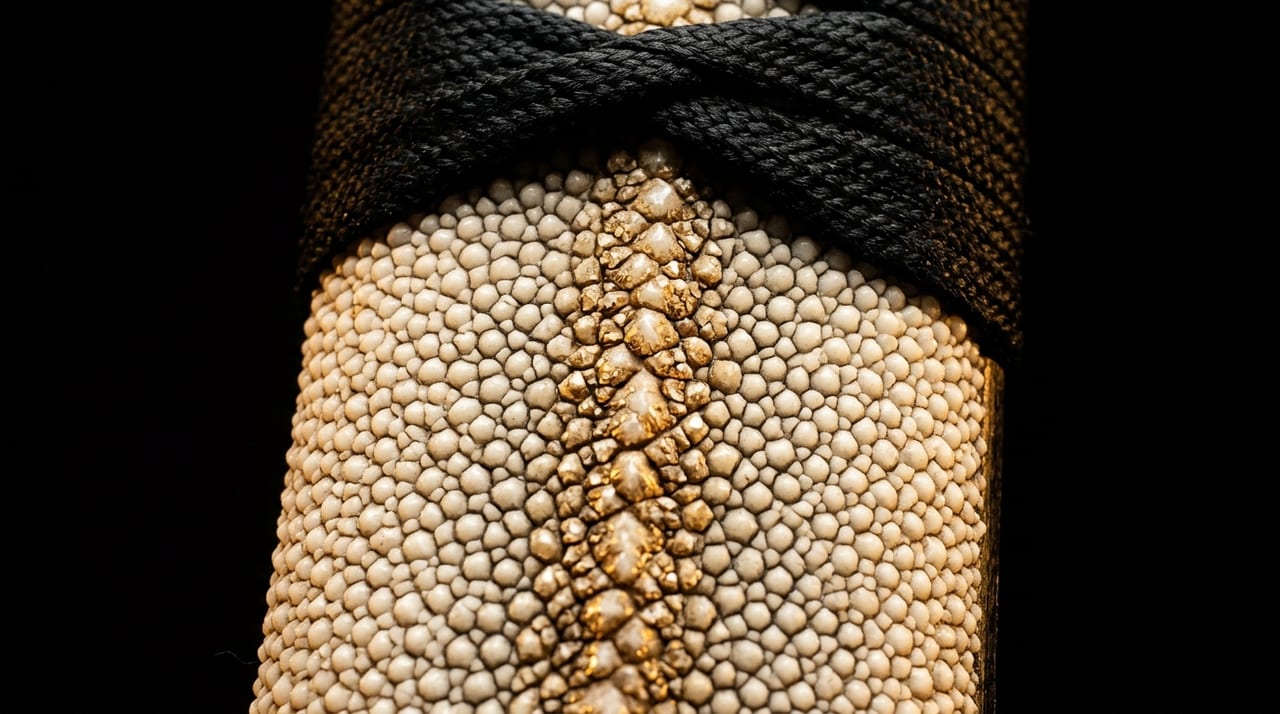
Die Unterlagenbehandlung von Samegawa (Rochenhaut), die unter den Fäden der tsukamaki verborgen ist. Erläuterung der traditionellen Techniken, die den Griff der tsuka stützen, einschließlich der Anordnung der oyatsubu und der Einklebeschritte.
Der Erfolg des yaki-ire, das über die Qualität eines nihontō entscheidet, hängt tatsächlich von der speziellen Tonerde ab, die der tōshō im Voraus bereitet. Härteregulierung, Erzeugung des hamon-Musters, Verhinderung von waniguchi-ware — all das wird durch die Zusammensetzung der Tonerde gesteuert: das Geheimwissen des Handwerks.
Der Artikel hinterfragt das Verhältnis von Tradition und Innovation im Zusammenhang mit der Einführung elektrischer Schleifmaschinen und Elektroöfen durch moderne tōshō. Anhand des Systems zur Genehmigung und Registrierung der Schwertherstellung, der Bewertungskriterien der NBTHK sowie drei verschiedener Standpunkte (Ergebnisorientierte, Prozessorientierte, Materialorientierte) wird der Begriff „Tradition" in der Herstellung von nihontō erläutert.
Der Artikel erläutert den Mechanismus der Oberflächenoxidationsphänomene Entkohlung und yake beim Schmieden des nihontō sowie die praktischen Techniken der tōshō zu ihrer Vermeidung — Temperaturkontrolle, Verkürzung der Heizzeit und Einsatz von Schutzmitteln wie warabai — und schließt mit der Nachbearbeitung durch togi nach der Fertigstellung.
Nihontō können beim Schmieden und bei der Lagerung magnetisiert werden und dadurch bei Begutachtung, Aufbewahrung und Polieren Probleme verursachen. Der Artikel erläutert ausführlich die praktischen Entmagnetisierungsverfahren wie die Wechselstrom-Entmagnetisierung (kōryū datsushi) sowie Alltagsmaßnahmen zur Vorbeugung, etwa das Einhalten ausreichender Abstände zu Lautsprechern und Magneten.
Tsukamaki ist eine wichtige Technik, die den Griff des Nihonto schützt und einen sicheren Umgang ermöglicht. Von der Materialwahl aus Seide, Baumwolle und Leder über mehrere Wickeltechniken wie das morotsumami-maki bis hin zur gleichmäßigen Spannungskontrolle wird die Handwerkskunst des tsukamakishi (Griffwickler) ausführlich erläutert.
Für die Zeit der Schwertherstellung wurde traditionell das „fuyu-kaji (Winterschmieden)" empfohlen. Die kühle Jahreszeit begünstigt eine stabile Wassertemperaturkontrolle beim yaki-ire, und auch die Feuerfarbe des Ofens ist gut erkennbar. Die Sommerarbeit hingegen birgt eigene Herausforderungen, darunter veränderte Stahleigenschaften durch hohe Temperatur und Luftfeuchtigkeit sowie erhöhte Ermüdung der Handwerker. Wer den Zusammenhang zwischen den Jahreszeiten und der Schwertherstellung versteht, erkennt, wie eng das Kunsthandwerk des Nihontō mit der natürlichen Umgebung verbunden ist.
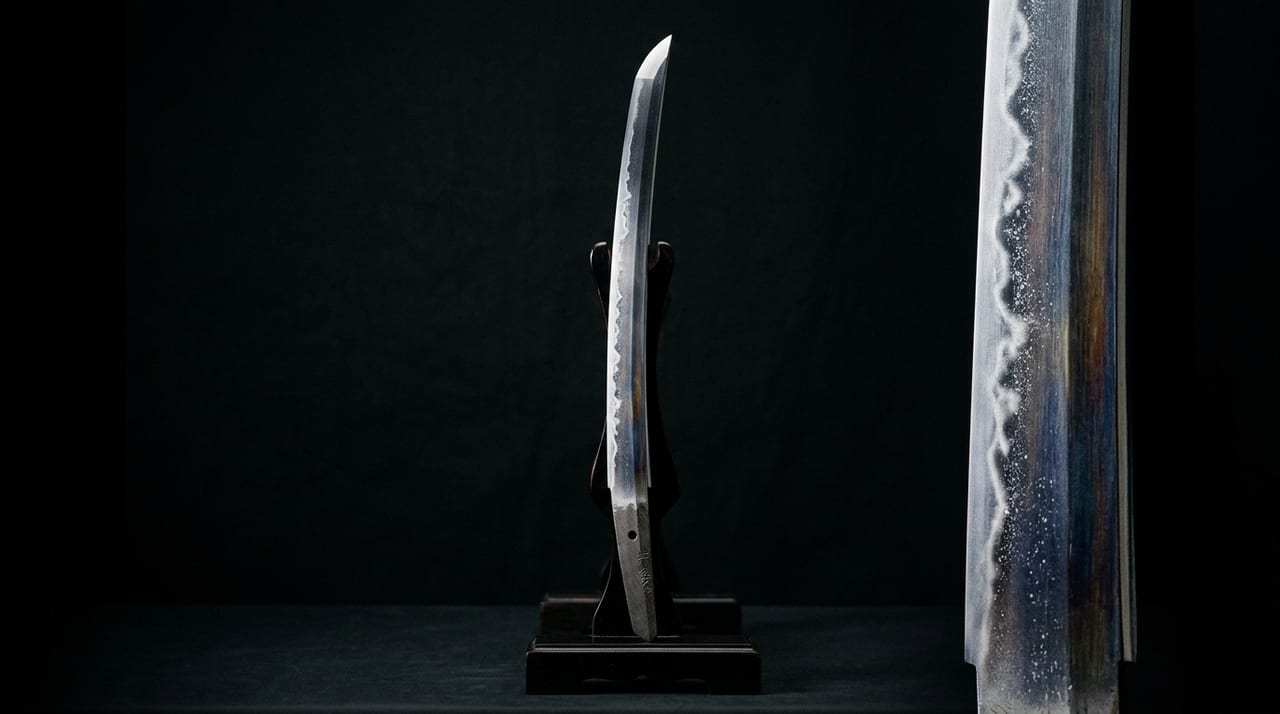
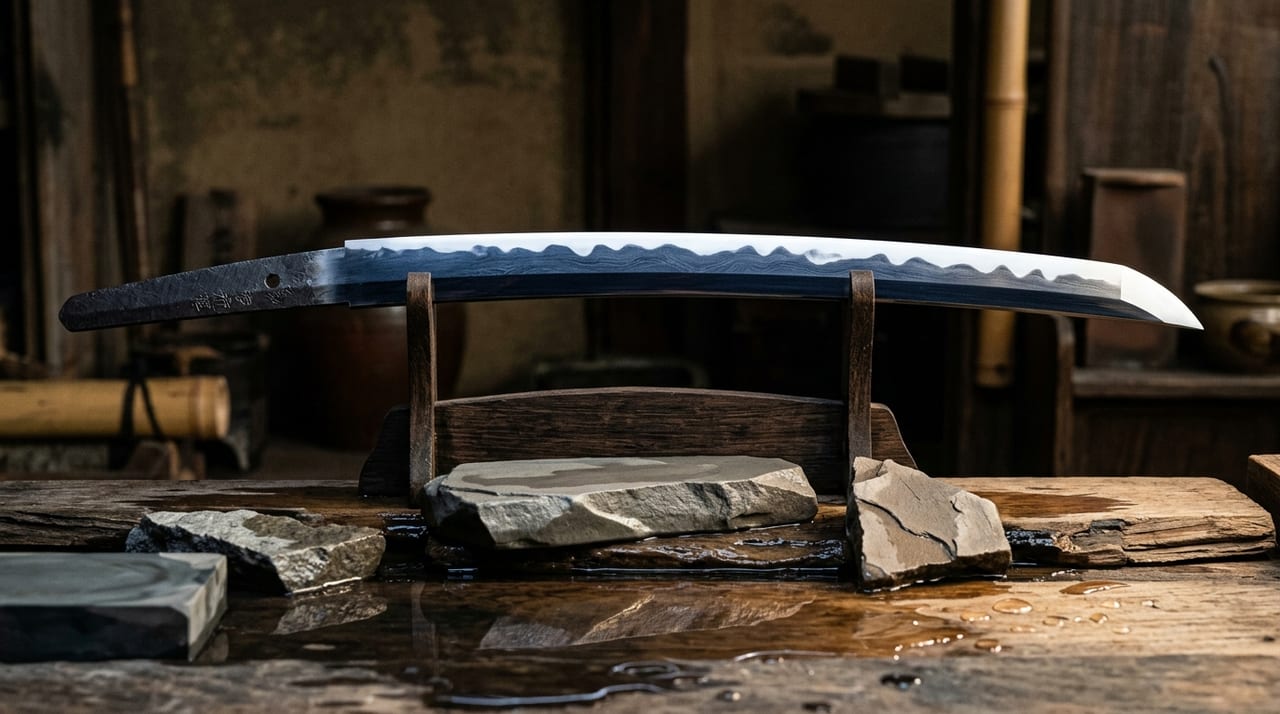
Hadori ist die feinste Poliertechnik, die der togishi im abschließenden Arbeitsschritt anwendet. Von der Wahl des Schleifsteins bis zur Druckdosierung mit den Fingern werden Technik und Bedeutung der Fertigpolitur erläutert, die den hamon wirkungsvoll hervorhebt.
Die Herstellung des Nihontō war keine bloße Metallverarbeitung, sondern ein spiritueller Akt, in den Rituale des Mikkyō und des Shintō tief verwoben waren. Dieser Artikel erläutert, welche Rolle Gebete am Ofen, Glücksbringer und Zauberformeln im Herstellungsprozess spielten, sowie die tatsächliche Praxis der Schmiederituale und deren ideengeschichtlichen Hintergrund.
Die nach dem yaki-ire behandelte Klinge durchläuft vor dem togi einen als sengake bezeichneten Grobschabeschritt. Dieser Artikel erläutert die Vorgehensweise dieser Technik, bei der ein meißelartiges Werkzeug zum Richten von sori und Form der Klinge verwendet wird, sowie die Jahre, die ein Handwerker für das Erlernen benötigt.
Beim Schmieden des Nihontō formen kozuchi, den der tōshō führt, und ōzuchi, den der Uchiko schwingt, gemeinsam den Stahl. Der Artikel erläutert die Unterschiede in Gewicht, Form und Schlagweise der einzelnen Hämmer, die Aufgabenteilung im Schmiedeprozess sowie die Überlegungen, die ein erfahrener tōshō bei der Hammerwahl anstellt.
Das Ende des nakago — der nakagojiri — weist Formen wie kurijiri, kengyō und iriyamagata auf und spiegelt Schule und Epoche des Tōkō wider. Dieser Artikel erläutert aus technischer Sicht die Formgebung des nakagojiri, die Bedeutung des keshōyasuri sowie ihre Rolle bei der Begutachtung.
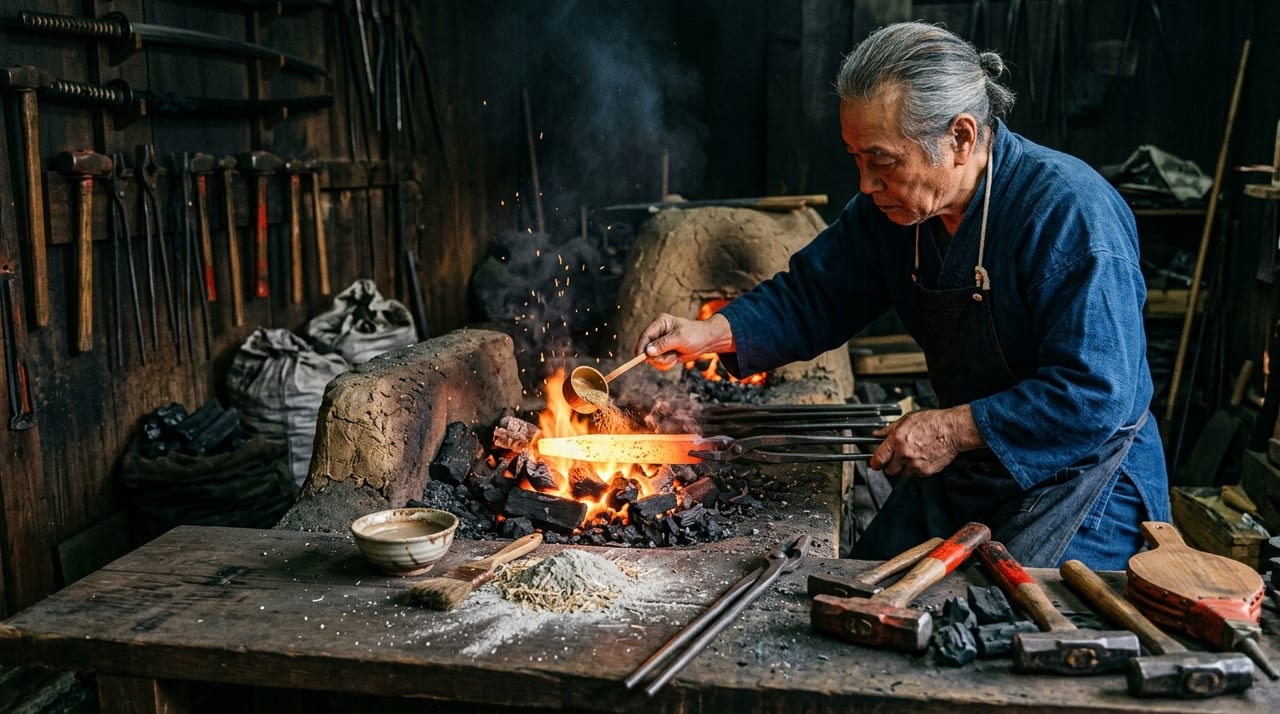
Für das tansetsu, das Stahl beim orikaeshi tanren verbindet, sind wara-bai und doro-jiru unverzichtbar. Dieser Artikel erklärt aus chemischer Sicht, wie diese Materialien Oxidation verhindern und Verunreinigungen herausspülen, sowie den Zeitpunkt, zu dem der tōkō sie aufstreut.
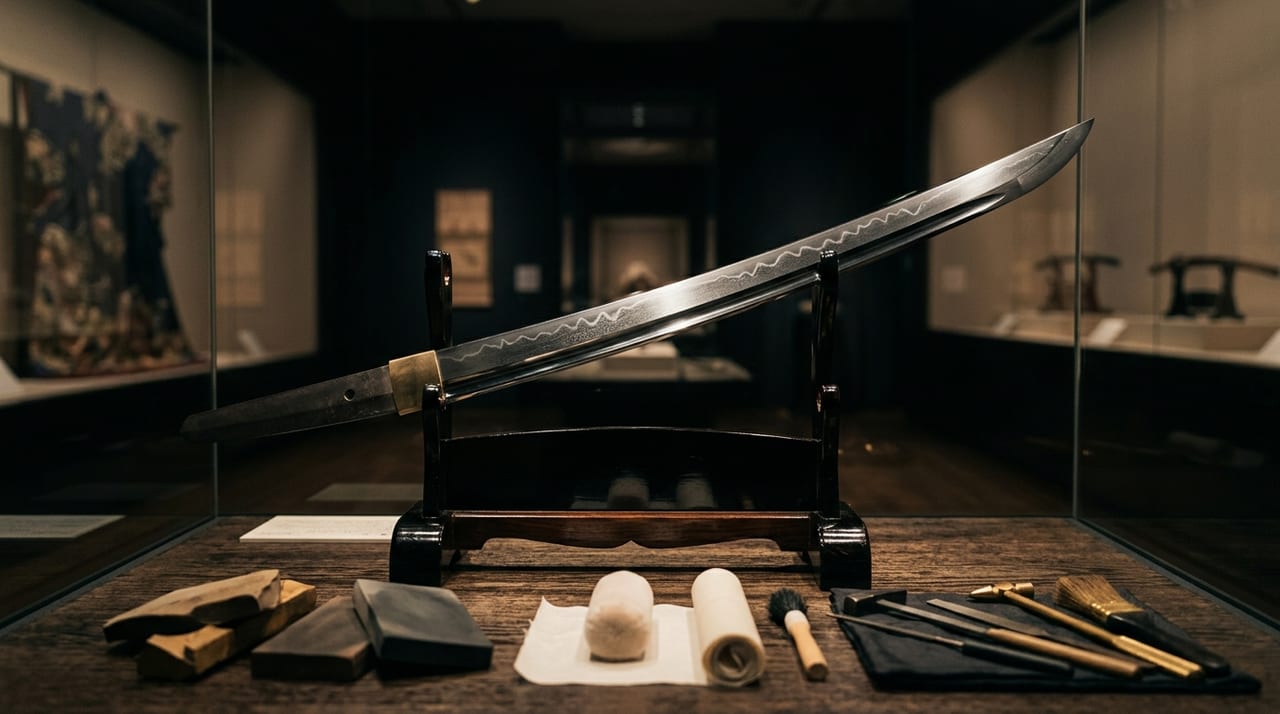
Die Polierung des Nihontō erfolgt stufenweise mit verschiedenen Schleifsteinen. Erläutert werden Arten und Eigenschaften von Natursteinen wie arato, naka-to und uchigumori-to sowie die Rolle der Endpoliersteine, die für hazuya und jizuya verwendet werden.
Das in die Klinge gemeißelte hi vereint Gewichtsreduktion und Dekoration. Der Artikel erläutert Arten wie bo-hi, futasuji-hi und koshi-hi, die Werkzeuge und Arbeitsschritte beim hi-kaki sowie die Technik, die sich in der Behandlung des hi-Endes zeigt.
Hitatsura, das die yaki nicht nur über den Schneidenbereich, sondern auch über die ji streut, ist ein hamon, der hochgradige Kontrolle bei tsuchioki und yaki-ire erfordert. Dieser Artikel erläutert die Herstellung und die Schwierigkeit dieser in Sōshū-den begründeten Technik.
Der chōji-ba hat noch verfeinerte Variationsformen: juzuba und jūka-chōji. Dieser Artikel erläutert, wie man gleichmäßig angeordnete Köpfe oder das Bild doppelt blühender Blüten herausbrennt, und erklärt die anspruchsvollen differenzierten Techniken der yaki-ire in der Bizen-den.
Der bōshi – der hamon im kissaki – ist die Stelle, an der beim yaki-ire Fehler am wenigsten toleriert werden. Der Artikel erläutert die Schwierigkeit des Tonauftrags und der Kühlung sowie die Techniken, die die Form des bōshi bestimmen, etwa Yaki-zume oder Ko-maru.
Während der Edo-Periode integrierten Schwertschmiede das importierte Eisen Nanban-tetsu in ihr Handwerk. Dieser Artikel untersucht aus technischer Perspektive die Unterschiede in den Eigenschaften zwischen japanischem Stahl und Nanban-tetsu, die innovativen Schmiedetechniken früheuzeitlicher Schmiede und die Bedeutung von Nanban-tetsu-Signaturen auf Klingen.
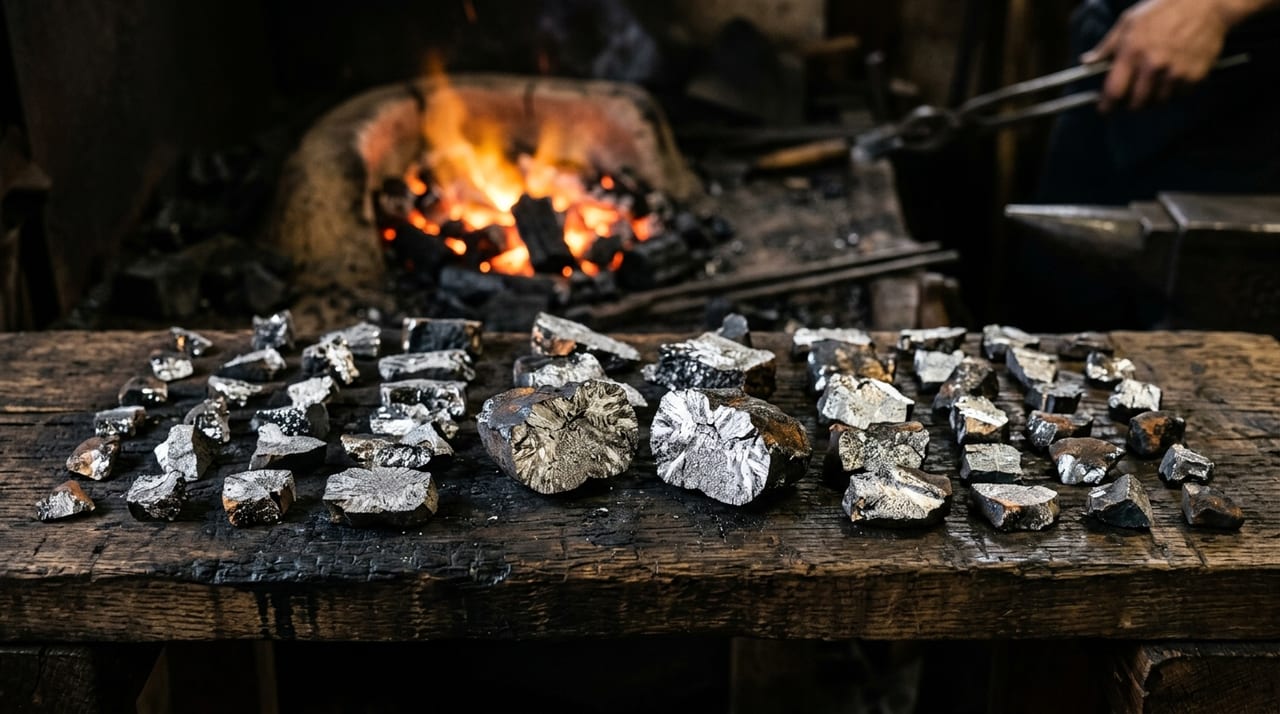
Vor dem Beginn des orikaeshi tanren durchläuft tamahagane die Vorbereitungsschritte mizuheshi und kowari. Der Artikel erläutert das erste Urteilsvermögen des tōshō: das Flachstrecken und Zerteilen der Klumpen sowie das Einschätzen und Sortieren nach Kohlenstoffgehalt und Qualität.
Die tatara-Verhüttung kennt zwei Betriebsverfahren: kera-oshi und zuku-oshi. Es wird erklärt, was jeweils das Hauptprodukt ist, wie tamahagane gewonnen wird und worin die Unterschiede bei Temperatur und Kohleführung bestehen.
Umfassendes Praxiswissen für Sammler: von der täglichen Pflege mit Chōji-Öl und uchiko über die Aufbewahrung in einer shirasaya bis hin zu einer nach Temperatur, Feuchtigkeit, Licht und Vibration kontrollierten Lagerungsumgebung — alles, um das nihontō für die nächste Generation zu erhalten. Praktische Erläuterungen zu jahreszeitlicher Pflegehäufigkeit, Verwaltung im Sayainnern und ersten Maßnahmen bei Problemen.
Die Schnittigkeit eines Nihontō wird durch den Klingenwinkel (ha-kaku) und die Ausführung des togi bestimmt. Ein zu spitzer Winkel erhöht die Ausbruchsgefahr, ein zu stumpfer mindert die Schnittigkeit. Der Artikel erläutert aus metallkundlicher und praktischer Sicht, wie tōshō und togishi in ihren jeweiligen Arbeitsschritten das Gleichgewicht zwischen Schnittigkeit und Dauerhaftigkeit entwerfen und verwirklichen.
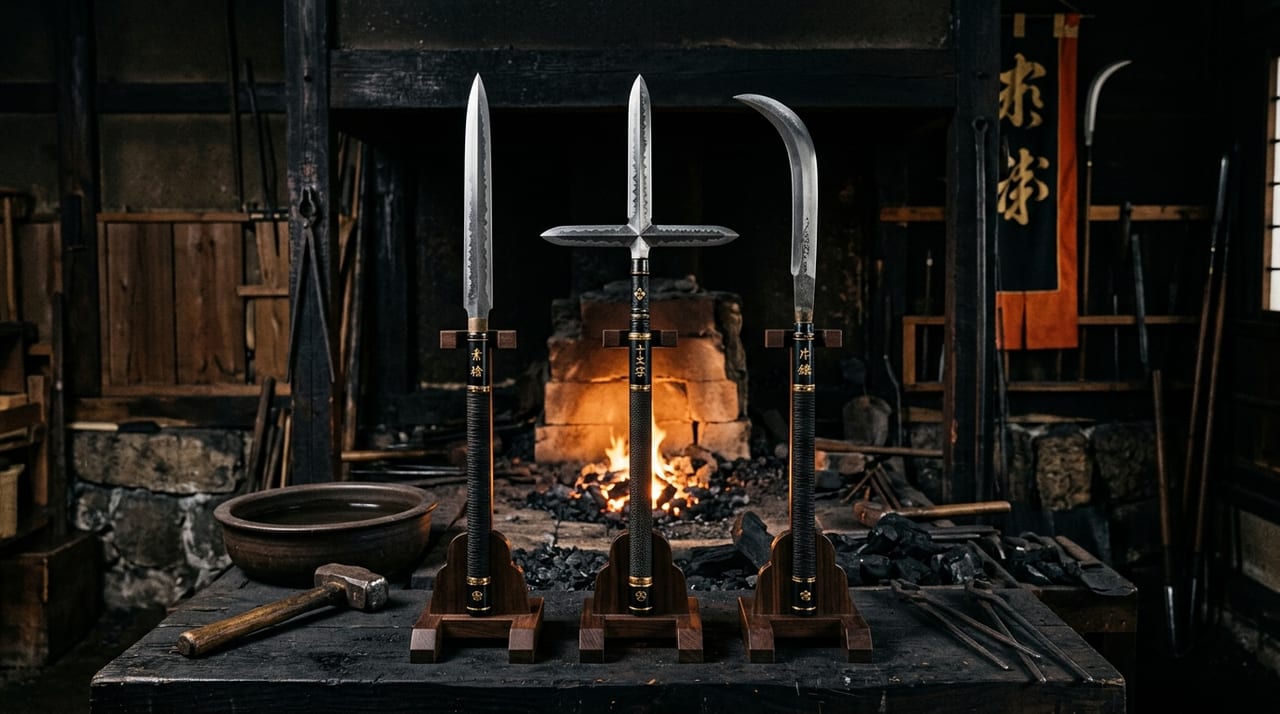
Der Yari wird zwar von demselben tōshō hergestellt wie der Nihontō, doch der Herstellungsprozess unterscheidet sich erheblich vom Schwert. Von den je nach Klingenform (Jūmonji, Suyari, Katakama) unterschiedlichen Schmiedetechniken über die Anlage des shinogi und die Fertigstellung des nakago bis hin zur Kontrolle des yaki-ire — dieser Artikel erläutert systematisch die dem Yari eigene Schmiedetechnik.
Eine ausführliche Erläuterung der Korrosionsschutzmechanismen zur Langzeiterhaltung von Nihontō. Von der Entfernung und Adsorption alter Öle durch uchiko und der Ölfilmbildung mit Kameliöl über die Klimakontrolle bei einer relativen Luftfeuchtigkeit von 40–50 % und den saisonalen Wartungsverfahren bis hin zu Korrosionsschutzmaßnahmen für Metallbeschläge — praktisches Wissen aus materialwissenschaftlicher Perspektive in kompakter Form.
Die Entstehungsprinzipien von yaki-ware und hi-ware, die durch Gefügeumwandlungen bei der Schnellkühlung beim yaki-ire ausgelöst werden, werden erläutert; zudem werden die von Tōshō praktizierten Präventivtechniken und Maßnahmen bei Misserfolgen ausführlich beschrieben.
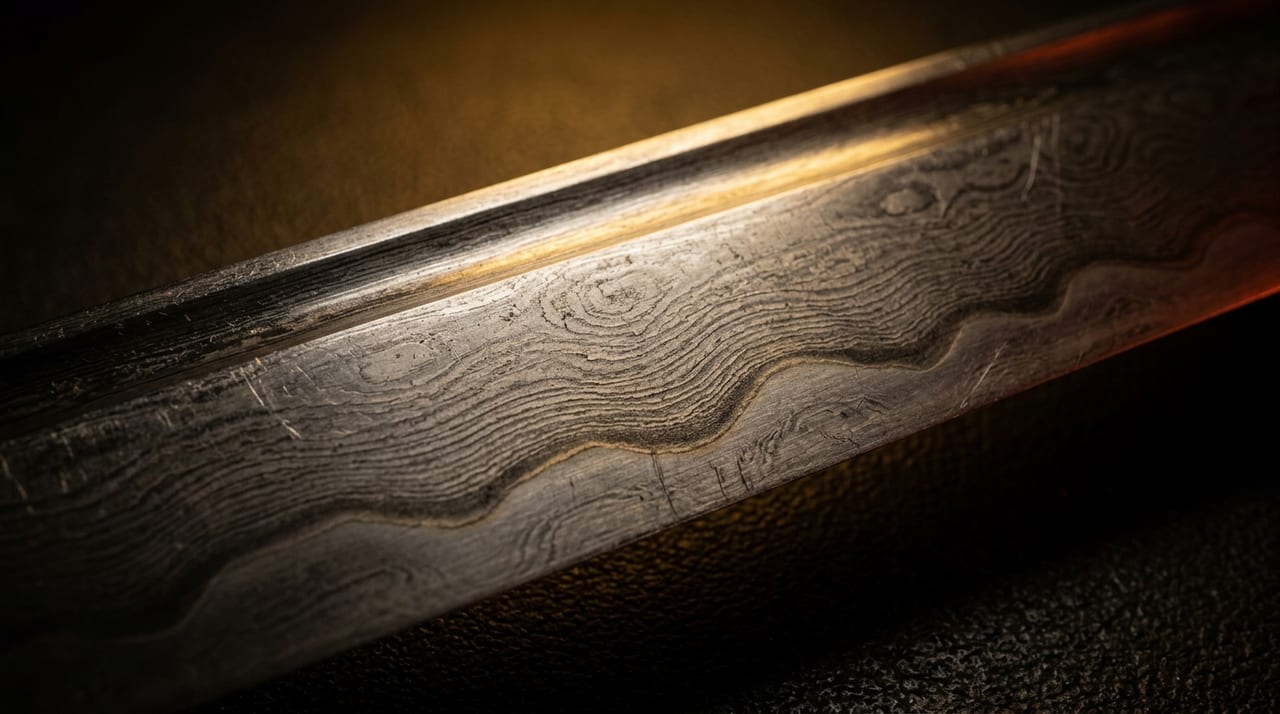
Erläuterung der Typen, des Entstehungsmechanismus und der Bedeutung des chikei im jigane des Nihontō für die Begutachtung. Von der Formklassifizierung des chikei (gerade, gebogen, verzweigt) bis zu den Besonderheiten der einzelnen Traditionen des Gokaden und der Technik des togishi, chikei sichtbar zu machen.
Vergleich der Herstellungstechniken von Nihontō und Küchenmessern, Sicheln sowie Landwirtschaftsgeräten; Erläuterung der technischen Gemeinsamkeiten und Unterschiede zwischen Klingenschmieden und tōshō. Die schwertspezifischen Schwierigkeiten — der Umgang mit tamahagane, das tsuchioki yaki-ire und die Anforderungen an die Ästhetik — werden aus der Perspektive des Handwerkers erörtert.
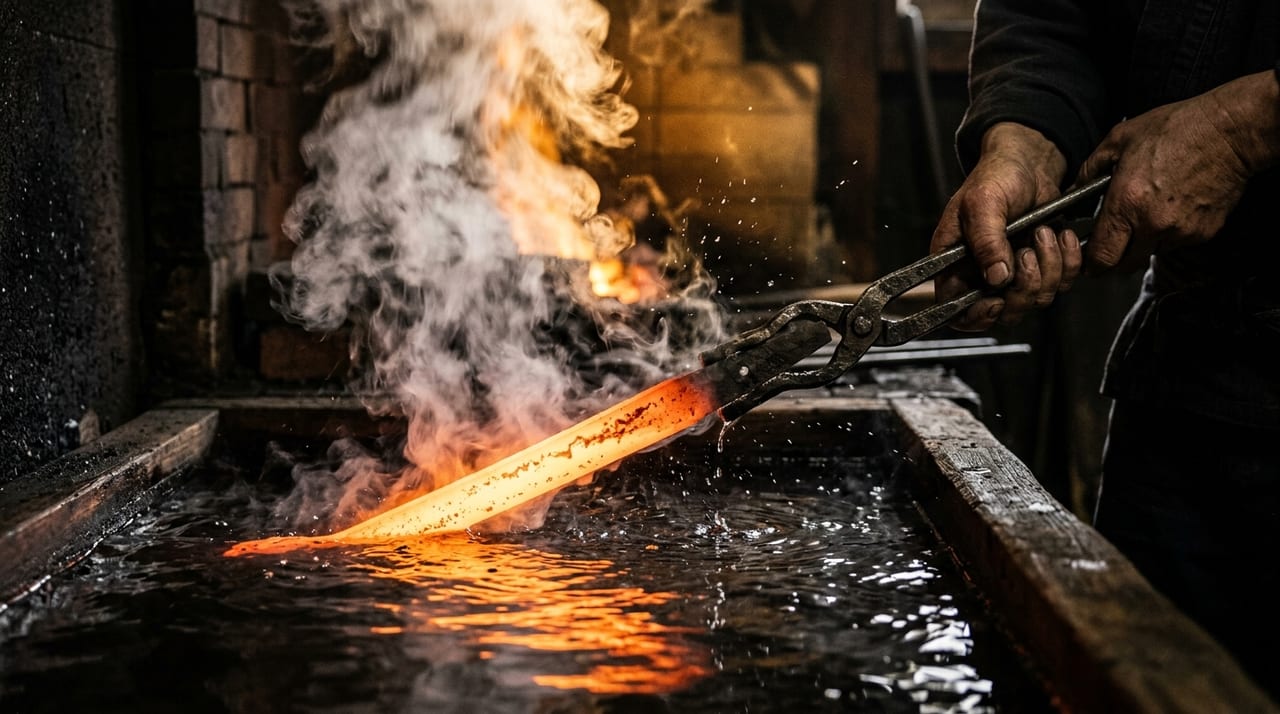
Der Artikel erklärt, wie die Wahl der Kühlflüssigkeit beim yaki-ire die Härte, Zähigkeit und den sori der Klinge bestimmt. Vorgestellt werden die Unterschiede in der Kühlgeschwindigkeit bei Wasser, Öl und Salzwasser, die Entscheidungskriterien der tōkō — tantō mit Wasser, lange Klingen mit Öl —, der Einfluss von Jahreszeit und Region sowie die Überprüfung traditioneller Techniken durch moderne Wissenschaft.
Der sori (die Krümmung) des Nihontō bildet sich im Abkühlungsprozess des yaki-ire und wird stark von Jahreszeit, Temperatur und Luftfeuchtigkeit beeinflusst. Es werden die Unterschiede in den handwerklichen Techniken der tōkō in Kältezonen wie Aizu und Etchū sowie in gemäßigten Regionen wie Kyōto und Ōsaka erläutert, ebenso die saisonalen Korrekturtechniken.
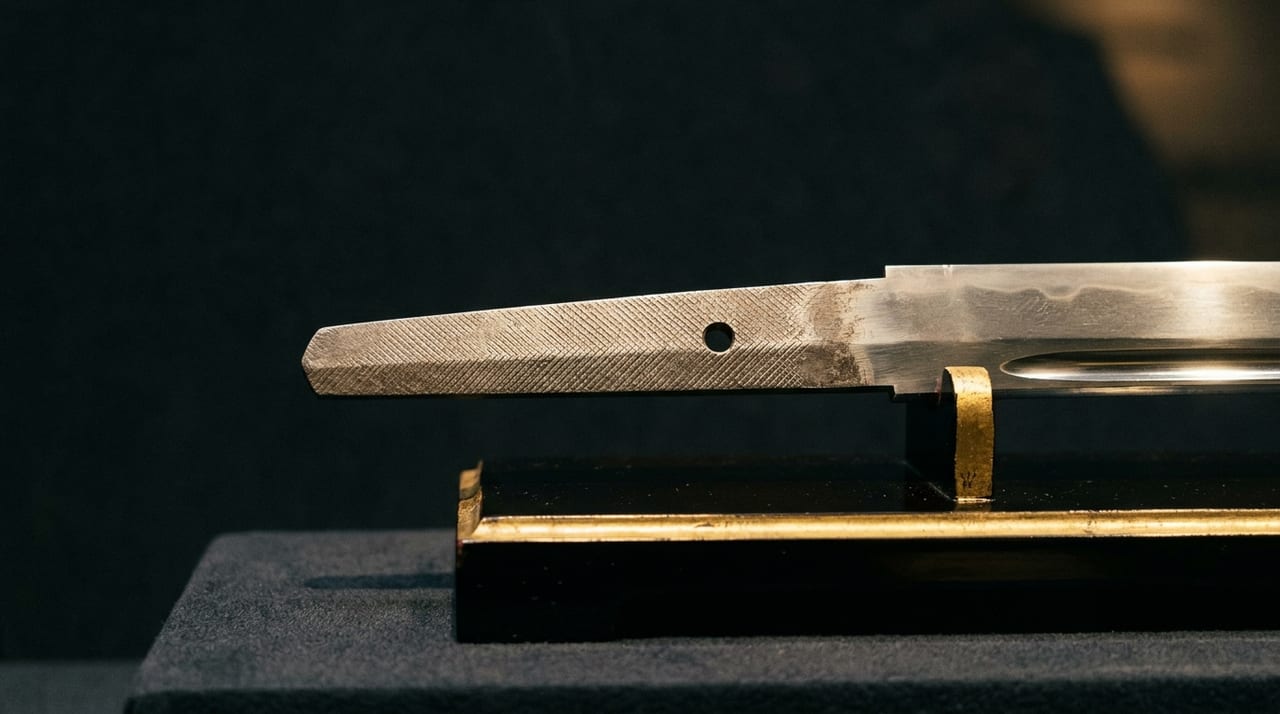
Detaillierte Erläuterung der Techniken, mit denen ein tōshō nach dem yaki-ire den nakago formt, die Mekugi-Löcher bearbeitet und yasurime einarbeitet. Von der Formklassifizierung über die Präzision der Lochpositionierung bis hin zu schulenbezogenen yasurime-Stilen und ihrer praktischen Funktion — eine praxisorientierte Darstellung der nakago-Endbearbeitung.
Der Artikel erläutert den hamon wissenschaftlich und beschreibt ausführlich, wie die beiden gegensätzlichen Partikelzustände nie und nioi die Erscheinung des hamon beeinflussen und wie sie von Schule zu Schule unterschiedlich eingesetzt wurden.
Eine wissenschaftliche Erklärung des Herzstücks der nihontō-Schmiedekunst: Temperaturkontrolle mit fuigo (tatara) und Ofen. Erforschung des Einflusses von Kohlentyp, Luftmenge und Aufheizdauer auf den Kohlenstoffgehalt von tamahagane und die Qualität der Klinge.
Arten und Qualitätseigenschaften von Kohle, die für die Herstellung japanischer Schwerter unverzichtbar sind — darunter shirōzumi, kurozumi und binchōtan. Erklärt werden die vom tōshō praktizierten Qualitätsbeurteilungstechniken, die Unterschiede nach Herkunftsregion sowie der Rückgang der Köhler und Versorgungsprobleme — Praxiswissen für die Auswahl von Kohle höchster Qualität.
Der Artikel erläutert, wie beim tanren von tamahagane der tōshō nicht nur Härte, sondern auch Zähigkeit (nebari) herausholt, und zwar aus den Perspektiven sowohl der Materialwissenschaft als auch des handwerklichen Erfahrungswissens.
Der Artikel erläutert die Rolle des „impliziten Wissens (Körperwissens)", das in der Schmiedetechnik des Nihontō weder durch Schrift, Zahlenwerte noch Zeichnungen vermittelt werden kann. Er untersucht die Realität sensorischer Urteile wie die hiiro-Beurteilung, das Empfinden des uchigoro sowie die Beurteilung des Eisenzustands anhand von Klängen — Fähigkeiten, die Handwerker durch jahrelange Erfahrung tief in ihren Körper einschreiben — und erkundet, wie sie durch das Meister-Schüler-System weitergegeben werden.
Eine Erläuterung der Intentionsübermittlung, bei der der tōshō dem togishi mitteilt, "was an dieser Klinge gezeigt werden soll", sowie der Polierphilosophie, mit der der togishi darauf antwortet.
Kitaeare ist der Oberbegriff für Risse und Ablösungen, die beim tanren eines Nihontō entstehen; dabei wirken Ungleichmäßigkeiten in der Kohlenstoffverteilung, Oxidationszunder und Fehler bei der Temperaturführung zusammen. Der Artikel erläutert die zwei Arten — Oberflächenrisse und innere Ablösungen —, ihre chemischen und physikalischen Ursachen sowie Präventionsmaßnahmen von der Materialauswahl bis zur Temperaturanpassung.
Eine wissenschaftliche Erläuterung, wie die Anzahl der orikaeshi tanren-Wiederholungen die Schichtanzahl des Stahls, den Kohlenstoffgehalt, das jigane und den hamon beeinflusst. Ausgehend vom Unterschied zwischen 15 und 20 Wiederholungen werden die Gründe dargelegt, warum moderne tōshō 10 bis 16 Wiederholungen als optimale Anzahl betrachten.
Eine wissenschaftliche Erläuterung, warum der charakteristische sori des Nihontō entsteht — aus metallphysikalischer Perspektive des kaji-Prozesses: Eigenspannungen, Martensitumwandlung und unterschiedliche Abkühlungsgeschwindigkeiten.
Eine ausführliche Erläuterung der Methoden zur Selektion von durch tatara-Verhüttung gewonnenem tamahagane in kawagane (Außenhülle) und shingane (Kern), der Klassifizierungskriterien sowie der Beurteilungskompetenz des tōshō.