Tatara, fuigo und Temperaturkontrolle des Ofens — die Wissenschaft des Schmiedens, bei der tōshō durch Holzkohlefeuer und Luftmenge die Zusammensetzung des Stahls steuern
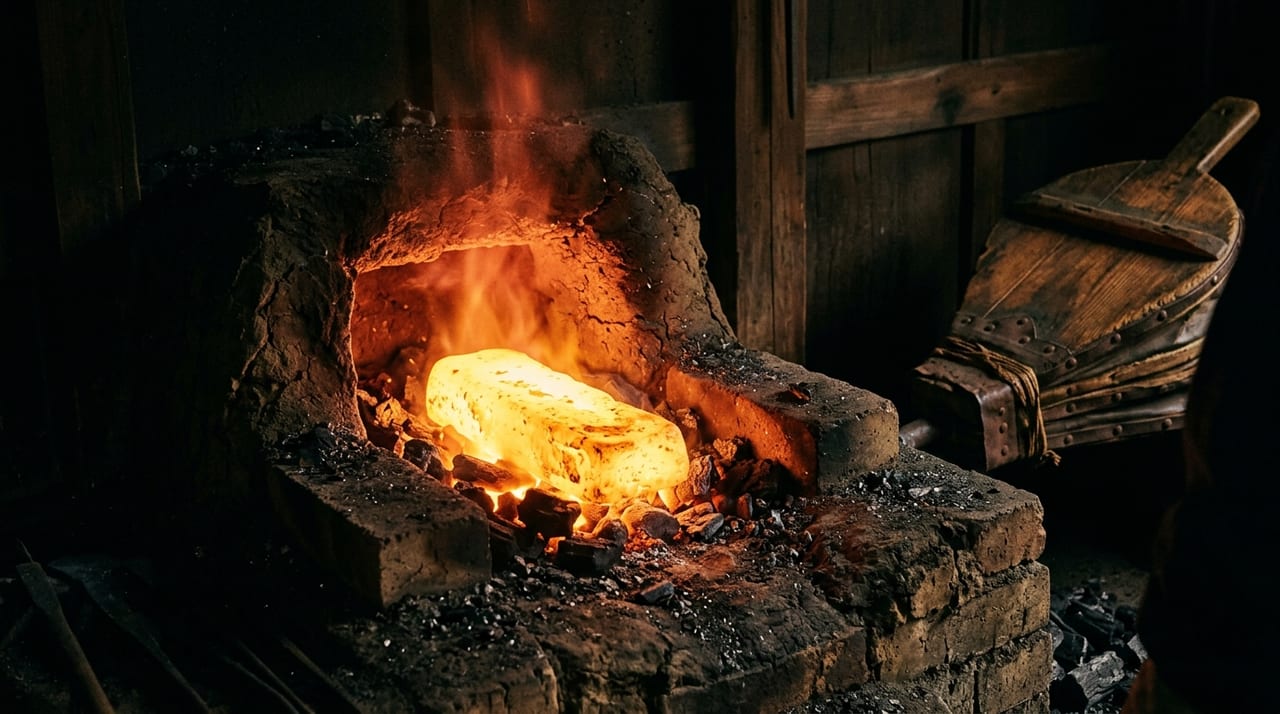 * Bild nur zu Illustrationszwecken.
Inhaltsverzeichnis
Der Ofen und das fuigo — Herzstück der Schmiedekunst
In der Schmiedekunst des nihontō ist die „Temperaturkontrolle des Ofens" eine der Situationen, in denen das Wissen und das Gespür des tōshō am intensivsten gefordert werden. tamahagane auf die geeignete Temperatur zu erhitzen und die zum Hämmern erforderliche Schmiedetemperatur aufrechtzuerhalten erscheint oberflächlich betrachtet einfach, ist in Wirklichkeit aber eine komplexe Technik, bei der Kohlentyp, Bedienung des fuigo und Aufheizdauer gleichzeitig kontrolliert werden müssen.
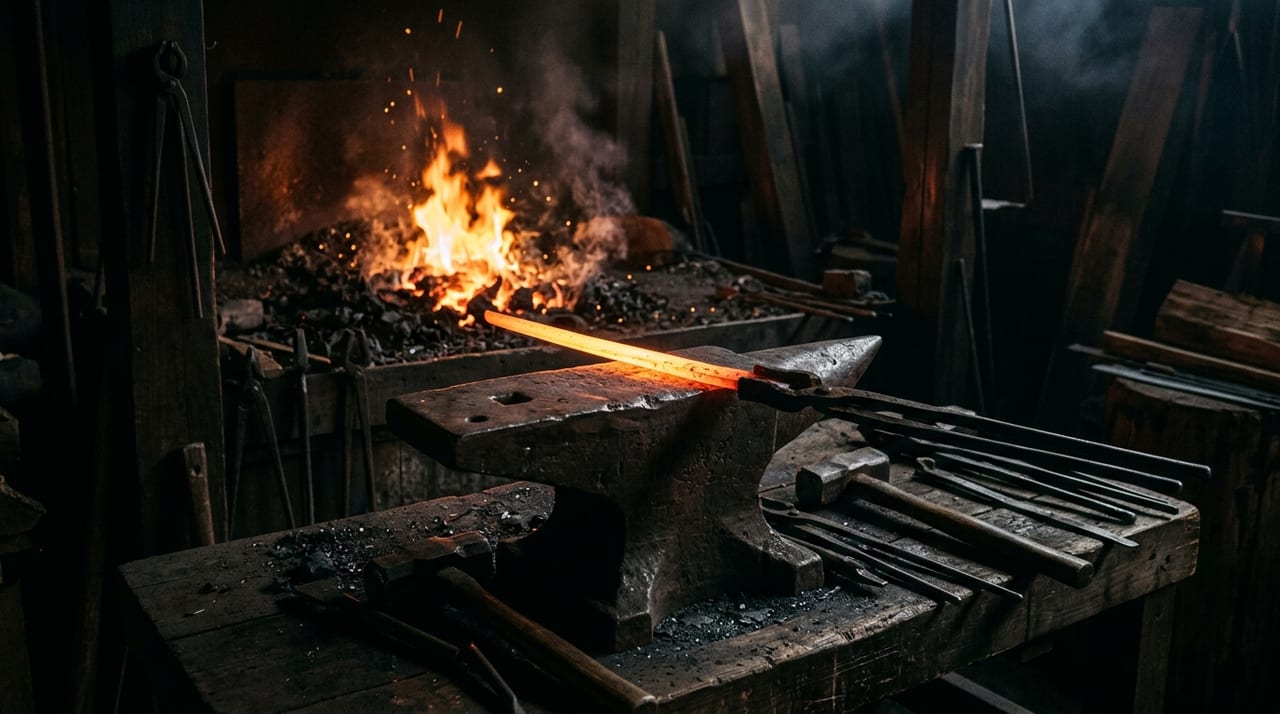
Der Ofen (kamado) wird allgemein „kajiro" (Schmiedeofen) genannt und ist eine kleine Brennkammer aus Ton und feuerfesten Ziegeln. Vor dem Ofen ist das „fuigo" (Blasebalg) aufgestellt, das mit dem Fuß oder elektrisch betrieben Luft einbläst. In modernen Schwertschmiedewerkstätten werden häufig elektrische Gebläse verwendet, doch es gibt noch Werkstätten, die im Rahmen der traditionellen Ausbildung fußbetriebene fuigo einsetzen.
In der Ausbildung zum tōshō darf der Lehrling anfangs keinen Hammer anfassen; es heißt, man beginne häufig mit Arbeiten wie dem Zerkleinern der Kohle und dem Regulieren des Feuers im Ofen. Denn jede einzelne Handlung — die Menge der in den Ofen gegebenen Kohle, das Herausschütteln der Asche, die Art, wie Luft eingeblasen wird — bestimmt über Erfolg oder Misserfolg der späteren tanren-Prozesse. Durch die Wiederholung dieser geduldigen Aufgaben verinnerlicht der Lehrling schrittweise den Gesamtzustand des Ofens als körperliches Gespür.
Der Kohlentyp verändert die Eigenschaften des Stahls
Der Typ der beim Schmieden verwendeten Kohle steht in direktem Zusammenhang mit der Ofentemperatur und der Wirkung auf den Stahl. Bei der nihontō-Schmiedekunst werden hauptsächlich „shirozumi" (weißer Holzkohle) und „kurozumi" (schwarzer Holzkohle) verwendet, deren Eigenschaften sich jedoch stark unterscheiden.
| Kohlentyp | Verbrennungseigenschaften | Geeignete Prozessphase |
|---|---|---|
| shirozumi (Binchō-tan) | Hohe Temperaturen über lange Zeit möglich. Die Zeit bis zum Erreichen der Höchsttemperatur ist lang, doch einmal aufgeheizt hält er stabile Hochtemperaturen aufrecht. Das aus shirozumi entstehende CO-Gas (Kohlenmonoxid) wirkt als „reduzierende Flamme" und hemmt die Oxidation des Stahls (die Bildung von Eisenoxid an der Oberfläche). | Heizphase in der zweiten Hälfte des Schmiedeprozesses, wenn der Stahl ausreichend homogenisiert ist |
| kurozumi (Holzkohle) | Entzündet sich schnell und lässt sich leicht temperaturkontrollieren. Allerdings erreicht er niedrigere Temperaturen als shirozumi und ist für langanhaltende stabile Verbrennung weniger geeignet. | Anfangsphase des Schmiedeprozesses zum Aufwärmen von tamahagane sowie zum schnellen Erhitzen kleiner Eisenmaterialien |
Der tōshō setzt shirozumi und kurozumi je nach Schmiedephase gezielt ein oder gibt sie als Mischung in den Ofen. Diese Wahl wird größtenteils mündlich vom Meister weitergegeben und bildet den Kern des erfahrungsbasierten Wissens, das sich kaum in Zahlen fassen lässt.
Vor der Verwendung ist eine Vorbereitungsarbeit namens „sumikiri" (Kohlezerkleinern) unverzichtbar, bei der die Kohle in geeignete Stücke gebrochen wird. Zu große Kohlestücke neigen dazu, im Feuerbett ungleichmäßig zu verbrennen, während zu kleine Stücke die Hitze nur schwer aufrechterhalten können. Die Wahl der richtigen Kohlestückgröße je nach Prozessphase und Größe des bearbeiteten Stahls ist eine weitere Fähigkeit, die tōshō und Lehrling im täglichen Betrieb verfeinern. Da sich beim Fortschreiten der Verbrennung Asche im Ofen ansammelt und die Wärmeübertragung verändert, ist es außerdem unerlässlich, regelmäßig Asche zu entfernen und das Feuerbett in Ordnung zu halten.
Luftmenge des fuigo und das Kohlenstoffverhalten des Stahls
Die vom fuigo eingebrachte Luftmenge (Sauerstoffmenge) beeinflusst sowohl die Ofentemperatur als auch den Kohlenstoffgehalt des Stahls.
Erhöht man die Luftzufuhr, steigt die Ofentemperatur, der Stahl wird weich und lässt sich leichter hämmern. Gleichzeitig erhöht sich jedoch das Risiko, dass überschüssiger Sauerstoff die Stahloberfläche oxidiert (Verzunderung/fire scale) und beim orikaeshi tanren Oxide im Stahlinneren verbleiben. Wird die Luftzufuhr hingegen gedrosselt, sinkt die Temperatur, der Stahl wird hart und das Hämmern erfordert mehr Kraft.
Aus der Perspektive des Kohlenstoffgehalts fördert eine langandauernde Hochtemperaturerhitzung die Entkohlung (Kohlenstoffverlust an der Stahloberfläche). Umgekehrt tritt auch das Phänomen der Aufkohlung auf, bei der Kohlenstoff aus der Holzkohle in den Stahl übergeht. Um das Gleichgewicht zwischen Entkohlung und Aufkohlung zu kontrollieren, reguliert der tōshō Aufheizdauer, Temperatur und Kohlepositionierung empirisch.
Auch der Rhythmus, in dem das fuigo getreten oder gezogen wird, ist ein wichtiger Faktor bei der Temperaturkontrolle. Verändert man die Luftmenge abrupt, schwankt die Ofentemperatur stark, so dass Teile des Stahls vorzeitig erweichen oder umgekehrt hart bleiben. Der tōshō versucht, die Luftzufuhr möglichst gleichmäßig rhythmisch aufrechtzuerhalten, um die Temperaturschwankungen im Ofen gering zu halten. Da das durch die reduzierende Flamme entstehende Kohlenmonoxid farb- und geruchlos sowie gesundheitsschädlich ist, wird in der Schwertschmiedewerkstatt auch auf ausreichende Belüftung geachtet.
Temperatureinschätzung — das sensorische Wissen um hi-iro
In modernen Schwertschmiedewerkstätten gibt es kein Thermometer. Der tōshō beurteilt die Temperatur des Stahls anhand des „hi-iro" (Feuerfarbe) des erhitzten Stahls — also der Farbe des ausgesendeten Lichts.
| Temperatur | hi-iro |
|---|---|
| ca. 700–800 °C | Rot (dunkelrot bis hellrot) |
| ca. 900 °C | Orange |
| ca. 1.000–1.100 °C | Gelbweiß, nahe Weiß |
| ab 1.200 °C | Weißglut |
Die optimale Schmiedetemperatur (die Temperatur, bei der der Stahl weich genug zum Hämmern ist) liegt bei etwa 900–1.100 °C; innerhalb dieser Bandbreite von „Orange bis Gelbweiß" beurteilt der tōshō die optimale Temperatur instinktiv je nach Stahltyp (kawagane oder shingane) und Prozessphase (tsumi-wakashi-Phase oder orikaeshi-Phase).
Diese hi-iro-Einschätzung ist in einer hellen Tageswerkstatt schwierig, weshalb in traditionellen Schwertschmiedewerkstätten eine absichtlich abgedunkelte Arbeitsumgebung mit eingeschränktem Tageslicht aufrechterhalten wird. Wenn ein tōshō den Ausdruck „das Gespür schärfen" verwendet, steht im Zentrum dieses Gespürs die Präzision der hi-iro-Einschätzung. Die Bedeutung solcher Fachbegriffe lässt sich auch im Glossar nachschlagen.
Die Beurteilung des hi-iro ist nicht damit getan, einfach nur die Farben zu memorieren, da selbst bei gleichem Stahl kawagane und shingane unterschiedlich reagieren. Im Laufe der jahrelangen Erfahrung lernt der tōshō, umfassend zu urteilen — unter Einbeziehung der Stahlart, der Position im Ofen und sogar der Art, wie die Flamme flackert. Es wird gesagt, dass die Kultivierung dieses Gespürs eine jahrelange, geduldige Ausbildung erfordert und nicht über Nacht erworben werden kann.
Integration moderner Technologien — Möglichkeiten von Thermometern und KI
In jüngster Zeit ist in einigen Schwertschmiedewerkstätten der ergänzende Einsatz von berührungslosen Infrarot-Thermometern (Pyrometern) aufgekommen. Es handelt sich um den Versuch, die Trainingseffizienz der Lehrlinge zu steigern, indem feine Temperaturunterschiede, die das menschliche Auge schwer erkennen kann, numerisch bestätigt werden.
Auch die Erforschung eines „Schmiedeunterstützungssystems" durch die Kombination von KI und Sensortechnologie schreitet teils in Zusammenarbeit mit der Sangyō Gijutsu Sōgō Kenkyūsho und Universitäten voran. Wenn ein System entwickelt würde, das Ofentemperatur, Luftmenge und Aufheizdauer in Echtzeit aufzeichnet und mit früheren Meisterstücken vergleichend analysiert, könnte eine objektive Bewertung der Technik möglich werden.
Viele tōshō sind jedoch der Meinung, dass Thermometer und KI lediglich Hilfsmittel sind und das endgültige Urteil dem menschlichen Gespür überlassen bleiben sollte. Diese Messtechnologien werden häufig dazu eingesetzt, Lehrlinge zu unterstützen, die noch keine Fähigkeit zur hi-iro-Beurteilung entwickelt haben, und ersetzen nicht den Schmiedeprozess des tōshō selbst. Numerische Daten sind letztlich nur eine „Überprüfung der Antwort", und die Urteile in der tatsächlichen Schmiedepraxis liegen nach wie vor im Ermessen des tōshō. Den Atem des Stahls spüren, das Geräusch des Ofens hören, das hi-iro lesen — dieses umfassende Gespür ist die Essenz der nihontō-Schmiedekunst und die Seele des Handwerkers, die durch Zahlen nicht ersetzt werden kann. Die Gestalt des tōshō, der vor dem Ofen und dem fuigo steht, verkörpert noch heute den unveränderten Kern der nihontō-Herstellung von vor Jahrhunderten.
Die Präzision der Temperaturkontrolle bestimmt die Qualität der Klinge
Die Ergebnisse der Temperaturkontrolle des Ofens spiegeln sich letztlich auch im Erscheinungsbild von jigane und hamon der Klinge wider. Da Ungleichmäßigkeiten beim Erhitzen und im tanren-Prozess zu Defekten wie einer gestörten kitae-hada führen können, lässt sich sagen, dass die Präzision der Temperaturkontrolle eine der Grundlagen ist, die die Qualität der Klinge selbst trägt. Wenn Liebhaber ein mit einem kanteisho des NBTHK versehenes Originalstück in die Hand nehmen, achten viele auf die Schönheit des jigane und die Klarheit des hamon; im Hintergrund steht jedoch die Fähigkeit des tōshō zur Temperaturkontrolle, die vor dem Ofen und dem fuigo aufgebaut wurde. Man sollte sich auch bewusst sein, dass die Schönheit der Klinge nicht nur durch die glanzvolle Veredelungsarbeit getragen wird, sondern durch die Anhäufung dieser unscheinbaren, geduldigen Auseinandersetzung mit dem Feuer.