Grundlagen des hizukuri — Wie Temperaturmanagement und der Rhythmus der Hammerschläge in der Schmiede die Klingenform bestimmen
 * Bild nur zu Illustrationszwecken.
Inhaltsverzeichnis
Was bezeichnet hizukuri als Arbeitsschritt?
Der Herstellungsprozess eines nihontō folgt grob der Abfolge: tsukurikomi → sunobe → hizukuri → tsuchioki → yaki-ire → Schleifen (kenma). Dabei ist hizukuri der Arbeitsschritt, bei dem der nach tsukurikomi und sunobe stabförmig gewordene Stahl in die eigentliche Klingenform — nagasa, sori, Klingenbreite und Position des shinogi — gebracht wird.
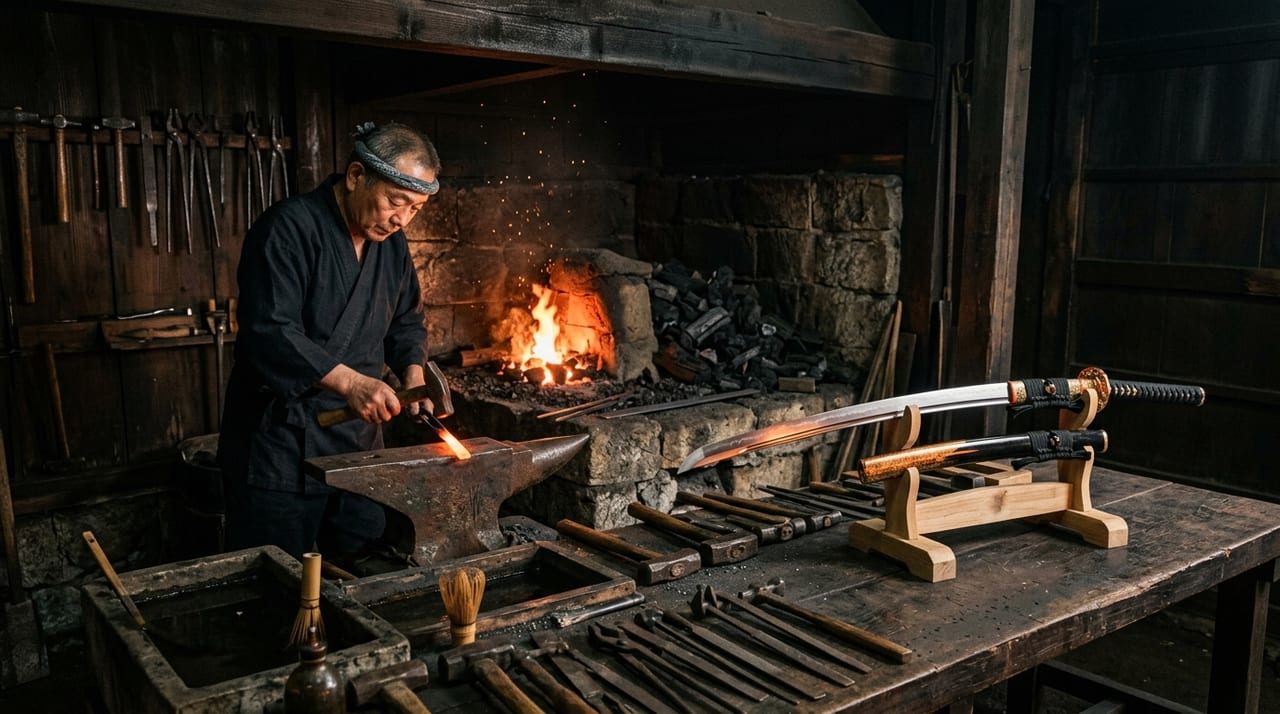
Tsukurikomi ist der Arbeitsschritt, bei dem shingane in das nach dem orikaeshi tanren fertiggestellte kawagane eingebettet wird und so die für den nihontō charakteristische Kombination aus hartem und weichem Stahl entsteht. Beim anschließenden sunobe wird der zusammengefügte Stahlblock in die Länge gestreckt und der gesamte Querschnitt geformt. Beim hizukuri wird dieses sunobe-Material mithilfe von Hämmern (großer Hammer ōzuchi, kleiner Hammer kozuchi) und Meißeln (tagane) schrittweise in die endgültige Klingenform überführt.
Da die präzise Ausführung dieses Arbeitsschritts maßgeblich über die endgültige Qualität der Klingenform entscheidet, gilt hizukuri als eine der Situationen, in der das Können des tōkō am unmittelbarsten auf die Probe gestellt wird.
Temperaturmanagement — Das Ablesen von Flammenfarbe und Stahlzustand
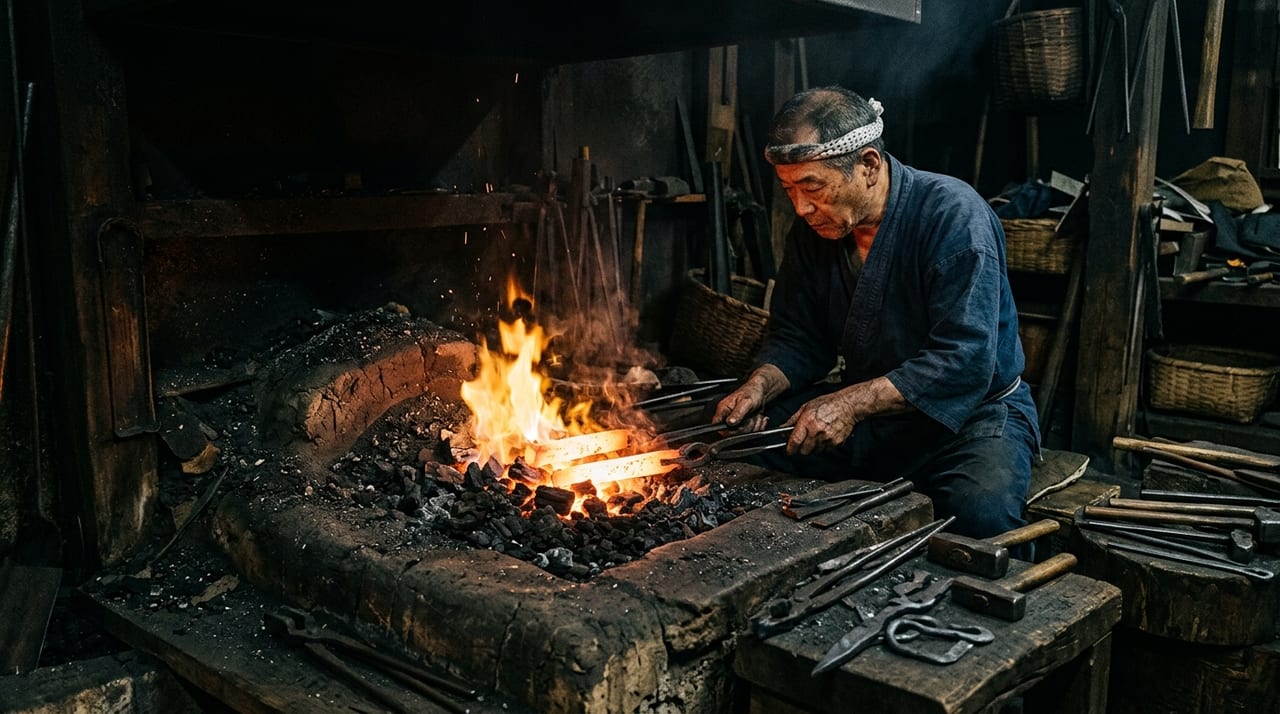
Die Temperaturkontrolle beim hizukuri erfolgt nicht mit präzisen Thermometern wie bei modernen Industrieprodukten. Der tōkō beurteilt die optimale Schmiedetemperatur, indem er die Farbe der Flamme, die den Stahl erhitzt, sowie Leuchtkraft und Farbe des Stahls mit bloßem Auge beobachtet.
| Farbe | Temperaturrichtwert | Zustand |
|---|---|---|
| Schwarzrot (kuro-aka) | ca. 400–600 °C | Der Stahl ist hart und lässt sich auch durch Hammerschläge kaum verformen. Da Schläge in diesem Temperaturbereich Risse im Inneren verursachen können, gilt er als Temperaturbereich, in dem nicht gehämmert werden darf. |
| Rot (aka) bis Orangerot (daidai-aka) | ca. 700–900 °C | Der Stahl beginnt weich zu werden und lässt sich mit dem Hammer formen. Bei der sunobe-Phase wird häufig dieser Temperaturbereich verwendet. |
| Gelbrot (ki-aka) bis Gelb (ki) | ca. 900–1100 °C | Dies ist der am häufigsten verwendete Temperaturbereich beim hizukuri des nihontō. Er gilt als optimale tanren-Temperatur für tamahagane; der Stahl ist ausreichend weich und folgt den Hammerschlägen bereitwillig. |
| Weiß (shiro) bis Weißglut (hakkō) | ab 1200 °C | Der Stahl gerät in einen überhitzten Zustand (yake-sugi); der Kohlenstoff verbrennt, und der Stahl läuft Gefahr, spröde zu werden. Bei dieser Temperatur darf nicht gehämmert werden. |
Der tōkō unterscheidet diese Temperaturfarben in einer abgedunkelten Schmiede mit wenig Tageslicht. Um die Farbveränderungen leichter ablesen zu können, sind traditionelle Schmieden häufig so gebaut, dass der Lichteinfall bewusst gedämpft ist.
Die maai der Hammerschläge — System aus Timing und Kraftverteilung
Neben der Temperaturkontrolle bildet die maai (Zeitabstimmung) der Hammerschläge das zweite Grundprinzip des hizukuri. Die Zeit, in der der Stahl die optimale Schmiedetemperatur hat, ist sehr kurz (etwa wenige bis über zehn Sekunden); in dieser begrenzten Zeit muss die notwendige Verformung vorgenommen werden.
Aufgabenteilung zwischen ōzuchi (großem Hammer) und kozuchi (kleinem Hammer): In der traditionellen Schmiede war ein Arbeitssystem mit mindestens zwei Personen üblich — der tōkō (Schmied) hielt den kozuchi, während ein Schüler als uchiko die Rolle des ōzuchi-Schwingenden übernahm. Der tōkō gab mit dem kozuchi Anweisungsschläge (shiji-uchi), um Position und Stärke der Schläge zu signalisieren, und der uchiko ließ daraufhin den ōzuchi fallen. Heutzutage arbeiten viele tōkō allein und setzen dabei gelegentlich einen elektrischen Hammer als Hilfsmittel ein.
Beziehung zwischen Schlagstärke und Verformungsgrad: Starke Schläge bewirken eine größere Verformung, verringern aber die Formgenauigkeit. Leichte Schläge erleichtern das Formen, senken jedoch die Bearbeitungseffizienz. Der tōkō passt die Schlagstärke für jeden Bereich der Klinge in Echtzeit dem gewünschten Verformungsgrad an.
Positionierung des shinogi: Der für den nihontō charakteristische Querschnitt des shinogi-zukuri — eine Struktur, bei der die Flächenwinkel zur Schneide hin und zur mune hin, ausgehend vom shinogi (der Gratline der Klinge), unterschiedlich sind — wird durch den Einsatz von Meißeln und Hämmern in der hizukuri-Phase bestimmt. Verschiebt sich die Position des shinogi auch nur geringfügig, ist eine Korrektur in der späteren Schleifphase schwierig.
Entstehung der sori — Nutzung von Abkühlung und Spannung
Die schöne sori des nihontō entsteht durch Manipulationen in der hizukuri-Phase sowie durch Spannungsveränderungen beim Abkühlen während des yaki-ire. In der hizukuri-Phase bringt der tōkō das Material weitgehend in eine dem chokutō (geraden Klinge) angenäherte Form; durch das rasche Abkühlen beim yaki-ire zieht die Schneidenseite jedoch stark zusammen, sodass die sori auf natürliche Weise entsteht.
Die sori entsteht jedoch nicht allein durch das yaki-ire. Indem in der hizukuri-Phase bewusst ein uchi-zori — das Schmieden mit der Schneidenseite leicht nach innen gerichtet — vorgenommen wird, lassen sich Ausmaß und Form der sori nach dem yaki-ire steuern.
Der Unterschied zwischen koshi-zori (Scheitelpunkt der sori nahe der Basis) und saki-zori (Scheitelpunkt der sori nahe dem kissaki) entsteht durch die Formkontrolle des Materials in der hizukuri-Phase sowie durch Unterschiede in Kühlrichtung und Kühlgeschwindigkeit beim yaki-ire.
Ausstattung der Schmiede — Hodo, Fuigo und Toishi-tsuchi
Ein Verständnis der grundlegenden Ausstattung der Schmiede, die hizukuri ermöglicht, ist ebenfalls erforderlich.
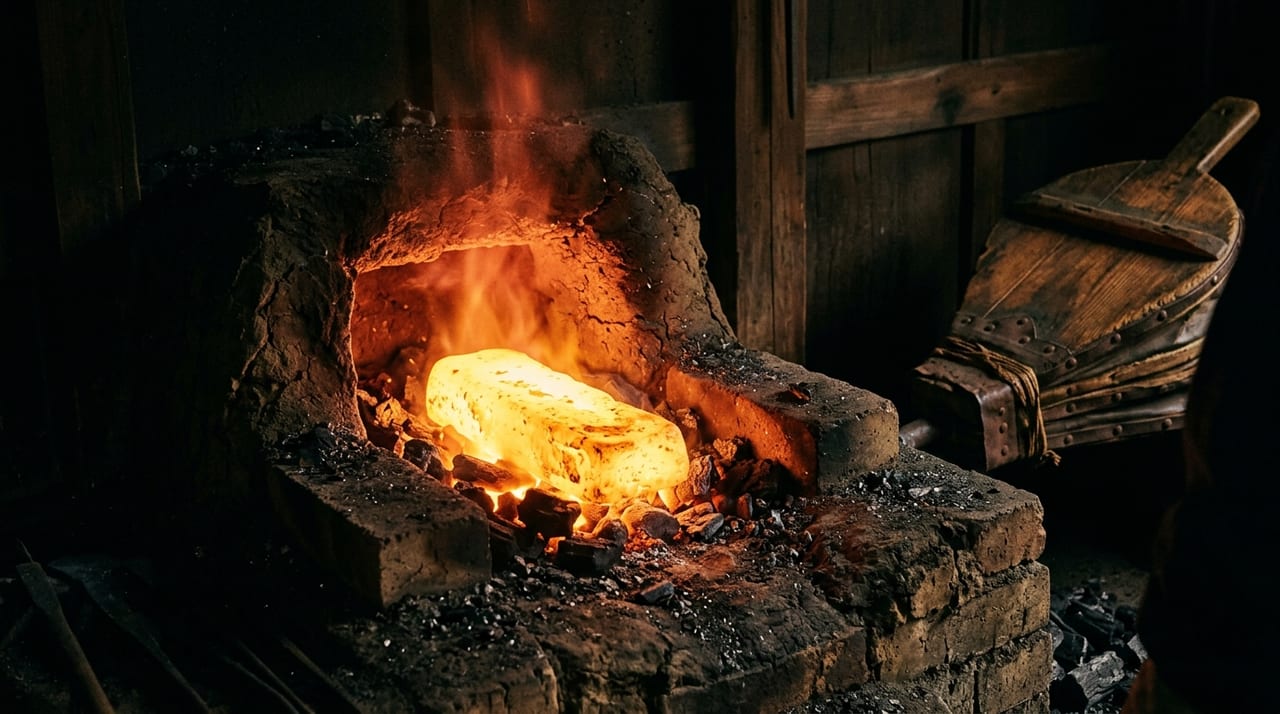
Hodo (Schmiedefeuer) ist der Ofen zum Erhitzen des Stahls und wird mit Holzkohle (hauptsächlich Kiefernkohle) befeuert. Menge und Anordnung der Kohle wirken sich unmittelbar auf Heiztemperatur und Gleichmäßigkeit aus. Die Überprüfung, ob der gesamte Stahl gleichmäßig erhitzt wird, erfolgt, indem der tōkō den Ofen sorgfältig beobachtet und die Kohlemenge anpasst.
Fuigo (Blasebalg) ist die Belüftungsvorrichtung für den Ofen; traditionell wurden von Hand betriebene kastenförmige Bälge verwendet. Erhöht man die Luftzufuhr, steigt die Temperatur; drosselt man sie, sinkt sie. Heutzutage werden häufig elektrische Ventilatoren eingesetzt, doch die Feinregulierung der Temperatur hängt nach wie vor vom Erfahrungsgefühl des Schmieds ab.
Kinuta und Kanatoko (Schmiedeamboss) sind die Unterlagen, auf denen die Hammerschläge aufgenommen werden; ihre Härte und Form beeinflussen die Art der Stahlverformung.
Hizukuri erleben — Moderne Ausbildung und Besichtigungsmöglichkeiten
Heutzutage wird auf der Grundlage eines Programms der Behörde für kulturelle Angelegenheiten (Bunkachō) die „Erhaltungsschulung für Schwertkschmiedetechniken" (Katana-kaji gijutsu hozon kenshū) durchgeführt, bei der Schüler in der Ausbildung in der Schmiede ihres Meisters das hizukuri praktisch erlernen. Es gibt auch Einrichtungen, die der Öffentlichkeit Schmiedeerlebnisse anbieten; diese finden in Regionen statt, die eng mit Schwertern und dem tatara-Eisenschmelzen verbunden sind, wie Seki (Präfektur Gifu) oder Okuizumo (Präfektur Shimane).
Auch für Sammler und Liebhaber ist es äußerst wertvoll, den eigentlichen hizukuri-Prozess live zu beobachten, um das Verständnis für Schwerter zu vertiefen. Indem man die Handgriffe des tōkō und die Farbe des aus dem Hodo aufglühenden Stahls unmittelbar vor Augen hat, gewinnt man ein intuitives Verständnis für Fragen wie: „Warum hat diese Klinge diese sori?" oder „Warum hat sie diesen Querschnitt?"
Fazit — Hizukuri ist der Arbeitsschritt, der die „Persönlichkeit" der Klinge bestimmt
Hizukuri ist nicht bloß ein Formgebungsvorgang, sondern ein kreativer Prozess, in dem die Sensibilität und Erfahrung des tōkō verdichtet werden. Das Auge für die Temperatur, der Rhythmus des Hammerschwingens, die auf die sori abgestimmte Handhabung des Materials — erst wenn all das zusammenwirkt, prägt sich die „für diesen tōkō typische" Eigenart in die Klinge ein.
Wenn man beim Betrachten der Formunterschiede eines nihontō den Prozess des hizukuri im Hinterkopf behält, erscheinen bloße „Unterschiede im Aussehen" als „Kristallisation der Entscheidungen und des Könnens des tōkō". Die Tiefe der Betrachtung des nihontō ist untrennbar mit dem Hintergrundwissen um seine Herstellung verbunden.