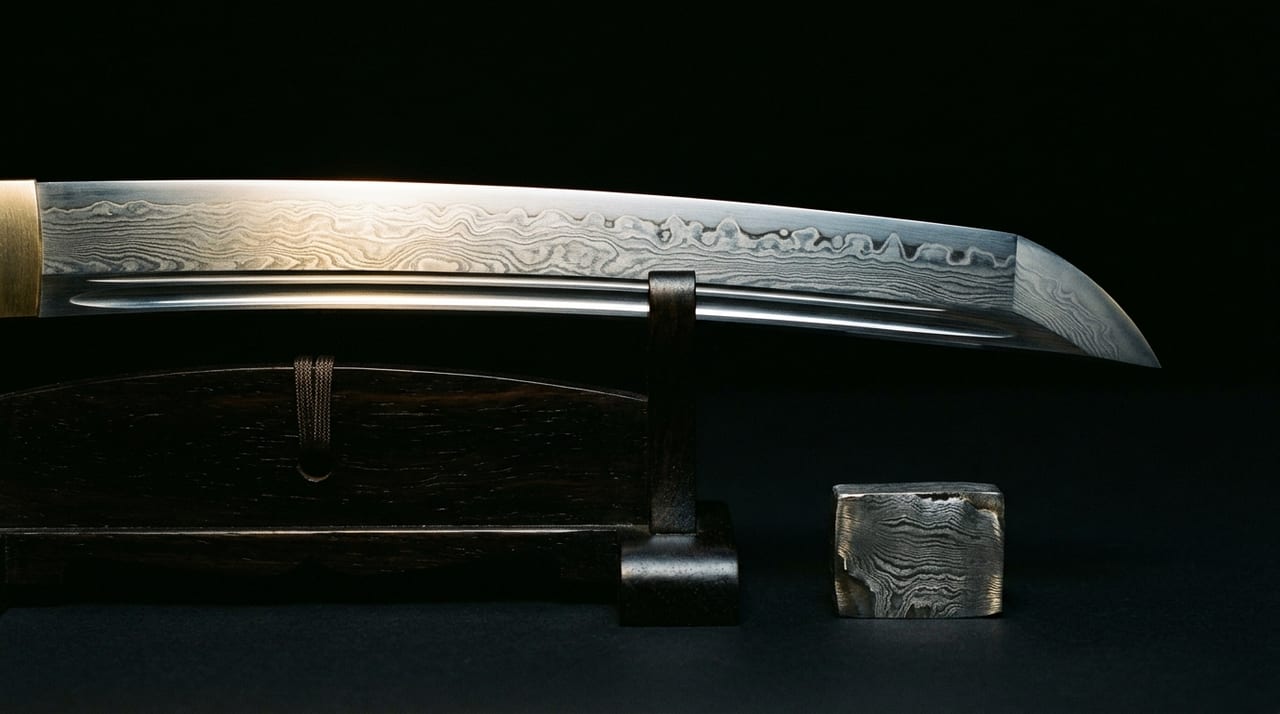
Selektion und Klassifizierung von tamahagane — Kriterien zur Einteilung von Stahl nach der tatara-Verhüttung in kawagane und shingane sowie das Urteilsvermögen des tōshō
 * Bild nur zu Illustrationszwecken.
Inhaltsverzeichnis
Was ist tamahagane — Die Besonderheit des Rohmaterials für das japanische Schwert
„Tamahagane" bezeichnet jenen Stahl, der aus Stahlblöcken mit ungleichmäßigem Kohlenstoffgehalt, welche durch tatara-Verhüttung erzeugt werden, in der für die Herstellung japanischer Schwerter geeigneten Qualität selektiert wird. Der Name bedeutet „kugelartiger Stahl" und spiegelt die Wertschätzung für die Schönheit und den Glanz der Bruchfläche wider.
In der industriellen modernen Stahlherstellung kann Stahl gleichmäßiger Qualität mit präzise gesteuertem Kohlenstoffgehalt in großen Mengen produziert werden. Tamahagane hingegen ist ein ungleichmäßiges Material, bei dem der Kohlenstoffgehalt je nach Bereich stark im Bereich von 0,5 bis 1,5 % variiert; genau diese Ungleichmäßigkeit ermöglicht die Selektion in kawagane und shingane in der Schwertschmiedekunst und trägt zur Bildung des für das japanische Schwert charakteristischen jigane und hamon bei.
Technisch gesehen ist es möglich, eine Klinge auch aus gleichmäßigem Industriestahl zu schmieden; jedoch erzeugen die natürliche Ungleichmäßigkeit des tamahagane und die Verteilung feiner Schlacke (Schlackenrückstände), die beim tanren entsteht, die für das japanische Schwert charakteristische Oberfläche, die als jihada bezeichnet wird. Bei gleichmäßigem Industriestahl ist diese Variation im jihada gering, und darin liegt einer der Gründe, weshalb tōshō weiterhin tamahagane bevorzugen.
Kera-dashi und die anfängliche Klassifizierung von tamahagane
Wenn der tatara-Betrieb beendet ist, beginnt die Arbeit des kera-dashi, bei der der Ofen (takadono) abgebrochen und der Stahlblock kera herausgeholt wird. Der kera ist ein mehrere Tonnen schwerer Stahlblock, der sich am Boden des Ofens abgesetzt hat, und sein Querschnitt besteht aus mehreren Schichten.
| Bereich | Kohlenstoffgehalt | Eigenschaften / Klassifizierung |
|---|---|---|
| Oberer Teil (nahe dem Ofenzentrum) | Hoch (ca. 1–1,5 %) | Wird leicht zum härtesten Stahl und als tamahagane höchster Qualität klassifiziert |
| Mittlere Schicht | Mittel | Wird häufig als shingane verwendet |
| Unterer Teil / nahe der Ofenwand | Niedrig (0,1–0,5 %) | Wird als weiches Weicheisen (bugera) für landwirtschaftliche und handwerkliche Geräte verwendet |
Diese anfängliche Klassifizierung wird von einem erfahrenen murage (Gesamtverantwortlicher für den tatara-Betrieb) während der Demontage und Entnahme des Ofens vorgenommen. Allerdings ist diese grobe Klassifizierung, die unmittelbar nach dem kera-dashi erfolgt, lediglich eine erste Stufe zur Bestimmung der Eignung als tamahagane und der groben Qualität. Die endgültige Entscheidung, welcher Bereich wie in welche Klinge eingeteilt wird, liegt beim tōshō selbst, der das tamahagane empfängt.
Die Selektionstechnik des tōshō bei tamahagane
Das tamahagane, das vom NBTHK-tatara verteilt wurde, wird in der Werkstatt des tōshō einer noch präziseren Selektion durch den tōshō selbst unterzogen. Die Beurteilungskompetenz des tōshō — das heißt die Fähigkeit, die Qualität des tamahagane durch visuelle, taktile und erfahrungsbasierte Einschätzung zu beurteilen — ist eine wichtige Kompetenz, die den Kern der Technik des tōkō bildet.
Beobachtung der Bruchfläche (ware-guchi)
Bei der Selektion von tamahagane ist die Beobachtung der ware-guchi eines der wichtigsten Beurteilungskriterien. Durch die Betrachtung von Farbe, Glanz, Korngröße und Struktur der Bruchfläche, die beim Spalten des tamahagane mit einem Hammer freigelegt wird, werden der Kohlenstoffgehalt und der Zustand des Kristallgefüges des Stahls abgeschätzt.
Die ware-guchi von tamahagane mit hohem Kohlenstoffgehalt (für kawagane geeignet) zeigt eine fein körnige Kristallstruktur, die in weißlich-silberner Farbe leuchtet. Dies spiegelt das Feingefüge von Martensit und Perlit wider, das für hochkohlenstoffhaltigen Stahl charakteristisch ist. Tamahagane mit niedrigem Kohlenstoffgehalt (für shingane geeignet) neigt zu einem gräulichen, grob körnigen Querschnitt. Roheisen (zuku) mit einem Kohlenstoffgehalt von über 2 % zeigt eine weißliche und spröde ware-guchi und muss gesondert behandelt werden, da es bei der orikaeshi tanren schwer zu handhaben ist.
Beurteilung anhand von Farbe und Glanz
Die Farbe der ware-guchi (von weißlich-silbern bis grau und schwarz) und die Intensität des Glanzes sind Indikatoren für den Kohlenstoffgehalt und den Anteil an Verunreinigungen (Schlacke). Tamahagane mit viel Schlackeneinschluss zeigt schwarze Streifen und Poren (su) in der ware-guchi und muss durch wiederholtes tanren ausgetrieben werden. Hochqualitatives tamahagane zeichnet sich durch einen gleichmäßigen Glanz und wenig Schlacke aus.
Klassifizierung in kawagane und shingane
Das selektierte tamahagane wird entsprechend seinem Kohlenstoffgehalt und seiner Qualität in Material für kawagane und Material für shingane eingeteilt.
- kawagane: Der hochkohlenstoffhaltige Stahl, der für die Außenhülle der Klinge (die Außenschicht einschließlich des Schneidenbereichs) verwendet wird, und der mit der Härte und der Bildung des hamon zusammenhängt
- shingane: Der niedrigkohlenstoffhaltige, weiche Stahl, der für den Kernbereich der Klinge verwendet wird, und der für die Zähigkeit (jinsei: Widerstandsfähigkeit) verantwortlich ist
Diese Verbundstruktur mit „hohem Kohlenstoffgehalt in der Außenhülle und niedrigem Kohlenstoffgehalt im Kern" ist der Kern des Designs, das gleichzeitig die drei für das japanische Schwert charakteristischen Eigenschaften — „nicht brechen, nicht verbiegen, gut schneiden" — verwirklicht.
Die Ausbildung zur Schulung des Selektionsblicks
Der Selektionsblick eines tōshō lässt sich nicht über Nacht erwerben. Der Lehrling verfeinert unter dem Meister über viele Jahre hinweg schrittweise die Präzision seines Urteils, indem er wiederholt tamahagane spaltet, die Querschnitte beobachtet und nach dem tatsächlichen Schmieden den Zustand des entstandenen jigane überprüft. Da sich das Ergebnis selbst bei gleichem tamahagane je nach Schmiedeweise ändert, ist die Anhäufung von Erfahrung selbst der Maßstab für das Selektionsurteil.
Es heißt, dass für einen erfahrenen tōshō neben der Beobachtung von ware-guchi, Farbe und Glanz auch der Klang beim Aufeinanderschlagen von tamahagane und das Gefühl des Gewichts beim Halten in der Hand zu den Beurteilungsmitteln gehören. Tamahagane mit dichtem Schlackeneinschluss fühlt sich bei gleicher Größe schwerer an und neigt dazu, keinen klaren Ton zu erzeugen. Solche sensorischen Urteile sind jedoch schwer zu quantifizieren, und letztendlich werden sie in Kombination mit der Beobachtung der ware-guchi und dem Verhalten beim tatsächlichen tanren umfassend bewertet.
Bei tamahagane, über dessen Einstufung man im Zweifel ist, wird es nicht selten so gehandhabt, dass man es nicht forciert entweder kawagane oder shingane zuteilt, sondern in der frühen Phase des tanren die Entscheidung trifft, während man den Kohlenstoffzustand weiter beobachtet. Auch dieses flexible Urteil mit Vorbehalt ist eine der auf der Erfahrung des tōshō gestützten Techniken.
Zusammenspiel mit der orikaeshi tanren
Das selektierte und klassifizierte tamahagane wird durch die Prozesse des tsumi-wakashi (Aufschichtungserhitzung) und der orikaeshi tanren homogenisiert und die Schlacke ausgetrieben. Der tōshō bringt den Kohlenstoffgehalt des kawagane durch Anpassung der Anzahl der Faltungen dem Zielwert (ca. 0,7–1,2 %) näher.
Wenn der Kohlenstoffgehalt des kawagane zu hoch ist, wird die Klinge spröde und neigt zu Ausplatzungen an der Schneide; ist er zu niedrig, wird sie weich und verliert ihre Schärfe. Diese unsichtbare Arbeit der „Anpassung an den optimalen Kohlenstoffgehalt" verwirklicht der tōshō, indem er erfahrungsgemäß drei Variablen steuert: die Anzahl der Faltungen, die Erhitzungstemperatur und die Schmiedeintensität. Je höher die Selektionspräzision des tamahagane, desto einfacher wird diese Anpassungsarbeit und desto stabiler wird die Qualität des abschließenden jigane und hamon.
Wenn in der Selektionsphase eine Abweichung in der Einschätzung des Kohlenstoffgehalts vorliegt, kann es vorkommen, dass trotz wiederholter orikaeshi tanren der angestrebte Kohlenstoffgehalt nicht erreicht wird, oder umgekehrt, dass der Stahl durch übermäßiges Schmieden ausdünnt. Tamahagane-Selektion und orikaeshi tanren sind keine unabhängigen Prozesse; die Einschätzung bei der Selektion beeinflusst direkt das Design des tanren-Prozesses, und sie müssen als eine zusammenhängende Technik begriffen werden.
Tamahagane-Selektion und der Wert der Klinge
Auch bei der Begutachtung, die nach der Fertigstellung der Klinge durch das NBTHK und andere durchgeführt wird, sind die Erscheinungen im jigane und die Klarheit des hamon wichtige Bewertungsgegenstände. Diese sind durchweg Elemente, die nicht nur durch die tanren-Technik, sondern in hohem Maße auch durch die Güte der vorgelagerten tamahagane-Selektion beeinflusst werden. Auch wenn zwei tōshō über dieselbe orikaeshi-tanren-Technik verfügen, unterscheidet sich das Erscheinungsbild des jigane der fertigen Klinge je nach der Qualität des selektierten tamahagane und der Präzision der Einteilung in kawagane und shingane.
Da die tamahagane-Selektion kein Prozess ist, der direkt in der Klinge sichtbar wird, ist es schwer, ihre Güte allein durch Betrachtung der fertigen Klinge direkt abzulesen. Doch in Form der Gleichmäßigkeit des jigane und der Klarheit des hamon spiegelt sich die Selektionspräzision sicher im Ergebnis wider. Auch für die Beurteilung des Wertes eines japanischen Schwertes ist das Verständnis dieses unsichtbaren Prozesses eine unentbehrliche Perspektive.
Die Qualität eines japanischen Schwertes wird bereits in der Phase der tamahagane-Selektion vor der Herstellung der Klinge entscheidend beeinflusst. Das Beurteilungsvermögen eines hervorragenden tōshō, bei dem der Blick für das Material und die technische Grundlage eine Einheit bilden, lässt sich wahrhaftig als das Gesamtwissen des kaji bezeichnen.