Techniken zur Vermeidung von Entkohlung und yake — die Wissenschaft, wie Oberflächenoxidation beim Schmieden die Qualität des nihontō bestimmt
 * Bild nur zu Illustrationszwecken.
Inhaltsverzeichnis
Zu den Problemen, denen tōshō beim Schmieden des nihontō die größte Aufmerksamkeit widmen, gehören „Entkohlung" und „yake". Beide sind Oberflächenabbauphänomene des Stahls, die bei hohen Temperaturen auftreten, und wirken sich direkt auf die Qualität des Endprodukts aus. In der Fachdiskussion über tanren wird häufig die Schönheit von hamon und jigane hervorgehoben, doch als Grundlage dafür ist die Kontrolle der Oberflächenoxidation unerlässlich. Im Folgenden werden der Mechanismus von Entkohlung und yake sowie die von tōshō praktizierten Vermeidungstechniken erläutert.
Was ist Entkohlung? — Das Phänomen, bei dem der Stahl „abmagert"
Entkohlung (decarburization) bezeichnet das Phänomen, bei dem der im oberflächennahen Bereich des Stahls enthaltene Kohlenstoff unter hohen Temperaturen mit Sauerstoff reagiert und als CO₂ oder CO entweicht. Der Kohlenstoffgehalt im Stahl ist der entscheidende Faktor für Härte und Zähigkeit; schreitet die Entkohlung fort, sinkt die Kohlenstoffkonzentration an der Oberfläche, und die Härte dieses Bereichs geht verloren.
Tamahagane ist ein Hochkohlenstoffstahl mit einem Kohlenstoffgehalt von etwa 0,6 bis 1,5 %, doch durch die wiederholten Erhitzungen beim Schmieden wird der Oberflächenkohlenstoff aufgezehrt. Beim yaki-ire tritt in einer kohlenstoffarmen Oberflächenschicht die Martensitumwandlung kaum auf, sodass der hamon nicht wie erwartet erscheint oder die Härte ungleichmäßig wird.
Die Geschwindigkeit der Entkohlung ist proportional zur Heiztemperatur und zur Intensität der Oxidationsatmosphäre. Je höher die Temperatur, desto schneller verläuft sie; in einer sauerstoffreichen „Oxidationsflamme (sankaen)" beschleunigt sich die Entkohlung zusätzlich. Umgekehrt kann sie in einem Zustand mit „Reduktionsflamme (kangen'en)", bei dem die Sauerstoffmenge im Ofen begrenzt wird, unterdrückt werden. Auch deshalb regeln tōshō die Luftzufuhr des Ofens (die Gebläsemenge des Blasebalgs) sorgfältig.
Was ist yake? — Oberflächenschäden durch Überhitzung
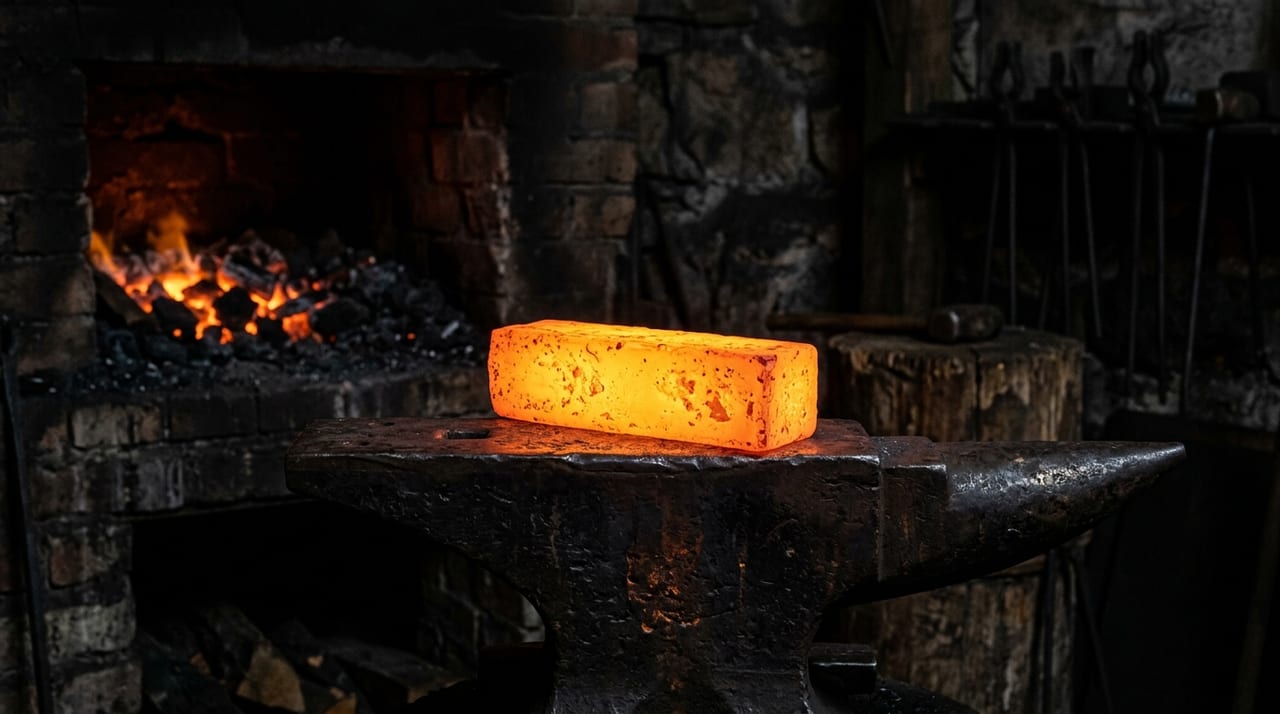
„Yake" ist ein Fachbegriff der nihontō-Schmiedung und bezeichnet den Zustand, bei dem die Oberfläche des überhitzten Stahls von einer Oxidschicht (Zunder) bedeckt ist und die Stahlstruktur durch Überhitzung vergröbert und versprödet ist. Im Englischen wird es als „overheating" oder „burning" bezeichnet; metallographisch handelt es sich um einen Zustand, in dem durch Überhitzung ein „burning" eingetreten ist.
Verbrannte Stellen haben eine schwarze, krümelige Oberflächenstruktur. Da sie beim Hämmern einen „dumpfen Klang" erzeugen, der sich von normalem Stahl unterscheidet, erkennen erfahrene tōshō yake auch am Klang. Versucht man, verbrannte Stellen gewaltsam durch tanren zu bearbeiten, reißen oder splittern sie ab. Außerdem verursacht yake eine Vergröberung der Stahlstruktur und führt dazu, dass die Feinheit der „hadame" des jigane verloren geht.
Yake und Entkohlung schreiten häufig gleichzeitig fort. Eine zu hohe Erhitzungstemperatur beschleunigt die Entkohlung und führt schließlich zu yake. Um die „Obergrenze" der Temperatur nicht zu überschreiten, arbeiten tōshō stets, indem sie die Flammenfarbe (hiiro) mit den Augen lesen.
Von tōshō praktizierte Vermeidungstechniken
Die praktischen Techniken zur Vermeidung von Entkohlung und yake lassen sich grob in die drei Achsen „Temperaturkontrolle", „Minimierung der Heizzeit" und „Verwendung von Schutzmitteln" einteilen.
- Temperaturkontrolle ist die grundlegendste Gegenmaßnahme. Die optimale Schmiedetemperatur für tamahagane wird auf etwa 900 bis 1.200 °C geschätzt, doch der genaue Wert variiert je nach Kohlenstoffgehalt des Stahls und wird nicht anhand von Messgeräten, sondern anhand der Flammenfarbe (hiiro) und des Leuchtens des Stahls beurteilt. Erscheint ein Leuchten, das den optimalen Bereich von Gelborange bis Weißglut überschreitet und in reines Weiß übergeht, ist man in der Gefahrenzone. Diese Einschätzung ist eine durch jahrelange Ausbildung erlernte Sinnesfertigkeit, bei der sich erfahrene und junge Handwerker stark unterscheiden.
- Minimierung der Heizzeit ist ebenfalls wichtig. Selbst bei gleicher Temperatur nimmt die Entkohlung zu, je länger der Stahl im Ofen verbleibt. tōshō durchlaufen schnell den Zyklus „nur die minimal notwendige Zeit erhitzen, sofort herausnehmen und hämmern". Besonders in der Feinbearbeitungsphase wirken sich selbst geringe Unterschiede im Einfall der Flamme auf die Oberflächenqualität aus, weshalb der Arbeitsrhythmus äußerst wichtig ist.
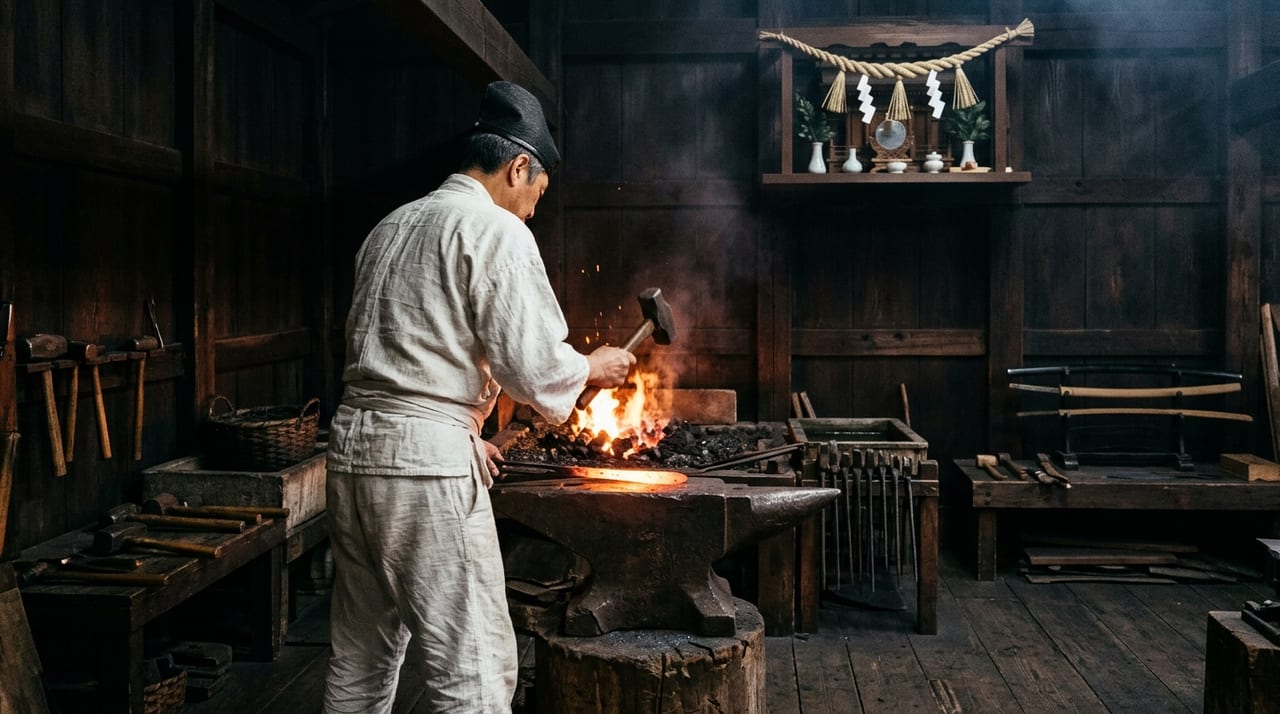
- Als Verwendung von Schutzmitteln wird im tansetsu-Prozess „warabai (Strohasche)" als Flussmittel (Flux) eingesetzt. Warabai hat die Eigenschaft, beim Erhitzen Oxidzunder aufzulösen und zu entfernen, wodurch eine frische Stahloberfläche freigelegt wird. Diese chemische Wirkung verhindert die Oxidation beim tansetsu lokal und ermöglicht eine gleichmäßige Verbindung. Außerdem kann durch bewusstes Erzeugen einer „Kohlenstoffatmosphäre" mithilfe von Holzkohle ein Effekt ähnlich einem „Aufkohlungsschutz" gegen Entkohlung erzielt werden.
Entfernung von yake-Stellen ist ebenfalls eine Gegenmaßnahme. Sollte yake aufgetreten sein, wird dieser Bereich während des tanren-Prozesses aktiv herausgehämmert und entfernt. Da yake sich an der Oberfläche konzentriert, wird durch Hämmern der Zunder abgesprengt, während nur der intakte Stahl im Inneren erhalten bleibt. Gelingt diese Arbeit nicht ordnungsgemäß, mischt sich die verbrannte Struktur in das Innere der Klinge und führt zu einer Qualitätsminderung des Endprodukts.
Nachbearbeitung von Entkohlung und yake — die Beziehung zur Politur
Wenn in der fertigen Klinge leichte Entkohlung oder yake vorhanden sind, kann diese Schicht im togi-Prozess entfernt werden. togishi wechseln die Schleifsteine schrittweise von grob → mittel → Finish und schleifen dabei die Klingenoberfläche sukzessive ab; in diesem Prozess wird die Entkohlungsschicht an der Oberfläche abgetragen und die Stahloberfläche mit der ursprünglichen Kohlenstoffkonzentration freigelegt.
Ist die Entkohlungsschicht jedoch tief, kann sie nicht allein durch togi behoben werden, und es kann notwendig werden, die Klinge selbst „neu anzufertigen". Das ist der Grund, warum es wichtig ist, Entkohlung und yake beim Schmieden auf ein Minimum zu reduzieren. Eine Nachbearbeitung nach der Fertigstellung ist immer nur auf leichte Fälle beschränkt.
Entkohlung und yake sind ein Aspekt der „Chemie des Stahls" hinter der Schönheit des nihontō. Die Arbeit, mit der tōshō diese vier Variablen — Kohlenstoff, Sauerstoff, Temperatur und Zeit — mit allen Sinnen kontrollieren, bildet das Fundament, das die Schönheit des jigane und den Glanz des hamon der fertigen Klinge hervorbringt.