Fehler und Mängel im hamon — Ursachen und Vermeidungstechniken von nie-kuzure, hada-kuzure und ha-gire
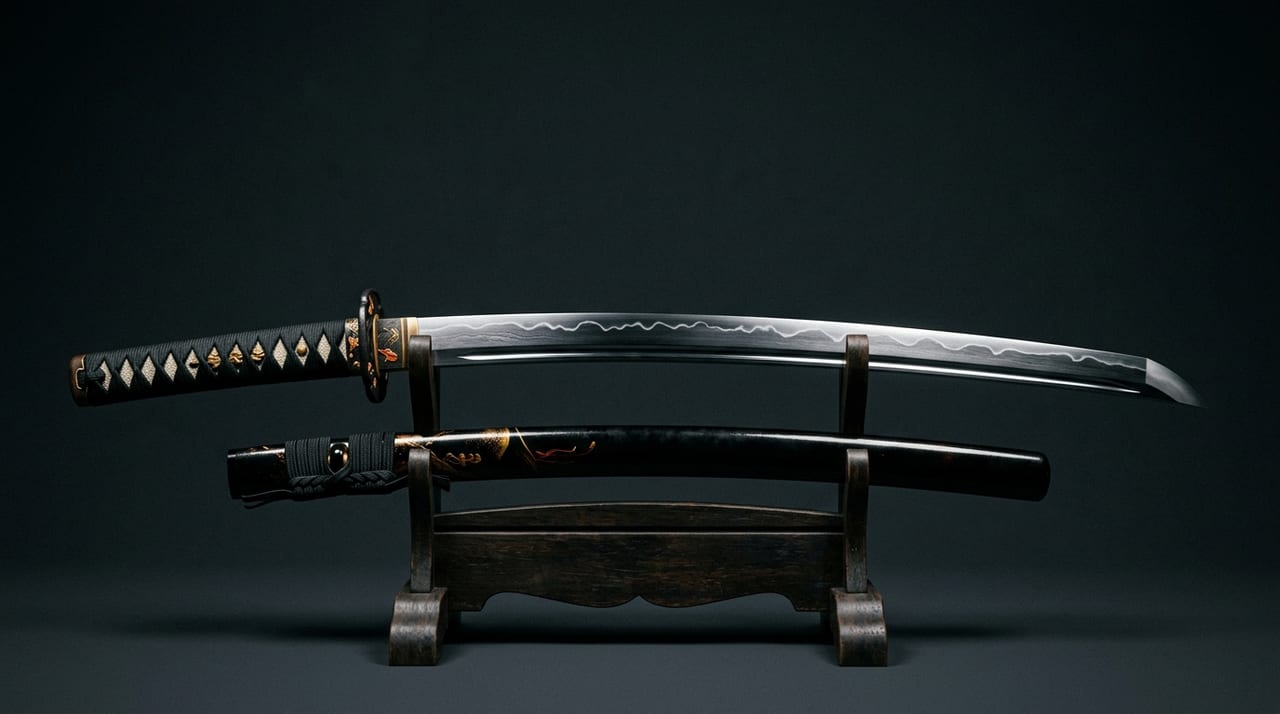
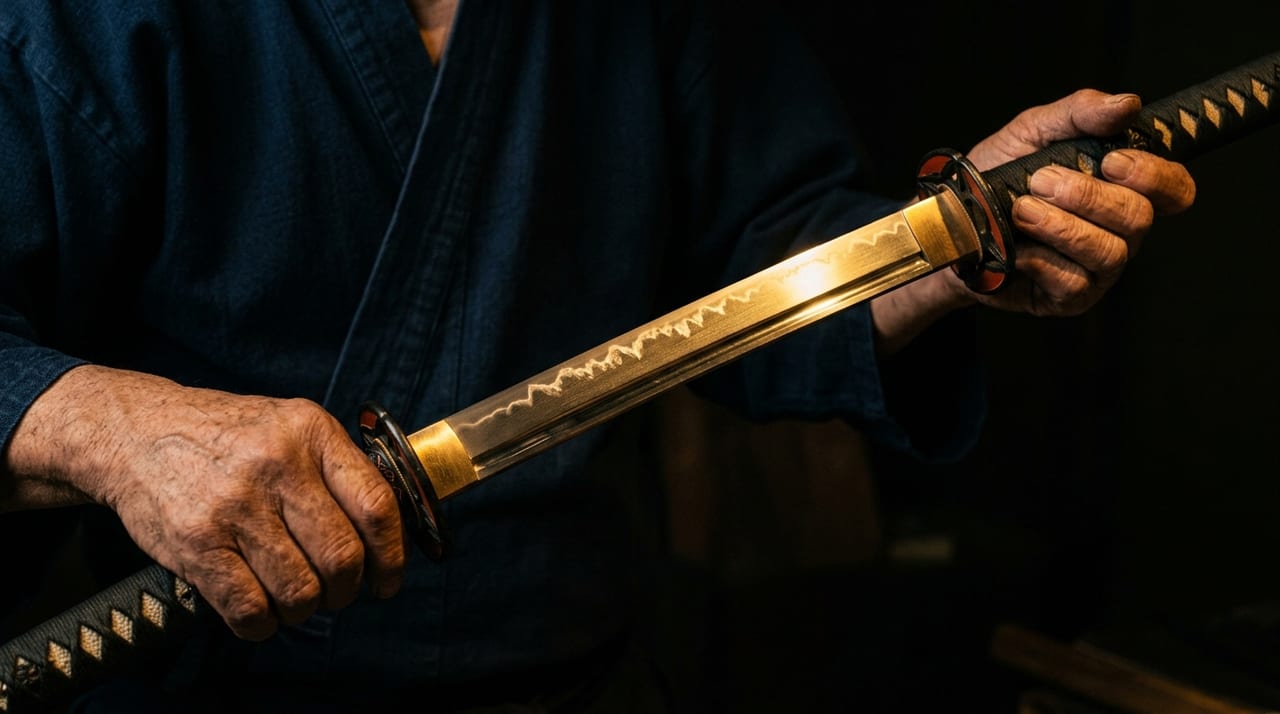 * Bild nur zu Illustrationszwecken.
Inhaltsverzeichnis
Mängel im hamon — Was Misserfolge über die Wissenschaft des Schwertschmiedens lehren
Der hamon des nihontō entsteht im yaki-ire-Prozess. Die Klinge wird mit Ton (Lehm) bestrichen, im Ofen erhitzt und anschließend in Wasser oder Öl abgeschreckt — in diesem Prozess wandelt sich der Stahl des Schneidenteils (Seite der Schneide) und der mune-Seite (Rückenseite) in unterschiedliche Metallgefüge um (Martensit vs. Perlit), und an ihrer Grenzlinie erscheint der „hamon".
Dieser Prozess ist der schwierigste und riskanteste unter den Techniken des tōkō. Geringste Abweichungen bei Temperatur, Präzision des tsuchioki und Abkühlgeschwindigkeit erzeugen Mängel im hamon.
In diesem Artikel werden die repräsentativen Fehlerfälle im hamon — nie-kuzure, hada-kuzure und ha-gire — vorgestellt und ihr Entstehungsmechanismus, Vermeidungstechniken sowie Einfluss auf die Begutachtung ausführlich erläutert.
Nie-kuzure — das Phänomen des Zusammenbrechens des Glanzes im hamon
Was ist nie-kuzure?
„nie" ist eines der Glanzmerkmale des hamon, ein körniger Glanz, der am Rand des hamon erscheint (ein Phänomen, bei dem Martensit-Kristallpartikel sichtbar sind). Normales nie ordnet sich als gleichmäßige, schöne Partikel am Rand des hamon.
„nie-kuzure" bezeichnet einen Zustand, in dem diese nie-Partikel nicht gleichmäßig sind, sondern unregelmäßig wie zerfallen verteilt sind. Bereiche, in denen sich Partikel zu stark konzentrieren, und Bereiche, in denen sie fehlen, wechseln sich ab, und die Linie des hamon gerät durcheinander.
Entstehungsmechanismus von nie-kuzure
Nie-kuzure entsteht hauptsächlich aus folgenden Ursachen.
- Ungleichmäßige Erhitzungstemperatur: Wird yaki-ire durchgeführt, während die einzelnen Teile der Klinge im Ofen noch keine gleichmäßige Temperatur erreicht haben, findet in jedem Teil eine unterschiedliche Metallgefügeumwandlung statt. In zu stark erhitzten Bereichen vergröbern und agglomerieren sich die Partikel, in zu wenig erhitzten Bereichen bilden sich keine Partikel.
- Ungleichmäßige Flammeneinwirkung: Besonders beim yaki-ire langer tachi trifft die Ofenflamme nicht gleichmäßig auf die gesamte Klinge, was zu einer ungleichmäßigen Temperaturverteilung führt. Selbst in modernen Elektroöfen ist der Temperaturunterschied zwischen Wurzel und Spitze einer langen Klinge eine kaum vermeidbare Herausforderung.
- Ungleichmäßige Tonschichtdicke: Ist die Dicke des vor dem yaki-ire auf die Klinge aufgetragenen „Tons (Lehms)" nicht gleichmäßig, entstehen Unterschiede in der Abkühlgeschwindigkeit, und die Bildung von nie wird ungleichmäßig.
Vermeidungstechniken
Erfahrene tōkō verhindern nie-kuzure mit folgenden Methoden.
- Präzise Temperaturregelung im Ofen: Die Ofentemperatur wird über lange Zeit stabilisiert, und das yaki-ire wird erst durchgeführt, nachdem bestätigt wurde, dass die gesamte Klinge eine gleichmäßige Temperatur erreicht hat — erkennbar an der „Farbe der Klinge (nahezu gleichmäßiges Orange bis Rot über die gesamte Länge)". Diese Temperaturkontrolle ist ein erfahrungsbasiertes Sichturteil (iro-mi) und erfordert die Meisterschaft des tōkō.
- Präzision beim tsuchioki: Die Konsistenz der Tonschichtdicke beim dünnen Auftragen auf den Schneidenteil und dicken Auftragen auf die mune-Seite wird gewahrt. Das tsuchioki erfolgt mit Pinsel, Spatel u. Ä., und Schwankungen in der Tonmenge an den einzelnen Stellen werden minimiert.
- Ausrichtung der Klinge und Einführen in den Ofen: Winkel und Ausrichtung beim Einführen der Klinge in den Ofen werden konstant gehalten, um die Flammeneinwirkung zu standardisieren.
Hada-kuzure — das Phänomen des Zusammenbrechens des Maserungsmusters des jigane
Was ist hada-kuzure?
„jihada" ist das Maserungsmuster des Stahls, das auf der flachen Seite der Klinge erscheint. Es handelt sich um das durch orikaeshi tanren gebildete geschichtete Stahlgefüge, das auf der Schauseite sichtbar ist; es gibt Arten wie itame, masame, mokume und ayasugi-me.
„hada-kuzure" bezeichnet einen Zustand, in dem dieses Maserungsmuster des jihada zerfallen, ungeordnet und unregelmäßig ist.
Entstehungsmechanismus von hada-kuzure
- Übermäßiges orikaeshi tanren: Wird orikaeshi tanren zu oft wiederholt, werden die Stahlschichten zu fein, und das Maserungsmuster verschwindet oder wird zu kleinteilig. Zu wenige Wiederholungen hingegen ergeben eine grobe Maserung (ara-me hada).
- Falsche Schmiedetemperatur: Ist die Erhitzungstemperatur des Stahls während des orikaeshi tanren zu hoch, homogenisiert sich das Stahlgefüge, und das Maserungsmuster geht verloren (ein als „Down-Gefüge" oder „yaki-sugi" bezeichneter Zustand).
- Verunreinigungen: Sind im Ausgangsmaterial (tamahagane, Eisen) viele Verunreinigungen (Schwefel, Phosphor usw.) enthalten, kommt es beim Schmieden zu Seigerungen (Segregation: ein Phänomen, bei dem sich bestimmte Elemente lokal anreichern), was zu hada-kuzure führt.
- Verbleibende Feuchtigkeit und Schlacke: Wird die beim Schlagen des Stahls im orikaeshi tanren entstehende „noro (Schlacke: Klumpen aus Verunreinigungen)" nicht vollständig ausgetrieben, verbleibt Restschlacke im Inneren des Stahls und verursacht hada-kuzure und hada-ware.
Vermeidungstechniken
- Qualitätsauswahl des tamahagane: Qualitätskontrolle auf der Ebene des Ausgangsmaterials ist die grundlegende Vermeidungsmaßnahme. Der tōshō schlägt das tamahagane bei Erhalt auf, um den Querschnitt zu prüfen, beurteilt Kohlenstoffverteilung und Verunreinigungsgehalt durch Sichtprüfung und wählt die Verwendungsstelle aus.
- Temperaturkontrolle beim Schmieden: Die Temperatur wird anhand der Farbe des Stahls (Gelb bis Weiß) beurteilt, und ein nicht zu hoher Temperaturbereich (etwa 900–1100 °C) wird eingehalten.
- Optimierung der Schmiedehäufigkeit: Je nach tōkō unterschiedlich, aber als Richtwert gilt orikaeshi tanren von etwa 8 bis 15 Mal. Übermäßige Wiederholungen werden vermieden.
Ha-gire — der schwerwiegendste Mangel im hamon
Was ist ha-gire?
„ha-gire (auch: ha-kire)" ist ein Zustand, bei dem im Linienverlauf des hamon Risse oder Spalten entstehen. Es handelt sich um ein Phänomen, bei dem der hamon unterbrochen wird oder sich feine Risse (Sprünge) in der Klinge bilden — einer der schwerwiegendsten Mängel, der die Festigkeit der Klinge direkt beeinflusst.
Entstehungsmechanismus von ha-gire
- Thermischer Schock beim yaki-ire: Wird die Klinge beim yaki-ire abgeschreckt, entsteht zwischen dem Schneidenteil (hohe Temperatur, hoher Kohlenstoffgehalt) und der mune-Seite (relativ niedrige Temperatur, niedriger Kohlenstoffgehalt) ein abrupter Temperatur- und Dehnungsunterschied. Ist dieser thermische Schock zu groß, entstehen feine Risse in der Klinge.
- Zu hohe Erhitzungstemperatur: Übersteigt die Erhitzungstemperatur vor dem yaki-ire die optimale Temperatur (etwa 850–950 °C), wird die Volumenveränderung beim Martensit-Phasenübergang abrupt, und es entstehen leicht Risse.
- Lokal zu dünner Ton: Ist der Ton an bestimmten Stellen der Klinge zu dünn, kühlt diese Stelle schneller ab als andere, und es entsteht ein lokaler thermischer Schock.
- Temperatur des Abkühlmediums: Beim Wasserquenching erhöht sich das Rissrisiko, wenn die Wassertemperatur zu niedrig ist und die Abkühlgeschwindigkeit zu schnell wird. Die Kontrolle der Wassertemperatur (üblicherweise etwa 15–25 °C) ist wichtig.
Vermeidungstechniken
- Strenge Kontrolle der Erhitzungstemperatur: Das iro-mi — die erfahrungsbasierte Technik, die Temperatur anhand der Klingenfarbe zu beurteilen — wird erlernt, und der optimale Temperaturbereich wird eingehalten. Manche modernen tōkō verwenden ergänzend ein elektronisches Thermometer.
- Vereinheitlichung des tsuchioki: Das optimale Verhältnis der Tonschichtdicke zwischen Schneidenteil und mune-Seite wird gewahrt. Die Grundregel — dünn am Schneidenteil (Wärme entweichen lassen für rasches Abkühlen), dick an der mune-Seite (Isolierung für langsames Abkühlen) — wird befolgt, und lokal zu dünne oder zu dicke Stellen werden vermieden.
- Kontrolle der Wassertemperatur: Die Temperatur des Wassers (oder Öls) für das yaki-ire wird konstant gehalten. Besonders beim aufeinanderfolgenden yaki-ire mehrerer Klingen steigt die Wassertemperatur an, sodass eine Überprüfung und Anpassung erforderlich ist.
- Wahl des abura-yaki (Ölquenching): Verglichen mit Wasserquenching ist beim abura-yaki die Abkühlgeschwindigkeit langsamer und das Rissrisiko durch thermischen Schock geringer. Besonders für lange tachi und komplexe hamon-Muster wählen viele tōkō das abura-yaki.
Erkennung von Mängeln und Einfluss auf die Begutachtung
Erkennungsmethoden für Mängel
Mängel im hamon werden mit folgenden Methoden entdeckt.
- Sichtprüfung bei der Begutachtung: Die Klinge wird unter einer guten Lichtquelle (Tageslicht oder eine qualitativ hochwertige Leuchtstofflampe) durch Neigen beobachtet. Nie-kuzure und hada-kuzure können durch Sichtprüfung beurteilt werden.
- Erkennung von ha-gire: Das schwerwiegendere ha-gire erscheint als schwarze Linie (Risslinie), wenn die Klinge unter einem bestimmten Winkel ins Licht gehalten wird. Erfahrene togishi und Gutachter erfassen Position und Ausmaß des ha-gire präzise.
Einfluss auf den Begutachtungswert
- Nie-kuzure und hada-kuzure: Als die Ästhetik beeinträchtigende Mängel sind sie wertmindernde Faktoren, beeinflussen in vielen Fällen jedoch nicht direkt die Sicherheit der Klinge (das Risiko, beim Gebrauch zu brechen).
- Ha-gire: Dies ist der schwerwiegendste Mangel, der die strukturelle Integrität der Klinge beeinflusst. Bei ha-gire besteht die Gefahr, dass die Klinge beim Gebrauch (z. B. beim tameshigiri) bricht. Auch bei der NBTHK-Prüfung ist ha-gire ein erheblicher Abzugsfaktor, und Klingen mit großem ha-gire können die Jūyō Tōken-Zertifizierung kaum erlangen.
- Möglichkeit der Restaurierung: Nie-kuzure und hada-kuzure können in manchen Fällen durch Polieren verbessert werden. Für ha-gire ist eine grundlegende Restaurierung (erneutes yaki-ire usw.) theoretisch möglich, birgt jedoch bei berühmten Schwertern das Risiko, die Originalbeschaffenheit zu beeinträchtigen, sodass eine sorgfältige Entscheidung erforderlich ist.
Fazit — Die Wissenschaft des Schmiedens, gelernt aus Misserfolgen
Die drei Mängel nie-kuzure, hada-kuzure und ha-gire zeigen eindrucksvoll die Komplexität der nihontō-Schmiedekunst. Alle entstehen aus dem „Zusammenspiel unsichtbarer Faktoren" — Temperaturkontrolle, Präzision des tsuchioki und Materialqualität.
Erfahrene tōkō lernen durch jahrelange Misserfolge am eigenen Leib, „warum Mängel entstehen", und häufen die Techniken zu ihrer Vermeidung an. Ein mangelfreier, „gut gelungener hamon" trägt hinter sich die Anhäufung unzähliger Misserfolge und Verbesserungen.
Bei der Betrachtung des hamon eines nihontō sind in den perfekt angeordneten nie, dem gleichmäßigen jihada und der ununterbrochenen Linie des hamon die äußerste Sorgfalt und die hochentwickelte Technik konzentriert, die der tōkō aufgewendet hat, um Mängel zu vermeiden.