Anzahl der orikaeshi tanren-Wiederholungen und Veränderungen im Stahl — die wissenschaftliche Grundlage für den Einfluss des Unterschieds zwischen 15 und 20 Wiederholungen auf die Dichte des jigane und die hamon-Qualität
 * Bild nur zu Illustrationszwecken.
Inhaltsverzeichnis
Was ist orikaeshi tanren?
Beim Herstellen eines nihontō gehört orikaeshi tanren zu den wichtigsten Arbeitsschritten, die die Qualität des Stahls bestimmen. Tamahagane wird erhitzt, flach ausgeschmiedet, gefaltet und erneut geschmiedet. Durch die Wiederholung dieses Vorgangs werden Verunreinigungen entfernt, das Stahlgefüge wird gleichmäßig, und das jigane der Klinge gewinnt seine Schönheit und Festigkeit.
Der Vorgang erscheint auf den ersten Blick einfach, doch die Anzahl der Faltungen hat einen entscheidenden Einfluss auf die Eigenschaften des Stahls. Zu wenige Faltungen hinterlassen Verunreinigungen und ein grobkörniges Gefüge. Zu viele Faltungen führen zu übermäßigem Kohlenstoffverlust und machen den Stahl spröde. Der tōshō beobachtet den Zustand des Materials und legt dabei die optimale Anzahl der Faltungen fest.
Die Mathematik des orikaeshi tanren — Berechnung der Schichten
Die Beziehung zwischen der Anzahl der Faltungen und der Anzahl der Stahlschichten lässt sich durch eine einfache Folge ausdrücken. Eine Faltung ergibt 2 Schichten, zwei Faltungen 4, drei 8, vier 16 — bei n Faltungen beträgt die Schichtanzahl 2ⁿ.
Auf dieser Grundlage ergibt sich Folgendes:
- 10 Faltungen: 1.024 Schichten
- 15 Faltungen: 32.768 Schichten
- 20 Faltungen: 1.048.576 Schichten (etwa 1 Million Schichten)
Betrachtet man nur die Zahlen, scheinen 20 Faltungen weit mehr Schichten zu erzeugen und einen dichteren Stahl zu liefern. In der Praxis ist es jedoch nicht so einfach. Mit jeder Faltung halbiert sich die Dicke der einzelnen Schichten, und ab einer bestimmten Anzahl werden die einzelnen Schichten so dünn wie einige wenige Atomlagen. Weitere Schichtbildung ist dann physikalisch bedeutungslos; der Stahl verliert lediglich weiterhin Kohlenstoff.
Der Kohlenstoffgehalt des Stahls und seine Beziehung zum orikaeshi tanren
Der wichtigste Faktor, der die Eigenschaften des Stahls bestimmt, ist der Kohlenstoffgehalt. Ein hoher Kohlenstoffgehalt macht den Stahl härter, aber spröder; ein niedriger erhöht die Zähigkeit, verringert jedoch die Härte. Beim nihontō werden Konstruktionsweisen wie das kōbuse eingesetzt, bei dem kohlenstoffreiches kawagane an der Schneide mit kohlenstoffarmem shingane im Kern kombiniert wird, um Härte und Zähigkeit miteinander zu vereinen.
Orikaeshi tanren beeinflusst auch den Kohlenstoffgehalt. Denn während des Schmiedens tritt an der Oberfläche des auf hohe Temperaturen erhitzten Stahls eine Entkohlung auf, bei der Kohlenstoff in die Umgebungsluft entweicht. Je mehr Faltungen durchgeführt werden, desto länger dauert der gesamte Schmiedeprozess und desto größer ist der Kohlenstoffverlust. Der tōshō steuert den Kohlenstoffgehalt während des Schmiedens so, dass er vom anfänglichen Kohlenstoffgehalt des tamahagane (etwa 1,0–1,5 %) auf den für die Klinge erforderlichen geeigneten Gehalt (etwa 0,6–1,0 % im Schneidenbereich, der Härte erfordert) abgesenkt wird.
Zwischen 15 und 20 Faltungen besteht ein deutlicher Unterschied im Ausmaß der Entkohlung. Bei 20 Faltungen besteht die Gefahr, dass der Stahl zu viel Kohlenstoff verliert und sich einem kohlenstoffarmen Stahl annähert, bei dem das yaki-ire schwer zu erzielen ist. Daher setzen viele moderne tōshō etwa 8 bis 15 Faltungen als Standardanzahl an.
Auswirkungen auf das jigane
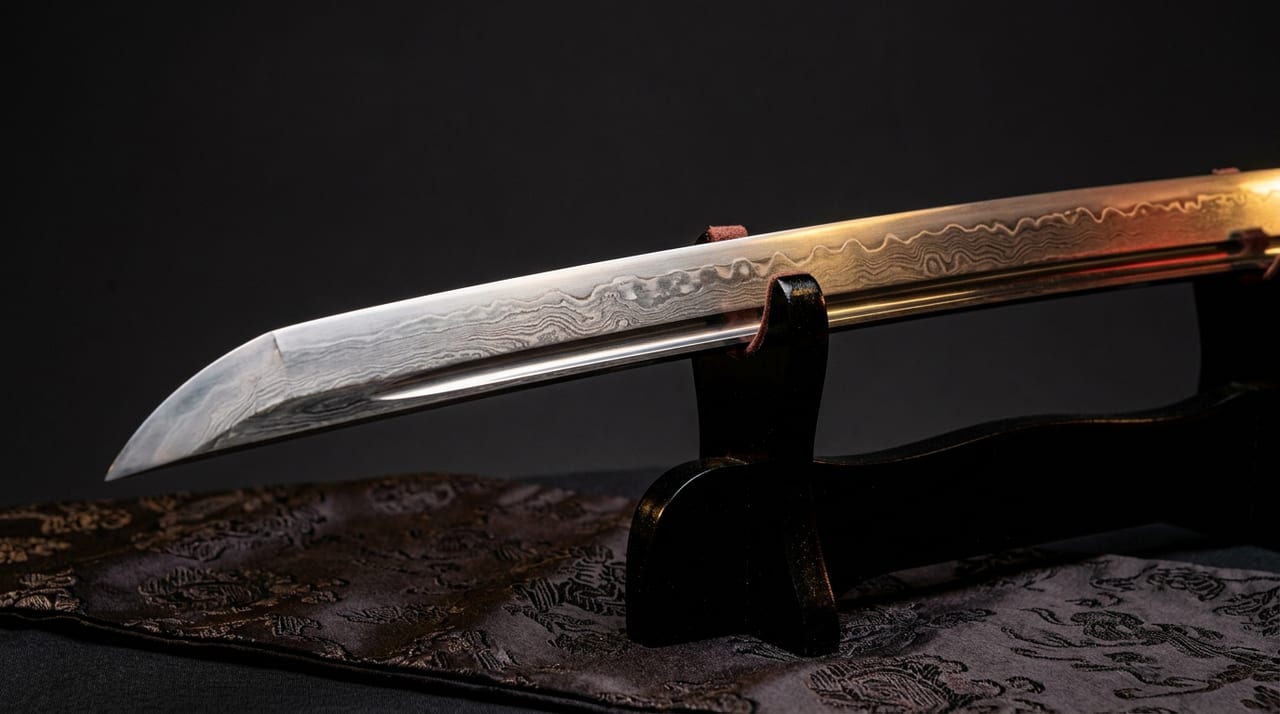
Jigane bezeichnet die an der Oberfläche der Klinge sichtbare Stahlmaserung, ein Gefügemuster, das der Holzmaserung entspricht. Dieses Muster verändert sich je nach Anzahl und Richtung der Faltungen.
Zu den typischen jigane-Mustern gehören folgende:
- itame: holzmaserungsartiges Muster; entsteht bevorzugt bei relativ wenigen Faltungen oder beim Schmieden in einer Richtung
- masame: gerade ausgerichtetes Muster; erscheint bei häufigem Längsschmieden
- mokume: wirbelartig verschlungenes Muster, ähnlich einem Holzknoten; entsteht durch Schmieden aus mehreren Richtungen und Falten
Mit zunehmender Anzahl der Faltungen tendiert das jigane insgesamt dazu, dichter und gleichmäßiger zu werden. Werden jedoch zu viele Faltungen vorgenommen, verschwimmen die einzelnen Schichten, und das jigane-Muster selbst geht verloren. Aus ästhetischer Sicht gilt ein jigane mit einer gewissen Grobheit als Grundlage für die Schönheit von utsuri und Oberflächenstruktur, während ein zu gleichmäßiges jigane mitunter einen einförmigen Eindruck hinterlässt.
Auswirkungen auf die Qualität des hamon
Orikaeshi tanren beeinflusst auch indirekt die Qualität des hamon. Denn der hamon, der beim yaki-ire entsteht, wird durch die Kohlenstoffverteilung in der Klinge, die Gleichmäßigkeit des Gefüges und die Verteilung der Eigenspannungen bestimmt.
Gleichmäßig geschmiedeter Stahl zeigt beim yaki-ire ein vorhersehbares Umwandlungsverhalten. Dies bildet die Grundlage für klare und komplexe hamon wie chōji, midare, nioi und nie. Umgekehrt kann unzureichendes Schmieden mit ungleichmäßigem Gefüge oder unregelmäßiger Kohlenstoffverteilung beim yaki-ire zu unerwarteten Gefügeumwandlungen führen, die den hamon stören und im schlimmsten Fall Quenchrisse verursachen.
Als Voraussetzung für das tsuchioki, das den hamon formt, ist ein gleichmäßiges Stahlgefüge unerlässlich. Orikaeshi tanren erzeugt diese Gleichmäßigkeit, und eine angemessene Anzahl von Faltungen sowie eine sorgfältige Prozesssteuerung bilden die Grundlage für die hamon-Qualität eines herausragenden Schwertes.
Die optimale Anzahl aus der Perspektive moderner tōshō
Befragt man renommierte moderne tōshō nach der Anzahl der orikaeshi tanren-Wiederholungen, antworten die meisten mit „etwa 10 bis 16". Diese Bandbreite ist eine auf Erfahrungswissen basierende Erkenntnis, dass sich die drei Faktoren Entfernung von Verunreinigungen, Vergleichmäßigung des Gefüges und Steuerung des Kohlenstoffgehalts am ausgewogensten erfüllen lassen.
Die optimale Anzahl hängt jedoch von der Qualität des verwendeten tamahagane, seinem Kohlenstoffgehalt, der Schmiedetemperatur und dem angestrebten jigane-Muster ab. Erfahrene tōshō beurteilen den Zustand des Materials von Fall zu Fall, und es gibt keine feste Antwort auf die Frage, wie viele Faltungen die richtige Zahl sind. Diese flexible Urteilsfähigkeit ist der Kern des Könnens eines tōshō.
Die Erforschung des orikaeshi tanren ist ein Bereich, in dem Stahlmetallurgie und handwerkliche Intuition aufeinandertreffen. Heutzutage sind Gefügeuntersuchungen mit dem Elektronenmikroskop und chemische Analysen möglich, und die wissenschaftliche Erklärung traditioneller Techniken schreitet voran. Letztendlich bleibt es das Auge, die Hand und die Erfahrung des tōshō selbst, die den „Zustand" des Stahls ablesen, der sich nicht in Formeln ausdrücken lässt, und die den Schlüssel zur Erschaffung der besten Klinge bilden.


