Entfernung von Verunreinigungen aus tamahagane und der Reinigungsprozess — Materialmanagement von der tatara-Verhüttung bis in die Hände des tōshō
 * Bild nur zu Illustrationszwecken.
Inhaltsverzeichnis
Kann tamahagane direkt verwendet werden?
Tamahagane ist ein durch das tatara-Verfahren hergestellter Stahl, der ausschließlich für nihontō bestimmt ist. Er kann jedoch nicht direkt im Zustand, wie er aus dem Schmelzofen entnommen wird, für die Schwertherstellung verwendet werden. Tamahagane weist drei Probleme auf: ungleichmäßige Kohlenstoffverteilung, Einmischung von Schlacke (nichtmetallische Einschlüsse) und vergröbertes Metallgefüge. Der tōshō muss erst den Prozess der „Materialreinigung" — auch als „oroshi-tetsu" oder „tatara-naoshi" bezeichnet — durchlaufen, bevor er mit dem Schmieden der Klinge beginnen kann.
Tamahagane als Produkt der tatara-Verhüttung
Beim tatara-Verfahren wird in einem „tatara-Ofen", in dem Eisensand und Holzkohle abwechselnd aufgeschichtet sind, durch einen Tretblasebalg (tatara-fuigo) Luft eingeblasen, und nach etwa drei Tagen Betrieb wird ein Eisenblock (kera) erzeugt. Tamahagane entsteht durch Aufteilen und Sortieren dieses kera.
Der Kohlenstoffgehalt von tamahagane schwankt im Bereich von etwa 0,5–1,5 %, und selbst innerhalb eines einzelnen Blocks ist die Kohlenstoffverteilung nicht gleichmäßig. Bereiche mit hohem Kohlenstoffgehalt (ähnlich Weißeisen oder Roheisen) sind hart und spröde, während Bereiche mit niedrigem Kohlenstoffgehalt (ähnlich Weicheisen) zwar weich, aber schnittuntüchtig sind. Die Aufgabe des tōkō besteht darin, aus diesem ungleichmäßigen Material einen homogenen Stahl mit idealem Kohlenstoffgehalt (ca. 0,6–1,0 %) zu erzeugen.
Der oroshi-tetsu-Prozess in der Praxis
Der erste Reinigungsprozess des tōshō, „oroshi-tetsu", setzt sich aus folgenden Schritten zusammen:
- Sowari (Rohaufspaltung): Der tamahagane-Block wird mit einem Hammer zerbrochen, und der Kohlenstoffgehalt wird anhand der Farbe der Bruchfläche visuell abgeschätzt. Silberweiß und glänzend bedeutet hoher Kohlenstoffgehalt (Kandidat für kawagane), dunkelgrau bedeutet niedriger Kohlenstoffgehalt (Kandidat für shingane). Diese „Kennerschaft" (mekiki) ist eine Fähigkeit, die nach mehrjähriger bis jahrzehntelanger Ausbildung erworben wird, und enthält erfahrungsbasiertes Wissen, das durch moderne chemische Analysegeräte nicht ersetzt werden kann.
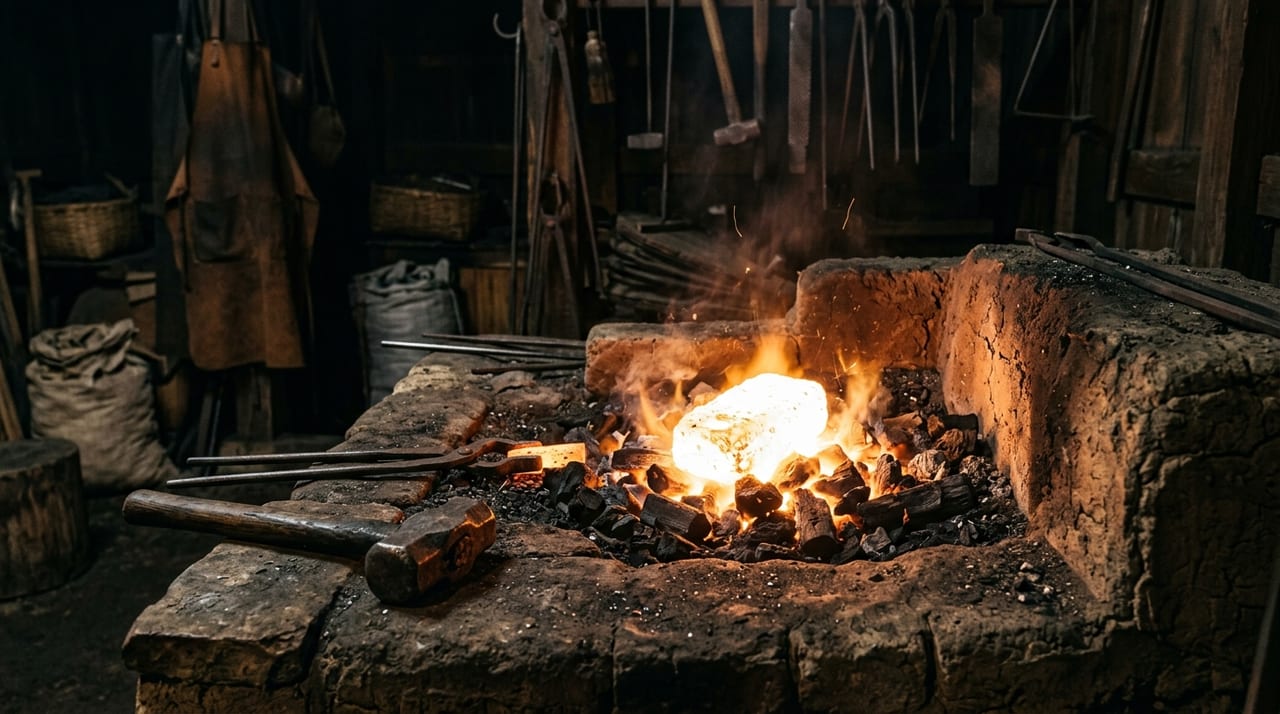
- Tsumiwakashi (Stapelerhitzen): Die aufgespaltenen tamahagane-Stücke werden auf einem Eisenbett (Materialtisch) über dem Ofen gestapelt und bei einer Hochtemperatur von ca. 1200–1300 °C bis zum Weißglühen erhitzt („wallen"). In dieser Phase verflüssigt sich die Schlacke und beginnt, an die Oberfläche des Stahls aufzusteigen. Da bei übermäßiger Erhitzung Kohlenstoff verbrennt und verloren geht, ist die Temperaturkontrolle (Beurteilung der Flammenfarbe) äußerst wichtig.
- Hämmern und Abblättern (hakuraku): Das wallende tamahagane wird auf einen Amboss gelegt und mit einem großen Hammer heftig geschlagen. Die flüssige Schlacke wird zusammen mit gelben Funken herausgeschleudert und ausgetrieben („hibana wo tobasu", Funken sprühen). Mit jeder Wiederholung dieses Prozesses steigt die Reinheit des Stahls. Die bei einem einzigen Hämmern ausgetriebene Schlackenmenge ist gering, doch durch Wiederholung schreitet die Reinigung kumulativ voran.
- Anfangsphase des orikaeshi tanren (Faltschmieden): Der gehämmerte und gestreckte Stahl wird gefaltet, und der Zyklus aus erneutem Erhitzen und Schmieden wird etwa 5–8 Mal wiederholt. In diesem Prozess wird die Homogenisierung (Diffusion) des Kohlenstoffs gefördert und die Verfeinerung des Metallgefüges (Rekristallisation) vorangetrieben. „Oroshi-tetsu" bezeichnet häufig den gesamten Reinigungsprozess einschließlich dieser anfänglichen Phase des orikaeshi tanren.
Auswahl von kawagane und shingane
Ein wesentlicher Schritt im Reinigungsprozess ist die „Auswahl" nach Kohlenstoffgehalt.
| Merkmal | kawagane | shingane |
|---|---|---|
| Kohlenstoffgehalt | Relativ hoch (ca. 0,6–1,0 %) | Niedrig (ca. 0,1–0,4 %) |
| Rolle | Bildet die Oberfläche (Mantel) der Klinge | Bildet den Kern (Seele) der Klinge |
| Eigenschaften | Wird durch yaki-ire hart und besitzt die für die Klingenbildung erforderliche Härte und Verschleißfestigkeit | Reich an Flexibilität, verleiht der Klinge Zähigkeit und Duktilität. Fungiert als „Puffer", um eine bruchresistente Klinge zu realisieren |
Die Kombination von kawagane und shingane ist das Geheimnis hinter der schwer zu vereinbarenden Eigenschaft des nihontō, „hart und dennoch bruchfest" zu sein. Hoher Kohlenstoffgehalt macht hart, aber spröde; niedriger Kohlenstoffgehalt gibt Zähigkeit, macht aber weich — diesen Widerspruch durch schichtweise Kombination der Materialien zu lösen, ist der Kern der kaji-Technik des nihontō.
Reinigungsprinzipien aus Sicht der modernen Metallurgie
Aus Sicht der modernen Materialwissenschaft ist der oroshi-tetsu-Prozess eine Kombination folgender Phänomene:
- Desoxidation und Schlackenentfernung: Bei Hochtemperaturerhitzung verflüssigen sich oxidische Einschlüsse wie FeO und SiO₂ und werden durch den Aufprall beim Schmieden an die Oberfläche ausgetrieben (Desoxidationsreaktion, Auftriebstrennung).
- Homogenisierung des Kohlenstoffs: Durch Diffusion bei hoher Temperatur (der Festkörper-Diffusionskoeffizient D ist eine Exponentialfunktion der Temperatur) werden die Grenzen zwischen kohlenstoffreichen und kohlenstoffarmen Bereichen aufgelöst. Die Faustformel des tōshō, „ausreichend wallen zu lassen", stimmt mit der thermodynamischen Anforderung überein, ausreichend Zeit für die Diffusion bereitzustellen.
- Rekristallisation und Verfeinerung der Kristallkörner: Die Kombination aus wiederholtem Schmieden (Umformung) und erneutem Erhitzen verfeinert die Kristallkörner und führt zu gleichmäßigeren und zäheren Materialeigenschaften.
Die Tatsache, dass der seit Hunderten von Jahren empirisch etablierte Zyklus des Handwerkers „Erhitzen, Hämmern, Falten" präzise mit den Theorien der modernen Physikochemie übereinstimmt, ist ein hervorragendes Beispiel für die intellektuelle Tiefe des traditionellen Handwerks.
Materialmanagement bestimmt die Qualität der Schwerter
Der Reinigungsprozess von tamahagane bestimmt grundlegend die Qualität der fertigen Klinge. Selbst ein tōshō mit herausragenden kaji- und yaki-ire-Fähigkeiten wird Defekte wie „Rauheit des jigane", „Unregelmäßigkeiten des hamon" oder „Risse beim yaki-ire" erzeugen, wenn die Materialreinigung unzureichend ist. Bei der Begutachtung eines nihontō ist die Bewertung „das jigane ist gut" eines der höchsten Lobesworte, und dies kann nur durch sorgfältige, von der Stufe der Materialreinigung an akkumulierte Arbeit erreicht werden.