oroshigane und Raffinierungstechnik — Die Wissenschaft der Entfernung von Verunreinigungen und der Kohlenstoffhomogenisierung in tamahagane
 * Bild nur zu Illustrationszwecken.
Inhaltsverzeichnis
Was ist oroshigane?
oroshigane bezeichnet den Prozess des "groben Aufschmelzens und Raffinierungsschmiedens", den der tōshō durchführt, indem er das in der tatara produzierte tamahagane im Schmiedefeuer erneut erhitzt — als vorbereitenden Schritt vor dem orikaeshi tanren. Das Wort "orosu" trägt die Bedeutung "ein Material in einen bearbeitbaren Zustand bringen", und durch diesen Prozess werden im tamahagane enthaltene Schlacke (nichtmetallische Einschlüsse), überschüssiger Kohlenstoff und inhomogene Bereiche ausgetrieben und homogenisiert.
Tamahagane ist ein Produkt der tatara-Verhüttung, aber in seinem rohen Zustand sind Kohlenstoffgehalt (mit Schwankungen im Bereich von 0,5–1,5 %), Schlackeverteilung und Gefügehomogenität nicht unbedingt für die Schwertherstellung geeignet. Der oroshigane-Prozess ist eine äußerst technische und wissenschaftliche Raffinierungsarbeit zur Behebung dieser Probleme.
Probleme mit tamahagane und die Notwendigkeit des Raffinierens
Das durch tatara-Verhüttung gewonnene tamahagane weist folgende Probleme auf.
- Schlackeeinschlüsse: Im Verhüttungsprozess werden Sand der Ofenwand und Eisenoxide in den Stahl eingebettet und verteilen sich als nichtmetallische Einschlüsse (Schlacke). Verbleiben diese Schlackereste, können sie nach der schmiedetechnischen Fertigstellung zu "Rauhigkeit des jigane" und im schlimmsten Fall zu "Klingenrissen (hagire)" führen.
- Schwankungen im Kohlenstoffgehalt: Auch innerhalb eines einzelnen Stücks tamahagane variiert der Kohlenstoffgehalt je nach Stelle. Bereiche mit hohem Kohlenstoffgehalt (über 1,5 %, nahe Roheisen) und solche mit niedrigem Kohlenstoffgehalt (unter 0,3 %, nahe Weicheisen) koexistieren. Wird dieses inhomogene Material zu einem Schwert geschmiedet, wird die Härteverteilung nach dem yaki-ire ungleichmäßig, was das Risiko von Unregelmäßigkeiten im hamon und von Klingenbrüchen erhöht.
- Vergröberung des Gefüges: Das tamahagane nach der tatara-Verhüttung liegt in einem Zustand vor, in dem die Eisenkristallkörner vergröbert sind. Auch wenn man mit grobem Korngefüge schmiedet, erhält man kein homogenes Klingengefüge.
Der tatsächliche oroshigane-Prozess
Der vom tōshō durchgeführte oroshigane-Prozess besteht aus folgenden Schritten.
- sowari (Rohspaltung): Das Stück tamahagane wird in kleine Stücke zerbrochen, und der Kohlenstoffgehalt wird visuell beurteilt. Wenn der Bruch ein glänzendes "weißes Leuchten" zeigt, wird es erfahrungsgemäß als kohlenstoffreich (nahe Roheisen) eingestuft, wenn es dunkelgrau ist, als kohlenstoffarm (nahe Weicheisen). Anhand dieser Beurteilung wird das Material in kohlenstoffreiche Rohstoffe (für kawagane) und kohlenstoffarme Rohstoffe (für shingane) sortiert.
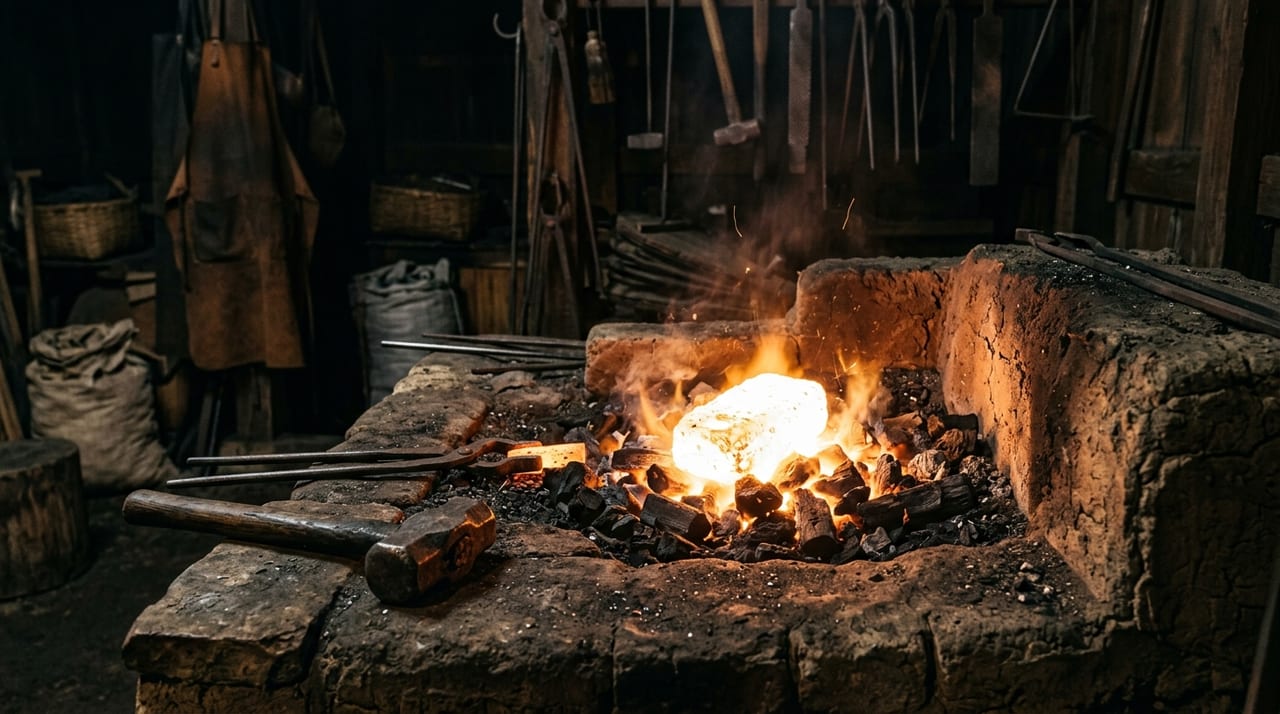
- tsumiwakashi (Stapelerhitzung): Die zerbrochenen Fragmente des tamahagane werden im Feuer übereinandergestapelt und bei hoher Temperatur (etwa 1200–1300 °C) "erhitzt (wakasu)" — bis zu einem weißglühenden Zustand. In diesem Stadium beginnt sich Kohlenstoff im Inneren des Stahls neu zu verteilen, und die Schlacke verflüssigt sich durch die Hitze und steigt an die Oberfläche.
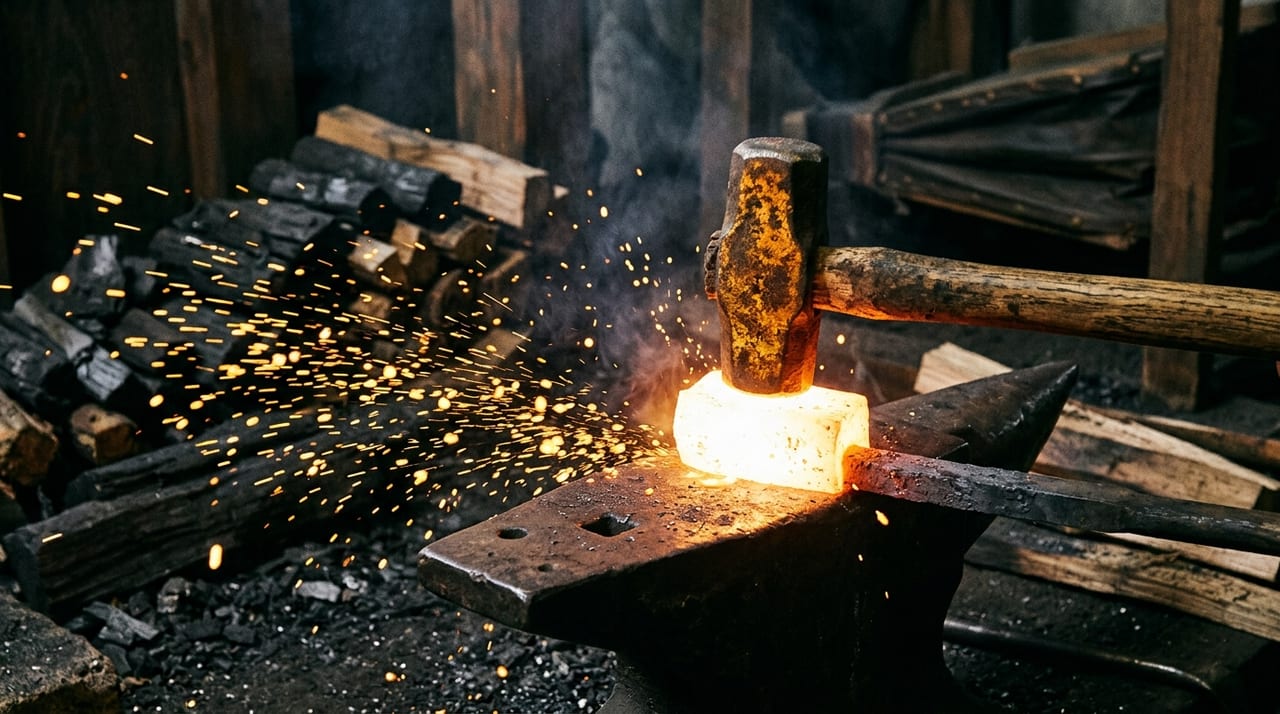
- Zerschlagen: Das glühende tamahagane wird auf den Amboss gebracht und mit einem großen Hammer kräftig zerschlagen. Durch diese Schläge wird die verflüssigte Schlacke herausgeschleudert und ausgetrieben. Die gelben Partikel, die zusammen mit Funken (hibana) wegfliegen, sind Schlacke; durch Wiederholung dieses Vorgangs steigt die Reinheit des Stahls.
- orikaeshi tanren (erste Zyklen): Der ausgehämmerte und gestreckte Stahl wird zurückgefaltet und erneut erhitzt und geschmiedet — dieser Zyklus wird wiederholt. Diese ersten Zyklen des orikaeshi tanren sind die Phase, in der die Raffinierungswirkung des oroshigane maximiert wird, und die Kohlenstoffhomogenisierung schreitet rasch voran.
Das Prinzip des oroshigane aus Sicht der modernen Metallurgie
Aus Sicht der modernen Metallurgie lassen sich die beim oroshigane ablaufenden Vorgänge wie folgt zusammenfassen.
- Schlackeaustreibung (Desoxidation und Entfernung von Einschlüssen): Durch die Erhitzung auf hohe Temperaturen werden die Schlackebestandteile (hauptsächlich oxidische Einschlüsse wie FeO, SiO₂, MnO) zu einer niedrigviskosen Flüssigkeit und steigen leicht an die Stahloberfläche. Die Schläge des Hammers (Schmieden) wirken zusätzlich als Kraft, die die Schlacke an die Oberfläche drückt. Dies ist ein Prozess, der der modernen "Entgasung und Einschluss-Entfernung" in der Stahlherstellung entspricht.
- Kohlenstoffhomogenisierung (Homogenisierungsdiffusion): Durch das Halten bei hoher Temperatur ("Erhitzen") wird die Diffusion von Kohlenstoffatomen gefördert. Die Grenzen zwischen kohlenstoffreichen und kohlenstoffarmen Bereichen lösen sich allmählich auf und nähern sich einer homogenen Kohlenstoffverteilung an. Für diese Homogenisierung sind sowohl Zeit als auch Temperatur wichtig, und die Erfahrungsregel des tōshō, "ausreichend zu erhitzen", entspricht genau den physikalischen Anforderungen der Diffusion.
- Verfeinerung der Kristallkörner (Rekristallisation): Das wiederholte Schmieden bei hohen Temperaturen zerbricht die groben Kristallkörner und fördert die "Rekristallisation" im anschließenden Abkühlprozess. Die durch Rekristallisation gebildeten feinen Kristallkörner führen zu gleichmäßigeren und zäheren Materialeigenschaften.
Berührungspunkte zwischen dem Erfahrungswissen des tōshō und der Wissenschaft
Die Technik der "Beurteilung der Flammenfarbe (hi-iro)", auf die der tōshō beim oroshigane-Prozess angewiesen ist — das Erkennen der Temperatur anhand der Farbe des Stahls —, beruht auf der Physik der Schwarzkörperstrahlung. Die Farbveränderungen von Dunkelrot (etwa 600 °C) über Orange und Gelb (900–1100 °C) bis hin zu Weißglut (über 1200 °C) nutzen das Phänomen, dass sich die Strahlungsleuchtkraft des Stahls mit der Temperatur verändert. Die Tatsache, dass das über Jahrhunderte angesammelte Erfahrungswissen der Handwerker exakt mit den Theorien der modernen Physik übereinstimmt, ist ein gutes Beispiel für die wissenschaftliche Rationalität traditioneller Handwerkskunst.
Der oroshigane-Prozess mag äußerlich wie heftiges Hämmern und umherfliegende Funken wirken, aber sein Wesen ist eine "chemische Reaktion des Raffinierens und Läuterns, die inhomogenes Material in homogenes Material umwandelt". Erst durch diesen Prozess gelangt das tamahagane in einen für das Klingenmaterial geeigneten Zustand, und die nachfolgenden Prozesse des orikaeshi tanren, des hizukuri und des yaki-ire können ihre wahre Wirkung entfalten. Es ist keine Übertreibung zu sagen, dass die Qualität eines nihontō maßgeblich von der Präzision des oroshigane abhängt. Bitte schauen Sie sich die Liste der zum Verkauf stehenden Schwerter an.