Tanto (épée courte) - Techniques de forge et différences avec les épées longues - Sélection des matériaux, adaptation des processus et méthodes de test pour la miniaturisation
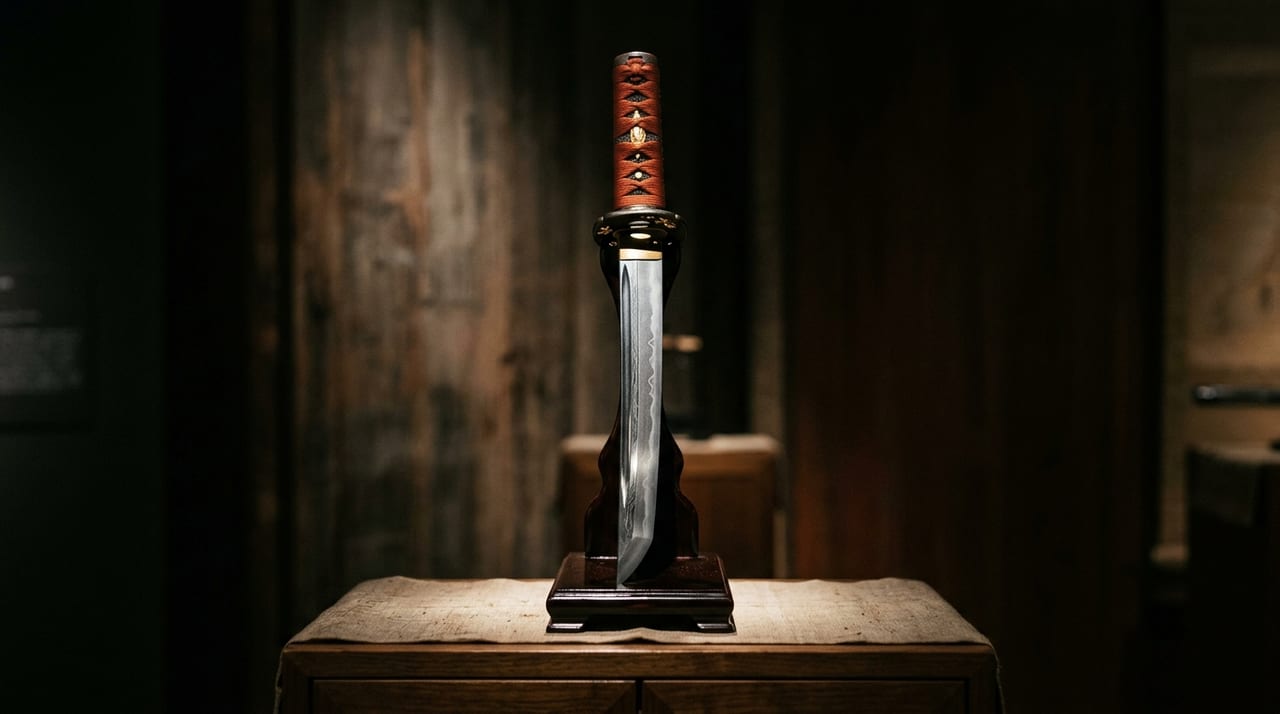 * Image illustrative uniquement.
Sommaire
Un tanto est un terme collectif désignant les épées avec une longueur de lame inférieure à 2 shaku (environ 60 cm). Comparés aux épées plus longues, les matériaux sont limités et des techniques de forge distinctes avec des processus différents existent. Cet article clarifie les processus pratiques de fabrication du tanto et les différences importantes par rapport aux épées plus longues.
Définition du Tanto et sélection du Tamahagane
Les tanto sont classifiés par longueur de lame.
- tanto: longueur de lame inférieure à 2 shaku (environ 60 cm). Particulièrement développé à partir de la culture du port d'épée après la période Edo.
- wakizashi: longueur de lame 1,5–2 shaku. Un tanto de taille moyenne.
- Poignard dissimulé (kaiken): longueur de lame autour de 1 shaku. Hautement décoratif.
Le premier défi dans la fabrication du tanto est la sélection du tamahagane. Les épées plus longues peuvent diviser de grands blocs de tamahagane pour séparer l'acier du noyau et l'acier extérieur, permettant à plusieurs types d'acier d'être superposés. En revanche, le tanto ne peut produire qu'environ 2 pièces d'un seul bloc de tamahagane, ce qui entraîne une faible efficacité des matériaux.
Le forgeron détermine la teneur en carbone du tamahagane dès le départ pour assurer une qualité appropriée au tanto. Parce que le tanto subit une trempe plus nette que les épées plus longues et comporte un risque de fragilité plus élevé, la teneur en carbone de l'acier du noyau tend à être limitée à la plage de 0,7–0,9%.
Rough Extension (Sube) et innovations dans la forge à chaud
La forge à chaud du tanto devient plus difficile au contrôle de la température car la lame est courte.
Dans le cas des épées plus longues: Parce que la lame est longue, une extrémité peut être insérée dans le foyer pour chauffage tandis que l'autre extrémité est simultanément frappée avec un marteau. En utilisant le gradient de température, une différence de température entre la pointe et la base est créée, permettant à la courbe de se former naturellement.
Dans le cas du tanto: La lame entière doit être rapidement insérée dans le foyer et chauffée uniformément partout. Le temps de contact avec le foyer est court, et la température baisse rapidement. Pour cette raison, les forgerons tanto modifient souvent le placement du foyer et utilisent de petits fourneaux dédiés au tanto.
Dans la forge à chaud du tanto, parce que la courbe de la lame est difficile à former naturellement, la correction de courbe après la trempe est encore plus importante que pour les épées plus longues.
Tumi-wakashi (accumulation-chauffage) et liaison de l'acier du noyau et de l'acier extérieur
Avec le tanto, le nombre de couches d'acier du noyau et d'acier extérieur est souvent réduit par rapport aux épées plus longues.
Stratification de l'épée longue: Le pliage et la forge sont répétés 12–20 fois, créant des centaines de couches d'acier.
Stratification du tanto: Le pliage et la forge sont limités à environ 6–12 fois. Les raisons sont l'efficacité des matériaux et le temps de forge. La période de fabrication du tanto est souvent définie à environ la moitié de celle des épées plus longues, de sorte que le nombre de plis est réduit pour raccourcir le calendrier de production.
En compensation, les forgerons tanto exécutent soigneusement le tumi-wakashi (accumulation-chauffage). Plusieurs blocs d'acier sont empilés, chauffés et forge-soudés pour maximiser la résistance de l'ensemble unifié. Parce qu'il y a moins de couches, les exigences de qualité pour la soudure par couche augmentent.
Boushi (garde de pointe) et trempe du kissaki
Le kissaki du tanto est souvent conçu à un angle plus aigu que les épées plus longues, ce qui rend la trempe une zone extrêmement difficile.
Le boushi du kissaki sur les épées plus longues est ajusté par l'épaisseur du revêtement d'argile et par la façon dont le hamon apparaît. Avec le tanto, le revêtement d'argile devient plus délicat, et l'apparition du hamon change au niveau du millimètre.
Les forgerons tanto suppriment le « fukurami » (gonflement) du kissaki et rétrécissent la pointe. Cette étape est d'abord évaluée lors de l'étape de polissage, et le succès ou l'échec de la trempe est révélé lors du polissage final. Les fissures de trempe et les défaillances d'arête se produisent facilement, ce qui est pourquoi le taux de rebut est 5–10% plus élevé que pour les épées plus longues.
Dimensions et conception de résistance du nakago
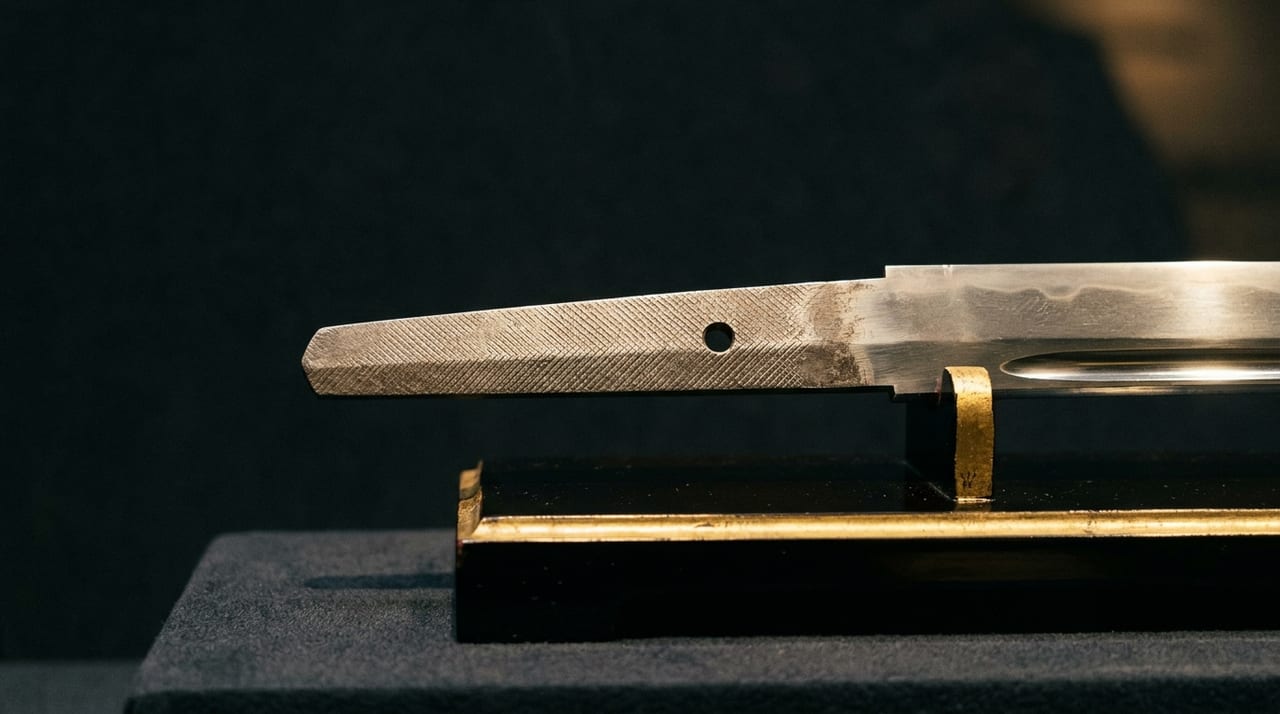
Le nakago du tanto a un rapport d'épaisseur plus important par rapport à la section transversale de la lame par rapport aux épées plus longues.
Nakago d'épée longue: La largeur de base de la lame est large, et le nakago diminue progressivement pour devenir étroit.
Nakago du tanto: Parce que la largeur de base de la lame est relativement étroite, les dimensions du nakago deviennent plus épaisses que dans les épées plus longues, et la proportion de la masse du nakago dans le tanto total augmente.
Les tanto sont facilement tombés ou soumis à des impacts lorsqu'ils sont insérés à la ceinture. Pour éviter que le nakago ne se casse, le forgeron maintient l'épaisseur du nakago et intègre une conception pour prévenir nukikizu (fissures à la jonction entre nakago et lame).
La forme de l'extrémité du nakago est également différente. Les tanto emploient une extrémité en forme de châtaigne (kurijiri) ou un design en forme d'épée pour assurer la résistance même avec un nakago court.
Test Tameshigiri et critères d'évaluation pour le tanto
Tameshigiri (test de coupe) est parfois utilisé pour authentifier le tanto.
Tameshigiri d'épée plus longue: Des bottes de paille ou du bambou sont utilisés comme cibles pour inspecter l'acuité de la coupe et la présence de dommages. La résistance de la lame entière est évaluée.
Tameshigiri du tanto: En raison de la brièveté de la lame, le tanto ne peut pas couper des cibles aussi grandes que les épées plus longues. Au lieu de cela, l'acuité du tranchant, la durabilité de la lame (absence d'écaillage du tranchant lors de la coupe continue) et la résistance du nakago sont évaluées de manière exhaustive.
Après le tameshigiri, le tanto perd sa valeur commerciale. Pour cette raison, les anciens tanto portent parfois des marques de tameshigiri qui servent de preuve dans l'authentification. Inversement, même les tanto sans marques de tameshigiri peuvent avoir eu les traces supprimées par polissage moderne, donc l'évaluation du polisseur est importante.
Temps, coûts et marché de la fabrication du tanto
La période de fabrication du tanto peut être réduite à 60–70% de celle des épées plus longues. Ceci est dû aux cycles de pliage et de forge réduits, à la préparation de trempe simplifiée et aux processus de polissage raccourcis.
D'autre part, les prix du marché pour le tanto sont à peu près égaux ou légèrement inférieurs à ceux des épées plus longues. À mesure que les coûts des matériaux sont réduits, les marges bénéficiaires sont plus faibles que pour les épées plus longues.
C'est pourquoi, lors de la commande d'un nouveau tanto, les forgerons fixent généralement leurs prix 30–40% plus bas que pour les épées plus longues. Le marché du tanto a établi des normes esthétiques pour les épées de la période Edo, et les nouveaux tanto sont censés équilibrer « la fonctionnalité pratique et la valeur artistique ».
Artisanat et transmission de la technique de forge du tanto
Maîtriser la technique de fabrication du tanto prend parfois plus de temps que pour les épées plus longues. C'est parce que le tanto a moins de processus, donc la qualité de chaque étape simple a un plus grand impact sur l'ensemble.
Les petites défaillances qui peuvent être couvertes par une stratification complexe dans les épées plus longues sont directement reflétées dans la finition du tanto. C'est pourquoi les forgerons spécialisés dans le tanto sont souvent réputés pour la sélection des matériaux, la gestion de la résistance dans le tumi-wakashi et la précision dans la trempe.