Analyse de la teneur en carbone du tamahagane et sélection du shingane et kawagane — la science du tri des matériaux par le tōshō
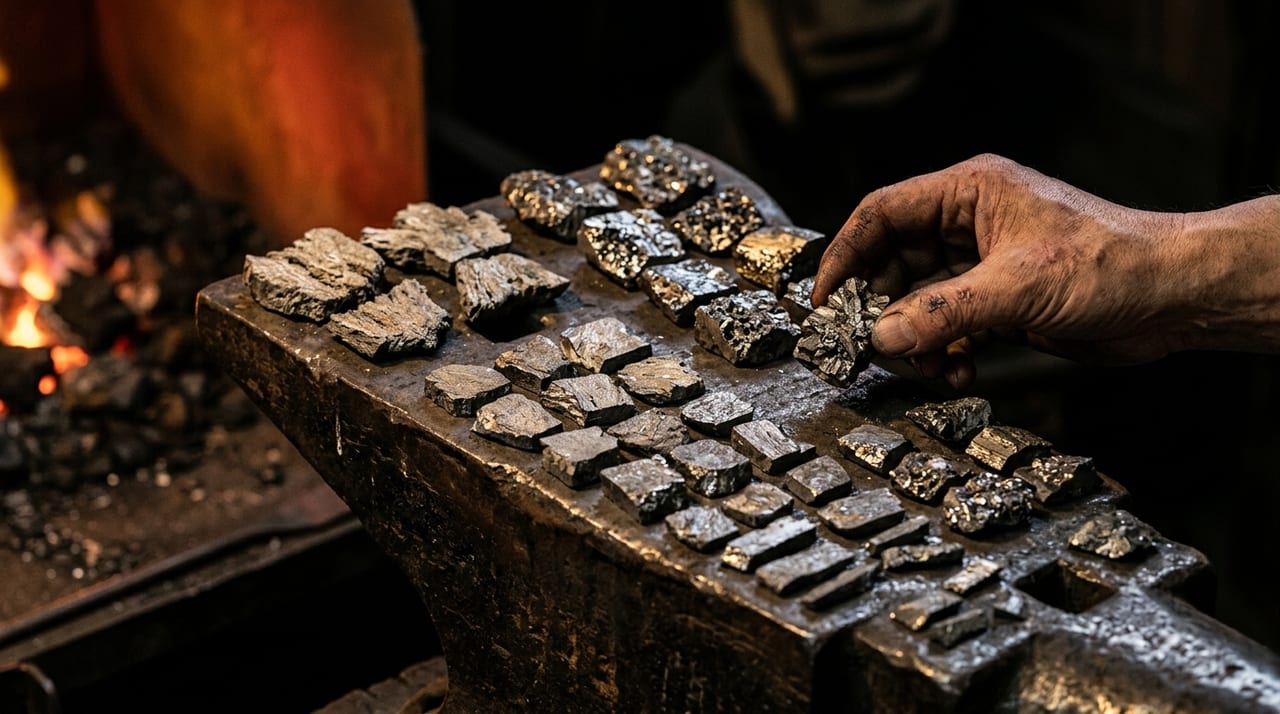 * Image illustrative uniquement.
Sommaire
Pourquoi le tamahagane n'est-il pas homogène ?
Le tamahagane issu du tatara est fondamentalement différent d'un produit industriel homogène. Au cours du processus de fusion qui dure trois jours et trois nuits, la distribution de la température dans le four, le moment d'ajout du sable ferreux ainsi que le type et la quantité de charbon produisent une masse de fer dont la teneur en carbone varie selon les zones. La teneur en carbone du tamahagane est répartie dans une plage d'environ 0,6 à 1,5 %, et cette étendue représente pour le tōshō un « matériau à utiliser différemment selon ses propriétés ».
Le tamahagane à haute teneur en carbone (1,0 à 1,5 %) est dur et cassant, et convient comme matériau pour le kawagane utilisé dans la partie tranchante. Le tamahagane à faible teneur en carbone (la teneur indicative est d'environ 0,2 à 0,5 %) est tenace et possède une haute résilience, et est utilisé pour le shingane qui constitue le cœur de la lame. La plage de 0,6 à 0,9 % appartient à la zone carbonée moyenne à élevée qui chevauche celle du kawagane, et n'est pas utilisée pour le shingane. La sélection et la combinaison appropriées de ces deux types constituent le fondement de la création d'un nihontō alliant tranchant et résistance à la rupture.
C'est précisément cette distribution de la teneur en carbone qui soutient la nature propre au nihontō : non pas un mélange artificiel de fer et d'acier, mais un tri du tamahagane issu d'un seul et même four. Le tōshō évalue les propriétés du tamahagane qu'il a devant lui et découvre l'usage le plus approprié pour chaque partie — on peut dire que c'est un travail qui consiste non pas à créer un nouveau matériau, mais à distinguer les différences de propriétés que possède le matériau.
Méthodes de distinction de la teneur en carbone — techniques traditionnelles
Le tōshō possède des règles empiriques pour distinguer la teneur en carbone par la vue, le son et le toucher, sans recourir à des instruments d'analyse scientifiques. En examinant la section transversale d'un tamahagane fracturé, celui à haute teneur en carbone présente une section fine et brillante, tandis que celui à faible teneur en carbone présente des grains grossiers et sombres. Le son produit lors de la frappe est également différent : le tamahagane à haute teneur en carbone émet un son métallique dur, tandis que celui à faible teneur en carbone produit un son sourd. De plus, la teneur en carbone peut être estimée par la façon dont les étincelles jaillissent lors du chauffage (test d'étincelles). L'acier à haute teneur en carbone disperse des étincelles vives, tandis que l'acier à faible teneur en carbone produit des étincelles douces.
Ces jugements sensoriels sont cultivés au fil de dizaines d'années d'expérience et sont transmis de maître en disciple par la tradition orale et la pratique. Ces dernières années, certains tōshō ont commencé à utiliser des appareils d'analyse métallurgique (tels que la fluorescence X) pour confirmer quantitativement la teneur en carbone, mais ceux-ci sont le plus souvent utilisés comme complément aux savoirs empiriques traditionnels.
Si la teneur en carbone est mal évaluée, on risque d'utiliser un tamahagane très tenace comme kawagane et de ne pas obtenir la dureté escomptée, ou inversement d'utiliser un tamahagane trop dur comme shingane, entraînant un manque de résilience de la lame. Pour éviter de tels échecs, le tōshō prend le temps de trier soigneusement le tamahagane à sa disposition avant de commencer à forger une lame. La précision de ce jugement influence grandement la qualité de la lame terminée.
Le tri en pratique — concassage et classification
Le tri du tamahagane commence par le fractionnement de la masse de tamahagane à l'aide d'un marteau. Le fractionnement permet d'observer la section transversale et, en même temps, la façon dont la pièce se fracture fournit des indices sur la teneur en carbone. Le tamahagane à haute teneur en carbone se fracture nettement, tandis que celui à faible teneur en carbone est tenace et se fracture difficilement. Les fragments de tamahagane concassés sont classifiés en « pour shingane » et « pour kawagane » après avoir été uniformisés en poids et en taille, puis empilés chacun de leur côté en préparation du tsumiwakashi (chauffage en empilement).
La quantité de tamahagane nécessaire pour fabriquer une lame représente plusieurs fois le poids de la lame terminée. Cela est dû au fait que les impuretés sont éliminées lors du tanren et tombent sous forme de calamine (oxyde de fer). Il n'est pas rare que la quantité finalement utilisée soit inférieure au tiers de la quantité initiale.
Le tamahagane classifié pour shingane et kawagane n'est généralement pas utilisé en une seule masse, mais plutôt en combinant et en empilant plusieurs fragments aux propriétés similaires. Comme un seul tamahagane seul est susceptible de conserver des irrégularités dans la teneur en carbone, regrouper des fragments aux propriétés similaires est une technique permettant de rendre le jigane après soudage par forgeage plus proche de l'homogénéité.
Tsumiwakashi et soudage par forgeage du shingane et du kawagane
Le shingane et le kawagane sélectionnés sont chacun chauffés dans un four, et l'orikaeshi tanren est répété pour expulser les impuretés internes et uniformiser le carbone. Le principe est que le shingane subit moins de passes de tanren (pour ne pas perdre trop de carbone), tandis que le kawagane en subit davantage (pour éliminer complètement les impuretés et améliorer la pureté de la partie tranchante). Pour l'ensemble du processus d'orikaeshi tanren, voir également Du tamahagane au nihontō — l'intégralité du processus d'orikaeshi tanren et sa signification scientifique.
Finalement, on choisit une structure telle que le kobuse (qui enveloppe le shingane dans le kawagane) ou le honsan-mai, puis on procède au soudage par forgeage. Le jugement à cette étape — dans quelle proportion combiner les deux types de fer — est au cœur de la philosophie et de la technique du tōshō, et constitue le choix le plus important qui détermine le grain du jigane, le hamon et la résilience de la lame terminée.
Les différences de structure entre le kobuse et le honsan-mai se manifestent non seulement dans la structure en coupe transversale de la lame terminée, mais également dans le grain du jihada qui apparaît lors du togi. Même en partant du même tamahagane, la combinaison de la sélection et du soudage par forgeage donne naissance à un jihada d'expression différente pour chaque lame. Ces variations individuelles constituent également l'une des raisons pour lesquelles le nihontō se distingue des produits industriels.
Dialogue avec la science des matériaux moderne
Du point de vue de la science des matériaux moderne, la partie correspondant au kawagane d'un nihontō est proche d'un acier eutectoïde à hypereutectoïde à 0,7 à 1,0 % de carbone, et le yaki-ire forme une structure martensitique pour atteindre une haute dureté. Le shingane, quant à lui, correspond à un acier hypoeutectoïde et assure la résilience grâce à une microstructure mixte ferrite-perlite.
La technique de sélection que les tōshō ont accumulée comme savoir empirique au cours de plusieurs centaines d'années s'aligne remarquablement avec la théorie moderne de la microstructure de l'acier, et sa haute précision suscite l'étonnement même des chercheurs contemporains. C'est à l'intersection de la tradition et de la science que réside l'essence de la technique du nihontō.
Du point de vue de ceux qui admirent et conservent le nihontō, la sélection et le soudage par forgeage du shingane et du kawagane constituent une étape importante qui détermine l'expression du jigane et du hamon. Connaître le contexte du tri des matériaux constitue un fil conducteur pour apprécier plus profondément l'expression que possède chaque lame.
Questions fréquentes sur la sélection du shingane et du kawagane
- Tout le tamahagane est-il utilisé pour la partie tranchante ? : Non. Comme indiqué précédemment, le tamahagane à haute teneur en carbone est utilisé comme kawagane pour la partie tranchante, et le tamahagane à faible teneur en carbone est utilisé comme shingane pour le cœur de la lame. Même tamahagane, rôle différent selon la partie.
- Les critères de sélection varient-ils selon le tōshō ? : La structure fondamentale du tri — haute teneur en carbone pour le kawagane, faible teneur en carbone pour le shingane — est commune, mais les jugements concrets tels que le niveau de finesse du tri et les proportions de combinaison varient selon l'expérience et la philosophie propres à chaque école et tōshō.
- La sélection du shingane et du kawagane est-elle encore effectuée avec du tamahagane aujourd'hui ? : Les tōshō contemporains utilisent également du tamahagane fabriqué par tatara pour effectuer le même tri et la même orikaeshi tanren.


