La Journée d'un Maître Forgeron : Explication Détaillée des Processus de Travail de la Construction du Foyer Matinal à la Finition du Soir
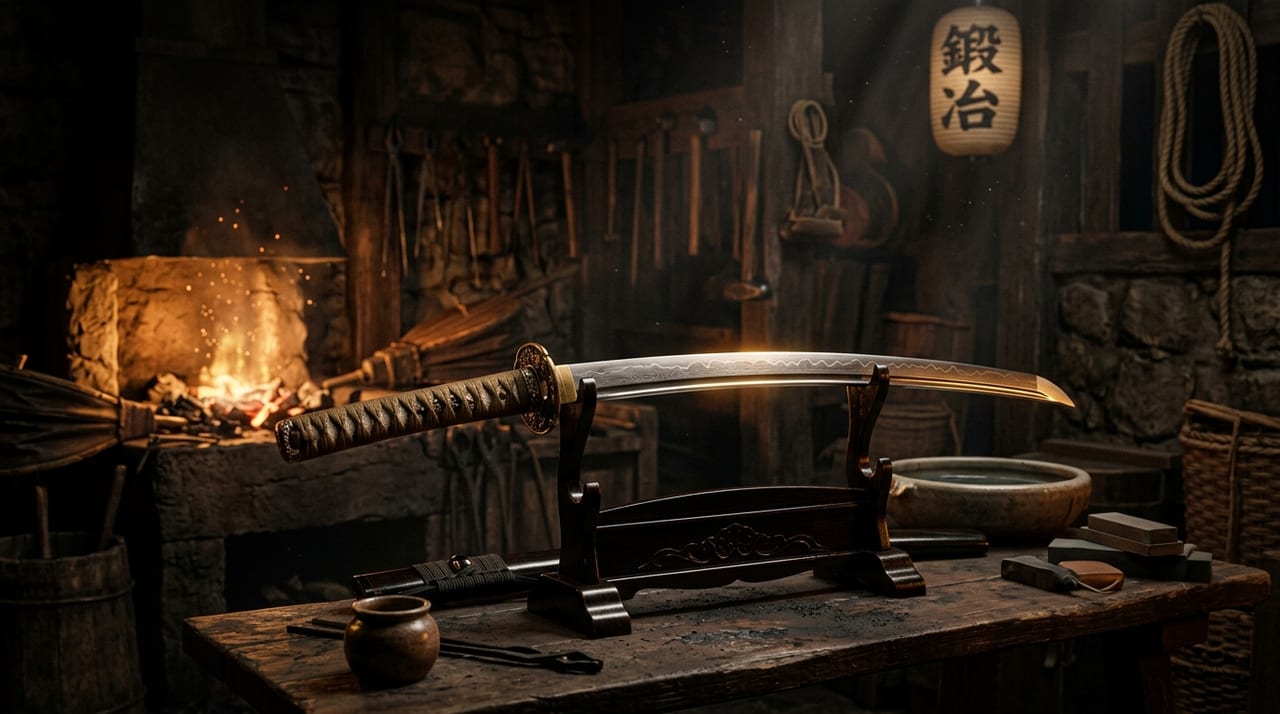 * Image illustrative uniquement.
Sommaire
La Journée d'un Maître Forgeron : Rapport d'une Forge Moderne
La création d'une seule épée japonaise prend plusieurs semaines à plusieurs mois. Ce processus consiste en un travail quotidien accumulé, et les tâches de chaque jour sont organisées selon une routine hautement systématisée.
Cet article fournit un compte-rendu chronologique détaillé d'une journée réelle dans la vie d'un maître forgeron moderne du matin au soir. Les forgerons d'aujourd'hui fabriquent chaque épée après avoir reçu pour celle-ci une approbation de fabrication (Loi sur le contrôle de la possession des armes à feu, des épées et autres armes similaires (base de données juridique e-Gov), article 18-2). Le Règlement sur l'approbation de la fabrication des épées d'art ne fixe aucun plafond annuel au nombre d'épées (Règlement sur l'approbation de la fabrication des épées d'art (base de données juridique e-Gov)). Toutefois, les critères d'examen des préfectures fixent le nombre de jours de forge par épée (15 jours ou plus pour les tachi, katana et naginata ; 10 jours ou plus pour les wakizashi, tantō et similaires), de sorte que le nombre d'épées pouvant être fabriquées est en pratique limité (Préfecture d'Aomori, critères d'examen de « l'approbation de la fabrication des épées d'art »).
Matin : Préparation du Foyer et Construction du Feu (5h00-7h00)
Configuration du Foyer
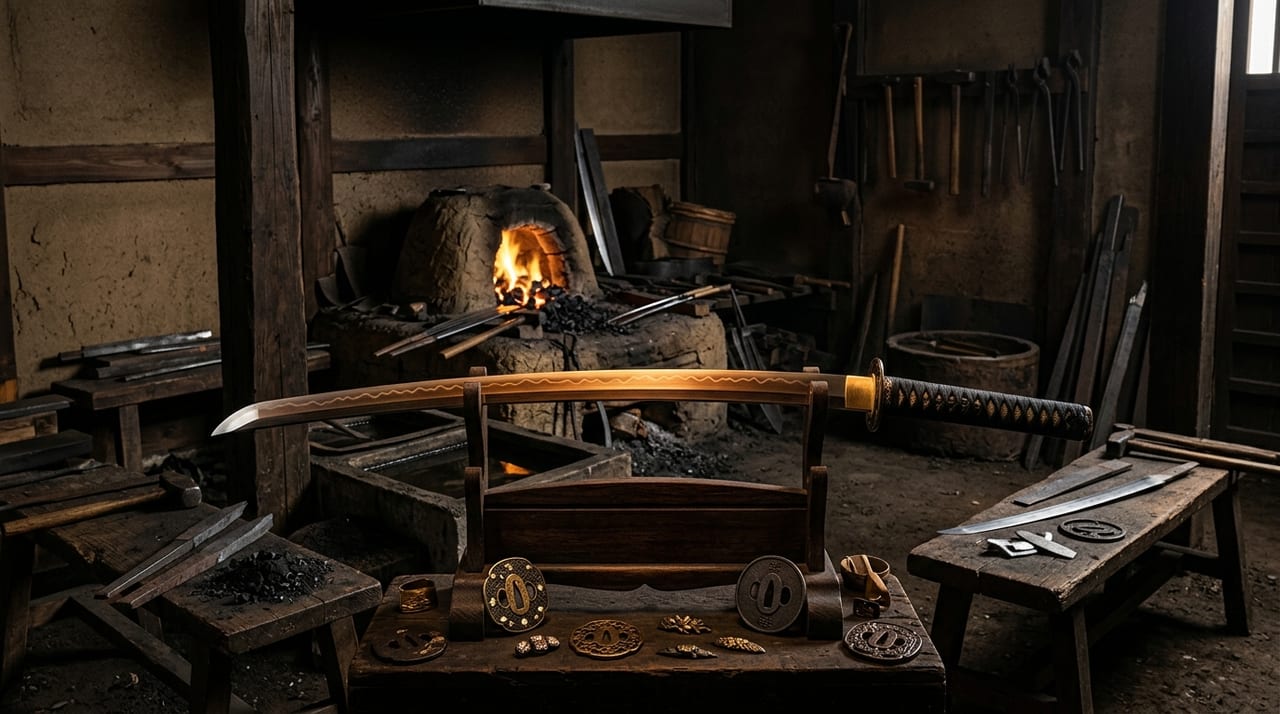
La journée d'un maître forgeron commence par la « préparation du foyer » (炉の準備). Les forges modernes utilisent des fours de forgeage alimentés principalement par du charbon de bois.
Types de Foyers :
- Foyer en Boîte (箱炉) : Le type le plus courant. Un foyer en forme de boîte rempli de charbon de bois.
- Petit Foyer Tatara (たたら炉) : Utilisé pour le traitement primaire du tamahagane. Les versions modernes utilisent des souffleurs électriques.
- Foyer Électrique (補助的) : Utilisé de manière supplémentaire pour faciliter le contrôle de la température lors de la trempe.
Procédure de Construction du Feu :
- Enlever les cendres d'hier et nettoyer le lit du foyer
- Ajouter du charbon de bois frais au foyer (le charbon de pin et le binchotan sont sélectionnés en fonction de l'usage prévu)
- Ignition : Allumer par le bas et augmenter progressivement la température en dirigeant l'air du souffleur
- Confirmation de la température : Juger la température par la couleur de la flamme et l'état du charbon de bois (flammes blanches à jaunes à 1000°C et plus)
Temps Requis : Il faut 1 à 2 heures au foyer pour atteindre la température de travail (1100-1300°C). Le forgeron met à profit ce temps d'attente pour revoir le travail de la veille et organiser mentalement les étapes du jour.
Préparation des Outils
Pendant que le foyer chauffe, les outils sont préparés :
| Outil | Objectif |
|---|---|
| Mukoutsuchi (向鎚) (Grand Marteau) | Un grand marteau (3-6kg) balancé par l'apprenti |
| Tezuchi (手鎚) | Un petit marteau (0,5-1kg) utilisé par le forgeron pour les ajustements |
| Yattoko (鋏) | Longues pinces de feu pour saisir l'acier chauffé |
| Différentes Pierres à Aiguiser | Pour la mise en forme et l'affûtage des arêtes |
| Seaux d'Eau | Pour la trempe et le refroidissement |
| Hizumi (樋ゴム) et Enclume (金床) | Plateforme de forgeage |
Matin : Travail de Forgeage (7h00-12h00)
Chauffage du Matériel
Une fois que le foyer atteint la température de travail, les matériaux tamahagane et acier de la journée sont placés dans le foyer pour être chauffés. La fabrication du tamahagane lui-même est résumée dans Tamahagane et travail du fer tatara.
Directives de Chauffage :
- Pour le forgeage (pliage et trempe) : 1200-1300°C (orange à jaune)
- Pour la mise en forme : 1000-1100°C (rouge à orange)
- Pour la normalisation avant trempe : 850-900°C (rouge foncé)
Les maîtres forgerons jugent la température par la couleur de la flamme, le rayonnement thermique et la couleur du métal. Les jauges de température ne sont utilisées que de manière supplémentaire—c'est un aspect du « savoir-faire maître ». Certains ateliers modernes commencent à utiliser des thermomètres infrarouges comme outil d'appoint, mais le jugement final reste confié à l'œil et au ressenti.
Forgeage par Pliage (Tameshigae)
Le tamahagane est affiné en acier uniforme par « forgeage par pliage » (折り返し鍛錬).
Processus :
- Placer l'acier chauffé sur l'enclume (金床)
- Le forgeron frappe avec un marteau à main tandis que l'apprenti frappe avec le plus grand marteau dans un travail de « frappe mutuelle » (相鎚) parfaitement coordonné
- Plier l'acier en deux et forger à nouveau
- Répéter 8 à 16 fois jusqu'à ce que la distribution du carbone dans l'acier devienne uniforme
La Signification de « Frappe Mutuelle » : L'idiome japonais moderne « frapper des coups mutuels ensemble » (相鎚を打つ) signifiant coopérer dérive de ce travail. Un travail d'équipe parfait est requis, les coups de marteau du grand marteau de l'apprenti correspondant précisément au rythme du marteau à main du forgeron. L'ensemble du processus, du forgeage par pliage jusqu'à l'apparition de la forme de la lame, est détaillé dans Du tamahagane à l'épée finie : le processus complet du forgeage plié.
Formation de la Forme
Le matériau en acier forgé est maintenant façonné en forme d'épée :
- Dessin Préliminaire (素延べ) : Étendre grossièrement à la longueur de l'épée
- Formation de la Crête (鎬立て) : Créer la ligne de crête (鎬筋)
- Mise en Forme par le Feu (火造り) : Établir la forme générale de l'épée, y compris la courbure
La mise en forme par le feu nécessite une formation rapide de l'acier chauffé, car le matériau ne peut pas être remodelé une fois qu'il refroidit, exigeant une prise de décision et un travail rapides. La capacité du forgeron à se représenter le sugata à cette étape — façonner l'acier chaud en ayant en tête la lame achevée — détermine largement la forme finale du sabre.
Après-midi : Travail de Précision et Trempe (13h00-18h00)
Déjeuner et Repos (12h00-13h00)
Le forgeage est un travail éprouvant, ce qui rend le déjeuner et le repos essentiels. La plupart des maîtres forgerons modernes prennent environ une heure pour se reposer à midi pour préparer le travail de l'après-midi. Les jours de trempe en particulier, où la tension est forte, de nombreux forgerons déjeunent légèrement pour préserver leur concentration.
Application de Sol de Trempe (刃文土置き)
La tâche la plus délicate de l'après-midi est « l'application de sol » (土置き), l'application de « sol de trempe » (焼き入れ土) à la lame pour déterminer la forme du motif avant la trempe.
Sol Utilisé : « Sol de lame de trempe » (焼き刃土)—un mélange spécialisé d'argile, de poudre de pierre à aiguiser et de poudre de charbon. Chaque maître forgeron compose son propre mélange unique, une sorte de « formule secrète ».
Procédure d'Application du Sol :
- Couvrir la lame entière d'une fine couche de sol (pour protéger le corps)
- Gratter le sol du côté du tranchant selon la forme du motif souhaité
- Les motifs complexes (tels que les motifs de bouton de girofle) nécessitent une application de sol différenciée précise
- Attendre plusieurs heures que le sol sèche
Trempe (焼き入れ) : Le Moment de Plus Grande Tension
La tâche la plus exigeante techniquement et intensive en concentration dans le travail d'un maître forgeron est la « trempe » (焼き入れ).
Processus de Trempe de Base :
- Chauffer uniformément la lame couverte de sol dans le foyer à 800-900°C
- Retirer du foyer et immerger immédiatement dans un réservoir de trempe contenant de l'eau (ou de l'huile)
- Un son distinctif « shh » et de la vapeur s'élèvent alors que la lame entre dans le réservoir
- Retirer la lame et vérifier la formation du motif
Le motif se forme en seulement ces quelques secondes. Les zones plus épaisses couvertes de sol (côté de la colonne vertébrale) refroidissent lentement, empêchant la transformation martensitique, tandis que les zones faiblement couvertes (côté du tranchant) subissent un refroidissement rapide, créant une transformation martensitique qui forme le motif de tranchant dur. La façon dont le choix du liquide de trempe modifie le hamon obtenu est expliquée dans Choisir le liquide de trempe pour la dureté de la lame.
Risque d'Échec : Si la température est trop élevée, la lame se fissure (« 焼き割れ » ou fissure de trempe). Si elle est trop basse, le motif ne se forme pas. C'est le moment de vérité crucial du maître forgeron.
Traitement Post-Opératoire en Fin d'Après-midi (17h00-18h00)
Après la trempe, la lame subit un « polissage brut » (荒研ぎ) et une « correction de courbure » :
Polissage Brut : Utiliser des pierres à aiguiser grossières pour enlever le sol et l'oxydation, puis vérifier la formation du motif Correction de Courbure : Si la lame s'est déformée pendant la trempe, effectuer des ajustements fins à l'aide d'un outil de redressement (矯め木)
Après la fin du travail de la journée, le feu du foyer est éteint, les outils sont nettoyés et rangés, et les préparations pour le lendemain sont confirmées. Beaucoup de forgerons voient dans ce geste d'« éteindre le feu » plus qu'une simple fin de travail : c'est une marque de respect d'artisan qui clôt une journée passée face au foyer et à l'acier. De nombreux ateliers prient aussi avant et après l'allumage du feu ; la croyance qui sous-tend cette pratique est présentée dans Kanayago Kami et les rituels de forge.
Le Processus Répétitif : Temps Requis pour une Lame
Processus standards et exigences en matière de temps pour compléter une seule épée :
| Processus | Temps Requis (Approximatif) |
|---|---|
| Préparation du Matériel et Forgeage | 5-7 jours |
| Formation de la Forme (Mise en Forme par le Feu) | 2-3 jours |
| Application de Sol et Trempe | 1 jour |
| Polissage Brut et Confirmation de la Forme | 2-3 jours |
| Finition de la Soie et Gravure de Signature | 1-2 jours |
| Total (Forgeage Uniquement) | Environ 2-3 semaines |
Après cela, les polisseurs spécialisés (研師) et les artisans de poignée prennent plusieurs semaines à plusieurs mois pour la finition finale.
Exigences Physiques et Mentales pour les Maîtres Forgerons
Exigences Physiques : Une journée de travail de forgeage implique de manier des marteaux totalisant plusieurs tonnes de poids, même pour les apprentis expérimentés. La température près du foyer peut approcher 50°C en été. Avec les fortes chaleurs de ces dernières années, le risque de coup de chaleur dans l'atelier est de plus en plus reconnu comme un problème sérieux.
Exigences Mentales : La concentration requise pour l'application de sol et la trempe est idéalement réalisée dans un état de « non-esprit » (無我の境地). Un seul moment de doute peut rendre des semaines de travail sans valeur. Le chemin qui mène de ces journées de travail à la reconnaissance comme forgeron à part entière rejoint la formation et le système d'approbation de fabrication présentés dans le guide de l'apprentissage et de la formation pour devenir forgeron.
Conclusion : La Vraie Nature de la Forge d'Épées
La journée d'un maître forgeron commence par le « feu du foyer » et se termine quand ce feu s'éteint. Dans la répétition de chaque jour réside l'accumulation de compétences, et ce n'est qu'après des années à des décennies de formation qu'on est enfin reconnu comme un maître forgeron indépendant.
En appréciant une épée japonaise, percevoir les « centaines d'heures de travail maître » contenues dans cette seule lame approfondit l'appréciation de la lame. Prenez le temps de choisir un sabre en imaginant l'accumulation des journées de travail qu'il renferme.