Du tatara à la tamahagane : sable de fer, charbon de bois et processus de fusion en trois jours et trois nuits
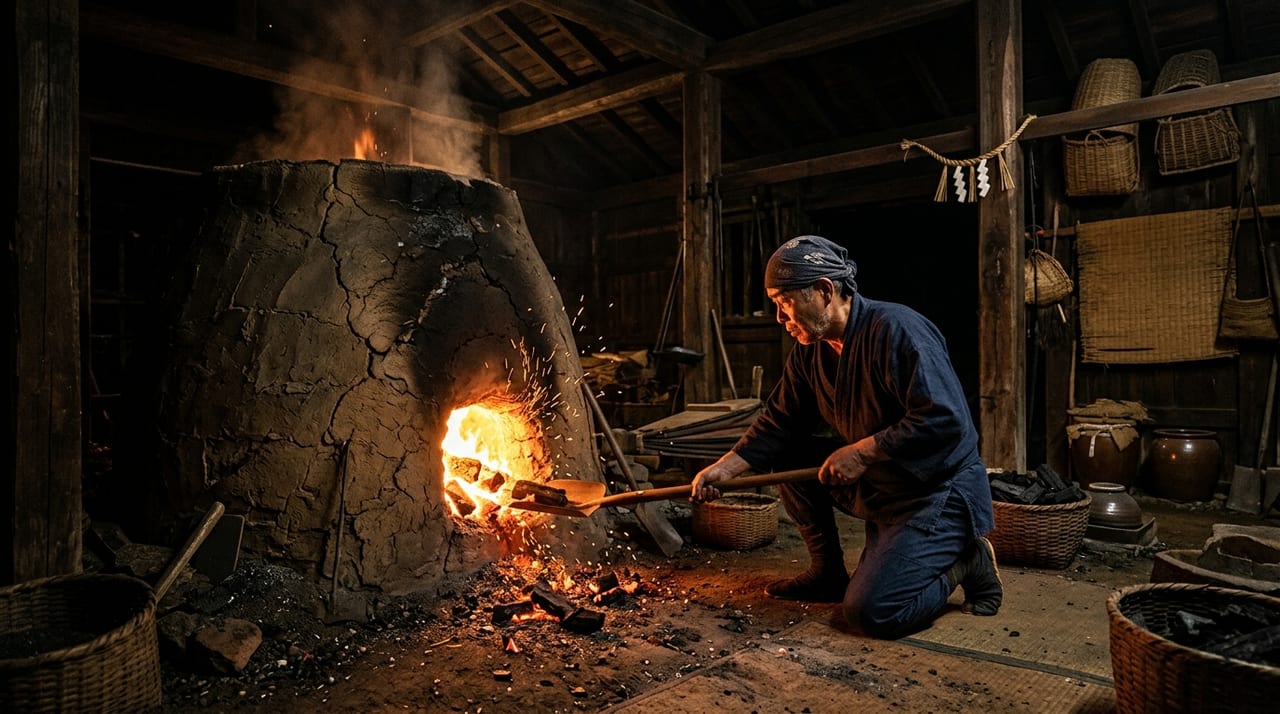 * Image illustrative uniquement.
Sommaire
Qu'est-ce que la tamahagane — le matériau, âme du nihontō
La tamahagane est un acier spécial indispensable à la fabrication de la lame du nihontō. Son nom provient de « hagane (acier) devenu rond comme une pierre précieuse (tama) », et le terme « tamahagane » est passé tel quel dans le vocabulaire spécialisé international.
Là où la sidérurgie moderne recourt à des hauts fourneaux pour une production de masse, la tamahagane est fabriquée selon le tatara, un procédé proprement japonais transmis depuis l'Antiquité. Cette méthode est encore pratiquée aujourd'hui dans la région d'Okuizumo, préfecture de Shimane, et le « Nittoho-tatara », géré par la NBTHK, constitue la quasi-unique source d'approvisionnement en tamahagane distribuée aux tōkō enregistrés.
Le tatara — une technique proprement japonaise
L'origine du tatara remonterait à la période Kofun (Ve-VIe siècle). L'étymologie du mot fait l'objet de plusieurs théories, mais il s'est imposé pour désigner soit l'action de fouler un soufflet (fuigo) pour insuffler de l'air, soit le four à fer lui-même.
Différences avec les techniques sidérurgiques d'autres pays
Tandis que l'Europe développait la sidérurgie en haut fourneau au charbon et au coke, le Japon faisait évoluer de manière autonome une réduction du fer à basse température sur longue durée, alimentée au charbon de bois. Ce choix résulte d'une optimisation à la géographie et aux ressources du Japon (forêts abondantes, gisements de sable de fer de qualité) ; il doit être compris non comme un simple retard technologique, mais comme un choix rationnel adapté à l'environnement.
La sidérurgie au charbon de bois rend le contrôle de la température difficile, mais permet d'accumuler la teneur en carbone progressivement, en laissant subsister une hétérogénéité d'une zone à l'autre. C'est précisément cette « hétérogénéité » qui constitue la clé permettant, par la sélection et la combinaison dans les étapes ultérieures, de produire la qualité propre au nihontō : dureté et résilience à la fois.
Matière première (1) — types et choix du sable de fer
La première matière première du tatara est le sable de fer (satetsu). Il s'agit de particules de magnétite ou de grès ferrugineux déposées dans les fonds de rivières, sur les côtes et dans les zones montagneuses, dotées de la propriété d'être attirées par un aimant.
Principaux types de sable de fer
Masa-satetsu : sable de fer issu de l'altération du granite. À grains fins, il convient à la production d'un acier doux (nanko) à faible teneur en carbone et est souvent utilisé comme matière première du shingane.
Akome-satetsu : sable de fer issu principalement de roches magmatiques telles que l'andésite. Plus susceptible de contenir des impuretés (titane, etc.) que le masa-satetsu, il peut néanmoins produire un acier dur selon les conditions et est parfois sélectionné comme matière première du kawagane.
La région d'Okuizumo (aux alentours du district de Nita et de la ville d'Unnan, préfecture de Shimane) est connue comme un gisement de sable de fer de qualité ; le sable de fer qui s'écoule de la zone granitique des monts Chugoku s'est accumulé au fil des siècles dans les vallées d'Okuizumo.
Méthode d'extraction du sable de fer
Le kanna-nagashi, autrefois méthode dominante, est une technique d'extraction traditionnelle consistant à déblayer les flancs d'une montagne et à faire couler la terre sableuse dans des canaux pour récupérer le sable de fer, plus dense, dans des bassins de décantation. Ce processus entaillait la montagne à grande échelle et Okuizumo conserve encore aujourd'hui des reliefs caractéristiques en terrasses appelés « sites de kanna-nagashi » (le Nittoho-tatara actuel combine ces stocks de sable de fer issus de sites d'extraction historiques avec des méthodes modernes de traitement du minerai).
Matière première (2) — rôle et choix du charbon de bois
La deuxième matière première du tatara est le charbon de bois (mokutan). Il joue un double rôle : source de chaleur et agent réducteur fournissant du carbone au fer.
Essences de bois les mieux adaptées au charbon de bois
Matsu-zumi (charbon de pin) : dur, il permet d'atteindre facilement de hautes températures, mais tend à fournir une grande quantité de carbone à la combustion. Utilisé aux phases du processus où l'on souhaite augmenter la teneur en carbone.
Kashi-zumi (charbon de chêne) : possède des caractéristiques de combustion relativement stables et facilite la gestion de la température.
Binchotan : adapté à une combustion à haute température sur longue durée, mais coûteux ; dans le tatara, ce sont principalement le matsu-zumi et le kashi-zumi qui sont utilisés.
On utilise un charbon de bois parfaitement sec, dont toute humidité a été éliminée. Un excès d'humidité rendrait la température dans le four instable, provoquerait des irrégularités dans la réaction de réduction du sable de fer et nuirait à la qualité.
Structure du four tatara — la scène de la fusion
Le four tatara du Nittoho-tatara, encore en activité, se compose des éléments suivants.
Fond de four (rosho) : partie inférieure du four fabriquée en un matériau spécial mêlant argile et sable. Il reçoit le sable de fer et le charbon de bois et accumule le fer fondu (kera).
Paroi du four (roheki) : paroi en argile d'environ 1 à 1,5 m de haut, que l'on brise en fin d'opération pour extraire le kera.
Soufflet à balancier (tenbinfuigo) : dispositif de soufflerie pour injecter de l'air. Le Nittoho-tatara moderne alterne des opérations utilisant un souffleur électrique et des opérations reproduisant le soufflet à pédale traditionnel.
Installation sous-plancher (yukashita-setsubi) : du bois de chauffage est placé sous le fond de four pendant plusieurs semaines pour en éliminer l'humidité et prévenir les accidents causés par la vapeur.
Le processus de fusion en trois jours et trois nuits — le déroulement réel d'une opération tatara
L'opération principale du tatara dure environ 70 heures (trois jours et trois nuits). Ce qui suit est un aperçu du calendrier d'opération du Nittoho-tatara moderne.
Premier jour (préparation et allumage)
- On charge d'abord le charbon de bois pour chauffer l'intérieur du four, puis on commence à introduire le sable de fer
- On injecte de l'air par soufflage pour élever progressivement la température du four
- À ce stade, la température à l'intérieur du four est d'environ 800 à 1 000 °C
Deuxième jour (pleine opération — pic d'activité)
- La température à l'intérieur du four atteint environ 1 300 à 1 500 °C et la réaction de réduction du sable de fer s'accélère
- Le murage, maître d'œuvre de la fusion, observe en permanence la couleur et le son de la flamme ainsi que la façon dont le sable de fer tombe, et ajuste les quantités chargées et le débit de soufflage
- On continue d'introduire alternativement sable de fer et charbon de bois à intervalles réguliers
- À ce stade, la masse de fer (kera) commence à s'accumuler au fond du four
Troisième jour (finition et démolition)
- On ajuste les quantités chargées pour maximiser le kera à l'intérieur du four
- À la fin de l'opération, on brise la paroi du four pour extraire le kera
- Le poids du kera produit lors d'une seule opération est d'environ 2 à 3 tonnes
Découpe du kera et sélection de la tamahagane
Le kera extrait est une masse à composition hétérogène. Des zones à forte teneur en carbone, des zones à faible teneur et des zones riches en impuretés coexistent ; la découpe et la sélection de cette masse pour obtenir la tamahagane constituent une étape cruciale.
Kera-wari : on brise le kera à l'aide d'un grand marteau et on le classe en examinant la composition de la section.
- Tamahagane : acier de haute qualité à teneur en carbone d'environ 1 %. Utilisé pour la lame du nihontō
- Zuku (fonte brute) : partie à teneur en carbone trop élevée. Employée notamment pour les pièces moulées
- Hochotetsu : fer doux à faible teneur en carbone. Utilisé notamment pour le shingane
Aspect et critères de sélection de la tamahagane :
- La section brille d'un blanc argenté (caractéristique d'un acier à haute teneur en carbone)
- La section révèle de fines textures (considérées comme un indicateur d'une structure homogène)
- Le son produit par les chocs est clair
- Le volume est approprié par rapport au poids (densité élevée)
La tamahagane obtenue lors d'une seule opération tatara représente généralement plusieurs centaines de kilogrammes ; la tamahagane produite est gérée par la NBTHK et distribuée aux tōkō enregistrés.
Rareté de la tamahagane et signification contemporaine
Le Nittoho-tatara ne tient que quelques opérations par an, et la production annuelle de tamahagane est loin de couvrir abondamment la demande des tōkō et artisans de l'épée à travers le monde. En comparant le nombre de nihontō de nouvelle fabrication avec la quantité de matériaux nécessaires, la tamahagane est considérée comme perpétuellement en tension d'approvisionnement, ce qui constitue l'une des raisons pour lesquelles le coût des matières premières du nihontō est élevé.
La NBTHK a aménagé le « Sugaya-tatara Sannai » (préfecture de Shimane) en site de préservation et de visite publique, où sont organisées des démonstrations et des visites du tatara. Le paysage culturel lié au tatara de la région d'Okuizumo a été inscrit en 2016 au Japan Heritage par l'Agence pour les affaires culturelles dans le récit « Le tatara », et sa valeur culturelle suscite un intérêt renouvelé tant au Japon qu'à l'étranger.
La tamahagane née du tatara se transforme ensuite en nihontō en passant par de nombreuses autres étapes, dont le yaki-ire. Le tameshi-yaki, qui permet d'évaluer la réaction du matériau juste avant le yaki-ire, est également une étape indispensable en raison des variations individuelles propres à la tamahagane.
Conclusion — l'essence de la technique japonaise incarnée par la tamahagane
C'est seulement après le long parcours sable de fer → tatara → kera → tamahagane que naît la matière du nihontō. Une opération de trois jours et trois nuits menée sous haute tension, de fines ajustements guidés par les règles empiriques du murage, une consommation colossale de sable de fer et de charbon de bois — ce processus, qui peut sembler inefficace à première vue, génère les propriétés spécifiques de la tamahagane, irremplaçables par toute autre méthode.
C'est là la raison pour laquelle l'on dit : « Connaître le nihontō, c'est connaître le tatara. » La fabrication de la tamahagane n'est pas une simple production métallurgique : elle est le cristal dans lequel se concentrent l'environnement naturel, la culture technique et le sens esthétique du Japon.


