Ferrite, perlite, martensite — Introduction à la métallographie de l'acier pour comprendre le nihontō
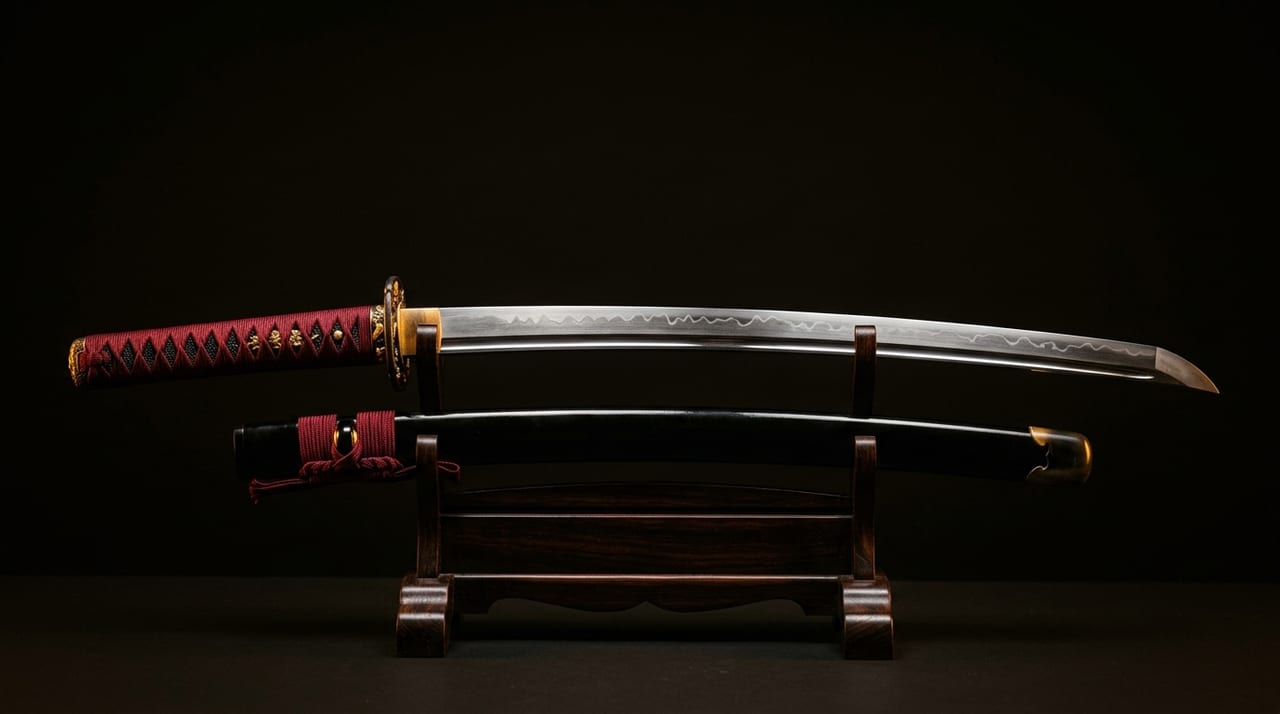 * Image illustrative uniquement.
Sommaire
Pourquoi la science des métaux est-elle nécessaire pour comprendre le nihontō
La caractéristique du nihontō — « dur et infrangible » — a longtemps été présentée comme un « savoir-faire artisanal mystérieux », mais son essence peut être expliquée par la science des transformations microstructurales de l'acier. Maîtriser les bases de la science des métaux permet de comprendre beaucoup plus clairement la signification des techniques traditionnelles que sont l'orikaeshi tanren, le yaki-ire et le tsuchioki, et ajoute une nouvelle perspective à la contemplation et à l'authentification des sabres.
Dans le domaine de l'acier, deux variables déterminent la microstructure : la « teneur en carbone » et la « vitesse de chauffage et de refroidissement ». Le forgeage du nihontō est certes une technique accumulée empiriquement, mais il constitue en réalité un système d'opérations qui contrôle avec précision ces deux variables. Dans le présent article, en prenant pour axes les trois microstructures fondamentales que sont la ferrite, la perlite et la martensite, nous expliquerons pas à pas la signification métallurgique de chaque étape de fabrication du nihontō.
Ferrite — la microstructure fondamentale d'un fer souple et tenace
La ferrite est une microstructure proche du fer pur, contenant très peu de carbone, et possède une structure cubique centrée (BCC). Il s'agit de la phase fondamentale du fer, stable à température ambiante (température de la pièce), et elle se distingue par sa souplesse ainsi que par son excellente ductilité (capacité à s'allonger) et sa ténacité (résistance à la rupture).
Dans le nihontō, le shingane est relativement proche d'un acier faiblement carboné à dominante ferritique. Le shingane, qui constitue la partie intérieure de la lame, doit posséder une ténacité infrangible ; c'est pourquoi une microstructure à faible teneur en carbone et à haute proportion de ferrite lui convient. C'est là que réside le fondement de la résistance à la rupture de l'uchigatana.
C'est le kawagane, à teneur en carbone plus élevée, qui joue le rôle d'envelopper le shingane. La coupe transversale du nihontō présente souvent une structure dans laquelle le shingane souple et tenace est enveloppé par le kawagane dur ; il s'agit d'un procédé permettant de faire coexister, dans une seule lame, la dureté extérieure et la ténacité intérieure. Cette conception d'un « extérieur dur et intérieur tenace » est une philosophie de conception commune non seulement aux matériaux en acier, mais aux matériaux composites en général.
Perlite — la microstructure des aciers à teneur intermédiaire en carbone
La perlite est une microstructure composite dans laquelle la ferrite et la carbure de fer (cémentite : Fe₃C) s'alternent en couches. Lorsque la teneur en carbone est d'environ 0,8 % (composition eutectoïde), une perlite pure se forme ; elle est plus dure et plus résistante que la ferrite, mais moins dure que la martensite pure.
Lorsqu'on classe les aciers selon leur teneur en carbone, on obtient les compositions suivantes.
| Classification | Teneur en carbone | Composition |
|---|---|---|
| Acier hypoeutectoïde | C<0.8% | ferrite + perlite |
| Acier eutectoïde | C=0.8% | perlite pure |
| Acier hypereutectoïde | C>0.8% | perlite + cémentite |
Comme la teneur en carbone du tamahagane varie dans une plage allant d'environ 0,5 à 1,5 %, il est nécessaire d'obtenir un matériau à la teneur en carbone adaptée à l'usage souhaité, grâce à l'« homogénéisation » réalisée lors de l'opération d'ōkaji.
Martensite — la « dureté du nihontō » née du yaki-ire
La martensite est une microstructure formée par le yaki-ire (trempe rapide) de l'acier, et elle possède une structure quadratique centrée (BCT). Son mécanisme de formation est une transformation sans diffusion dans laquelle le fer à structure cubique à faces centrées (austénite), stable à haute température, se transforme de réseau lors d'un refroidissement rapide, sans laisser le temps aux atomes de carbone de diffuser et de s'échapper.
La martensite est l'une des microstructures les plus dures parmi celles de l'acier, mais elle présente en même temps une fragilité (tendance à se fissurer). La partie tranchante (ha) du nihontō requiert une microstructure dure à dominante martensitique, tandis que le côté mune nécessite une microstructure tenace à dominante ferrite-perlite — cette « coexistence de la dureté et de la ténacité » constitue le défi fondamental du nihontō. Le sori et les déformations dans la zone des encoches (ku) qui se produisent dans la lame au cours de ce processus de trempe rapide sont traités dans la technique de finition du hamachi et du munemachi.
Les raisons métallurgiques de la formation du sori
Le sori, qui caractérise la silhouette du nihontō, est également considéré comme étant en relation étroite avec les transformations microstructurales. Comme le volume du réseau cristallin de la martensite est légèrement plus grand que celui de la ferrite ou de la perlite, lorsque la partie tranchante se transforme en martensite lors du yaki-ire, cette partie se dilate légèrement. L'explication selon laquelle la différence entre la dilatation de la partie tranchante et la contraction relative du côté mune agit comme une force incurvant la lame dans la direction du mune est largement connue.
Bien entendu, l'amplitude et la forme du sori ne sont pas entièrement déterminées par les seules transformations microstructurales, mais résultent d'une combinaison de plusieurs facteurs.
- la forme que le tōkō forge lors des étapes de sunobe et de hizukuri avant le yaki-ire
- l'épaisseur du tsuchioki
- la qualité de l'acier
Néanmoins, face à la question « pourquoi la lame se courbe-t-elle lors du yaki-ire ? », la métallographie nous fournit une piste fondamentale.
La science des métaux du tsuchioki et du hamon
La technique du tsuchioki, qui consiste à appliquer de l'argile (terre) sur la lame avant le yaki-ire, est une opération technique précise visant à créer des microstructures différentes dans la partie tranchante et dans la partie mune en contrôlant la vitesse de refroidissement.
La partie où l'argile a été appliquée en couche épaisse (côté mune) refroidit lentement, conservant ainsi une microstructure mixte ferrite-perlite. La partie tranchante, sur laquelle l'argile a été appliquée en couche mince (ou pas du tout), est refroidie rapidement et se transforme en martensite. Cette zone frontière apparaît comme un éclat en bande observable en tant que hamon.
Dans le hamon, le nie désigne l'état dans lequel de grosses particules de martensite sont visibles sous forme granuleuse, tandis que le nioi désigne l'état dans lequel une fine martensite est distribuée en nuage brumeux. Qu'il s'agisse d'un nie-deki ou d'un nioi-deki, c'est le résultat combiné de la manière dont l'argile est appliquée, de la vitesse de refroidissement et de la teneur en carbone de l'acier, et c'est là que s'expriment la compétence et l'expérience du tōkō.
Le hamon est observable à l'œil nu comme une bande semblable à une légère brume blanche ; en contemplant la lame tout en faisant varier l'angle de la lumière, les différences d'éclat entre le nie et le nioi deviennent plus faciles à percevoir. Lorsqu'on contemple un nihontō, s'intéresser à la forme et à l'éclat du hamon ne se limite pas à l'appréciation de sa beauté décorative, mais permet également de déduire par quel type de processus de yaki-ire ce sabre est passé.
La science des métaux de l'orikaeshi tanren — homogénéisation et élimination des inclusions
La signification scientifique de l'orikaeshi tanren dans sa contribution à la qualité du sabre réside dans « l'élimination des inclusions (laitier) et l'homogénéisation de la microstructure de l'acier ». Des laitiers produits lors de la fabrication du fer (oxydes, sulfures, etc.) subsistent comme impuretés dans le tamahagane. Les répétitions de chauffage et de martelage de l'orikaeshi tanren expulsent le laitier, qui remonte à la surface et est éliminé.
De plus, les répétitions du pliage homogénéisent la distribution du carbone et contribuent à l'affinement de la microstructure. Toutefois, un pliage excessif présente le risque de voir le carbone brûlé et consommé, entraînant une baisse de la teneur en carbone plus importante que nécessaire. Les métallurgistes modernes interprètent le fait que les artisans aient trouvé empiriquement le nombre optimal de pliages comme le résultat d'une perception intuitive de cette « frontière entre homogénéisation et décarburation ».
Comment mettre à profit les connaissances en microstructure pour l'appréciation et l'achat
Lors du choix d'un nihontō, l'apparence du hamon et du jihada constitue l'un des indicateurs reflétant la manière dont les microstructures que sont la ferrite, la perlite et la martensite sont disposées. Un sabre dont l'éclat de la partie tranchante est net et dont la limite entre le tranchant et le ji est clairement définie laisse supposer que les opérations de tsuchioki et de yaki-ire ont été effectuées avec soin.
Le kanteisho mentionne souvent des observations relatives à la qualité du hamon et à l'état du jigane ; comprendre les bases de la métallographie permet de lire ces observations en s'en faisant une image plus concrète. Même lorsqu'on ressent quelque chose d'étrange dans la texture ou l'éclat de la lame, on peut poser des questions au tōshō ou à l'expert en authentification en adoptant la perspective « quelle transformation microstructurale aurait dû se produire à quelle étape ».
La métallographie est le fondement qui permet de former un « regard » sur le nihontō, et, combinée à des connaissances spécialisées en authentification, elle augmente considérablement la précision dans le choix d'un sabre. Le point de vue de la métallographie n'a pas pour but de « démystifier » le nihontō, mais constitue un outil complémentaire permettant de confirmer à quel point le savoir empirique des artisans était scientifiquement rationnel. La technique du tōshō et la science des métaux ne s'opposent pas : elles parlent de la même vérité dans des langues différentes.


