Le nombre de cycles de pliage et la microstructure de l'acier : théorie de la fragilité induite par le surforgeage et les cycles de forgeage optimaux
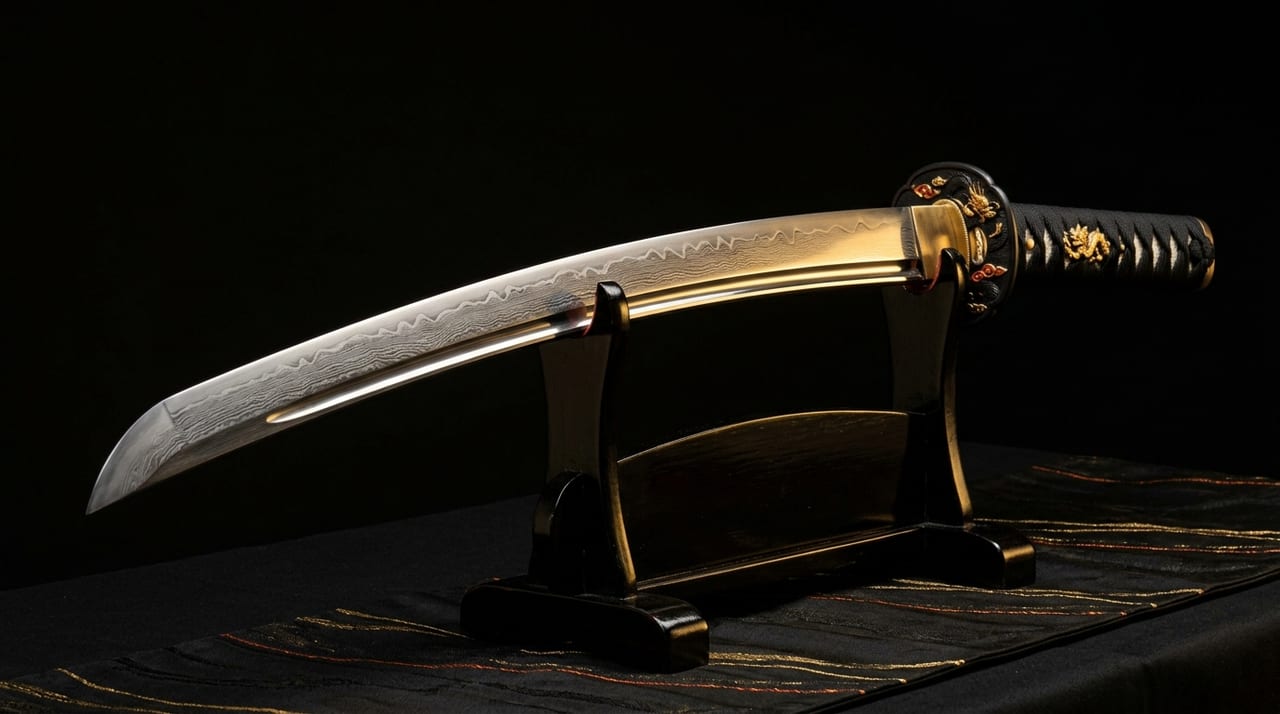 * Image illustrative uniquement.
Sommaire
Qu'est-ce que le pliage et le forgeage — le cœur des sabres japonais
Dans le processus de fabrication des sabres japonais, le pliage et le forgeage (orikaeshi-tanren) sont l'une des techniques les plus essentielles. En chauffant répétément le tamahagane né du forgeage du tatara à des températures élevées et en le pliant avec une barre de forgeage (taganebo), la structure interne de l'acier devient uniforme, les impuretés sont chassées, et le unique jihada des sabres japonais se forme.
À chaque pliage, le nombre de couches double. Après 10 pliages, théoriquement 2 à la puissance 10 = 1 024 couches ; après 15 pliages, 32 768 couches. Cette structure laminée produit des motifs appelés « jihada » qui ressemblent au grain du bois ou aux ondulations, devenant l'un des éléments les plus importants dans l'appréciation des sabres japonais.
Changements dans la structure des couches d'acier selon le nombre de pliages
À mesure que le nombre de pliages augmente, les changements suivants se produisent dans la structure interne de l'acier.
Homogénéisation de la distribution du carbone
Lorsque le tamahagane est d'abord produit, sa distribution interne du carbone est inégale. Des régions riches en carbone (0,7–1,5%) et des régions pauvres en carbone coexistent, et si une lame est forgée dans cet état, la dureté varie selon le lieu, ce qui entraîne un sabre instable.
Par le pliage et le forgeage répétés, les régions riches et pauvres en carbone sont alternativement stratifiées et pliées, ce qui provoque la diffusion uniforme du carbone dans tout le matériau. Cette homogénéisation atteint l'état où « une dureté stable résulte peu importe où la trempe est appliquée ».
Élimination des inclusions
Le tamahagane contient des scories (inclusions telles que l'oxyde de fer et la silice) qui se sont mélangées lors du processus de fabrication de l'acier. Au fur et à mesure qu'il subit des chauffages répétés et une extension à des températures élevées, ces inclusions sont graduellement chassées vers l'extérieur de l'acier.
Si les inclusions subsistent, elles deviennent des points de concentration de contrainte qui provoquent la rupture et la fissuration. Le pliage et le forgeage n'est donc pas seulement un façonnage mais aussi un « processus de purification ».
Affinage des grains cristallins
Les cristaux de fer (ferrite et austénite) se développent à des températures élevées, mais la déformation plastique due à l'impact et au pliage casse et affine les grains cristallins. Plus les grains cristallins sont fins, plus la ténacité de l'acier est grande, ce qui entraîne une lame moins sujette à la rupture.
Fragilité due au surforgeage — l'existence d'une plage optimale
Donc, est-ce mieux de plier autant de fois que possible ? La réponse est non. C'est ici que réside la question la plus critique des « valeurs optimales » dans la technique du forgeage des sabres japonais.
Consommation excessive de carbone
Pendant le pliage et le forgeage répétés, le carbone dans l'acier est graduellement perdu par oxydation (décarburation). À mesure que la teneur en carbone diminue, la dureté requise pour un sabre (dureté après trempe) ne peut pas être atteinte.
Bien que le tamahagane contienne du carbone en abondance, cette quantité diminue graduellement à chaque forgeage. Un pliage excessif provoque une chute trop importante du carbone, et l'acier se rapproche des propriétés du fer doux.
Affinage excessif des grains cristallins et durcissement par déformation
Le surforgeage provoque l'affinage excessif et la déformation des grains cristallins, et inversement, le durcissement par déformation progresse, rendant l'acier fragile. En termes de métallurgie, c'est ce qu'on appelle une « transformation induite par la déformation » ou une « saturation du durcissement par déformation ».
Le forgeage même destiné à prévenir la rupture, lorsqu'il est excessif, produit l'effet inverse de « l'accumulation de déformation induite par la déformation → fragilité ».
« Peau rugueuse » comme signe de surforgeage
Les forgerons jugent le surforgeage empiriquement en observant la surface du jihada. Au fur et à mesure que le surforgeage progresse, le jihada « se rugosifie »—la peau normalement fine ressemblant au grain du bois devient grossière, et les limites entre les couches deviennent désordonnées. C'est un signe que l'inégalité de la distribution du carbone interne revient et que la structure en couches se désagrège.
La théorie des cycles de forgeage optimaux — les techniques secrètes des écoles
Le « nombre approprié de pliages » dans le pliage et le forgeage des sabres japonais appartient aux techniques secrètes de chaque école (traditions de Yamashiro, Soshu, Bizen, Yamato, Mino). Selon la recherche moderne et les expériences de reconstitution, généralement 8–15 pliages sont considérés comme la plage optimale.
Tendances selon l'école
- La tradition Soshu (Masamune, Sadamune, et autres) est connue pour sa ténacité forte et ses motifs hamon féroces, qui sont liés à l'utilisation d'« acier sauvage » obtenu en employant relativement peu de pliages tout en conservant la structure de grain o-itame grossière du jihada pendant la trempe.
- La tradition Bizen (école Osafune, etc.) est connue pour son jihada densément emballé avec des motifs ko-itame et ko-mokume, montrant une tendance vers plus de pliages en mettant l'accent sur l'homogénéisation.
- La tradition Yamato (Senjuin, Taima, et autres) est caractérisée par un jihada masame s'écoulant en lignes droites, distingué par une technique de maintien d'une direction de pliage cohérente.
Variations du nombre de pliages optimaux selon la classification de l'acier
La structure de la lame est divisée en « kawagane » (acier extérieur) et « shingane » (acier de cœur).
- Kawagane (couche extérieure, acier riche en carbone) : couvre le tranchant et la surface. Puisque la dureté est nécessaire, elle est finie dans un état qui conserve le carbone. Environ 8–12 pliages est la directive.
- Shingane (cœur intérieur, acier pauvre en carbone) : nécessite de la flexibilité et de la ténacité, donc dans certains cas, plus de pliages sont appliqués pour réduire intentionnellement la teneur en carbone.
La « warikomi-kitae » (technique de division et de forgeage)—combinant ces deux types d'acier pour forger une lame—est la structure fondamentale des sabres japonais, et la gestion du nombre de pliages a des valeurs optimales différentes pour kawagane et shingane.
Le mécanisme de formation du jihada — la beauté née du pliage et du forgeage
Un aspect clé des conséquences scientifiques du pliage et du forgeage qui ne doit pas être négligé est la formation du jihada, le cœur de l'esthétique des sabres japonais.
Les limites entre les couches d'acier laminé sont d'abord visualisées lorsqu'un spécialiste du polissage les affine avec des pierres à aiguiser finales. Les subtiles différences de concentration du carbone dans chaque couche altèrent la réflexion de la lumière, et ce qui apparaît comme du grain de bois, du flux, et des motifs est le jihada.
- Itame (motif grain de bois) : Lorsque la distribution du carbone existe inégalement dans les couches pliées, des motifs irréguliers ressemblant au grain du bois apparaissent.
- Masame (motif grain droit) : Lorsque la direction de pliage est maintenue verticalement dans une direction, des motifs linéaires ressemblant aux cernes de l'arbre apparaissent.
- Mokume (motif œil du bois) : Motifs tourbillonnants ou en forme de poing. Ils apparaissent comme un résultat de la distribution du carbone localisée qui subsiste.
Ces motifs jihada ne sont pas simplement des questions esthétiques mais sont une « carte » de la structure interne du carbone, des couches et des cristaux. Les estimateurs expérimentés lisent du jihada la tendance du nombre de pliages, la distribution du carbone, les méthodes de forgeage, et en déduisent l'école, la période, et le créateur.
Conclusion — la science valide le savoir empirique des forgerons
Le nombre optimal de pliages et les risques du surforgeage sont clarifiés par la métallurgie moderne (microstructure de l'acier au carbone, durcissement par déformation, théorie de la décarburation) « validant rétroactivement » la sagesse que les forgerons ont autrefois acquise empiriquement par l'expérience.
Mettant de côté l'hypothèse naïve que « plus vous forgez, mieux la lame devient », le jugement technique affiné de « tirer le meilleur acier dans les cycles de forgeage optimaux »—c'est l'essence du forgeage des sabres japonais et se cristallise comme la beauté du jihada. Ceux qui souhaitent réellement comparer les différences du jihada sont encouragés à également lire les explications spécifiques au style dans la liste des colonnes.


