Le processus de fabrication des tachi de la période kotō — toutes les étapes, du tanren à la finition
 * Image illustrative uniquement.
Sommaire
La période kotō — l'âge d'or de Heian, Kamakura et Nanbokuchō
Le kotō désigne les sabres japonais fabriqués avant l'ère Keichō (avant 1596). Les tachi de la fin de l'époque Heian à travers les périodes Kamakura et Nanbokuchō sont encore aujourd'hui considérés comme le sommet absolu de l'art du sabre japonais.
Les cinq grandes traditions — Yamashiro-den, Yamato-den, Bizen-den, Sōshū-den et Tradition Mino — créées par les tōkō de cette époque ont chacune établi des techniques de tanren et de yakiba qui leur sont propres, et ont exercé une influence considérable sur les tōkō des générations suivantes. Les grands maîtres de l'École Rai qui ont porté le Yamashiro-den à sa perfection sont également présentés dans Rai Kunimitsu — le trésor de l'École Rai de Yamashiro. Le présent article décrit pas à pas les principales étapes de fabrication des tachi de la période kotō.
Sélection du tamahagane et préparation des matériaux
La première étape de la fabrication d'un tachi commence par la sélection du tamahagane, obtenu par la fusion du sable de fer. Le tamahagane produit par le tatara varie considérablement selon sa teneur en carbone. Le tōkō distingue, par l'expérience et l'intuition, l'acier à haute teneur en carbone (destiné au kawagane) de l'acier à faible teneur en carbone (destiné au shingane), et sélectionne les matériaux adaptés à chaque usage. La façon dont le tamahagane est fabriqué est décrite en détail dans Tamahagane et tatara.
Le tamahagane sélectionné est fragmenté en petits morceaux, empilé sur une plaque de fer plate (bōshin), puis recouvert de papier washi et de cendres de paille. La pièce ainsi constituée est chauffée pour être unifiée par l'opération appelée « tsumi-wakashi », qui constitue la première étape du tanren.
Orikaeshi tanren — homogénéisation de l'acier et élimination des impuretés
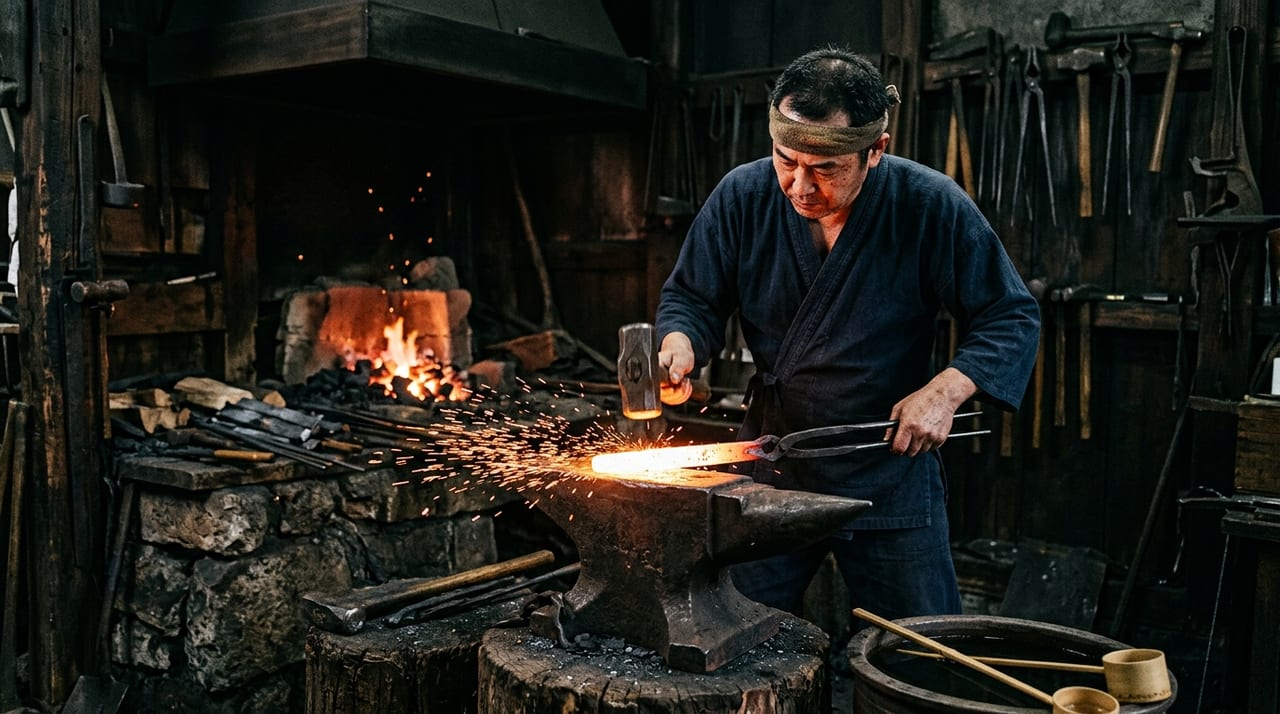
Le bloc d'acier obtenu par le tsumi-wakashi est raffiné par l'orikaeshi tanren, qui consiste à chauffer l'acier à haute température, à le replier sur lui-même à maintes reprises et à l'étirer au marteau. Ce procédé permet d'expulser les impuretés (scories) contenues dans l'acier, d'homogénéiser la teneur en carbone et de densifier la structure de l'acier.
Les principales méthodes de forge de la période kotō sont les suivantes.
- Itame-kitae : motif en grain de bois produit par les replis répétés. Fréquent dans Yamato-den et Yamashiro-den
- Masame-kitae : motif rectiligne produit par les replis dans un seul sens. Propre aux kotō de Yamato-den
- Mokume-kitae : motif complexe où itame et masame se mêlent. Fréquent dans Bizen-den et Sōshū-den
Le nombre de replis est généralement de l'ordre de 10 à 15 ; un nombre excessif ferait perdre trop de carbone à l'acier et affaiblirait le sabre, d'où l'importance du dosage.
Tsukurikomi — combinaison du kawagane et du shingane
L'une des caractéristiques techniques les plus importantes du tachi de la période kotō est le « tsukurikomi ». En combinant l'acier dur à haute teneur en carbone (kawagane) et l'acier souple à faible teneur en carbone (shingane), on obtient une structure qui allie « dureté et résilience » dans la lame.
Principaux types de tsukurikomi :
- Kōbuse : structure la plus fondamentale, dans laquelle le shingane est enveloppé par le kawagane. Employé dans Yamato-den et Yamashiro-den
- Hon-sanmai : structure à trois couches dans laquelle un autre fer est appliqué côté mune
- Shihō-zume : structure la plus élaborée, dans laquelle les quatre faces sont entièrement enveloppées de kawagane. Fréquent dans les œuvres supérieures de Sōshū-den
C'est lors de cette étape du tsukurikomi que la maîtrise et le jugement du tōkō sont le plus mis à l'épreuve, car la combinaison des matériaux conditionne largement les performances du produit fini.
Sunobe et mise en forme de la lame
Une fois le tsukurikomi achevé, on passe à l'étape du « sunobe », qui consiste à étirer l'acier au marteau en le chauffant. La forme générale de la lame — longueur, sori, largeur et épaisseur — est déterminée lors de cette étape.
Les tachi de la période kotō se caractérisent généralement par une silhouette fortement incurvée de la base jusqu'au milieu de la lame, appelée koshi-zori, mais la courbe du sori varie subtilement selon l'époque et l'école. Le tōkō façonne la lame coup par coup au marteau, en observant la couleur de la flamme et l'état de l'acier.
À ce stade, le shinogi, le mune, le jihada et la hamachi sont également mis en forme, et la configuration de base du sabre est arrêtée.
Tsuchioki et yaki-ire — l'étape qui crée le hamon
Dans le processus de fabrication de la période kotō, l'étape qui retient le plus l'attention des connaisseurs et amateurs modernes est celle du yaki-ire. Le hamon qui se forme sur la surface de la lame au cours de cette opération est l'élément qui exprime le plus distinctement la personnalité de chaque école.
Avant le yaki-ire, le tōkō effectue le tsuchioki, qui consiste à appliquer sur toute la lame une argile réfractaire (yakiba-tsuchi). En appliquant une fine couche sur le tranchant et une couche épaisse sur le ji, on crée intentionnellement un différentiel de température lors du yaki-ire.
Caractéristiques du hamon selon les différentes écoles :
- Yamashiro-den : hoso-suguha, ko-gunome, etc. Hamon délicat et raffiné
- Yamato-den : suguha comme base. Nie fin, souvent accompagné d'un muneyaki profond en direction du mune
- Bizen-den : chōji-midare. Le hamon riche en variations est la principale caractéristique
- Sōshū-den : ō-midare, notare. Abondance de formations telles que sunagashi et kinsuji
Après le tsuchioki, la lame est chauffée à environ 800 à 900 °C puis plongée rapidement dans l'eau. Ce refroidissement brusque durcit uniquement le tranchant, tandis que le ji conserve sa ténacité en recevant le yaki. Si cette opération qui ne dure qu'un instant échoue, la lame se brise et aucun recommencement n'est possible. La théorie du traitement thermique du yaki-ire est traitée plus en détail dans La science du yaki-ire (trempe à l'eau et à l'huile).
Togi et mise en tranchant — finition à la pierre à aiguiser
La lame une fois le yaki-ire achevé est envoyée au togishi pour l'étape du polissage. Même pendant la période kotō, la division du travail entre le tōkō et le togishi était la pratique habituelle.
Le polissage fait appel à plusieurs types de pierres à aiguiser, allant du « shitaji-togi » au « shiage-togi », pour conférer à la lame un éclat qualifié de « poli miroir ». Les techniques de polissage de la période kotō sont encore aujourd'hui hautement appréciées, et les pierres à aiguiser « nakanagura-to » et « uchigumori-to » utilisées par les togishi de l'époque sont encore aujourd'hui précieuses comme pierres à polir de la plus haute qualité.
Koshirae et gravure du mei — l'achèvement du tachi
Une fois la lame polie, le mei est gravé. Le mei de la période kotō est gravé en vérifiant l'orientation du tranchant à l'aide d'un aimant ; c'est pour cette raison que les experts modernes accordent une grande importance à la position et à la calligraphie du mei lors de l'authentification.
Enfin, le koshirae — tsuka, tsuba, seppa, menuki et autres ferrures, ainsi que le saya — est fabriqué, et le tachi est achevé. Le koshirae de tachi de la période kotō s'appelle « tachi-goshirae » et était utilisé selon le style « haitō », qui consiste à suspendre le sabre à la ceinture tranchant vers le bas.
La fabrication des tachi de la période kotō continue d'être perpétuée aujourd'hui dans son esprit et ses techniques par les tōshō modernes, et est vénérée par les amateurs du monde entier comme le produit d'une époque qui condense la beauté essentielle et la beauté fonctionnelle du sabre japonais.