La conception et l'équipement du kajiba —— Structure de l'espace de travail et disposition des outils que respectent les tōshō contemporains
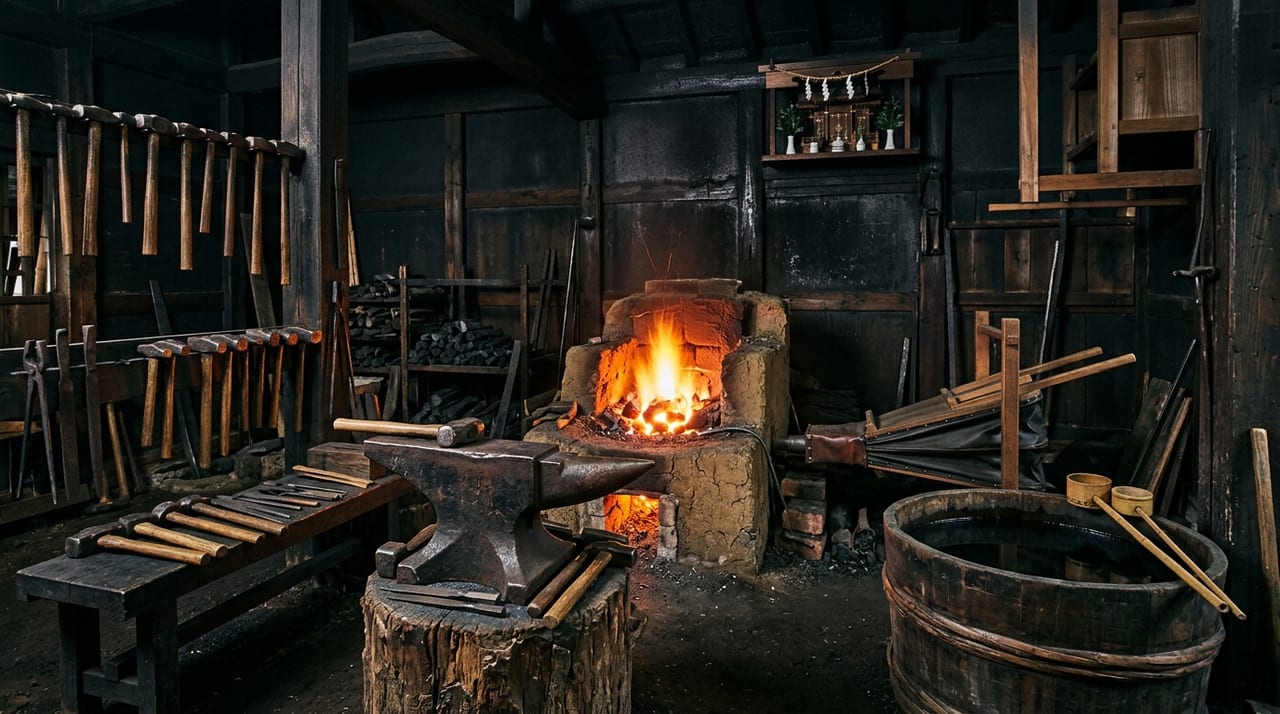 * Image illustrative uniquement.
Sommaire
Qu'est-ce que le kajiba contemporain ?
Le kajiba est l'atelier spécialisé dans lequel le tōshō forge le tamahagane et fabrique la lame du nihontō. Pour chaque lame qu'il fabrique, le tōshō contemporain doit obtenir l'approbation de la commission de l'éducation de sa préfecture de résidence (ou, pour un tōshō sollicitant une première approbation, celle du Directeur général de l'Agence pour les affaires culturelles) (Loi sur le contrôle de la possession des armes à feu, des épées et autres armes similaires (Jūtōhō) (e-Gov, recherche de textes législatifs), article 18-2 ; Règlement sur l'approbation de la fabrication de lames artistiques (e-Gov, recherche de textes législatifs), article 2). Le kajiba n'est pas un simple « atelier ». Trois éléments s'y croisent — les exigences légales, les techniques traditionnelles et les mouvements physiques de l'artisan —, ce qui impose une conception spatiale particulière.
Structure fondamentale du kajiba et dimensions du bâtiment
La forge traditionnelle est généralement un bâtiment de plain-pied à ossature bois. Aujourd'hui, des structures en acier ou partiellement en béton armé sont également utilisées, mais l'opinion selon laquelle « l'espace où l'on manipule le feu devrait de préférence être en bois » reste profondément ancrée chez les tōshō. La raison en est que le bois absorbe et dissipe naturellement la chaleur, ce qui permet une évolution plus douce de la température dans l'environnement de travail.
La superficie recommandée est d'au minimum 30 à 40 mètres carrés, idéalement de l'ordre de 50 à 80 mètres carrés. Dans les ateliers où le maître travaille simultanément avec plusieurs élèves, elle peut dépasser 100 mètres carrés. La hauteur sous plafond est traditionnellement basse (environ 2,5 à 3 m) afin de limiter la dispersion des étincelles. Toutefois, avec le développement des équipements de ventilation modernes, des conceptions légèrement plus élevées sont également observées.
Position et types de four (ro)
L'élément central du kajiba est le « ro » (four), c'est-à-dire le four de chauffe destiné à chauffer le tamahagane. Les fours utilisés par les tōshō contemporains se répartissent principalement en trois types.
Jiro : forme classique dans laquelle on creuse le sol pour y déposer du charbon et envoyer de l'air avec un fuigo. Comme le four se trouve en contrebas du sol, l'artisan adopte naturellement une posture penchée en avant pendant le travail. De nombreux ateliers traditionnels l'utilisent encore aujourd'hui.
Dairo : forme dans laquelle le four est installé sur une plateforme surélevée au-dessus du sol. Elle permet de travailler dans une posture plus confortable que le jiro et sollicite moins les lombaires. Son adoption est en progression dans les ateliers qui accordent une grande importance à la formation des élèves.
Fours électriques et à gaz (usage auxiliaire) : certains tōshō utilisent à titre auxiliaire des fours électriques ou à gaz pour des traitements à basse température tels que le revenu (tempering). En revanche, pour les opérations principales que sont le tanren et le yaki-ire (quenching), l'usage d'un four à charbon de bois reste la règle.
Le four est souvent placé en position centrale ou au fond du bâtiment. En termes de circulation de travail, la disposition idéale consiste à aligner en ligne droite, depuis l'entrée, le four, l'enclume et le seau d'eau dans cet ordre.
Installation du fuigo et du tatara
Le fuigo est le dispositif qui envoie de l'air dans le four. Avant l'époque moderne, la norme était le hako-fuigo, un soufflet en boîte actionné au pied. Aujourd'hui, de nombreux ateliers l'ont remplacé par un ventilateur électrique (blower). Cependant, certains tōshō restent attachés au tatara traditionnel à pédale et l'utilisent également dans la formation de leurs élèves.
Le ventilateur électrique pose des problèmes de bruit et de vibrations. C'est pourquoi, par égard pour les habitations voisines, il est de plus en plus courant de l'installer dans un caisson insonorisé à l'extérieur du bâtiment, raccordé au four par un conduit.
Disposition et fixation de l'enclume (kanatoko)
L'enclume (kanatoko, anvil) sur laquelle le tōshō frappe au marteau est placée à côté du four, à une distance telle qu'il peut l'atteindre dès qu'il se retourne. L'enclume est en fonte ou en acier forgé, et il est indispensable que sa surface soit plane. Son poids va de 50 kg pour les plus petits modèles à plus de 200 kg pour les plus grands.
La méthode de fixation traditionnelle consiste soit à l'encastrer directement dans le sol, soit à la fixer sur un socle en bois dur (keyaki, etc.). Cependant, une fixation directe au sol transmet le choc du marteau à l'ensemble du bâtiment par l'intermédiaire du plancher. C'est pourquoi, dans les conceptions modernes, il est courant d'interposer des matériaux anti-vibrations tels que du caoutchouc ou un lit de sable.
Seau d'eau (mizuoke) et bac de refroidissement
Le seau d'eau destiné au yaki-ire (trempe à l'eau) est placé à proximité du four et de l'enclume. La maîtrise de la température de l'eau est un facteur déterminant pour la qualité du yaki-ire, et de nombreux tōshō ont leur propre méthode de contrôle — par exemple, « utiliser de l'eau à une température constante même en plein hiver » ou « abaisser la température avec de l'eau de puits ou de l'eau glacée en été ».
Le seau est traditionnellement en bois (hinoki ou keyaki), et de nombreux tōshō y restent attachés encore aujourd'hui. Cela repose sur l'expérience accumulée selon laquelle les récipients métalliques peuvent laisser diffuser des traces d'ions dans l'eau, ce qui risque d'avoir un effet néfaste sur le yaki-ire.
Ventilation, évacuation des fumées et conformité aux réglementations modernes
La fumée, le monoxyde de carbone et les poussières émis par le four à charbon de bois ont une incidence importante sur la santé des travailleurs et sur l'environnement immédiat. C'est pourquoi les kajiba modernes doivent mettre en œuvre les mesures de ventilation suivantes.
- Installation d'une sortie d'évacuation des fumées : installer une grande hotte d'évacuation directement au-dessus du four et tirer un conduit pour évacuer directement les fumées vers l'extérieur.
- Installation d'un ventilateur : installer un ventilateur en hauteur dans le bâtiment (près du toit) pour assurer une ventilation forcée.
- Présence permanente d'un détecteur de CO : afin de prévenir les intoxications au monoxyde de carbone, il est recommandé d'installer un détecteur de CO à proximité du four.
Par ailleurs, par égard pour les habitations voisines en ce qui concerne le bruit, de nombreux ateliers se fixent une règle interne consistant à limiter les travaux de martelage aux heures de la journée et à ne pas travailler la nuit.
La connaissance du kajiba approfondit l'appréciation des lames
Connaître le kajiba constitue un contexte indispensable pour comprendre le nihontō en tant qu'œuvre. Les traces de la mise en forme à chaud qui subsistent sur la lame, la forme du hamon influencée par la température de l'eau lors du yaki-ire, l'épaisseur et le sori de la lame façonnés par le rythme de l'enclume et du marteau — tout cela est né dans cet espace particulier qu'est le kajiba. Lorsqu'on prend une lame en main, imaginer l'espace de travail de l'artisan qui se tient derrière elle : c'est là, pourrait-on dire, le premier pas vers une appréciation profonde.