La technique du yaki-namashi (recuit) — une étape préparatoire du traitement thermique du nihontō qui libère les contraintes internes de l'acier avant le forgeage
 * Image illustrative uniquement.
Sommaire
Qu'est-ce que le yaki-namashi (recuit) ?
Parmi les étapes de traitement thermique du nihontō, la plus connue est le yaki-ire. Cette opération, qui forme le hamon et durcit le tranchant, est décrite comme un moment spectaculaire directement lié à l'achèvement de la lame.
Cependant, le yaki-namashi — effectué bien en amont de cette étape — est une importante opération préparatoire dans la fabrication du nihontō qui reste généralement peu connue du grand public.
Le yaki-namashi est un traitement thermique qui consiste à chauffer l'acier (ou le fer) jusqu'à une certaine température, puis à le refroidir progressivement et lentement, afin d'éliminer les contraintes internes et d'homogénéiser et d'adoucir la structure. En anglais, on l'appelle « Annealing ».
Dans la fabrication du nihontō, le yaki-namashi intervient à plusieurs stades, mais le plus important est celui effectué lors de la préparation des matériaux avant le forgeage.
Pourquoi le yaki-namashi est-il nécessaire — le problème des contraintes internes
Le tamahagane produit par le tatara contient, en raison des refroidissements rapides et des cycles thermiques subis lors de la production, des contraintes résiduelles complexes et une structure non homogène. Sans traitement préalable, le forgeage (chauffer et frapper l'acier) provoque facilement des fissures, des craquelures et des défauts de soudure forgée (insuffisance de fusion).
Les problèmes concrets sont les suivants :
① Inhomogénéité de la dureté La teneur en carbone du tamahagane varie selon les zones (environ 0,6 à 1,5 %), ce qui crée une inhomogénéité de la dureté. Les zones à haute teneur en carbone sont dures et fragiles, tandis que les zones à faible teneur sont molles. Frapper l'acier dans cet état hétérogène favorise l'apparition de microfissures dans les parties dures.
② Contraintes résiduelles internes L'acier refroidi rapidement accumule des contraintes internes dues aux différences de vitesse de refroidissement entre la surface et l'intérieur, qui se traduisent par des différences de contraction. Ces contraintes provoquent des fissures et des déformations inattendues lors du chauffage et du forgeage.
③ Problème de la structure martensitique L'acier à haute teneur en carbone refroidi rapidement peut présenter une structure martensitique (structure du fer extrêmement dure et fragile). La martensite étant très peu usinable, elle doit être éliminée avant le forgeage.
Le yaki-namashi résout ces problèmes et prépare l'acier à un état « propice au forgeage ».
Le déroulement concret du yaki-namashi
Température de chauffage et atmosphère
Pour le yaki-namashi du tamahagane, l'acier est chauffé à environ 700–900 °C (selon le type d'acier et la teneur en carbone). Cette plage de températures est proche du point de transformation Ac1 (la température à laquelle la structure de l'acier commence à se transformer en austénite), domaine où se produit l'homogénéisation de la structure.
Le tōkō juge visuellement la couleur du four (hi-iro). L'état où l'acier brille d'une couleur allant du rouge orangé au jaune orangé (correspondant à 700–900 °C) est considéré comme la température appropriée pour le yaki-namashi. Ce jugement repose sur l'expérience et le ressenti — un savoir-faire artisanal transmis depuis l'époque où les thermomètres précis n'existaient pas.
L'atmosphère (environnement gazeux ambiant) pendant le chauffage est également importante : pour réduire au minimum l'oxydation, on enfouit l'acier dans la cendre de charbon de bois ou on le chauffe dans un four à atmosphère riche en carbone.
Le processus de refroidissement lent (jorei)
L'étape la plus importante du yaki-namashi est le jorei — le refroidissement lent et progressif.
Le refroidissement rapide (trempe à l'eau) augmenterait les contraintes internes ; aussi le yaki-namashi utilise-t-il l'enfouissement dans la cendre de charbon de bois ou le refroidissement naturel four fermé pour abaisser lentement la température. La vitesse de refroidissement prend habituellement plusieurs heures, voire plus d'une demi-journée, pour atteindre la température ambiante.
Ce refroidissement lent permet :
- la transformation de la structure martensitique en ferrite + perlite (structure plus douce et plus facile à travailler)
- la relaxation des contraintes résiduelles internes
- une distribution plus homogène du carbone
- la réduction de la dureté globale de l'acier, améliorant l'usinabilité pour l'étape de forgeage suivante
Le « namashi-agari » selon le regard du tōkō
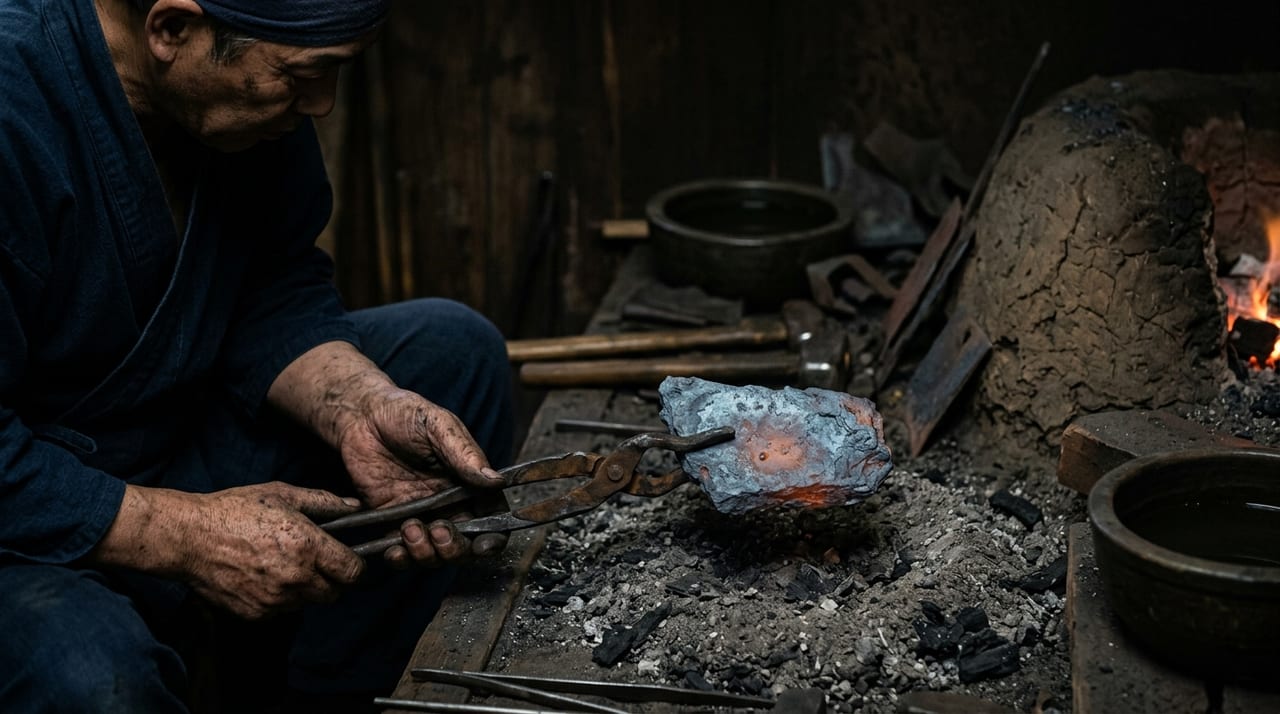
L'acier après yaki-namashi (« namashi-agari ») présente une fine couche d'oxyde en surface. La couleur de cette couche (gris bleuté à noir) constitue un indicateur de la température de chauffage, de l'atmosphère et de la qualité du refroidissement lent.
Le tōkō expérimenté observe la couleur, la dureté (sensation au toucher) et l'état de surface du namashi-agari pour décider si l'on peut passer à l'étape de forgeage suivante. Si le yaki-namashi est insuffisant, on réchauffe et on recommence l'opération.
Le rôle du yaki-namashi à chaque stade du forgeage
Les principales étapes de la fabrication du nihontō où intervient le yaki-namashi sont les suivantes.
① Après le tri des matériaux et le fractionnement en petits morceaux Le tatara (tamahagane) est trié selon la teneur en carbone (haute teneur en carbone = pour le kawagane, faible teneur = pour le shingane), puis fractionné en petits morceaux avant d'être soumis au yaki-namashi. Cela permet d'uniformiser l'usinabilité de chaque partie.
② Avant la première phase de tanren (tsumi-wakashi) Préalablement au tsumi-wakashi, qui consiste à empiler plusieurs morceaux d'acier, le yaki-namashi prépare l'état de surface de chaque morceau. En homogénéisant la couche d'oxyde sur les surfaces de contact, on favorise la fusion lors de la soudure forgée.
③ Au cours de l'orikaeshi tanren Lorsque l'écrouissage progresse au cours du long orikaeshi tanren, on effectue un yaki-namashi temporaire pour adoucir l'acier avant de poursuivre le tanren.
La différence fondamentale entre yaki-namashi et yaki-ire
Le yaki-namashi et le yaki-ire sont tous deux des opérations de « chauffage → refroidissement », mais la vitesse de refroidissement produit des caractéristiques opposées.
| Yaki-namashi | Yaki-ire | |
|---|---|---|
| Vitesse de refroidissement | Lente (refroidissement progressif) | Rapide (trempe) |
| Objectif | Adoucissement et élimination des contraintes | Durcissement et formation du hamon |
| Moment | Avant et pendant le forgeage | Après l'achèvement du forgeage |
| Transformation de la structure | Vers une structure douce | Vers la martensite dure |
Comme l'illustre ce contraste, la fabrication du nihontō repose sur une chaîne précise de traitements thermiques où l'on alterne intentionnellement entre « adoucir (yaki-namashi) » et « durcir (yaki-ire) ».
Conclusion : c'est l'étape préparatoire qui détermine la qualité de la lame
Le yaki-namashi est une étape discrète et peu visible. Comparée aux procédés qui produisent le hamon, le jigane et la silhouette de la lame — tous directement perceptibles dans la lame achevée — elle est rarement évoquée.
Cependant, une lame fabriquée à partir d'un matériau insuffisamment traité par yaki-namashi développe des fissures, des irrégularités et des défauts de soudure forgée lors du forgeage, compromettant fondamentalement la qualité finale de la lame. Plus un tōkō est expérimenté, plus il comprend profondément l'importance de cette étape préparatoire.
« Une bonne lame commence par de bons matériaux » — ce dicton s'applique non seulement à la sélection du tamahagane, mais aussi à la technique du yaki-namashi qui prépare correctement ce matériau. L'excellence du nihontō repose sur l'accumulation de ces étapes préparatoires invisibles.


