L'essence du shinogi-zukuri — Formation et processus de la « ligne de shinogi » à laquelle le kaji consacre son plus grand soin
 * Image illustrative uniquement.
Sommaire
Qu'est-ce que le shinogi-zukuri — la raison pour laquelle le nihontō est le nihontō
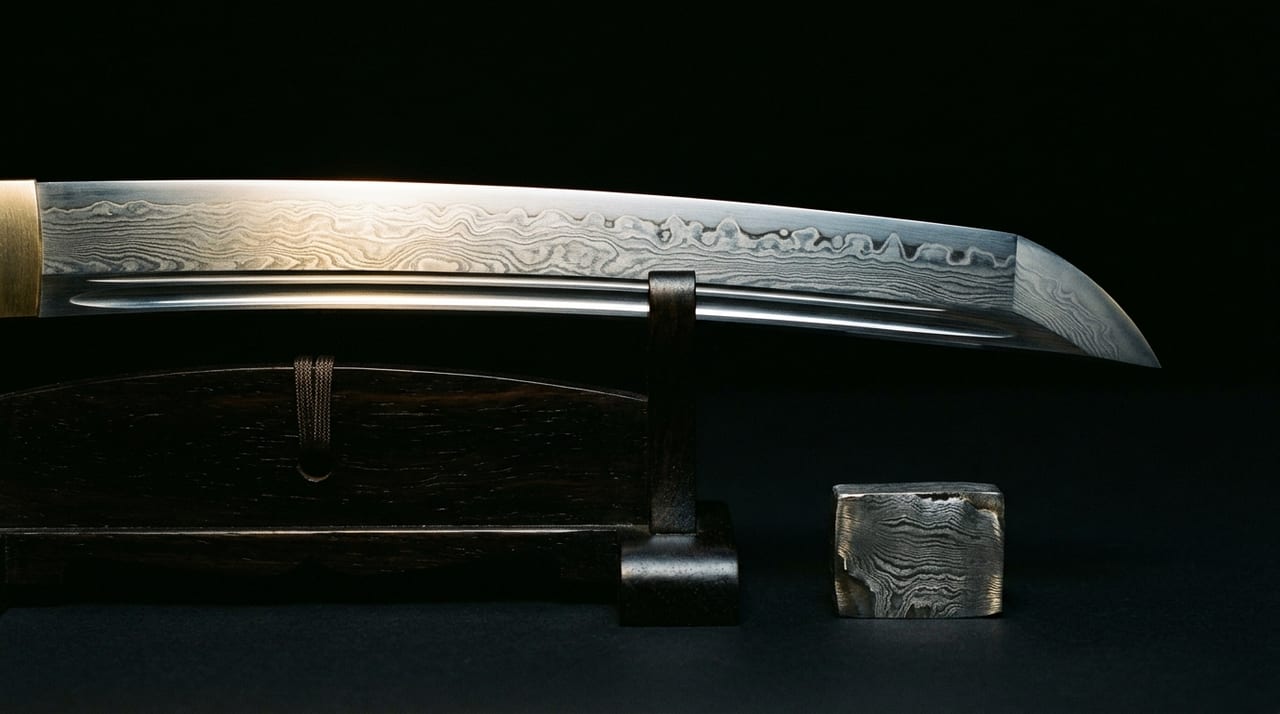
Parmi les formes extérieures qui caractérisent le plus le nihontō parmi les armes blanches du monde, on trouve la forme de section transversale appelée shinogi-zukuri. Lorsque l'on observe la section de la lame de côté, on constate qu'elle est composée de plusieurs faces, dans l'ordre depuis le côté tranchant (le fil) : le kiriba, le shinogiji, la ligne de shinogi (shinogi-suji) et le mune.
Cette section polyédrique complexe est une forme que les tōkō ont perfectionnée au fil de longues années pour réaliser simultanément le « tranchant », la « résistance », l'« équilibre du poids » et la « beauté ».
Dans cet article, nous expliquons de manière systématique, du point de vue du kaji, depuis la signification de la forme de section du shinogi-zukuri jusqu'aux procédures concrètes des étapes de forge qui la produisent.
Structure de la section du shinogi-zukuri
Dénomination des différentes parties de la section
La section transversale standard d'un uchigatana se compose grossièrement des parties suivantes.
- Ha : la partie terminale la plus mince et la plus acérée. Composée d'acier (hagane) durci par le yaki-ire (quenching).
- Hiraji : la face plane allant du fil jusqu'à la ligne de shinogi. Vue en section, elle forme une surface inclinée.
- Shinogi-suji : la ligne de crête (ridge line) la plus haute sur le côté de la lame. La partie à l'origine de l'appellation shinogi-zukuri.
- Shinogiji : la face plane allant de la ligne de shinogi vers le mune (dos).
- Mune : le dos de la lame. Il existe plusieurs variantes de forme, telles que le mitsumune, l'iori-mune et le marumune.
Comparaison avec d'autres formes de section
La forme de section du nihontō n'est pas limitée au shinogi-zukuri.
- Hira-zukuri : section plate sans shinogi. Souvent utilisée pour les wakizashi et les tantō. Légère et dotée d'un excellent tranchant, elle tend cependant à être moins résistante que le shinogi-zukuri.
- Kirihazukuri : sans shinogi, la section forme un triangle isocèle de la lame vers le mune. Couramment utilisée pour les naginata et les épées.
- Kanmuriotoshi-zukuri : variante avec un shinogi placé près du côté du mune. Une forme intermédiaire entre le kirihazukuri et le shinogi-zukuri.
Si le shinogi-zukuri s'est imposé comme la « forme standard » du tachi et de l'uchigatana, c'est parce que la ligne de shinogi augmente considérablement la résistance longitudinale de la lame tout en assurant une face à angle aigu (le kiriba) du côté tranchant, permettant ainsi de concilier tranchant et résistance.
Les étapes de forge qui donnent naissance au shinogi-zukuri
Étape 1 : sunobi
À l'étape du sunobi, qui consiste à donner la première forme à partir d'un bloc d'acier (tamahagane), on ne façonne pas encore les détails de la section. C'est l'étape où l'on martèle l'acier chauffé pour l'étirer et obtenir grossièrement la longueur et la largeur de la lame.
Les jugements requis du tōkō à ce stade incluent les éléments suivants.
- Gestion de la température de l'acier (maintien dans la plage de chauffe appropriée, de l'orange au jaune)
- Points de frappe du marteau et distribution de la force
- Vitesse et nombre d'étirages
Comme la précision du sunobi est directement liée à la « qualité fondamentale » (sujō) de la lame finale, des apprentis expérimentés (uchi-deshi ou soto-deshi) participent souvent aux travaux en tant qu'uchiko, frappant le marteau sous les instructions du maître.
Étape 2 : hizukuri
Le hizukuri est l'étape qui consiste à déterminer la position approximative du mune-suji et de la ligne de shinogi sur la lame après le sunobi, et à créer la forme de base de la section.
Cette étape comprend les travaux suivants.
- Travail d'oshikata consistant à déterminer la position de la ligne de shinogi avec un marteau spécial (kozuchi)
- Ajustement de l'angle d'inclinaison du shinogiji et de la partie kiriba
- Détermination de la forme du mune (mitsumune, iori-mune, etc.)
C'est à ce stade que le tōkō fixe définitivement la « position de la ligne de shinogi de cette lame ». La position de la ligne de shinogi (à quelle proportion depuis le côté tranchant) influence fortement le ressenti d'utilisation de la lame, et les caractéristiques d'équilibre du poids et de tranchant varient selon qu'elle est « proche du tranchant » (ha-yori) ou « proche du mune » (mune-yori).
Étape 3 : araji
L'araji est l'étape qui consiste à façonner davantage la lame après le hizukuri et à créer une forme de section plus détaillée.
Lors de l'araji, les travaux suivants sont effectués.
- Forger la ligne de shinogi de manière plus nette
- Ajuster la planéité du shinogiji (de la ligne de shinogi au mune)
- Rapprocher l'angle du kiriba de la valeur cible
- Ajuster l'épaisseur (kasane) de chaque partie de la lame
À ce stade, la section de la lame se rapproche de la forme du shinogi-zukuri. On dit qu'un tōkō expérimenté peut juger d'un seul coup d'œil sur la lame quelle partie a été forgée dans quelle mesure.
Étape 4 : tanren de finition (shiage-tanren)
Une fois la forme de la lame achevée, on passe à la finition finale de la forge.
Sukitae : forge finale pour homogénéiser la structure de l'acier sur toute la lame. On répète la chauffe et le martelage pour éliminer les irrégularités internes (joints de couches, bulles d'air).
Finition du fil : travail consistant à rapprocher l'épaisseur de la lame de la valeur cible finale. Comme une déformation survient lors des étapes ultérieures de tsuchioki et de yaki-ire (quenching), il est nécessaire de calculer et de laisser délibérément le fil légèrement plus épais.
Étape 5 : tsuchioki et yaki-ire
Le tsuchioki, qui consiste à appliquer de l'argile (yakiha-tsuchi) sur la lame dont la forge est achevée, est une étape importante qui détermine le motif du hamon (temper line).
La façon d'appliquer l'argile détermine le motif de durcissement après le yaki-ire (hamon). On applique l'argile épaisse du côté du mune depuis la ligne de shinogi, et finement (ou pas du tout) du côté du kiriba. Cette différence d'épaisseur d'argile génère une différence de vitesse de refroidissement lors de la trempe rapide (yaki-ire), et la concentration du durcissement par transformation martensitique du côté de la lame apparaît sous forme de hamon.
Le yaki-ire est effectué dans l'eau (mizuyaki) ou dans l'huile (abura-yaki). La plupart des tōkō modernes utilisent le mizuyaki, mais certains optent pour l'abura-yaki. Dans l'une ou l'autre méthode, le tōkō concentre tous ses sens sur le son et la façon dont la vapeur s'élève au moment où la lame plonge dans l'eau ou l'huile.
La valeur esthétique de la ligne de shinogi dans le shinogi-zukuri
Critères d'évaluation d'une « ligne de shinogi bien forgée »
La ligne de shinogi de la lame achevée révèle son aspect final par le polissage (togi). Les éléments requis pour une belle ligne de shinogi sont les suivants.
- Rectitude : la ligne de shinogi doit être parfaitement droite de la base jusqu'au kissaki
- Netteté : la ligne de crête du shinogi doit être bien définie (exprimée par le terme « shinogi ga tatsu »)
- Continuité : la ligne de shinogi doit couler sans interruption entre le mune et le kiriba
En particulier, l'état « shinogi ga tatsu » est considéré comme un indicateur de haute précision de forge et est fortement valorisé dans l'évaluation d'une lame.
Relation avec le jigane
Le jigane — le motif du kitae-hada — qui apparaît sur le shinogiji (la face plate allant de la ligne de shinogi au mune) est également un point d'appréciation important. Les différentes hada telles que l'itame, le mokume, le masame et l'ayasugi-hada sont la structure en couches de l'acier formée au cours de l'orikaeshi tanren (folding), qui apparaît en surface par le polissage.
Dans une lame shinogi-zukuri, il arrive que le « jihada du shinogiji » et le « jihada du côté tranchant » apparaissent différents. Du côté de la lame (zone durcie par le yaki-ire), la structure de l'acier se modifie et le motif du jihada devient souvent difficile à voir.
Conclusion — le shinogi-zukuri est la concrétisation de la philosophie du tōkō
Les étapes incorporées dans une seule lame shinogi-zukuri se succèdent : sunobi, hizukuri, araji, tanren de finition, tsuchioki, yaki-ire, auxquelles s'ajoute ensuite l'étape de polissage. Dans la section de la lame finalement achevée — le kiriba tranchant, le shinogiji uniforme, la ligne de shinogi impeccable — se concentre l'accumulation d'améliorations au fil de longues années.
Lorsque l'on contemple un shinogi-zukuri, si l'on songe à la signification fonctionnelle de chaque face de sa section et à la technique du tōkō qui la façonne avec précision, la façon dont on perçoit le nihontō devrait changer quelque peu.