Outils et matériaux du horimono——types de nomi, kogatana et pierres à aiguiser, environnement de travail et pratique réelle des horimono-shi contemporains
 * Image illustrative uniquement.
Sommaire
Le travail du horimono-shi——graver la vie sur une lame polie
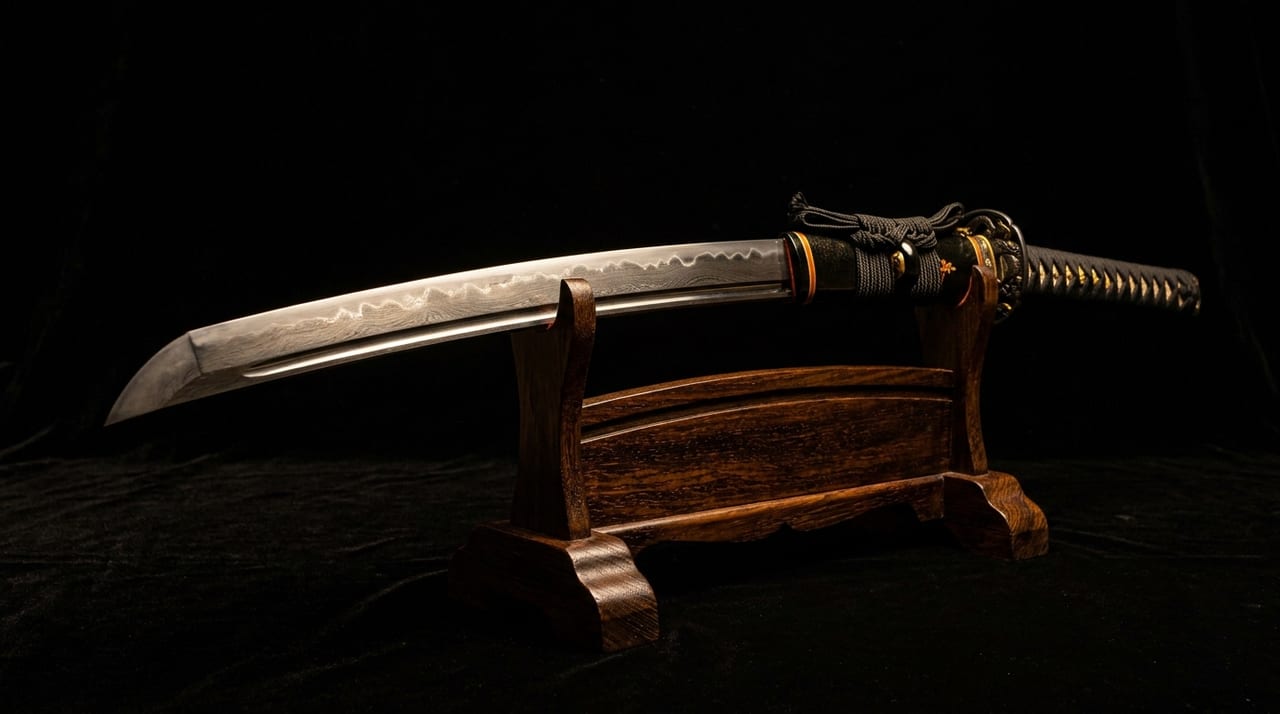
Le horimono est la technique spécialisée qui consiste à graver des motifs, des caractères et des ornements sur la surface d'une lame déjà polie, à l'aide d'outils tranchants tels que des nomi, des gouges et des kogatana. Les motifs gravés sur la lame sont très variés — dragon, épée, bonji, Kurikara, gomabashi, bōhi, soehi — et chacun est porteur d'une signification religieuse, magique ou esthétique.
Le horimono-shi n'est ni tōkō (kaji) ni togishi ; c'est une profession indépendante spécialisée dans l'une des dernières étapes de la fabrication d'une lame. Il faut au minimum dix ans d'apprentissage pour devenir un horimono-shi accompli, et les horimono-shi professionnels exclusifs encore en activité au Japon sont extrêmement peu nombreux. Ils comptent parmi les artisans les plus rares dans l'univers des métiers liés à la lame.
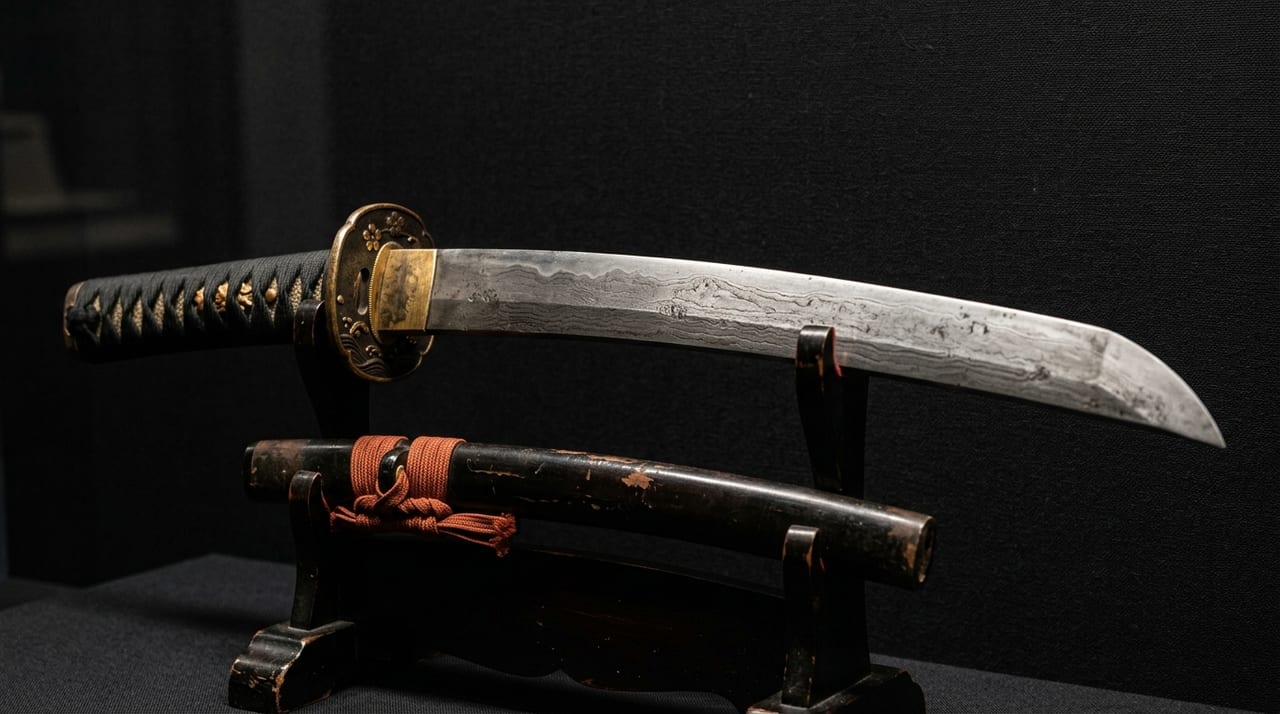
L'emplacement du horimono sur la lame n'est pas uniforme. Qu'il s'agisse de la zone du shinogi (shinogi-ji) ou de la surface plate (hiraji) côté tranchant, ou encore d'une zone proche du nakago, le choix de l'endroit où placer un motif sur la lame a toujours été dicté par les croyances du commanditaire, ses préférences et le style de l'époque. Les motifs tels que le dragon ou le Kurikara véhiculent souvent un sens d'exorcisme ou de prière pour la victoire, tandis que les bonji sont censés porter une protection bouddhique. Le choix des motifs et le jugement sur leur disposition font eux aussi partie des compétences essentielles exigées du horimono-shi.
Les outils du horimono-shi——types et choix des nomi et gouges
Les outils utilisés pour le horimono sont souvent fabriqués ou ajustés par le horimono-shi lui-même. Il est rare d'utiliser directement des outils de sculpture du commerce, car des outils spécifiques adaptés à la dureté et à la courbure de la lame sont nécessaires.
Le nomi est l'outil principal du horimono. On en utilise plusieurs tailles, des plus fins d'une largeur de tranchant inférieure à 1 mm jusqu'à ceux d'environ 5 mm. Ils se classifient selon la forme de la section du tranchant :
- ciseau plat (hiranomi)
- ciseau demi-rond (marunomi)
- ciseau triangulaire (sankaku-nomi)
- ciseau en V
Leur utilisation varie selon le motif à sculpter :
- Pour graver les écailles (uroko) du dragon : le marunomi
- Pour creuser un hi rectiligne : le hiranomi
- Pour les détails des bonji : le sankaku-nomi
La gouge est plus petite que le nomi et sert aux travaux de précision. Lorsqu'on grave de fins motifs en suivant la courbure de la lame, un outil à lame longue est difficile à contrôler, d'où l'utilisation de gouges courtes et maniables. Pour graver des bonji (caractères sanskrits) en particulier, une gouge de précision est indispensable afin de reproduire fidèlement les courbes des caractères.
Le kogatana est utilisé pour la finition et les corrections. Il sert à corriger les zones trop creusées et à affiner les contours, mais comme on travaille sur un matériau dur tel que la lame, il faut un couteau d'une dureté d'acier supérieure à celle d'un kogatana ordinaire utilisé pour la sculpture sur bois.
Avant de sculpter, des lignes d'encre servant d'esquisse sont tracées sur la lame. Le horimono-shi commence par dessiner le contour du motif au pinceau ou avec un outil de traçage, puis avance le nomi le long de ces lignes. La lame est fixée sur un support spécial ou dans un étau pour ne pas bouger pendant le travail, et le horimono-shi frappe le nomi des deux mains en maintenant la lame stable. Les outils tranchants perdant leur fil à l'usage, il est courant de les réaffûter à de nombreuses reprises entre les étapes de travail.
Le rôle des pierres à aiguiser——entretien des outils et préparation de la surface de la lame
Les pierres à aiguiser jouent un double rôle dans le horimono. L'un est de maintenir constamment en état les nomi et gouges utilisés. L'autre est de préparer la surface de la lame après la sculpture.
Les pierres à aiguiser utilisées par le horimono-shi sont souvent d'un type différent des pierres de finition qu'emploie le togishi. Pour l'aiguisage des outils, on combine des pierres de grain moyen et des pierres de finition afin de maintenir correctement l'angle du tranchant (hakado) du nomi. Pour la finition de la surface sculptée de la lame, on travaille en collaboration avec le togishi pour polir soigneusement les seules parties sculptées avec une pierre à grain très fin.
La préparation de la surface de la lame avant la sculpture est également importante. La lame finalisée par le togishi présente déjà une surface extrêmement lisse, mais dans certains cas, on procède intentionnellement à un léger rugissement de la surface aux endroits à sculpter pour prévenir le glissement de l'outil. Ce traitement est calculé pour disparaître lors du repolissage ultérieur.
Pendant la sculpture, il arrive que l'on applique une petite quantité d'huile sur le tranchant ou la surface de la lame pour réduire la chaleur de friction et la dispersion des particules métalliques. Des copeaux métalliques fins (kiriko) adhèrent à la surface sculptée, et il est indispensable de les essuyer régulièrement pour vérifier l'avancement du motif.
La lame comme matériau——contraintes imposées à la technique de sculpture par la dureté et la nature du métal
Le tamahagane utilisé pour la lame acquiert une dureté de surface très élevée après le yaki-ire (la trempe). Cette dureté impose de sévères contraintes au travail du horimono-shi.
Comparée à la sculpture sur bois ou sur pierre, la sculpture sur une lame après yaki-ire est nettement plus difficile. Sur un matériau dur, les outils glissent facilement et, si l'on applique une force excessive, il y a un risque de casser l'outil ou d'endommager la lame. C'est pourquoi le horimono-shi doit, par des années d'expérience, acquérir le dosage de la force approprié.
De plus, la lame est souvent dotée de rainures appelées hi. Il en existe plusieurs types — bōhi, soehi, futasuji hi — et ceux-ci ne sont pas sculptés mais creusés avec un outil spécialisé appelé hi-nomi. L'uniformité de l'angle, de la profondeur et de la largeur du hi influençant grandement la beauté de la lame, une technique élevée et une grande concentration sont requises.
Travailler sur une lame dure use rapidement les outils, et les ébréchures ou les cassures du nomi ne sont pas rares. C'est pourquoi le horimono-shi garde de nombreux outils de rechange à portée et vérifie régulièrement l'état du tranchant en cours de travail. Ce métier exige aussi de maintenir la même posture pendant de longues heures, et demande donc non seulement une grande concentration, mais aussi une endurance physique.
L'environnement de travail des horimono-shi contemporains——pénurie de successeurs et enjeux de la transmission du savoir-faire
Le nombre de horimono-shi au Japon contemporain est estimé à moins de quelques dizaines à l'échelle nationale. C'est l'une des professions les moins représentées parmi les artisans liés à la lame, et la pénurie de successeurs constitue un problème grave.
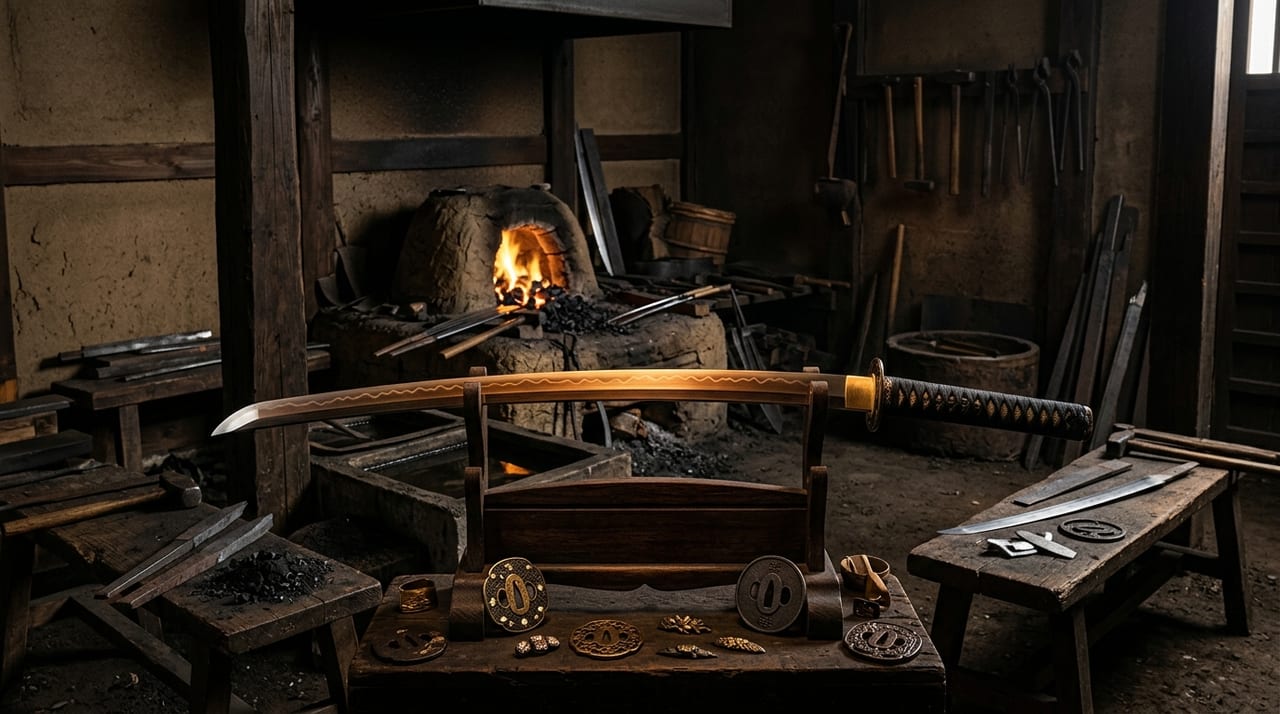
L'environnement de travail varie selon les artisans, mais beaucoup utilisent une pièce de leur domicile comme atelier. Le horimono est difficile à mécaniser et toutes les étapes sont réalisées à la main. Un bon éclairage, un établi stable et une vision précise (ou une loupe) sont indispensables.
En matière de transmission du savoir-faire, l'enseignement direct du maître à l'élève est la seule méthode. La technique du horimono est difficile à transmettre par l'écrit ou la vidéo ; on ne peut l'acquérir qu'en observant pendant de nombreuses années les mains du maître et en répétant les échecs. La rigidité de ce système d'apprentissage constitue un obstacle à la formation de successeurs, mais c'est aussi un mécanisme indispensable au maintien de la qualité technique.
Il est difficile de vivre uniquement du horimono, et nombre d'artisans exercent en parallèle d'autres activités liées à la lame comme le polissage ou la fabrication de tōsōgu. Parmi les lames qui circulent sur le marché, certaines portent un horimono réalisé par un sculpteur renommé, et comprendre la qualité du horimono et le sens des motifs est l'un des points d'intérêt lors de l'appréciation ou de l'achat d'une lame.