La répartition des rôles dans la forge — le système de division du travail du kaji de nihontō et la transmission des techniques assumés par le teko, l'uchi-yaku et le fuigoshi
 * Image illustrative uniquement.
Sommaire
La forge fonctionne en « équipe »
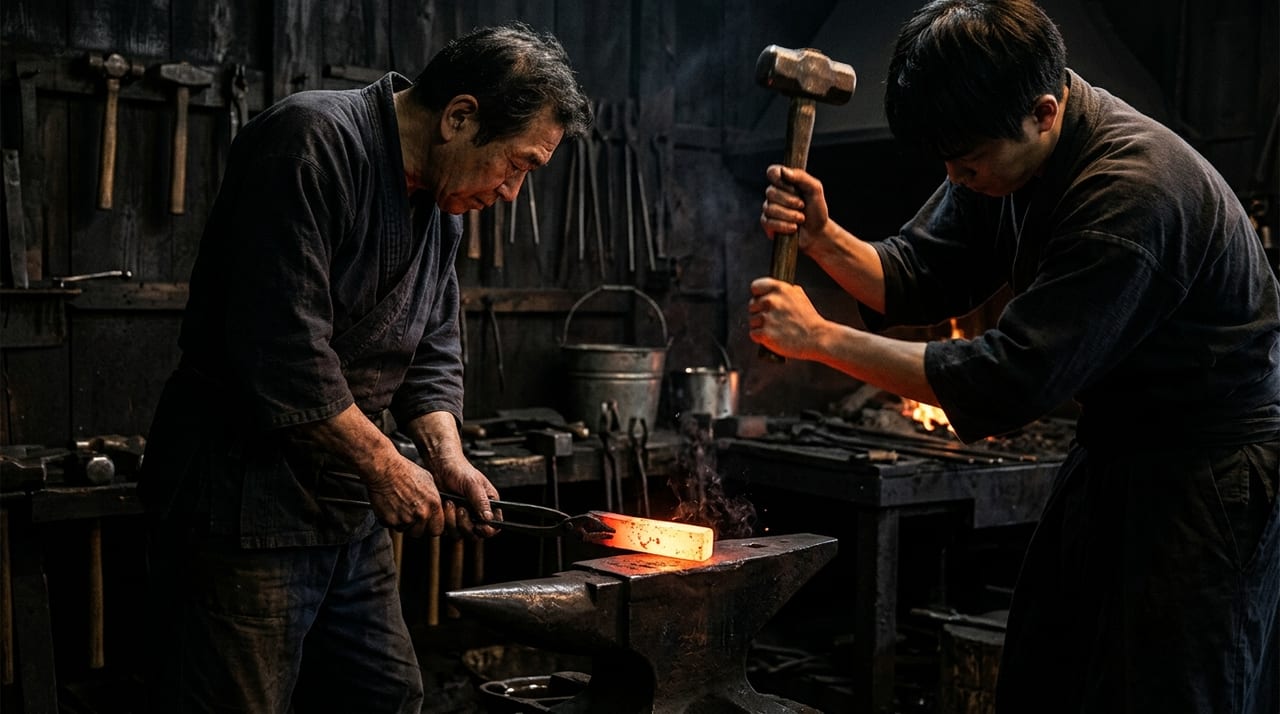
Lorsque l'on observe de l'extérieur le tanren d'un nihontō, on imagine volontiers un tōshō seul devant le fourneau, frappant l'acier sans relâche. Pourtant, dans une forge traditionnelle, plusieurs artisans et disciples remplissant des rôles différents collaborent pour avancer dans le travail. Il est en effet difficile, tant sur le plan physique que technique, qu'un tōshō seul réalise une lame en complète autarcie.
Les rôles principaux de la forge peuvent être regroupés en quatre catégories.
| Rôle | Tâche principale |
|---|---|
| Tōshō (maître) | Supervise l'ensemble de la forge et dirige le tanren de l'acier |
| Teko | Maintient l'acier à l'aide de pinces (hasamikane) et ajuste l'angle et la position du matériau en suivant les coups de marteau du tōshō |
| Sakite · Mukōzuchi | Frappe l'acier à l'aide d'un grand marteau (ōtsuchi) en coordination avec le teko, et se charge des grandes déformations lors de l'orikaeshi tanren et du sunobi |
| Fuigoshi | Actionne le soufflet (fuigo) pour envoyer de l'air dans le foyer et gère la température de forge (environ 900 à 1 300 °C) |
Comprendre comment ces rôles fonctionnent et comment ils se transmettent est une perspective indispensable pour approfondir sa connaissance de la fabrication du nihontō.
Le teko — la « deuxième main » du maître
Le teko est la personne chargée de maintenir l'acier sur l'enclume (kanatoko) en qualité d'assistant du tōshō. Sa tâche principale consiste à tenir avec précision l'acier chauffé à l'aide de pinces (hasamikane) et à déplacer continuellement le matériau selon l'angle et la position appropriés en suivant les coups de marteau du tōshō. Chaque fois que le tōshō donne le signal de « frapper de ce côté » (par un signe des yeux ou la manière dont il pose son marteau), le teko ajuste instantanément l'orientation de l'acier. Si cette coordination n'est pas au rendez-vous, la précision du tanren se détériore considérablement.
Un teko expérimenté atteint le niveau où il « lit l'intention du maître avec son corps », et la communion tacite cultivée dans la relation maître-disciple détermine la qualité de la lame. Ces dernières années, ce sont souvent les disciples qui exercent le rôle de teko, mais il existait autrefois dans certaines régions des artisans teko spécialisés. La fonction de teko est confiée aux disciples dès les premières étapes de leur formation, et c'est également une excellente occasion d'apprendre de près les mouvements des mains du maître.
Le sakite — le « porteur de force » qui assiste avec le grand marteau
Le sakite, également appelé mukōzuchi, est chargé de frapper l'acier à l'aide d'un grand marteau (ōtsuchi) en coordination avec le teko. Tandis que le tōshō frappe avec précision à l'aide d'un petit marteau (kozuchi), le sakite se charge des déformations plus importantes avec le grand marteau.
Concrètement, lors des premières étapes de l'orikaeshi tanren et au stade du sunobi, le grand marteau du sakite étire l'acier avec une grande force. L'endroit que le tōshō indique avec son petit marteau en signifiant « frappe ici » est frappé avec certitude par le sakite avec son grand marteau. Un décalage dans ce timing provoque des irrégularités dans la densité de l'acier et des désordres dans les plis ; aussi le sakite doit-il faire preuve non seulement d'une simple force physique, mais également d'une grande concentration et d'une capacité à se synchroniser avec le maître.
De nos jours, de plus en plus d'ateliers utilisent des marteaux électriques pour remplacer le travail du sakite, mais les tōshō qui maintiennent la frappe traditionnelle à la main confient encore aujourd'hui ce rôle à leurs disciples. À travers la formation au maniement du grand marteau, les disciples peuvent apprendre « la réaction de l'acier » comme une sensation cutanée.
Le fuigoshi — le technicien spécialisé qui maîtrise le feu
Le fuigoshi est chargé d'actionner le fuigo, le dispositif qui envoie de l'air dans le foyer de la forge (fuigodoko). Dans les forges traditionnelles, le fuigo étant actionné manuellement, une technique permettant d'envoyer de l'air au bon moment et avec la bonne intensité était nécessaire.
Le rôle principal du fuigoshi est la « gestion de la température du foyer ». Dans le tanren du nihontō, il est indispensable de maintenir l'acier à une température de forge appropriée (environ 900 à 1 300 °C), mais la température du foyer est déterminée par l'équilibre entre la quantité de charbon, son type et le volume d'air insufflé. Le fuigoshi observe la vitesse des frappes du maître et la couleur de l'acier pour ajuster le débit d'air et maintenir en permanence l'état de feu optimal.
Un fuigoshi expérimenté juge intuitivement la « température qu'exige l'acier » à partir de la couleur de la flamme et de la couleur lumineuse de l'acier. Cette sensation ne s'acquiert qu'après des années passées debout devant le foyer, et elle est considérée comme un exemple typique de connaissance tacite difficile à transmettre par des mots.
Origines et évolution du système de division du travail
Le système de division du travail dans la forge est d'une ancienneté presque égale à l'histoire du nihontō. On rapporte que dans les grands ateliers de l'époque de Kamakura, plusieurs tōkō et artisans collaboraient dans un même atelier pour produire en grande quantité, et l'on pense qu'il existait de nombreux disciples et assistants spécialisés.
À l'époque d'Edo, un système centré sur les tōkō au service des clans se mit en place, et il devint courant de fabriquer des lames avec des disciples et des assistants fournis par les fiefs. Après l'ère Meiji, la chute brutale de la demande en lames causée par le Sword Abolishment Edict (Haitōrei) de 1876 entraîna la réduction des forges, et le nombre de disciples et d'assistants diminua considérablement. Depuis la période de renaissance des tōshō après la Seconde Guerre mondiale, la forme standard pour de nombreux tōshō est devenue le « petit atelier associant un ou deux disciples ».
Le sens de la division du travail dans la transmission des techniques
Le système de division du travail revêt une importance capitale non seulement pour l'efficacité du travail, mais aussi du point de vue de la transmission des techniques.
- En assistant le maître en tant que teko, le disciple observe de près « les mouvements des mains du maître », « la force plus ou moins grande des frappes sur l'acier » et « le moment de l'orikaeshi tanren », et les grave dans sa mémoire corporelle.
- En maniant réellement le grand marteau en tant que sakite, le disciple inscrit dans ses bras « la sensation de l'acier ».
- En gérant le foyer en tant que fuigoshi, il acquiert de manière sensorielle « la relation entre le feu et l'acier ».
Au terme de ce processus d'apprentissage multidimensionnel, le disciple grandit pour devenir un tōshō capable de superviser toutes les étapes. La division du travail n'est pas une simple optimisation de l'efficacité ; c'est aussi un dispositif pédagogique permettant « d'apprendre le travail du maître sous tous les angles ».
Conclusion — les rôles invisibles qui soutiennent la lame
Le nihontō n'est pas l'œuvre d'un seul tōshō, mais le produit collectif de plusieurs rôles collaborant dans la forge. Le teko, le sakite (mukōzuchi) et le fuigoshi soutiennent chacun le maître depuis leur poste, et c'est cette accumulation qui détermine la qualité d'une lame. En visitant l'atelier d'un tōshō contemporain, on peut ressentir sur sa peau le souffle de cette division du travail. Pour ceux qui souhaitent approfondir leur appréciation du nihontō, il est vivement recommandé de saisir l'occasion d'assister à une visite de forge et de porter son regard sur ces « rôles invisibles ».