短刀(短劍)鍛造技術與長劍的差異 - 材料選擇、工藝調整和小型化測試方法
 ※圖片為示意圖。
目錄
短刀是刃長在2尺(約60厘米)以下的劍的統稱。與較長的劍相比,材料受限,存在著不同工藝流程的獨特鍛造技術。本文闡明了短刀製造的實際工藝流程以及與較長劍的重要差異。
短刀的定義與玉鋼的選擇
短刀按刃長分類。
- 短刀:刃長在2尺(約60厘米)以下。特別是在江戶時代之後的佩劍文化中得到發展。
- 脇差:刃長1.5–2尺。中等大小的短刀。
- 懷刀(kaiken):刃長約1尺。高度裝飾性。
短刀製造的第一個挑戰是玉鋼的選擇。較長的劍可以將大的玉鋼塊分割開來,分離心部鋼和外部鋼,允許多種鋼層次疊加。相比之下,短刀從單個玉鋼塊中只能得到約2塊,導致材料利用效率較低。
刀匠會提前確定玉鋼的含碳量,以確保適合短刀的質量。由於短刀的硬化比較長的劍更尖銳,並且存在更高的脆性風險,心部鋼的含碳量往往被限制在0.7–0.9%的範圍內。
粗延伸(Sube)與火焰鍛造的創新
短刀的火焰鍛造因為刃體較短,在溫度控制方面變得更加困難。
在較長劍的情況下:因為刃體較長,一端可以插入爐中加熱,而另一端同時受錘擊。通過利用溫度梯度,刀尖和刀根之間產生溫度差異,使曲線自然形成。
在短刀的情況下:整個刃體必須快速插入爐中並均勻加熱。與爐的接觸時間短,溫度下降迅速。因此,短刀工匠經常改變爐的放置位置並使用專為短刀設計的小爐。
在短刀火焰鍛造中,由於刀曲線難以自然形成,硬化後的曲線修正比較長的劍更為重要。
積-燒(Tumi-wakashi)與心部鋼和外部鋼的結合
與較長劍相比,短刀的心部鋼和外部鋼的層數通常會減少。
較長劍的層次結構:折疊和鍛造重複12–20次,形成數百層鋼。
短刀層次結構:折疊和鍛造限制在約6–12次。原因是材料效率和鍛造時間。短刀的製造周期通常設定為較長劍的大約一半,所以折疊次數會減少以縮短生產時間表。
作為補償,短刀工匠會仔細進行積-燒(tumi-wakashi)。多個鋼塊被疊加、加熱並鍛焊,以最大化整體統一的強度。由於層數較少,每層焊接的質量要求會提高。
防檔(Boushi)與切先(Kissaki)的硬化
短刀的切先通常設計成比較長的劍更尖銳的角度,使硬化成為極其困難的區域。
較長劍上切先的防檔通過黏土塗層的厚度和刃紋出現的方式來調整。在短刀上,黏土塗層變得更加細膩,刃紋的外觀在毫米級別發生變化。
短刀工匠會抑制切先的「fukurami」(隆起),並使刀尖變窄。此步驟在打磨階段首先進行評估,硬化的成功或失敗在最終打磨時才顯示。硬化裂紋和刀刃破損容易發生,這就是為什麼廢棄率比較長的劍高5–10%。
中茎(Nakago)的尺寸和強度設計
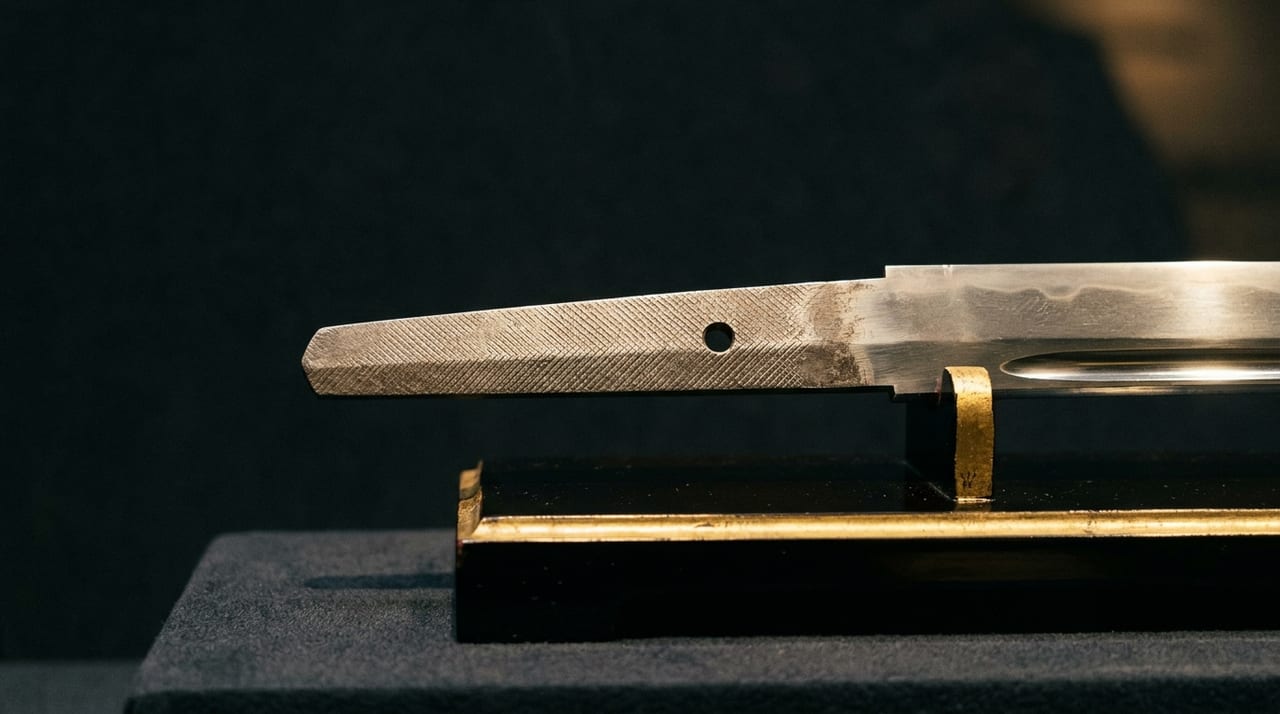
與較長劍相比,短刀的中茎相對於刃體的截面具有更厚的比例。
較長劍的中茎:刀根寬度寬,中茎逐漸變窄。
短刀的中茎:因為刀根寬度相對較窄,中茎的尺寸比較長劍的更厚,中茎的質量比例在整個短刀中增加。
短刀插入腰間時容易被掉落或受到衝擊。為防止中茎破裂,刀匠會保持中茎厚度並採用設計來防止抜き傷(中茎與刃體交界處的裂紋)。
中茎尾部的形狀也不同。短刀採用栗形尾部(kurijiri)或劍形設計以確保強度,即使中茎較短。
試斬(Tameshigiri)與短刀的評估標準
試斬(試切)有時被用來認證短刀。
較長劍的試斬:使用稻束或竹子作為目標,以檢查切割銳度和是否存在損傷。評估整個刃體的強度。
短刀試斬:由於刃體較短,短刀無法像較長劍那樣切割大型目標。相反,刀刃的銳度、刃體的耐用性(連續切割期間沒有刀刃缺口)以及中茎的強度會被綜合評估。
試斬後,短刀失去商業價值。因此,舊短刀有時會留下試斬痕跡,作為認證的證據。相反,即使沒有試斬痕跡的短刀也可能被現代打磨清除了痕跡,所以打磨師的評估很重要。
短刀製造的時間、成本和市場
短刀的製造周期可縮短至較長劍的60–70%。這是由於折疊和鍛造周期減少、硬化準備簡化和打磨工藝縮短。
另一方面,短刀的市場價格大致等於或略低於較長劍。由於材料成本降低,利潤率低於較長劍。
這就是為什麼在訂購新短刀時,工匠通常將價格設定為較長劍的30–40%。短刀市場已經為江戶時代的劍確立了美學標準,新短刀預計要平衡「實用功能和藝術價值」。
工藝與短刀鍛造技術的傳承
掌握短刀的製造技術有時比掌握較長劍的技術花費更長的時間。這是因為短刀工藝較少,所以每個單一步驟的質量對整體的影響更大。
在較長劍中可以被複雜層次覆蓋的小缺陷會直接反映在短刀的成品中。這就是為什麼專業製作短刀的工匠通常因材料選擇、積-燒中的強度管理和硬化的精度而聞名。