莖(nakago)的精修鍛造技術——淬火後進行的整形、目釘孔加工與鑢目切製實踐
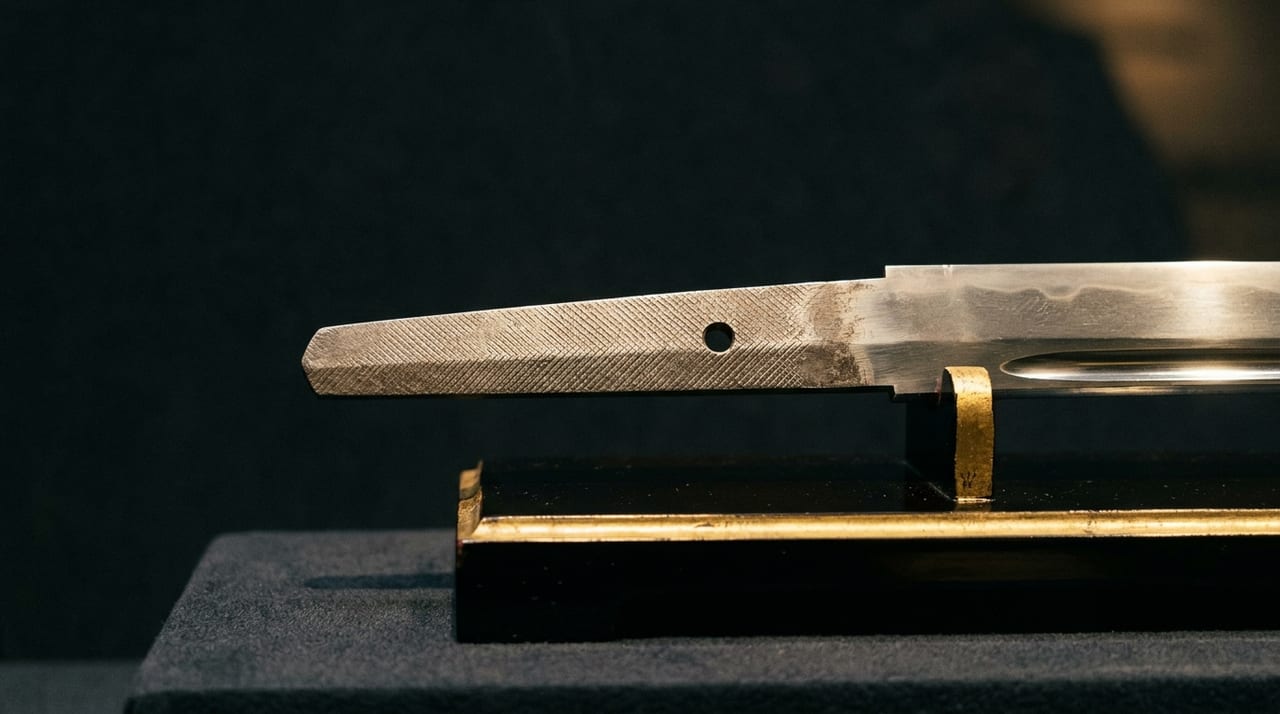 ※圖片為示意圖。
目錄
何謂莖——刀身「根部」所具備的技術意義
莖(nakago)是插入刀的柄(tsuka)中的刀身根部,在日本刀整體中發揮「不可見基礎」的功能。在鑑賞與鑑定上,刃文、地鐵、姿等受到關注,但莖持有刀工的銘、鑢目、目釘孔等資訊,是判定刀劍真偽、時代、流派上最重要的部位之一。
從鍛造技術的觀點來看,莖並非單純「插入柄中的部分」,而是在淬火工程後施以細緻精修加工的精密結構體。適當的莖形狀與精修,直接關係到與柄的密合感、拔刀時的穩定性,以及目釘的應力分散,因此刀工的技量也在此有所體現。
在鑑定場合中,莖也是受到重視的部位,與刃文、地鐵並列,莖的形狀、鑢目、目釘孔的位置與數量,均作為推定時代與流派的線索。莖表面產生的鏽(sabi)係長年經年變化所致,其色澤與質感也成為鑑定上的判斷依據,因此應避免徒手直接碰觸莖而附著皮脂,處理時須注意。
淬火前後的莖加工流程
在整形刀身基本形狀的「火造(hizukuri)」階段,莖的外形大致確定。在此階段,區(machi)的位置、莖長度、基本寬度與厚度確定,莖部分以棒狀鐵的形態成形。
在淬火前進行的「置土(tsuchioki)」階段,刀身塗布用於形成刃文的耐火土,但莖部分不塗土,以金屬肌露出的狀態放入爐中。淬火後,莖不因爐的熱度而硬化,呈回火狀態,具有適度的韌性。這是為了在目釘孔加工及組裝、拆解時莖不致開裂的設計考量。
刃部變化為堅硬而脆的組織,相對地,莖保持柔軟狀態,使後工程的鑢加工及目釘孔穿孔不易產生裂縫或缺口。若莖也如刃部一般硬化,則在開目釘孔時容易產生裂縫,難以在柄中穩定支撐刀身。因此,在置土階段不在莖部分塗耐火土的判斷本身,可說是左右後續精修工程全體的重要工程。
莖的整形——依形狀別的精修與工具
淬火後,莖的整形開始進行。首先使用鑢(yasuri)與槌(tsuchi)將莖的表面整平,明確成形稱為「區(machi)」的刃區、棟區境界線。此區的精修關係到刀整體的「平衡感」,區的稜角過於銳利則與柄的境界視覺上不自然,過於圓潤則刀身強度下降,因此需要細緻的判斷以整形為適當形狀。
莖的輪廓形狀有多種樣式,依時代、流派、刀工的個性而選擇。
- 船底形(funazokogata)
- 栗尻形(kurijirigata)
- 劍形(kengata)
- 刃上棟下形(hanoborimunesagarigata)
室町期以前的古刀,莖相對較長且多帶有圓弧形狀,江戶時代的新刀以降,則有增加較短且近似平行形狀的傾向。
在整形過程中,莖的側面(棟側與刃側兩面)為使其密合柄內側的形狀,即使些微的凹凸也仔細地均平。柄本來是依莖的形狀挖空內部製作而成,因此莖的精修若粗糙,則與柄之間會產生間隙,可能成為使用中晃動或損壞的原因。反之,若整形過度進行,則會損及莖本身的強度與重量平衡,因此在不過度削減的範圍內保持必要且充分的平滑,也是委任於刀工經驗與直覺的部分。
目釘孔的加工——位置、徑與角度的精密管理
目釘孔(mekugiana)是用於穿通固定柄與刀身的目釘(mekugi)的孔,其位置、直徑與角度決定與柄的嵌合精度。傳統上進行「鑿(tagane)與槌」的沖孔加工,現代仍有許多刀工遵守同樣的手法。
| 項目 | 內容 |
|---|---|
| 位置 | 依莖的長度與寬度的比率決定,基於考量重心平衡的計算而確定 |
| 直徑 | 一般約4〜6mm,依目釘的素材(竹為傳統)的截面徑調整 |
| 角度 | 並非垂直於莖面,多傾斜稍微朝向刃的方向,藉此具有使拔刀時的力學負荷更易由目釘整體承受的效果 |
開孔的位置也需注意,若在過於靠近莖的邊緣(棟側或刃側端部)的位置穿孔,則力量容易集中於該處,成為裂縫的起點。因此刀工注意在相對於莖寬度保留充分餘白的位置開孔。在鑑賞或購買現有刀劍時,目釘孔邊緣是否有裂縫呈放射狀延伸,也是確認狀態上的基本著眼點之一。
古刀中目釘孔有複數個的情況,是由磨上(suriage)致使莖縮短的證明,孔的數量與位置成為鑑定上的重要判斷依據。刀工在新規製作時僅穿一個目釘孔,有時也會進行考量未來磨上的位置選擇。
鑢目切製——將刀工的「指紋」刻入莖中
莖精修的最後進行的是鑢目(yasurime)的施工,這是使用平鑢、橫鑢、中精修鑢等在莖表面刻製規則筋目的作業。鑢目有多樣的紋樣,各流派偏好的樣式各異。
- 大筋違(oosujikai)
- 小筋違(kosujikai)
- 橫(yoko)
- 鷹羽(takanoha)
- 檜垣(higaki)
鑢目並非單純的裝飾,而具有插入柄時「提升摩擦力」的實用功能。有適當的鑢目,柄木(tsukagi)與莖接觸面的密合性增加,具有防止使用中柄鬆動的效果。同時,鑢目也是「刀工個性最明確體現的部分」,橫向比較同一刀工的作品時,鑢目的切製方式多能認定一貫的規律。即使銘不明的刀劍,鑢目的樣式也成為鑑定的補充線索,正是因此緣故。
另外,經過磨上的刀劍,有時會在縮短後的莖上重新施加鑢目,此稱為「鑢目的重新切製」。重新切製的鑢目,有時與原刀工所施的鑢目在筋的方向與間隔上有微妙差異,在鑑定時此差異也被作為解讀莖來歷的線索。如此,莖的精修鍛造技術並非單純的後期處理,而是刻入論述刀劍真偽、時代、流派上不可或缺資訊的工程。