L'oroshigane et les techniques de raffinage — La science de l'élimination des impuretés et de l'homogénéisation du carbone dans le tamahagane
 * Image illustrative uniquement.
Sommaire
Qu'est-ce que l'oroshigane ?
L'oroshigane désigne le processus de « dégrossissage et forge de raffinage » que le tōshō réalise en réchauffant le tamahagane produit par le tatara dans un four de forge, en tant qu'étape préliminaire à l'orikaeshi tanren. Le terme « orosu » porte la nuance de « mettre le matériau en état d'être travaillé », et ce processus permet d'évacuer et d'homogénéiser les scories (inclusions non métalliques), le carbone excédentaire et les parties hétérogènes contenus dans le tamahagane.
Le tamahagane est le produit du tatara, mais dans l'état où il est produit, sa teneur en carbone (qui varie dans une plage de 0,5 à 1,5 %), la distribution des scories et l'homogénéité de sa microstructure ne sont pas nécessairement adaptées à la fabrication d'épées. Le processus d'oroshigane est un travail de raffinage extrêmement technique et scientifique destiné à résoudre ces problèmes.
Problèmes du tamahagane et nécessité du raffinage
Le tamahagane obtenu par le tatara présente les difficultés suivantes.
- Contamination par les scories : pendant le processus de fusion, le sable des parois du four et les oxydes de fer sont incorporés dans l'acier et se dispersent sous forme d'inclusions non métalliques (scories). Si ces scories subsistent, elles provoquent une « rugosité du jigane » sur la lame après le travail de forge, et dans le pire des cas, une « hagire » (cassure du tranchant).
- Variation de la teneur en carbone : même au sein d'un seul bloc de tamahagane, la teneur en carbone varie selon les zones. Des parties à haute teneur en carbone (dépassant 1,5 %, proches de la fonte brute) et des parties à faible teneur (inférieures à 0,3 %, proches du fer doux) coexistent. Si l'on forge la lame dans cet état hétérogène, la distribution de la dureté après le yaki-ire devient inégale, ce qui augmente le risque de désordres dans le hamon et de fractures.
- Grossissement de la microstructure : après le tatara, les grains cristallins du tamahagane sont dans un état de grossissement. Si l'on forge avec ces grains grossiers, on n'obtient pas une microstructure homogène de la lame.
Les étapes concrètes de l'oroshigane
Le processus d'oroshigane réalisé par le tōshō se compose des étapes suivantes.
- Sowari : le bloc de tamahagane est cassé en petits morceaux afin d'évaluer visuellement la teneur en carbone. Si la surface de fracture présente un éclat brillant dit « hakkō » (blanc lumineux), on juge empiriquement qu'il s'agit d'une haute teneur en carbone (proche de la fonte brute) ; si elle est gris foncé, d'une faible teneur en carbone (proche du fer doux). Ce tri à vue permet de séparer les matériaux à haute teneur en carbone (pour le kawagane) de ceux à faible teneur en carbone (pour le shingane).
- Tsumiwakashi : les fragments de tamahagane concassés sont empilés dans le four et soumis au « wakasu » à haute température (environ 1 200 à 1 300 °C) — un chauffage poussé jusqu'à atteindre l'état d'incandescence. À cette étape, le carbone commence à se redistribuer à l'intérieur de l'acier, et les scories, liquéfiées par la chaleur, remontent à la surface.
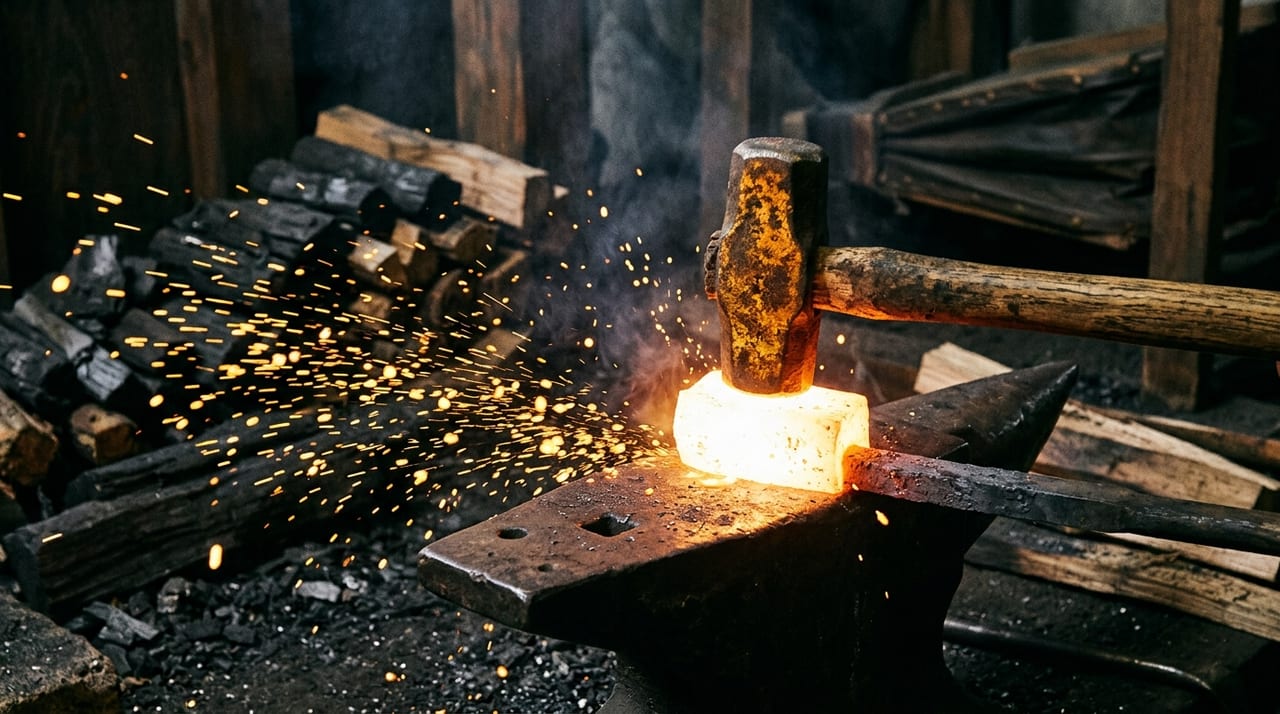
- Tatakitsubushi : le tamahagane porté à incandescence est sorti sur l'enclume et écrasé violemment à coups de grand marteau. Cet impact provoque la dispersion et l'évacuation des scories liquéfiées. Les particules jaunes qui s'envolent avec les « hibana » (étincelles) sont les scories, et en répétant cette opération, la pureté de l'acier augmente.
- Orikaeshi tanren (les premiers cycles) : le cycle consistant à plier l'acier étiré, puis à le réchauffer et le forger à nouveau est répété. Cette phase initiale de l'orikaeshi tanren est l'étape qui maximise l'effet de raffinage de l'oroshigane, et l'homogénéisation du carbone y progresse rapidement.
Les principes de l'oroshigane vus par la métallurgie moderne
Du point de vue de la métallurgie moderne, les phénomènes qui se produisent lors de l'oroshigane sont les suivants.
- Évacuation des scories (désoxydation et élimination des inclusions) : sous l'effet d'un chauffage à haute température, les constituants des scories (principalement des inclusions oxydées telles que FeO, SiO₂, MnO, etc.) deviennent un liquide de faible viscosité et ont tendance à remonter à la surface de l'acier. L'impact du martelage (forgeage) agit en outre comme une force qui pousse les scories vers la surface. Il s'agit d'un processus correspondant au « dégazage et traitement d'élimination des inclusions » de la sidérurgie moderne.
- Homogénéisation du carbone (diffusion d'homogénéisation) : le maintien à haute température (« wakashi ») favorise la diffusion des atomes de carbone. L'interface entre les zones à haute et à faible teneur en carbone se résorbe progressivement, et la distribution du carbone tend vers l'homogénéité. Le temps et la température sont tous deux importants pour cette homogénéisation, et la règle empirique du tōshō consistant à « chauffer suffisamment » correspond exactement aux conditions physiques requises pour la diffusion.
- Affinage des grains cristallins (recristallisation) : le forgeage répété à haute température brise les grains cristallins grossiers et favorise la « recristallisation » au cours du refroidissement qui s'ensuit. Les grains fins formés par recristallisation confèrent des propriétés mécaniques plus homogènes et plus résistantes.
La rencontre entre le savoir empirique du tōshō et la science
Le « jugement du hiiro » (couleur du feu) sur lequel s'appuie le tōshō dans le processus d'oroshigane — la technique consistant à estimer la température en observant la couleur de l'acier — est fondé sur la physique du rayonnement du corps noir. Le changement de couleur, du rouge sombre (environ 600 °C) à l'orange et au jaune (900 à 1 100 °C) puis à l'incandescence blanche (au-delà de 1 200 °C), exploite le phénomène par lequel la luminance d'émission de l'acier varie avec la température. Le fait que le savoir empirique des artisans accumulé sur plusieurs siècles corresponde précisément à la théorie de la physique moderne est un bel exemple de la rationalité scientifique des arts traditionnels.
Le processus d'oroshigane peut sembler, à première vue, n'être qu'un violent martelage accompagné de projections d'étincelles, mais son essence est « une réaction chimique de raffinage et de purification qui transforme un matériau hétérogène en un matériau homogène ». C'est seulement après ce processus que le tamahagane atteint l'état approprié comme matériau pour la lame, permettant aux processus ultérieurs — orikaeshi tanren, hizukuri et yaki-ire — de déployer leurs véritables effets. Il n'est pas exagéré de dire que la qualité du nihontō dépend largement de la précision de l'oroshigane. Veuillez consulter la liste des épées actuellement en vente.