古刀期的太刀製作工程——從鍛鍊到完工的全工程解說
 ※圖片為示意圖。
目錄
何謂古刀期——平安、鎌倉、南北朝的黃金時代
古刀(kotō)是指慶長以前(1596年以前)製作的日本刀。尤其是從平安末期到鎌倉、南北朝時代的太刀,作為日本刀史上技術成就的最高峰,至今仍備受高度評價。
這個時代的刀工們所創立的山城傳、大和傳、備前傳、相州傳、美濃傳五大傳,各自確立了獨特的鍛法與燒刃技法,對後世刀工產生了深遠影響。關於精通山城傳的來派名工,可參見來國光——山城來派的至寶。本文將依序解說古刀期代表性的太刀製作工程。
玉鋼的選別與素材準備
太刀製作的第一步,從以砂鐵為原料冶煉而成的玉鋼(tamahagane)之選別開始。由踏鞴製鐵所得的玉鋼,因含碳量不同而性質大相逕庭。刀工憑藉經驗與直覺,辨別高碳鋼(皮鐵用)與低碳鋼(芯鐵用),分別選出適合各用途的素材。玉鋼的製造方式詳述於玉鋼與踏鞴製鐵。
選別後的玉鋼被切成小塊,堆放在平整的鐵板(bōshin)上,以和紙與稻草灰覆蓋。在此狀態下加熱,使鋼材融為一體的「積沸(tsumiwakashi)」工程,便是最初的鍛鍊工程。
折返鍛鍊——鋼的均一化與不純物去除
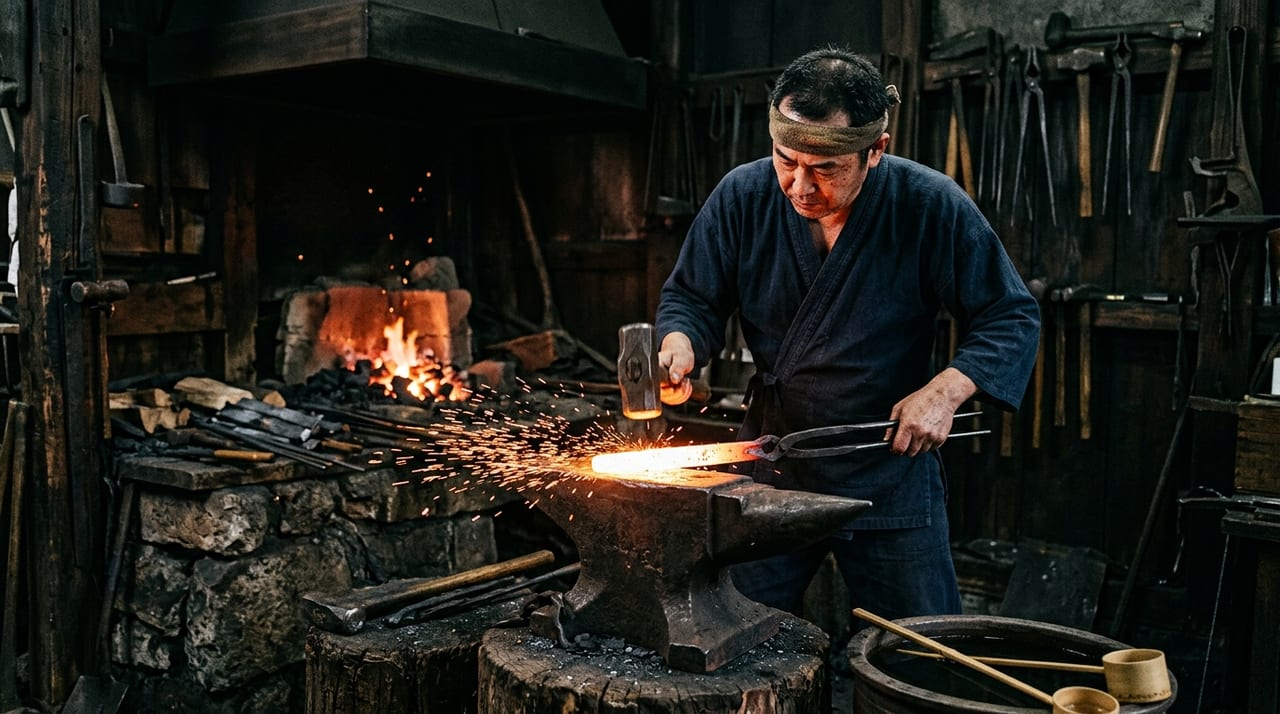
由積沸所得的鋼塊,經由在高溫狀態下反覆折返以槌打延伸的「折返鍛鍊」而精製。透過此工程,鋼中的不純物(slag)被排出,含碳量趨於均一,同時鋼的組織變得更加緻密。
古刀期代表性的鍛造方式如下。
- 板目鍛(itame-kitae):因反覆折返而形成的木紋狀花紋。多見於大和傳、山城傳
- 柾目鍛(masame-kitae):因單方向折返而形成的直線狀花紋。為大和傳古刀特有
- 杢目鍛(mokume-kitae):板目與柾目混合的複雜花紋。多見於備前傳、相州傳
折返的次數一般為10〜15回左右,但次數過多會導致碳分流失過多,使刀身變弱,因此掌握分寸至關重要。
造込——皮鐵與芯鐵的組合
古刀期太刀最重要的技術特徵之一,是「造込(tsukurikomi)」。藉由結合堅硬的高碳鋼(皮鐵)與柔軟的低碳鋼(芯鐵),刀身得以實現「硬度與韌性」兼備的結構。
代表性的造込種類:
- 甲伏(kōbuse):以皮鐵包覆芯鐵的最基本結構。用於大和、山城傳
- 本三枚(hon-sanmai):在刀的棟側貼附另一鐵材的三層結構
- 四方詰(shihōzume):以皮鐵包覆四面的最精巧結構。多見於相州傳上位作
在造込的工程中,最考驗刀工的技藝與判斷力。因為素材的組合將大幅左右成品的性能。
素延與刀身成形
造込完成後,進入加熱並以槌打延伸的「素延(sunobe)」工程。刀身的整體形狀——長度、反、寬度、厚度,在此工程中確定。
古刀期的太刀一般具有稱為「腰反(koshi-zori)」的特徵,即從元到中段大幅彎曲的輪廓,但隨時代與流派不同,反的弧度也微妙有別。刀工一邊觀察火焰的顏色與鋼的狀態,一邊以每一槌錘打整塑刀身的形狀。
在此階段,鎬(shinogi)、棟(mune)、地肌、刃區(hamachi)等亦一併成形,刀的基本形狀得以確定。
置土與淬火——產生刃文的工程
在古刀期的製作工程中,現代鑑定家與愛好者最為關注的,是「淬火(yakiire)」工程。此工程在刀的表面形成的「刃文(hamon)」,是最清楚呈現各流派個性的要素。
在淬火之前,刀工對刀身全體塗布耐火土(燒刃土、yakibatsuchi)的「置土(tsuchoki)」。刃的部分薄塗,地的部分厚塗,以此刻意製造淬火時的溫度差。
各流派刃文的特徵:
- 山城傳:細直刃(hososuguba)、小互目(ko-gunome)等。精細而典雅的刃文
- 大和傳:以直刃為基本。沸(nie)細膩,常伴有向棟方向燒入較深的「棟燒(muneyaki)」
- 備前傳:丁子亂(chōji-midare)。刃文富於變化是最大特徵
- 相州傳:大亂、灣刃(notare)。砂流、金筋等景象豐富
置土後,刀被加熱至800〜900℃左右,迅速插入水中。藉由此急冷,刃部單獨硬化,地部則在保持韌性的同時完成淬火。此瞬間的工程一旦失敗,刀便會折斷,且無法重來。關於淬火的熱處理理論,可在淬火(水燒、油燒)的科學中進一步詳細了解。
研磨與刃付——以砥石完工
淬火完成的刀身,交由研師(togishi)進行研磨工程。在古刀期,刀工與研師分工亦是一般慣例。
研磨從「下地研磨」到「精修研磨」分多個階段使用不同砥石,最終賦予刀身堪稱「鏡面完工」般的光輝。古刀期的研磨技術至今仍備受高度評價,當時研師所使用的「中名倉砥(nakanagura-to)」與「內曇砥(uchigumori-to)」,現今仍被珍視為最高級的研磨砥石。
拵與銘鑿——作為太刀的完成
研磨完成的刀身上,銘(mei)被鑿刻。古刀期的銘是一邊以磁石確認刃的方向一邊刻鑿,這正是現代專家在真偽鑑定時重視銘的位置與字體的原因。
最後製作「拵(koshirae)」——柄、鐔、切羽、目貫等金具類與鞘,太刀由此完成。古刀期的太刀拵稱為「太刀拵(tachi-goshirae)」,以刃朝下佩掛於腰的「佩刀(haitō)」形式使用。
古刀期的太刀製作,至今其精神與技法仍被現代刀匠們所傳承,作為凝聚日本刀本質之美與機能美的時代產物,受到世界各地愛好者的景仰。