淬火(水淬、油淬)的科學——急冷技術與刃文形成的熱處理理論
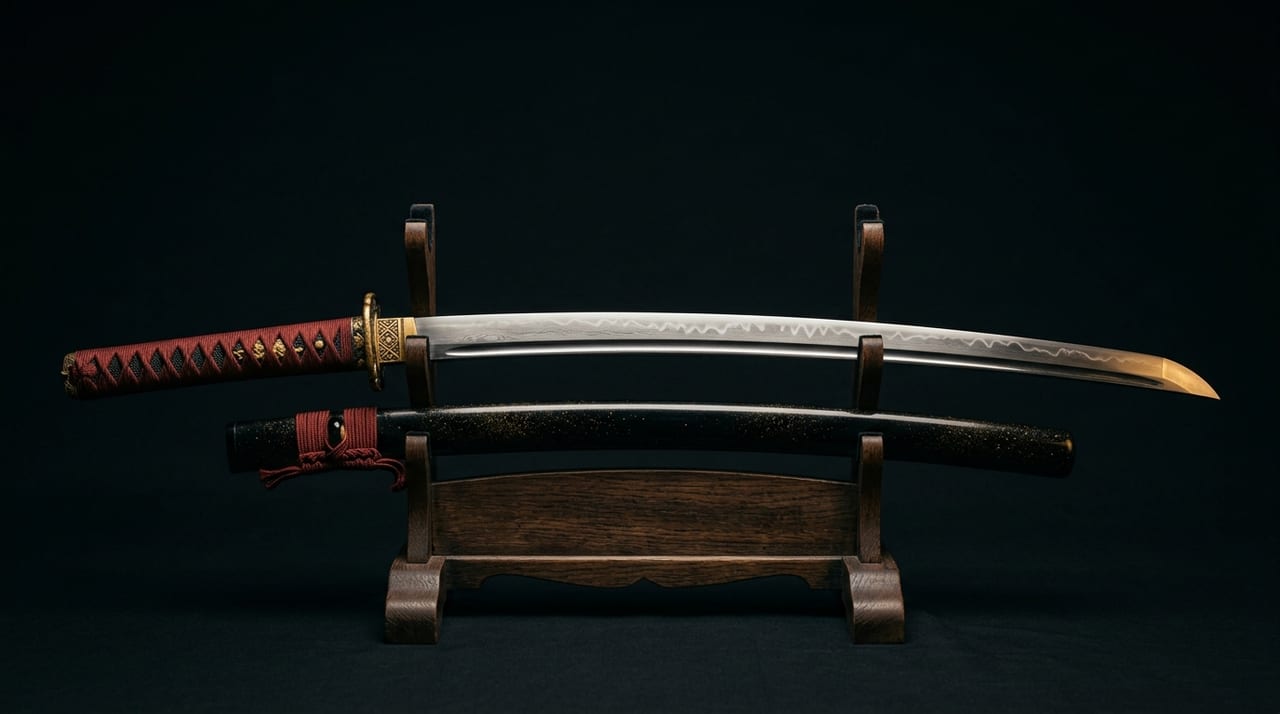 ※圖片為示意圖。
目錄
淬火——讓刀「生或死」的瞬間
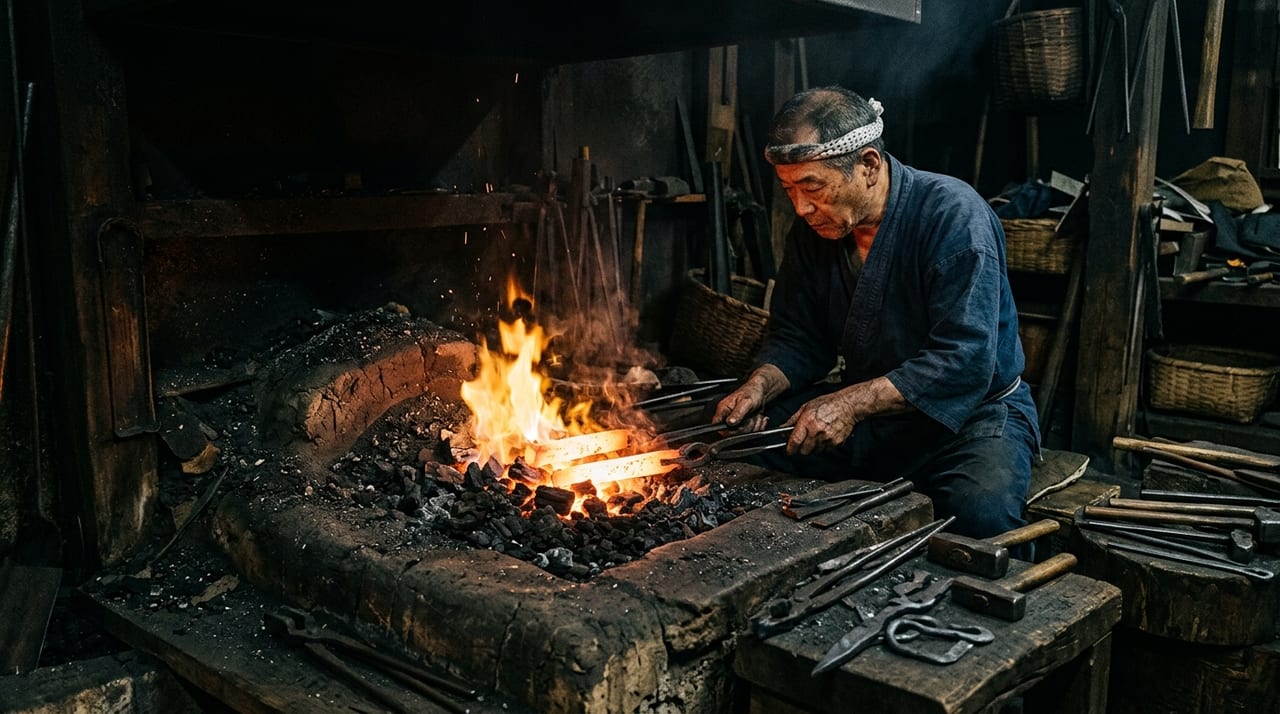
在日本刀的製造工程中,淬火是最為戲劇性且危險的工程。歷時數日鍛造、整形的刀身,在高溫(800〜900℃)加熱後,瞬間沒入冷水(或油)中——透過這道急冷,刀得以在同一金屬上兼具「堅硬的刃」與「韌性十足的棟」這兩種相反的特性。
淬火成功,美麗的刃文便會顯現,刀成為兼具實用與鑑賞價值的完成品。然而一旦失敗,刀身便會開裂、變形,有時甚至導致刀工受傷。這便是「淬火決定刀的生死」之說的由來。
從金屬組織看淬火的科學
要理解淬火的原理,不可或缺的是對鐵的金屬組織變化——尤其是「麻田散鐵變態」——的認識。
鐵(碳鋼)加熱至A1變態點(723℃)以上時,會變化為稱作「沃斯田鐵」的結晶結構。從此狀態急冷(淬火),碳便無處逸散,轉變為稱作「麻田散鐵」的極硬(但脆)結晶結構。反之,若緩慢冷卻,則形成稱作「波來鐵」或「肥粒鐵」的柔軟且韌性高的組織。
日本刀淬火的精妙之處,在於在同一刀身上分別打造出堅硬部分(刃)與柔軟部分(棟、地鐵)。使此成為可能的,是「置土(tsuchioki)」——以耐火黏土覆蓋刃以外的部分,藉此刻意改變冷卻速度的技法。
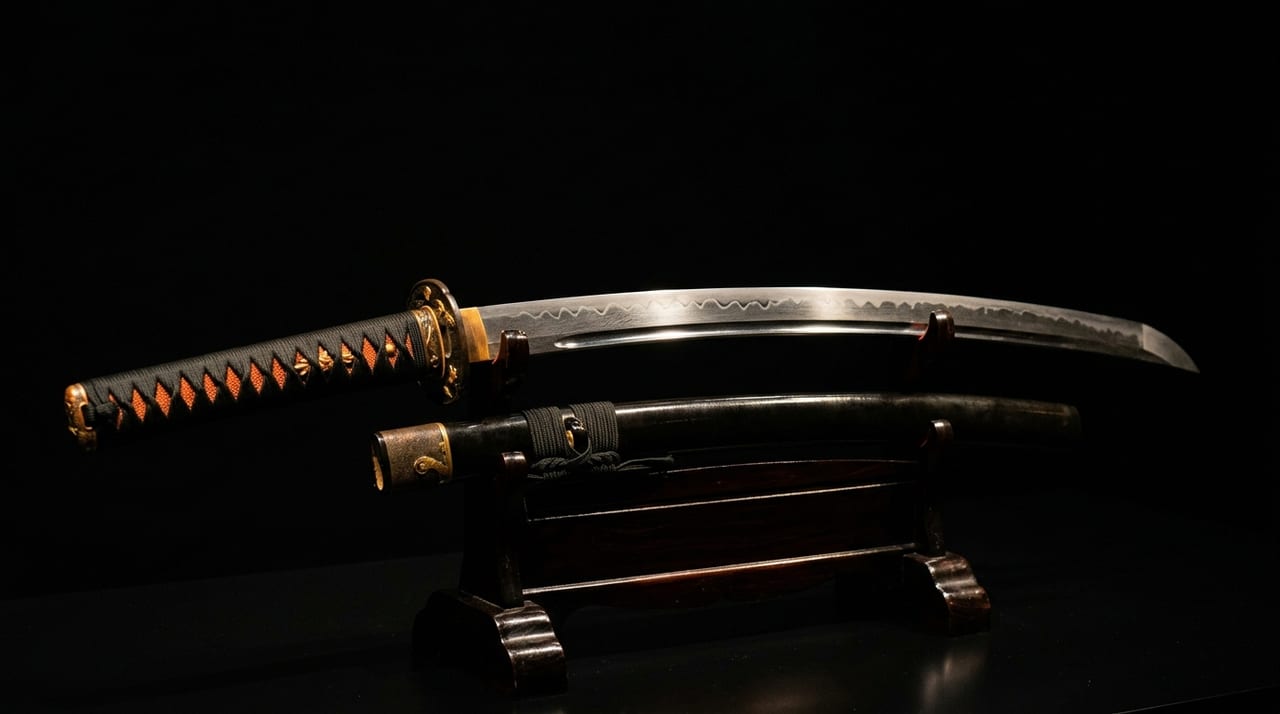
以土覆蓋的部分不會急冷,保持柔軟(波來鐵、變韌鐵系組織)。只有未覆土的刃的部分急冷後形成麻田散鐵,產生堅硬的刃。這條邊界線上便呈現「刃文」。
水淬與油淬——兩種冷卻介質的差異
日本刀的淬火主要分為「水淬」與「油淬」兩種。這並非單純的慣習差異,而是反映了鋼的組成、傳統流派、所求成品的不同。兩者的差異可整理如下。
| 項目 | 水淬(mizuyaki) | 油淬(aburayaki) |
|---|---|---|
| 方法特徵 | 以玉鋼等高碳量「高碳鋼」急速冷卻的最傳統方法 | 以油(或水+油混合液)取代水的方法,許多近代刀匠亦採用此法 |
| 冷卻性質 | 水的熱傳導率高,冷卻速度快,易形成堅硬的麻田散鐵 | 油的熱傳導率低於水,冷卻較為緩和,變形、開裂的風險較低 |
| 呈現的刃文、代表例 | 刃文的「沸(nie)」——白色粒狀光澤——易於出現,備前傳與相州傳的許多名刀均以水淬製作 | 刃文相對較易形成整齊的「匂(nioi)」系 |
| 風險、備注 | 然而急冷壓力大,開裂(淬裂)與反的變形風險高,對刀工的高度技術與經驗有所要求 | 現代工業用淬火技術已開發出多種淬火油,但傳統日本刀鍛冶中,也有刀工使用植物油(菜籽油等) |
水溫、爐溫的控制——職人的「感覺」與科學
決定淬火成敗的最大因素是「溫度管理」。其中尤為重要的是以下兩點。
- 加熱溫度(爐溫)
- 冷卻介質的溫度(水溫、油溫)
關於爐溫,現代雖有刀工輔助使用熱電偶或光學溫度計,但許多傳統刀工仍以刀身的「顏色」——黃褐色、橙色、白色——來判斷溫度。超過A1變態點(723℃)後,刀身呈現橙色〜黃白色光輝,「以眼判讀」達到800〜900℃最佳淬火溫度時色澤的技術,是多年經驗積累的成果。
水溫亦甚為重要,夏季與冬季即使是同一口井水,水溫也相差懸殊,影響淬火結果。夏季水溫過高則冷卻速度降低,淬火效果減弱;冬季水溫過低則急冷壓力加大,容易開裂。部分刀工透過選擇淬火的季節、時段來管理水溫,以求得最佳結果。
刃文中呈現的金屬組織——沸與匂的實體
刃文鑑賞核心的「沸(nie)」與「匂(nioi)」,可從金屬組織的差異加以科學說明。
「沸(nie)」是粒狀麻田散鐵在刃文邊界形成的產物,由強烈的急冷所生成。可在放大鏡或肉眼下觀察到白色光亮的「顆粒感」,放射出強烈的光澤。沸粗而大者稱作「荒沸(ara-nie)」,有時被視為缺點,但在相州傳的大亂刃文中,則被評價為豪壯之美。
「匂(nioi)」是比沸更細小的麻田散鐵粒以霞狀分布的產物,即使以放大鏡也難以識別個別顆粒。看起來如白色薄霧般,常見於備前傳與大和傳之刀。匂深而充裕的刀被形容為「匂口(nioi-guchi)深」,被視為具有品格的上作刀之特徵。
總結——科學與職人技藝交匯的瞬間
淬火是現代冶金學所能說明的麻田散鐵變態這一科學過程,與數十年經驗所支撐的職人感覺相互交匯的瞬間。水還是油、溫度幾何、冷卻速度如何——這些參數的些微差異,決定了擁有美麗刃文的名刀與失敗作之間的分野。淬火被視為作刀之要,正因為這道工程無從重來,刃文與刀的性能在此同時決定。