土取的調合技術——淬火前製作土料的原料、調合比率、乾燥工程與刃文形成之影響
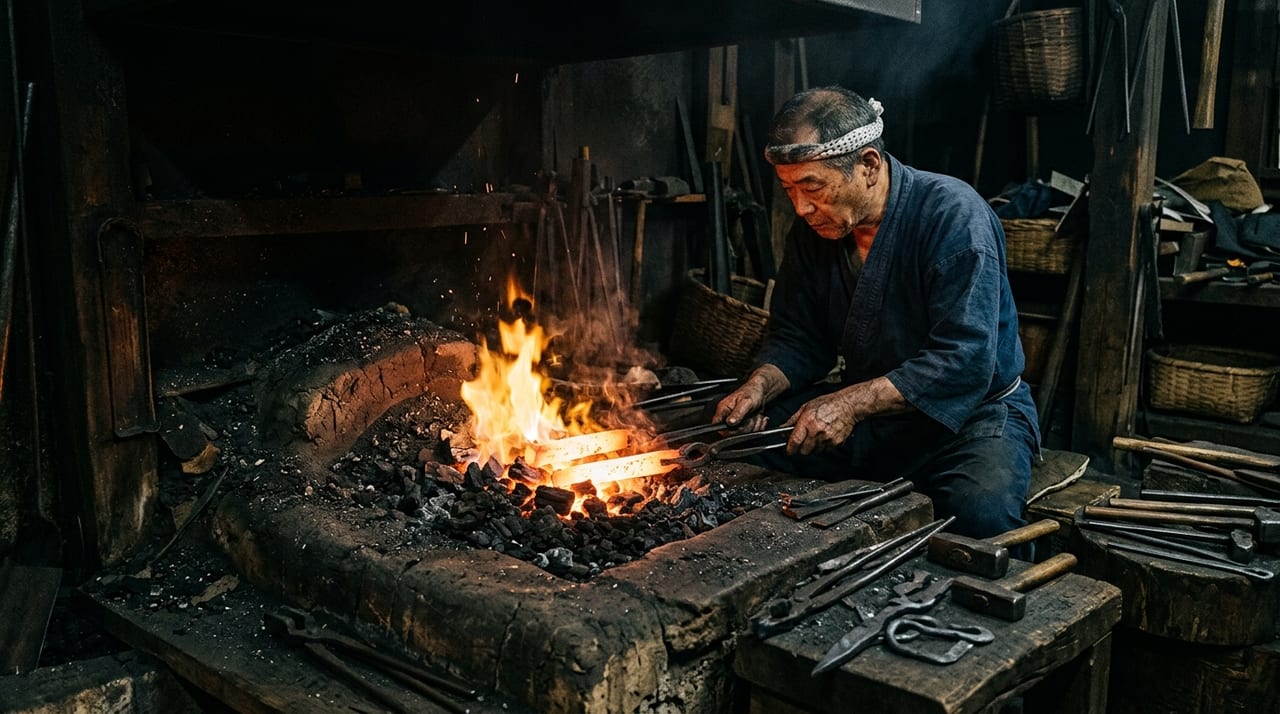 ※圖片為示意圖。
目錄
何謂土取——左右淬火的準備工程
談及日本刀的淬火時,多數關注往往集中於「水的溫度」與「淬火的瞬間」。然而,根本決定刃文形狀的,是淬火前塗布於刀身的「土」的配合與塗法。製作此土的工程稱為「土取」。
土取乍看簡單,實則是一道需要極高技術與經驗的工程。土的素材、粒度、水分量、混合比率,以及塗布後的乾燥狀態,都直接左右刃文的寬度、景色與沸(nie)的呈現方式。換言之,土取是繪製刃文設計圖的工程,刀匠所追求的刃文樣貌,皆凝縮於土的配合之中。
土的基本原料——三種素材
傳統日本刀的土,大致以下列三種素材為基本進行調合。
| 原料 | 特徵、功能 |
|---|---|
| 砥石粉 | 研師所用砥石的粉末(主要為中至細粒的砥石粉)。賦予刀身附著性與隔熱性的主要材料。砥石的種類不同,粒度亦有差異,影響淬火中熱的傳導方式。使用較多粗粒砥石粉時,土的隔熱效果提升,刃文不易擴散,趨於穩定的形狀。 |
| 木炭粉 | 將炭研磨成粉。主要作為淬火時急熱、急冷的緩衝材,具有調節土收縮的功能。木炭的種類(松炭、竹炭、橡炭等)不同,粒的粗細與吸水性亦有差異,各刀匠偏好的炭種各有不同。 |
| 黏土 | 天然黏土質土壤。作為土取的「黏合劑」,發揮使砥石粉與木炭粉緊密附著於刀身的功能。黏土的產地與品質不同,收縮率亦有差異,因此即便以相同比率混合,製作結果也可能有所不同。部分刀匠講究特定產地的黏土,此乃作為「刀匠土的秘傳」代代相傳。 |
配合比率——流派與個人秘傳
土的配合比率被視為各刀匠的秘傳,多數情況下不予公開。然而,以下幾點大致傾向廣為人知。
一般配合的基本架構約為「砥石粉:木炭粉:黏土=5〜7:1〜2:2〜3(重量比)」,但這不過是粗略的參考標準,各刀匠歷經多年經驗所調整的配合千差萬別。
採用淬火時厚塗土的「厚土」工法的刀匠,與採用薄且均勻塗布的「薄土」工法的刀匠,所追求的刃文寬度與景色根本上有所不同。追求備前系(備前傳)丁子亂的情況,需要僅於刃緣精密配置特定土的技術;追求相州系(相州傳)大沸的情況,則傾向將整體薄土塗布與迅速淬火相結合。
調合與乾燥——考驗工匠感知的工程
調合土料時,刀匠首先計量各素材的適量,一邊少量加水一邊揉練。水量的控制尤為關鍵,工匠世界中有時使用「略比耳垂稍硬的程度」此一描述。水分量不適當時,會產生以下風險。
- 水分過多,塗於刀身後會產生垂流,乾燥時容易龜裂。
- 水分過少,與刀身的附著力減弱,淬火中剝落的風險提升。
調合好的土以毛筆或手指仔細塗布於刀身。基本做法是靠刃側塗薄(或於刃緣以獨特紋樣塗布),靠棟側塗厚,但各部位塗至何種厚度,悉由刀匠裁量。刃文形狀究竟呈「互目」還是「丁子亂」,即由此土的分區塗布所決定。
塗布後的乾燥亦需謹慎管理。急速乾燥會在土的內部產生應力,引發龜裂,因此以自然乾燥(數小時至一晚)為原則。應避免直射陽光或強烈熱風,在能夠管控乾燥室溫濕度的現代工房中,有時也會進行適切的環境控制。
土的科學——隔熱效果與淬火的物理原理
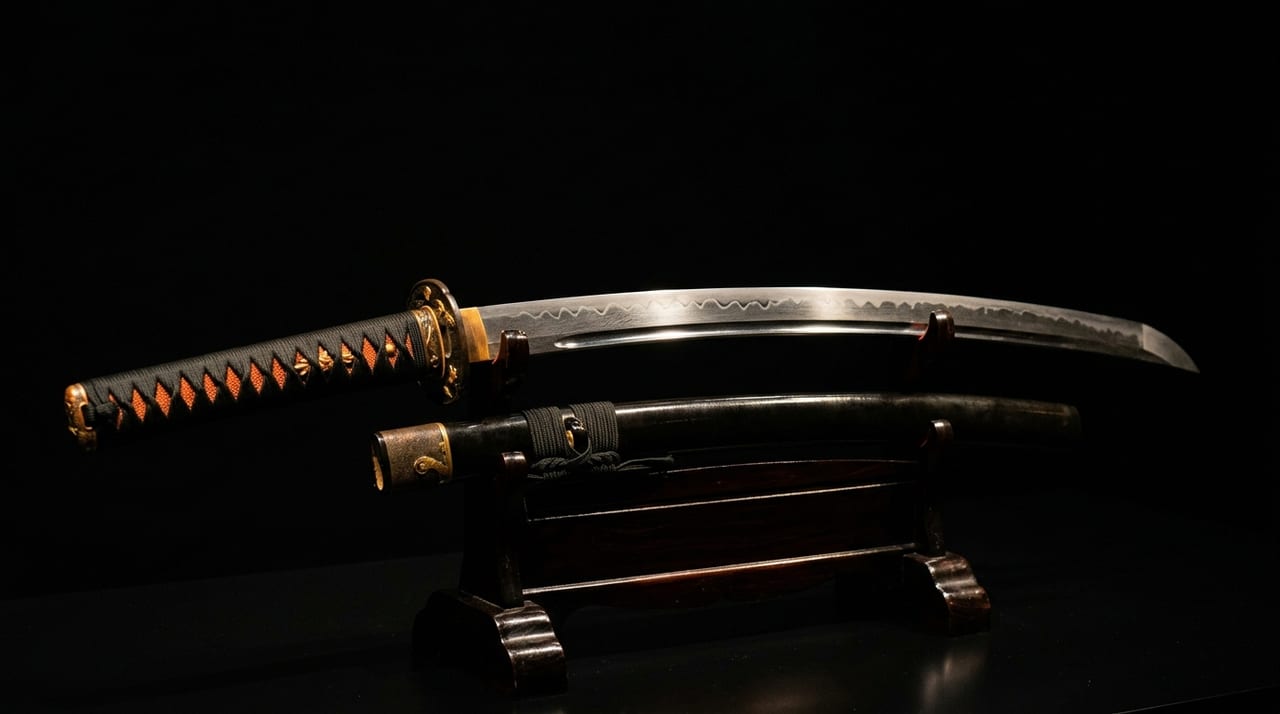
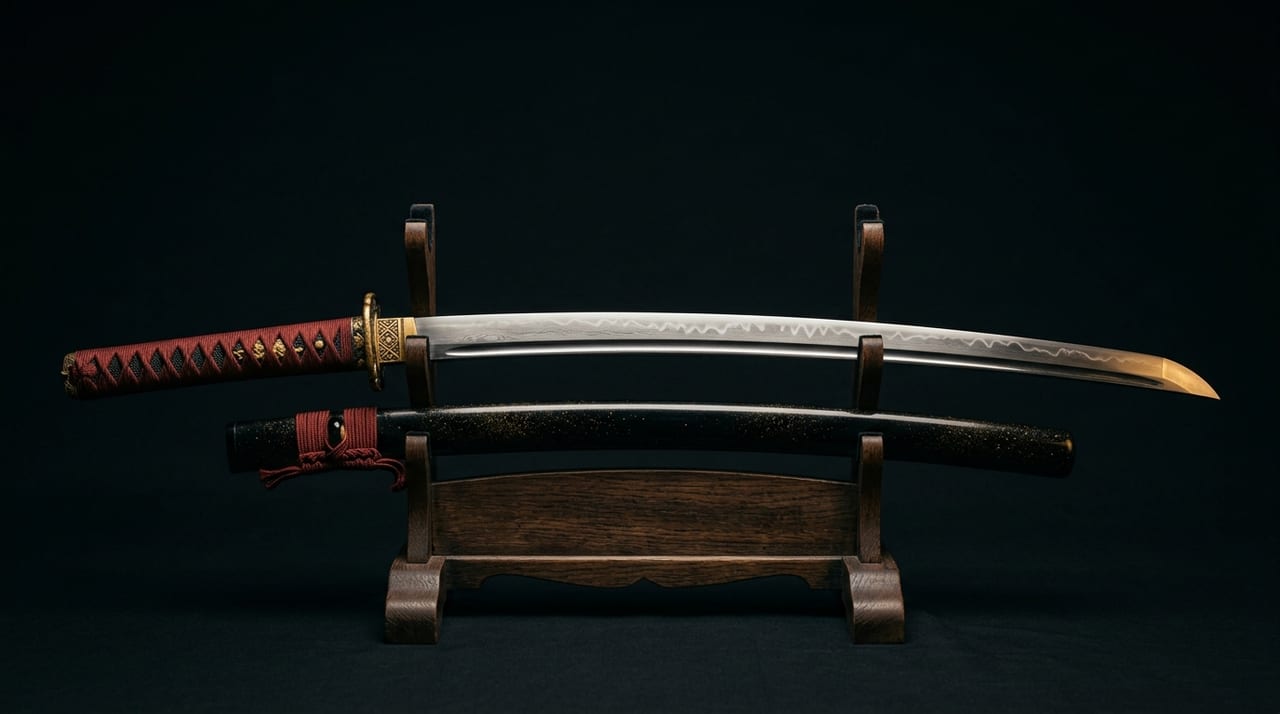
從科學角度說明土對刃文形成的影響,可歸結為「藉由土的隔熱效果控制急冷」。淬火時,土薄(或未塗布)的刃部接觸水後急速冷卻,形成稱為麻田散鐵的堅硬金屬組織。此即視覺上呈現為刃文的部分。
另一方面,厚塗了土的棟部、地部,冷卻趨於緩慢,硬化受到抑制,留存具韌性的組織。此兩種冷卻速度的差異,正是產生刃文邊界的根本機制。土的粒度、密度、厚度的差異,在冷卻速度上產生微妙差異,進而呈現為沸與匂、刃文的景色。
從現代材料科學的角度來看,土的配合是「局部冷卻速度的設計」,而刀匠的經驗知識,實際上建立於高度的熱力學感知之上。淬火剎那所發生的複雜相變態,刀匠以歷經數百年傳承的經驗法則加以控制。土取這道工程的深奧之處,正在於日本刀的科學與工匠知識交會之處。
關於淬火前土料準備與鋼的硬度之關係,一併閱讀淬火用土料的製作,將有助於加深理解。