Analyse des Kohlenstoffgehalts von tamahagane und die Sortierung von shingane und kawagane — die Wissenschaft der Materialeinteilung durch den tōshō
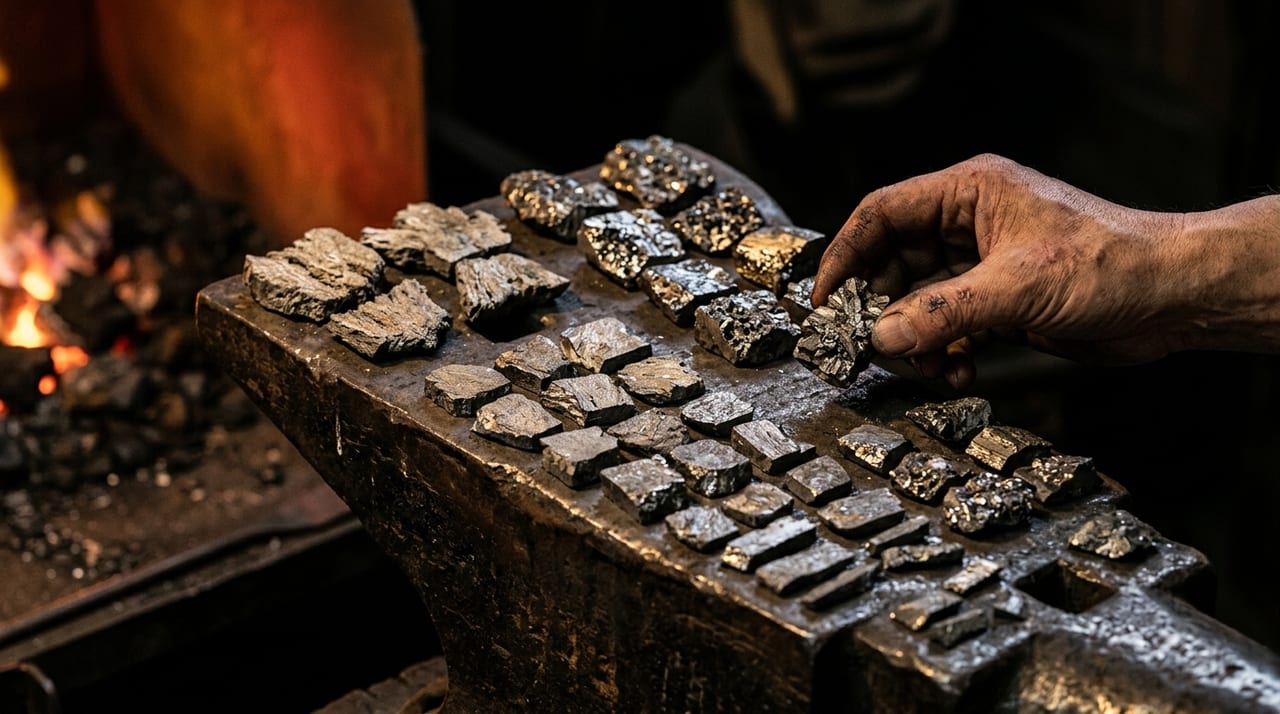 * Bild nur zu Illustrationszwecken.
Inhaltsverzeichnis
Warum ist tamahagane nicht homogen?
Das aus tatara stammende tamahagane unterscheidet sich grundlegend von homogenen Industrieprodukten. Im dreitägigen und dreinächtigen Schmelzprozess entsteht durch die Temperaturverteilung im Ofen, den Zeitpunkt des Einwerfens des Eisensands sowie die Art und Menge der Holzkohle eine Eisenmasse, deren verschiedene Bereiche unterschiedliche Kohlenstoffgehalte aufweisen. Der Kohlenstoffgehalt von tamahagane verteilt sich über einen Bereich von etwa 0,6 bis 1,5 %, und diese Spanne bedeutet für den tōshō ein „Material mit unterschiedlichen Verwendungsmöglichkeiten".
Hochkohlenstoffhaltiges tamahagane (1,0–1,5 %) ist hart und spröde und eignet sich als Ausgangsmaterial für kawagane, das für den Schneidbereich verwendet wird. Niederkohlenstoffhaltiges tamahagane (der Richtwert des Kohlenstoffgehalts liegt bei etwa 0,2–0,5 %) ist zäh und weist eine hohe Schlagzähigkeit auf und wird als shingane verwendet, das den Kern der Klinge bildet. Der Bereich von 0,6–0,9 % ist ein mittel- bis hochkohlenstoffhaltiger Bereich, der sich mit dem Kohlenstoffbereich von kawagane überschneidet, und wird nicht für shingane verwendet. Die richtige Auswahl und Kombination dieser beiden Sorten bildet das Fundament, das es ermöglicht, ein Nihontō herzustellen, das sowohl Schärfe als auch Bruchfestigkeit vereint.
Eben diese Verteilung des Kohlenstoffgehalts trägt zur einzigartigen Entstehungsweise des Nihontō bei: Anstatt Eisen und Stahl künstlich zu vermischen, wird tamahagane, das aus einem einzigen Schmelzofen stammt, sortiert. Der tōshō beurteilt die Eigenschaften des vor ihm liegenden tamahagane und findet die am besten geeignete Verwendung für jeden Bereich — es handelt sich dabei weniger um die Schaffung neuer Materialien als vielmehr um die Arbeit, die unterschiedlichen Eigenschaften der Materialien zu erkennen.
Methoden zur Erkennung des Kohlenstoffgehalts — traditionelle Techniken
Der tōshō verfügt über Faustregeln, um den Kohlenstoffgehalt ohne wissenschaftliche Analysegeräte anhand von Sicht, Klang und Berührung zu unterscheiden. Beim Betrachten des Querschnitts von gebrochenem tamahagane schimmert der Querschnitt bei hochkohlenstoffhaltigem tamahagane fein und glänzt, während niedrigkohlenstoffhaltiges tamahagane eine grobe, dunkle Körnung aufweist. Auch der Klang beim Schlagen unterscheidet sich: Hochkohlenstoffhaltiges tamahagane erzeugt einen harten Metallklang, niedrigkohlenstoffhaltiges einen dumpfen Ton. Darüber hinaus lässt sich der Kohlenstoffgehalt auch anhand des Funkenflugs beim Erhitzen (Funkentest) abschätzen. Hochkohlenstoffhaltiger Stahl streut intensive Funken, niedrigkohlenstoffhaltiger Stahl erzeugt ruhige Funken.
Diese sensorischen Urteile werden durch jahrzehntelange Erfahrung entwickelt und werden mündlich sowie durch praktische Unterweisung vom Meister an den Schüler weitergegeben. In jüngster Zeit gibt es auch tōshō, die Metallanalysegeräte (wie die Röntgenfluoreszenzanalyse) zur quantitativen Bestimmung des Kohlenstoffgehalts einsetzen, jedoch werden diese meist lediglich als Ergänzung zum traditionellen Erfahrungswissen genutzt.
Wenn die Beurteilung des Kohlenstoffgehalts fehlerhaft ist, kann es vorkommen, dass zähes tamahagane für kawagane verwendet wird und die erwartete Härte nicht erreicht wird, oder umgekehrt, dass zu hartes tamahagane für shingane verwendet wird und der Klinge die nötige Zähigkeit fehlt. Um solche Fehler zu vermeiden, nimmt sich der tōshō, bevor er mit dem Schmieden eines Schwertes beginnt, Zeit für die sorgfältige Sortierung des verfügbaren tamahagane. Die Genauigkeit dieser Beurteilung beeinflusst in hohem Maße die Qualität des fertigen Schwertes.
Die Sortierung in der Praxis — Aufbrechen und Klassifizieren
Die Sortierung von tamahagane beginnt damit, die tamahagane-Klumpen mit einem Hammer zu zerbrechen. Das Zerbrechen ermöglicht die Beobachtung des Querschnitts, und gleichzeitig ist die Art des Brechens selbst ein Hinweis auf den Kohlenstoffgehalt. Hochkohlenstoffhaltiges tamahagane bricht sauber und leicht, während niedrigkohlenstoffhaltiges zäh ist und schwer bricht. Die zerbrochenen tamahagane-Stücke werden nach Gewicht und Größe angeglichen, in „für shingane" und „für kawagane" klassifiziert und jeweils gestapelt, um das tsumiwakashi (Stapelerhitzen) vorzubereiten.
Die Menge an tamahagane, die für die Herstellung eines einzigen Schwertes benötigt wird, ist ein Vielfaches des Fertiggewichts. Dies liegt daran, dass im tanren-Prozess Verunreinigungen entfernt werden und als Hammerschlag (Eisenoxid) abfallen. Es ist nicht selten, dass die letztendlich verwendete Menge weniger als ein Drittel der ursprünglichen Menge beträgt.
Das sortierte tamahagane für shingane und kawagane wird in der Regel nicht als einzelner Klumpen verwendet, sondern mehrere Stücke mit ähnlichen Eigenschaften werden kombiniert und gestapelt. Da ein einzelnes tamahagane-Stück dazu neigt, ungleichmäßige Kohlenstoffgehalte beizubehalten, werden Stücke mit ähnlichen Eigenschaften zusammengeführt, um das jigane nach dem Schweißen möglichst homogen zu gestalten.
Tsumiwakashi und Schmiedeschweißen von shingane und kawagane
Das sortierte shingane und kawagane wird jeweils im Ofen erhitzt, und durch wiederholtes orikaeshi tanren (Falten) werden innere Verunreinigungen ausgetrieben und der Kohlenstoffgehalt vergleichmäßigt. Es gilt das Prinzip, dass shingane weniger tanren-Durchgänge erhält (damit nicht zu viel Kohlenstoff entweicht) und kawagane mehr (um Verunreinigungen gründlich zu entfernen und die Reinheit des Schneidbereichs zu erhöhen). Für den vollständigen Prozess des orikaeshi tanren sei auch auf Von tamahagane zum Nihontō — der vollständige Prozess des orikaeshi tanren und seine wissenschaftliche Bedeutung verwiesen.
Abschließend wird eine Struktur wie kōbuse (bei der shingane von kawagane umhüllt wird) oder honzanmai ausgewählt und geschweißt. Die Entscheidung in dieser Phase — in welchem Verhältnis die beiden Eisensorten kombiniert werden — ist der Kern der Philosophie und Technik des tōshō und stellt die wichtigste Wahl dar, die die Körnung des jigane, den hamon und die Zähigkeit des fertigen Schwertes bestimmt.
Der Unterschied zwischen Strukturen wie kōbuse und honzanmai zeigt sich nicht nur in der Querschnittsstruktur des fertigen Schwertes, sondern auch in der Körnung des jigane, die beim togi (Polieren) zum Vorschein kommt. Selbst wenn dasselbe tamahagane als Ausgangspunkt dient, entsteht je nach Kombination aus Sortierung und Schweißen bei jedem einzelnen Schwert eine anders wirkende jihada. Auch diese individuelle Variation ist einer der Gründe, warum das Nihontō sich von Industrieprodukten abhebt.
Im Dialog mit der modernen Materialwissenschaft
Aus Sicht der modernen Materialwissenschaft ist der dem kawagane des Nihontō entsprechende Bereich dem eutektoiden bis übereutektoiden Stahl mit 0,7–1,0 % Kohlenstoff ähnlich; durch yaki-ire (quenching) bildet sich ein Martensitgefüge, das hohe Härte erzielt. Shingane hingegen entspricht untereutektoidem Stahl und sichert die Zähigkeit durch ein Ferrit-Perlit-Mischgefüge.
Die Sortiertechnik, die der tōshō über Jahrhunderte als Erfahrungswissen angehäuft hat, stimmt bemerkenswert gut mit der modernen Stahlgefügetheorie überein, und die Präzision dieser Technik versetzt auch moderne Forscher in Erstaunen. An der Schnittstelle von Tradition und Wissenschaft liegt das Wesen der Technik des Nihontō.
Auch aus der Perspektive der Betrachtung und des Besitzes eines Nihontō ist die Sortierung und das Schweißen von shingane und kawagane ein wichtiger Prozess, der das Erscheinungsbild von jigane und hamon bestimmt. Die Hintergründe der Materialsortierung zu kennen, gibt einem die Möglichkeit, das Erscheinungsbild eines einzelnen Schwertes tiefer zu genießen.
Häufige Fragen zur Sortierung von shingane und kawagane
- Wird alles tamahagane für die Schneide verwendet?: Nein. Wie bereits erwähnt, wird hochkohlenstoffhaltiges tamahagane als kawagane für den Schneidbereich und niedrigkohlenstoffhaltiges tamahagane als shingane für den Kern der Klinge verwendet. Auch wenn es sich um dasselbe tamahagane handelt, unterscheiden sich die Rollen je nach Bereich.
- Unterscheiden sich die Kriterien für die Sortierung je nach tōshō?: Die grundlegende Struktur der Sortierung — hochkohlenstoffhaltig für kawagane, niedrigkohlenstoffhaltig für shingane — ist einheitlich, aber die spezifischen Entscheidungen, wie fein sortiert wird und in welchem Verhältnis kombiniert wird, variieren je nach Erfahrung und Philosophie der Schule und des tōshō.
- Wird die Sortierung von shingane und kawagane auch heute noch mit tamahagane durchgeführt?: Auch heute noch verwenden tōshō tamahagane, das durch tatara hergestellt wurde, und führen dieselbe Sortierung und dasselbe orikaeshi tanren durch.


