Die Hizukuri-Prozesse — die Kerntechnik des kaji, die die Form des nihontō erschafft
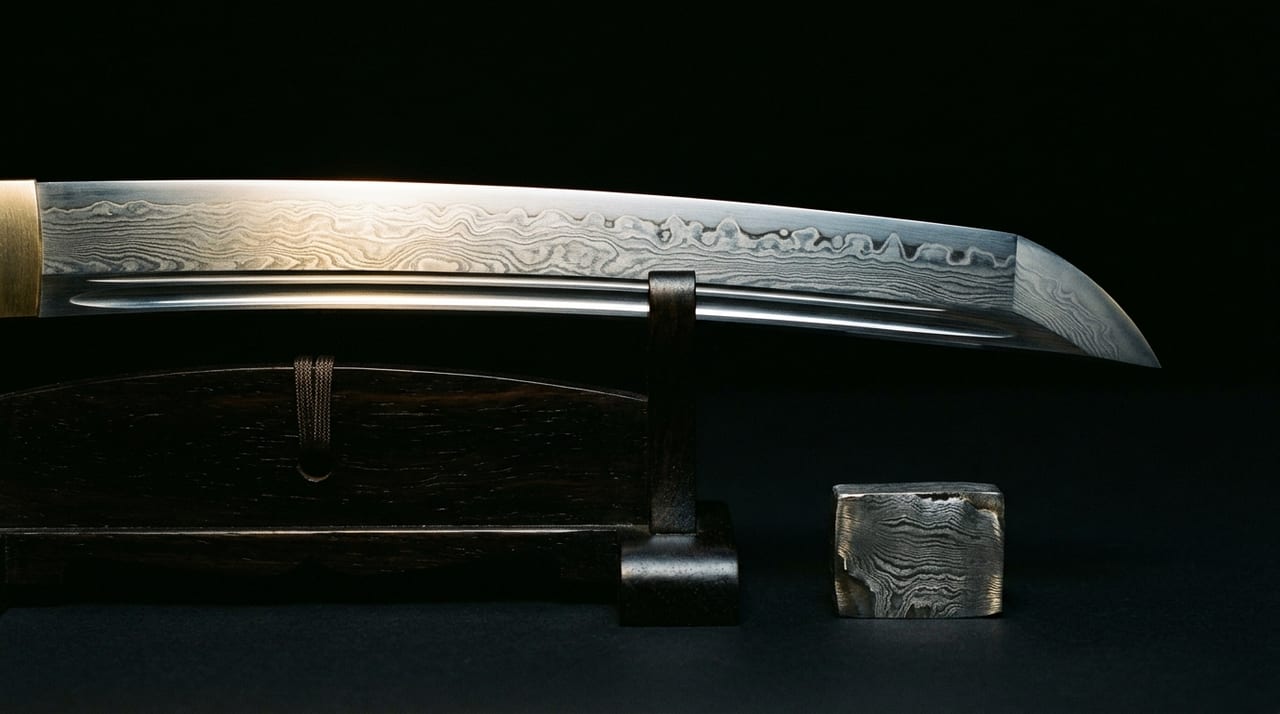 * Bild nur zu Illustrationszwecken.
Inhaltsverzeichnis
Was ist Hizukuri — der Prozess, der dem Stahl nach dem orikaeshi tanren die Form des Schwertes verleiht
Der Eisenblock, der durch orikaeshi tanren von Verunreinigungen befreit und in seiner Stahlstruktur homogenisiert wurde, hat noch nicht die Form eines Schwertes. „Hizukuri" ist der Oberbegriff für den Prozess, bei dem dieser Stahlblock im Ofen erhitzt und mit dem Hammer zur Form eines Schwertes geschmiedet wird. Wenn orikaeshi tanren der Prozess ist, der die „Qualität" des Materials bestimmt, dann ist Hizukuri der Prozess, der die „Gestalt (sugata)" des Schwertes bestimmt.
Hizukuri ist nicht nur eine Tätigkeit zur Formgestaltung. Die Richtung der Hammerschläge, die Kraftdosierung und die Kontrolle der Erhitzungstemperatur bestimmen die sori, die Breiten- und Dickenverteilung, die Schwerpunktlage und die Biegeeigenschaften des Schwertes. Viele der Schärfe, Handhabbarkeit und Haltbarkeit eines einzelnen Schwertes hängen von der Geschicklichkeit in diesem Hizukuri-Prozess ab. Es ist der Hizukuri-Prozess, der am direktesten das Können des tōkō auf die Probe stellt.
Sunobe — den Stahlblock zur Schwertsform strecken
Die erste Phase des Hizukuri ist „Sunobe". Der fertig verarbeitete Stahlblock wird erneut im Ofen erhitzt und im rotglühenden Zustand mit dem großen Hammer (ōtsuchi) in Längsrichtung gestreckt. In dieser Phase ist das Ziel, bei Berücksichtigung der Endform des Schwertes die Länge und den Querschnitt des Materials grob zu formen.
Das Entscheidende beim Sunobe ist die Kontrolle der Erhitzungstemperatur. Fehler bei der Temperaturkontrolle führen zu folgenden Risiken:
- Bei Überhitzung („Yakisugi"): Die Stahlkristalle vergröbern sich, und die Sprödigkeit nimmt zu
- Bei zu niedriger Temperatur: Der Verformungswiderstand des Stahls nimmt zu, und das Risiko von Rissen beim Hämmern steigt
Die optimale Hammertemperatur liegt im Allgemeinen im Bereich von 900 bis 1.200 °C, die der Handwerker anhand der Flammenfarbe (dunkelrot bis orange bis gelb) aus Erfahrung beurteilt. Auch moderne tōkō beurteilen die Temperatur grundsätzlich visuell, und die Aneignung dieser intuitiven Fertigkeit erfordert mehrere Jahre.
Beim Sunobe streckt der tōkō den Stahl nicht einfach aus, sondern führt Hammerschläge durch, die auf den Querschnitt des Stahls abgestimmt sind. Da das nihontō einen einzigartigen Querschnitt namens „shinogi-zukuri" besitzt — einen rautenförmigen Querschnitt, bei dem eine Rückenlinie (shinogi-suji) durch die Mitte der Klinge verläuft — wird bereits in dieser Phase mit einer Verformung begonnen, die das Dickenverhältnis von Schneide und mune berücksichtigt.
Mune-uchi und Hatori — die präzise Formgebung des Querschnitts
Sobald beim Sunobe die grobe Länge gesichert ist, geht man zur Präzisformgebung des Querschnitts durch „Mune-uchi" und „Hatori" über. Mune-uchi ist die Arbeit, die mune-Seite (Rücken) der Klinge mit dem Hammer vierkant zu formen, während Hatori die Arbeit ist, die Schneide (Schneidkante) dünn auszuhämmern, um die Klingenform zu schaffen.
Diese beiden Prozesse werden abwechselnd wiederholt. Wenn die mune gehämmert wird, fließt der Stahl zur Schneidenseite; wenn die Schneide gehämmert wird, wird der Stahl zur mune-Seite zurückgedrängt. Während dieses Gleichgewicht des „Hin und Her" aufrechterhalten wird, wird eine gleichmäßige Wandstärkenverteilung über die gesamte Länge erreicht. Um jeder Partie — von der Schneide zur mune, vom kissaki zum nakago — die geeignete Dicke und Breite zu geben, ist es notwendig, die Klinge zu drehen und jede Partie wiederholt nachzuhämmern.
Ein erfahrener tōkō entwirft in dieser Phase die Form bereits unter Berücksichtigung des Erscheinungsbilds nach dem abschließenden Schleifen und nach dem yaki-ire. Beim yaki-ire-Prozess verändert sich die sori (die Schneidenseite zieht sich zusammen und die sori nimmt zu), und beim Schleifprozess wird die Schneidkante dünner. Auf Basis einer vorherigen Berechnung dieser Veränderungsmengen ist im Hizukuri-Stadium die ausgereifte Technik gefragt, absichtlich eine „umgekehrte sori" und eine „dickere Schneidkante" einzuarbeiten.
Soridashi — die Hammertechnik zur Kontrolle der sori der Klinge
Die charakteristische bogenförmige sori des nihontō weist sowohl natürlich entstehende als auch absichtlich hergestellte Elemente auf. Als physikalisches Prinzip gilt zunächst, dass sich der Stahl beim yaki-ire zur Schneidenseite hin krümmt, da sich das Volumen auf der Schneide- und der mune-Seite unterschiedlich verändert. Dieses Phänomen lässt sich durch vorheriges Hämmern in Gegenrichtung in der Sunobe-Phase kontrollieren, um die sori-Menge im fertigen Schwert zu steuern.
Die Technik der sori-Erzeugung beim Hizukuri wird „Uchizori" genannt und ist der Vorgang, bei dem die Klinge im erhitzten Zustand mit der Schneidenseite auf das daigane gelegt wird, während die mune-Seite bogenförmig hochgehämmert wird. Wie viel Uchizori hinzugefügt wird, hängt von der verwendeten Stahlsorte, der Form der Zusammensetzung und der angestrebten fertigen sori-Menge ab, und es ist die handwerkerspezifische technische Beurteilung gefragt.
Die sori ist nicht nur ein ästhetisches Merkmal, sondern hat eine funktionale Bedeutung. Eine geeignete sori erleichtert das „Hikigiri" (Ziehschnitt) bei Hiebattacken, optimiert den Kontaktwinkel zwischen Schneide und Objekt und verbessert die Schärfe. Eine übermäßige sori führt zu einer Verringerung der Klingenfestigkeit und einer Verschlechterung der Handhabbarkeit, während eine zu geringe sori die Stoßbewegung einschränkt. Mit dem Wandel der Epochen, Schulen und Kampfstile veränderte sich auch die ideale sori-Menge, was die Vielfalt der Gestalt (sugata) des nihontō jeder Epoche hervorgebracht hat.
Sakimarume und die Bildung des kissaki
Sobald die Form der Klinge gestaltet ist, wird die Spitze, der „kissaki", geformt. Der kissaki ist keine einfache Spitzform, sondern hat eine einzigartige Form, die durch eine klare Grenzlinie namens „yokote" abgetrennt ist, wobei die kissaki-Fläche (kissaki-men) und die Schneidkante in einem präzisen Winkel verbunden sind.
Die Formgebung des kissaki erfordert besonders hohes technisches Können unter dem gesamten Hizukuri. Je nach „Größe", „Rundung" und „Winkel der Schneidkante" des kissaki verändert sich der Charakter des Schwertes erheblich.
| Art des kissaki | Merkmale |
|---|---|
| Okissaki (großer kissaki) | Überlegen in Durchstoßvermögen und Hiebreichweite |
| Kokissaki (kleiner kissaki) | Geeignet für präzise Handhabbarkeit und Stoßangriffe |
Der großartige Okissaki des ōdachi aus der Nanbokuchō-Zeit und der feine Kokissaki des kodachi aus der friedlichen Edo-Zeit spiegeln deutlich den historischen Hintergrund und die unterschiedlichen Anforderungen an die Waffe wider.
Beim Hämmern des kissaki ist eine besonders sorgfältige Temperaturkontrolle notwendig. Da die Spitze wenig Stahl enthält und eine geringe Wärmekapazität hat, kühlt sie nach dem Herausnehmen aus dem Ofen schnell ab. Da beim Hämmern unter zu niedrigen Temperaturen Risse entstehen, wird die Form schrittweise geformt, indem in kleinen Schritten wiederholt nacherwärmt wird. Unter den tōkō gibt es Personen, die das Hämmern des kissaki als „den Moment, in dem das Gesicht des Schwertes geschaffen wird" beschreiben, was die Bedeutung und Schwierigkeit dieser Arbeit verdeutlicht.
Die durch Hizukuri bestimmte Individualität des Schwertes — in der die Handschrift des Handwerkers lebt
Die Klinge nach dem Hizukuri-Prozess ist noch rau an der Oberfläche, aber das „Skelett" und die „Gestalt" des Schwertes sind bereits festgelegt. Diese Klinge in diesem Stadium wird „Kiji" oder „Shirotanya" genannt, und in den folgenden Prozessen — tsuchioki, yaki-ire und Schleifen — wird die Form und Struktur dieses Kiji nicht wesentlich verändert.
Hizukuri ist der Prozess, der die einzigartige Individualität jenes Schwertes bestimmt. Unzählige Faktoren wie die folgenden verbinden sich, um ein Kiji zu schaffen, das nie wieder dieselbe Form annehmen wird:
- Körperbau des Handwerkers
- Kraftstärke
- Eigenheiten der dominanten Hand
- Zustand des Ofens an jenem Tag
- Gewicht des verwendeten Hammers
Viele der Gründe, warum dem nihontō „Individualität" und „ein Gesicht" nachgesagt werden, sind auf die subtilen Unterschiede zurückzuführen, die in diesem Hizukuri-Prozess entstanden sind. Für weitere Informationen wenden Sie sich bitte über das Kontaktformular an uns.


