Die Technik des Yakinamashi (Glühens) — ein vorbereitender Wärmebehandlungsschritt beim Nihontō zur Freisetzung innerer Spannungen im Stahl vor dem Schmieden
 * Bild nur zu Illustrationszwecken.
Inhaltsverzeichnis
Was ist Yakinamashi (Glühen)?
Der bekannteste Wärmebehandlungsschritt beim Nihontō ist yaki-ire. Dieser Schritt, der den hamon erzeugt und die Schneide härtet, gilt als dramatischer Moment, der unmittelbar zur Vollendung des Schwertes führt.
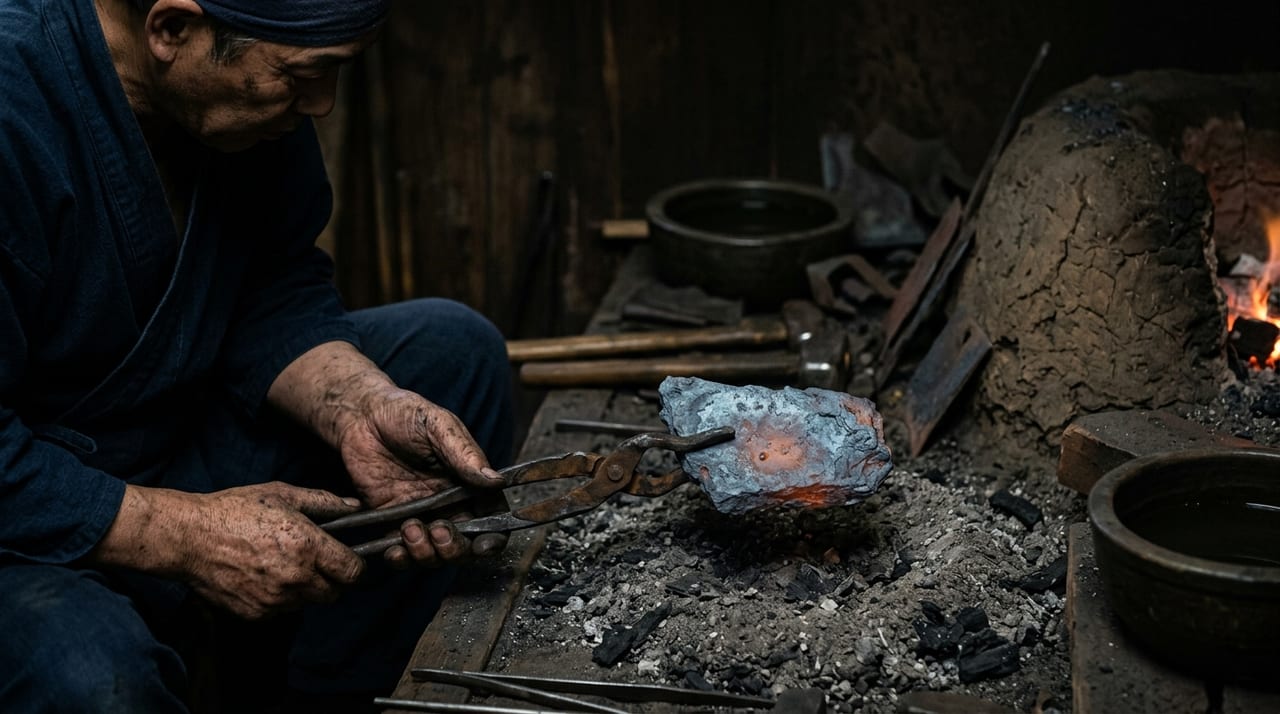
Das Yakinamashi (yaki-namashi / shōdonshi), das jedoch viele Schritte zuvor durchgeführt wird, ist ein wichtiger Vorbereitungsschritt in der Nihontō-Herstellung und dennoch allgemein kaum bekannt.
Yakinamashi ist eine Wärmebehandlungsoperation, bei der Stahl (oder Eisen) auf eine bestimmte Temperatur erhitzt und anschließend langsam und schrittweise abgekühlt wird, um innere Spannungen zu beseitigen und das Gefüge zu homogenisieren und zu erweichen. Im Englischen wird dieser Vorgang als „Annealing" bezeichnet.
In der Nihontō-Herstellung wird Yakinamashi in mehreren Phasen durchgeführt, doch am bedeutendsten ist das Yakinamashi in der Phase der Materialvorbereitung vor dem Schmieden.
Warum ist Yakinamashi notwendig? — Das Problem der inneren Spannungen
Tamahagane, das im tatara-Verfahren hergestellt wird, weist aufgrund der Schnellabkühlung und der Wärmegeschichte beim Schmelzprozess im Inneren komplexe Restspannungen und ein ungleichmäßiges Gefüge auf. Wird es in diesem Zustand geschmiedet (erhitzt und gehämmert), entstehen leicht Risse, Sprünge und Schweißfehler (Fusionsmängel).
Als konkrete Probleme sind zu nennen:
① Ungleichmäßige Härte
Tamahagane weist je nach Bereich unterschiedliche Kohlenstoffgehalte auf (ca. 0,6–1,5 %), und dieser Unterschied erzeugt eine ungleichmäßige Härte. Bereiche mit hohem Kohlenstoffgehalt sind hart und spröde, Bereiche mit niedrigem Kohlenstoffgehalt sind weich. Wird das Material in diesem ungleichmäßigen Zustand gehämmert, entstehen in den harten Bereichen leicht Mikrorisse.
② Innere Restspannungen
Da bei schnell abgekühltem Stahl die Abkühlgeschwindigkeit an der Oberfläche und im Inneren unterschiedlich ist, akkumulieren sich durch die Schwindungsdifferenz innere Spannungen. Diese Spannungen können beim Erhitzen und Hämmern zu unerwarteten Rissen oder Verformungen führen.
③ Probleme mit der Martensitstruktur
In schnell abgekühltem hochkohlenstoffhaltigem Stahl kann sich Martensit (eine äußerst harte und spröde Eisenstruktur) bilden. Da die Bearbeitbarkeit von Martensit erheblich eingeschränkt ist, muss er vor dem Schmieden beseitigt werden.
Yakinamashi ist der Schritt, der diese Probleme behebt und den Stahl in einen „leicht hämmerbaren Zustand" versetzt.
Der tatsächliche Ablauf des Yakinamashi
Erhitzungstemperatur und Atmosphäre
Beim Yakinamashi von tamahagane wird der Stahl auf etwa 700–900 °C erhitzt (je nach Stahlsorte und Kohlenstoffgehalt). Dieser Temperaturbereich liegt nahe dem Ac1-Umwandlungspunkt (der Temperatur, bei der das Stahlgefüge beginnt, sich in Austenit umzuwandeln), und ist der Bereich, in dem die Gefügevereinheitlichung stattfindet.
Der tōkō beurteilt die Farbe des Ofens (Feuerfarbe) visuell. Der Zustand, in dem der Stahl in Orange-Rot bis Gelb-Orange (entsprechend 700–900 °C) leuchtet, gilt als die richtige Temperatur für Yakinamashi. Diese Beurteilung basiert auf Erfahrung und Gespür und ist das handwerkliche Augenmaß, das seit der Zeit ohne präzise Thermometer überliefert wird.
Auch die Atmosphäre (das umgebende Gasmilieu) während des Erhitzens ist wichtig; um die Oxidation auf ein Minimum zu reduzieren, werden Maßnahmen wie das Einbetten in Holzkohleasche oder das Erhitzen in einem Ofen mit kohlenstoffreicher Atmosphäre angewendet.
Der Prozess der Langsamabkühlung (jorei)
Der wichtigste Schritt beim Yakinamashi ist die „Langsamabkühlung (jorei)" — das langsame Abkühlen über einen längeren Zeitraum.
Da Schnellabkühlung (Wasserabschreckung) die inneren Spannungen erhöht, wird beim Yakinamashi die Temperatur langsam gesenkt, indem man das Material in Holzkohleasche einbettet oder es bei geschlossener Ofentür natürlich abkühlen lässt. Die Abkühlgeschwindigkeit beträgt normalerweise einige Stunden bis mehr als einen halben Tag, bis Raumtemperatur erreicht ist.
Durch diese Langsamabkühlung:
- verwandelt sich die Martensitstruktur in Ferrit + Perlit (ein weicheres und besser bearbeitbares Gefüge)
- werden die inneren Restspannungen abgebaut
- wird die Kohlenstoffverteilung gleichmäßiger
- sinkt die Gesamthärte des Stahls und verbessert sich die Bearbeitbarkeit für den nächsten Schmiedeschritt
Das „Namashiagari", das der tōkō beurteilt
Der Stahl nach dem Yakinamashi („namashiagari") hat eine dünne Oxidschicht auf der Oberfläche gebildet. Die Farbe dieser Schicht (bläuliches Grau bis Schwarz) dient als Indikator für Erhitzungstemperatur, Atmosphäre und die Qualität der Langsamabkühlung.
Erfahrene tōkō beurteilen anhand der Farbe, Härte (Gefühl beim Drücken mit dem Finger) und des Oberflächenzustands des „namashiagari", ob mit dem nächsten Schmiedeschritt fortgefahren werden kann. Ist das Yakinamashi unzureichend, wird das Material erneut erhitzt und das Yakinamashi wiederholt.
Die Rolle des Yakinamashi in den einzelnen Schmiedephasen
Die wichtigsten Phasen, in denen Yakinamashi bei der Nihontō-Herstellung durchgeführt wird, sind folgende:
① Nach der Materialsortierung und dem Zerkleinern
Tatara-Stahl (tamahagane) wird nach Kohlenstoffgehalt sortiert (hoher Kohlenstoff = für kawagane, niedriger Kohlenstoff = für shingane) und nach dem Zerkleinern einem Yakinamashi unterzogen. Dadurch wird die Bearbeitbarkeit der einzelnen Bereiche angeglichen.
② Vor dem anfänglichen tanren (Tsumiwakashi)
Als Vorbereitungsschritt vor dem Tsumiwakashi, bei dem mehrere Stahlstücke übereinandergelegt werden, wird mit Yakinamashi der Oberflächenzustand jedes Stücks vorbereitet. Durch die Vereinheitlichung der Oxidschicht an den Verbindungsflächen wird die Fusion beim Schweißschmieden gefördert.
③ Während des orikaeshi tanren
Wenn während des langwierigen orikaeshi tanren eine Kaltverfestigung fortschreitet, wird vorübergehend ein Yakinamashi durchgeführt, um das Material zu erweichen, bevor tanren fortgesetzt wird.
Der grundlegende Unterschied zwischen Yakinamashi und yaki-ire
Sowohl Yakinamashi als auch yaki-ire sind Schritte des „Erhitzens → Abkühlens", doch die Abkühlgeschwindigkeit erzeugt entgegengesetzte Eigenschaften.
| Yakinamashi | yaki-ire | |
|---|---|---|
| Abkühlgeschwindigkeit | Langsam (Langsamabkühlung) | Schnell (Schnellabkühlung) |
| Zweck | Erweichung, Spannungsabbau | Härtung, hamon-Bildung |
| Zeitpunkt | Vor und während des Schmiedens | Nach Abschluss des Schmiedens |
| Gefügeveränderung | Hin zu weicherem Gefüge | Hin zu hartem Martensit |
Wie dieser Kontrast zeigt, basiert die Nihontō-Herstellung auf einer präzisen Kette von Wärmebehandlungen, bei der „Erweichen (Yakinamashi)" und „Härten (yaki-ire)" bewusst abwechselnd eingesetzt werden.
Zusammenfassung: Die „Vorbereitungsschritte" bestimmen die Qualität des Schwertes
Yakinamashi ist ein unscheinbarer und wenig auffälliger Schritt. Im Vergleich zu den Schritten, die den hamon, die jigane und die Form des fertigen Schwertes direkt erzeugen, wird er selten erwähnt.
Ein Schwert, das aus unzureichend geglühtem Material gefertigt wird, entwickelt jedoch während des Schmiedens Risse, Ungleichmäßigkeiten und Schweißfehler und beeinträchtigt damit die endgültige Qualität des Schwertes grundlegend. Erfahrene tōkō verstehen die Bedeutung dieses Vorbereitungsschritts umso tiefer.
„Ein gutes Schwert beginnt mit gutem Material" — dieses Sprichwort gilt nicht nur für die Auswahl des tamahagane, sondern auch für die Technik des Yakinamashi, die das Material angemessen vorbereitet. Die herausragende Qualität des Nihontō beruht auf der Ansammlung solcher unsichtbaren Vorbereitungsschritte.


