yaki-modoshi-Technik — Niedertemperaturbehandlung nach dem yaki-ire und die Wissenschaft der Zähigkeitssteigerung
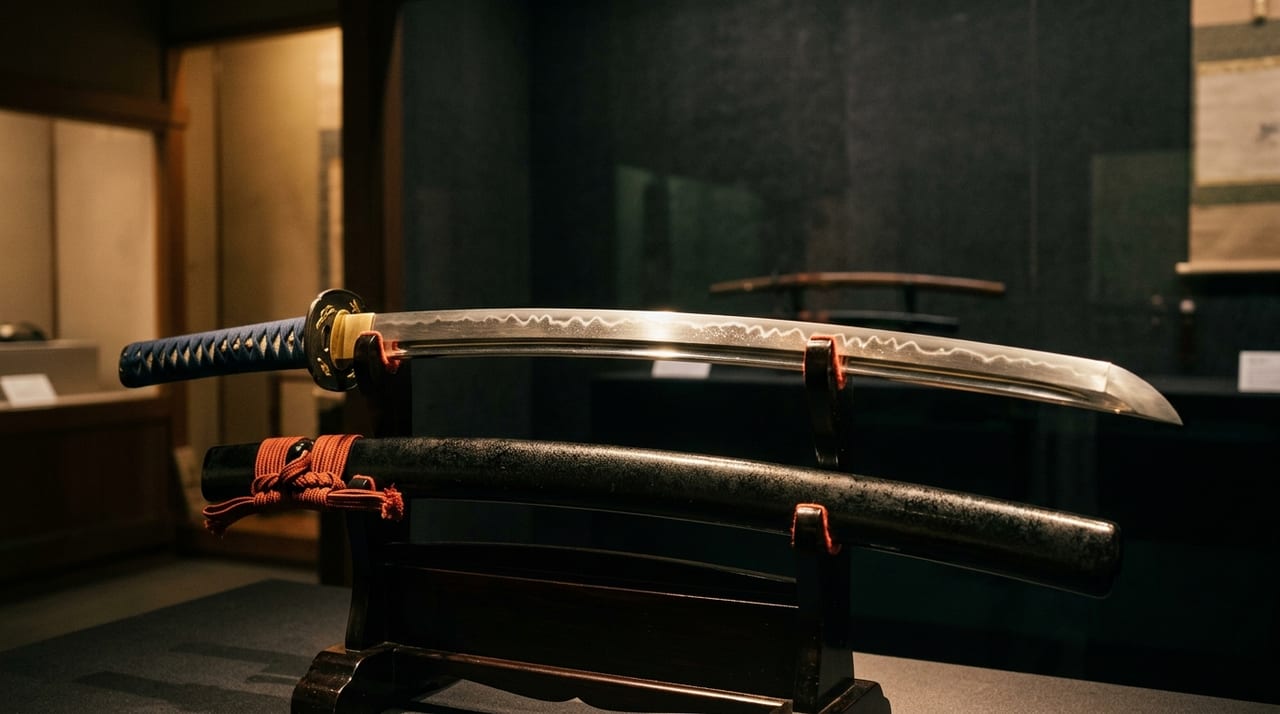 * Bild nur zu Illustrationszwecken.
Inhaltsverzeichnis
Die „Nacharbeit" des yaki-ire — Was ist yaki-modoshi?
Unter den Herstellungsprozessen des Nihontō wird das yaki-ire besonders häufig beschrieben. Dabei wird die mit tsuchioki behandelte Klinge im Ofen erhitzt, im Wasser abgeschreckt, um die Schneide zu härten, und es entsteht der wunderschöne hamon. Dieser dramatische Prozess gilt als Symbol des Nihontō (siehe auch Die Wissenschaft von yaki-ire und hamon).
Das yaki-ire hat jedoch eine nicht zu übersehende Nebenwirkung. Die durch das Abschrecken entstehende „Martensitumwandlung" macht die Klinge zwar hart, bringt aber auch Sprödigkeit mit sich. Eine Klinge, die lediglich hart, aber spröde ist, birgt die Gefahr, bei Stößen oder Kampfbelastungen zu brechen.
Um diese Sprödigkeit zu mildern, wird die Niedertemperaturbehandlung angewandt, die als „yaki-modoshi" oder auch „modoshi-yaki" bezeichnet wird. yaki-modoshi gilt als ebenso wichtiger Prozess wie yaki-ire, um die drei Tugenden des Nihontō – „nicht brechend, nicht verbiegend, gut schneidend" – zu verwirklichen.
yaki-ire und Martensit aus metallwissenschaftlicher Sicht
Um yaki-modoshi zu verstehen, muss man zunächst verstehen, was beim yaki-ire geschieht.
Von Austenit zu Martensit
Erhitzt man Stahl (mit einem Kohlenstoffgehalt von etwa 0,3–1,5 %) auf über etwa 800 °C, nehmen die Eisenatome eine Anordnung als kubisch-flächenzentriertes Gitter (Austenit) ein, und die Kohlenstoffatome lösen sich gleichmäßig im Gitter auf.
Schreckt man diesen Zustand ab (yaki-ire), wandelt sich das Eisengitter in ein raumzentriert-tetragonales Gitter (Martensit) um, wobei die Kohlenstoffatome keine Zeit haben, das Gitter zu verlassen, und so „eingeschlossen" bleiben. Die dabei entstehende Gitterverzerrung ist die Quelle der hohen Härte. Die Vickershärte kann dabei HV 700–900 oder mehr erreichen, was dem 2- bis 3-Fachen von normalem Stahl entspricht.
Die Sprödigkeit des Martensits
Das Problem besteht darin, dass sich im Martensit aufgrund der Gitterverzerrung Versetzungen schwer bewegen können, was die Zähigkeit des Materials stark vermindert. Bei einem Schlag neigt das Material eher zu sprödem Bruch (Brechen) als zu duktilem Verformen (Biegen).
Die Klinge ist unmittelbar nach dem yaki-ire „hart und spröde" und damit nicht für den praktischen Einsatz geeignet.
Das Prinzip des yaki-modoshi — Milderung der Sprödigkeit durch Niedertemperaturbehandlung
yaki-modoshi (Anlassen) ist eine Behandlung, bei der der nach dem yaki-ire gehärtete Stahl auf niedrige Temperaturen von etwa 150–300 °C wieder erhitzt wird. In diesem Temperaturbereich findet zwar keine große Umwandlung statt, die zu einer Erweichung des Stahls führen würde, aber es laufen einige wichtige Veränderungen ab.
1. Feinverteilte Ausscheidung von Carbiden
Der im Martensit eingeschlossene Kohlenstoff beginnt durch die Niedertemperaturerhitzung als feine Kristalle von „Zementit (Eisencarbid Fe₃C)" auszuscheiden. Dadurch wird die Gitterverzerrung gelindert und die Zähigkeit wiederhergestellt.
2. Stabilisierung oder Zerfall des Restaustenits
Der „Restaustenit", der beim Abschrecken nicht vollständig zu Martensit umgewandelt wurde, wird durch die Niedertemperaturbehandlung entweder stabilisiert oder in eine andere Struktur umgewandelt. Restaustenit hat die Eigenschaft, sich unter äußerer Krafteinwirkung plötzlich in Martensit umzuwandeln (umwandlungsinduzierte Plastizität). Wenn er vorab behandelt wird, soll dies unerwartete Verformungen verhindern.
3. Relaxation der Eigenspannungen
Die durch thermische Ungleichmäßigkeiten beim Abschrecken entstandenen „Eigenspannungen" werden durch Niedertemperaturerhitzung teilweise aufgelöst. Da Eigenspannungen zu Veränderungen des sori der Klinge und zu feinen Rissen führen können, trägt ihre Relaxation zur Stabilität der Klinge bei.
Formen der Durchführung von yaki-modoshi beim Nihontō
Ob yaki-modoshi beim traditionellen Schmieden von Nihontō mit demselben Bewusstsein wie in der modernen Metallurgie durchgeführt wurde, ist aufgrund begrenzter schriftlicher Aufzeichnungen umstritten. Es wird jedoch aus folgenden Punkten vermutet, dass es in irgendeiner Form praktiziert wurde.
Die Kühltechniken der tōshō
Wassertemperatur unmittelbar nach dem yaki-ire, Abkühlgeschwindigkeit und Haltung der Klinge – all dies soll von erfahrenen tōshō präzise kontrolliert worden sein (zu den Auswirkungen der Wassertemperatur siehe auch Wasser und Temperatur beim yaki-ire). Es wird darauf hingewiesen, dass der Vorgang des Haltens der aus dem Wasser gezogenen Klinge in einem bestimmten Zustand, solange noch Wärme vorhanden ist, unabhängig von der Absicht die Wirkung des yaki-modoshi durch Niedertemperaturerhitzung gehabt haben könnte.
Der als „sashi-modoshi" bekannte Prozess
Es ist überliefert, dass einige tōkō einen Prozess namens „sashi-modoshi" oder „modoshi" praktizierten. Die Methoden unterschieden sich offenbar von tōkō zu tōkō: etwa Niedertemperaturerhitzung der Klinge nach dem yaki-ire im Ofen oder auf Glut, oder das Aufstecken der tsuka und Halten bei einer der Körpertemperatur nahen Temperatur.
In der modernen Werkstoffwissenschaft werden diese Prozesse so interpretiert, dass sie einen Effekt entsprechend einem yaki-modoshi bei etwa 150–250 °C gehabt und die Zähigkeit der Klinge erhöht haben könnten.
Der wissenschaftliche Ansatz moderner tōkō
Unter den modernen tōshō gibt es solche, die Erkenntnisse der Werkstoffwissenschaft aktiv einbeziehen und yaki-modoshi bewusst durchführen. Zur Temperaturkontrolle werden Elektroöfen und Thermoelementthermometer eingesetzt; es gibt Beispiele, bei denen yaki-modoshi in einem auf 150–200 °C eingestellten Elektroofen durchgeführt wird.
Andererseits ist die Einführung von yaki-modoshi mit elektronisch gesteuerten Öfen in der traditionellen Schmiedepraxis umstritten. Zwischen tōkō, die die „Beibehaltung traditioneller Prozesse auf Basis von Handgefühl und Erfahrung" hochhalten, und solchen, die die „Qualitätsstabilität durch wissenschaftliches Management" betonen, dauert eine philosophische Debatte bis heute an.
Unzureichendes yaki-modoshi (übermäßige Sprödigkeit)
Wenn yaki-modoshi unzureichend ist, bleibt die Sprödigkeit des Martensits erhalten, und die Klinge wird anfälliger für Stöße. Bei starken Stößen oder im Kampf kommt es leicht zu Ausbrüchen an der Schneide (Klingenausbrüche), und im schlimmsten Fall kann die Klinge brechen. Insbesondere wenn die Zähigkeit auf der Seite des mune unzureichend ist, steigt das Risiko eines vollständigen Bruchs der Klinge.
Übermäßiges yaki-modoshi (Härteverlust)
Umgekehrt führt eine zu hohe Temperatur oder zu lange Dauer des yaki-modoshi dazu, dass die durch Martensit erzielte Härtung verloren geht und die Schneidfähigkeit nachlässt. Außerdem kann der hamon (die Grenze der yaki-ire-Gefügestruktur) verschwimmen, was möglicherweise die Bewertung bei der Begutachtung beeinträchtigt.
Der Einfluss des yaki-modoshi auf das Erscheinungsbild des hamon
Obwohl yaki-modoshi die Form des hamon selbst nicht verändert, soll es einen subtilen Einfluss auf das Erscheinungsbild von nie und nioi haben.
- nie (körniger Glanz an der hamon-Grenze): Je größer die Martensitpartikel, desto auffälliger. Wenn die Partikel durch yaki-modoshi feiner werden, kann sich das Erscheinungsbild des Glanzes verändern
- nioi (nebelartiger Gradient an der hamon-Grenze): Dies steht im Zusammenhang mit dem Temperaturgradienten an der Grenze und dem Zustand der Carbidausscheidung; das Erscheinungsbild kann sich je nach den Bedingungen des yaki-modoshi verändern
Manche Gutachter haben Erfahrung darin, den Grad des yaki-modoshi aus dem „Erscheinungsbild der nie-Körner" abzulesen (für die Praxis der hamon-Betrachtung ist auch der Praktische Leitfaden zur hamon-Betrachtung hilfreich).
Zusammenfassung — Die Wissenschaft hinter „nicht brechend, nicht verbiegend, gut schneidend"
Die drei großen Tugenden des Nihontō – „nicht brechend, nicht verbiegend, gut schneidend" – lassen sich nicht durch einen einzigen Prozess verwirklichen. Wenn yaki-ire „Schneidfähigkeit und hamon" bringt, übernimmt yaki-modoshi die Rolle, die „Zähigkeit, die nicht bricht" zu sichern.
Die Mechanismen, die die moderne Werkstoffwissenschaft aufgedeckt hat – Martensitumwandlung, Carbidausscheidung und Eigenspannungsrelaxation –, bestätigen die Technik, die tōshō lange durch Erfahrung und Intuition kultiviert haben. yaki-modoshi, wo Tradition und Wissenschaft aufeinandertreffen, ist ein Aspekt, der die Tiefe des Nihontō-Schmiedens symbolisiert.


