Die Wissenschaft des yaki-ire (mizuyaki und aburayaki) — Abschrecktechnik und Wärmebehandlungstheorie der hamon-Bildung
 * Bild nur zu Illustrationszwecken.
Inhaltsverzeichnis
yaki-ire — der Moment, der die Klinge „macht oder bricht"
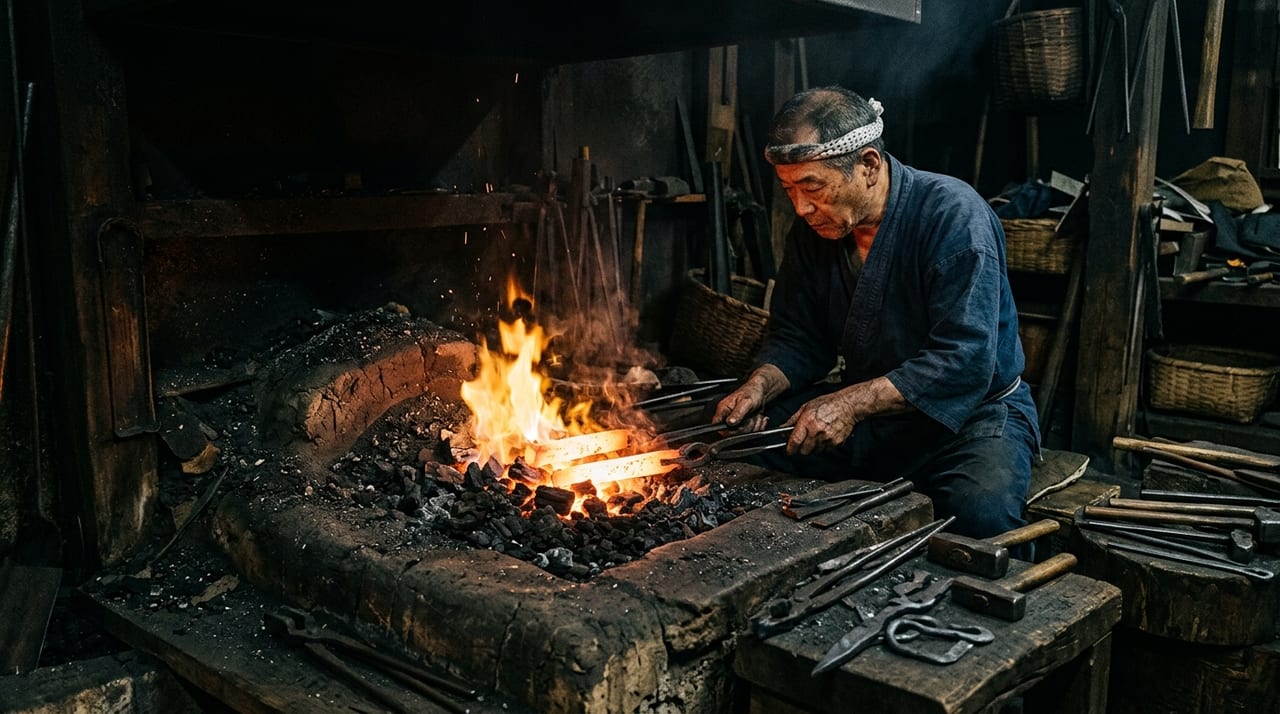
Im Herstellungsprozess eines Nihontō ist das yaki-ire der dramatischste und gefährlichste Schritt. Die über viele Tage geschmiedete und geformte Klinge wird auf hohe Temperaturen (800–900 °C) erhitzt und dann in einem Augenblick in kaltes Wasser (oder Öl) getaucht — durch dieses Abschrecken gelingt es, in ein und demselben Metall gegensätzliche Eigenschaften zu vereinen: eine harte Schneide und einen zähen mune.
Gelingt das yaki-ire, erscheint ein schöner hamon, und die Klinge wird zu einem vollendeten Stück, das sowohl praktisch als auch ästhetisch überzeugt. Misslingt es jedoch, kann die Klinge reißen oder sich verziehen, und mitunter wird auch der tōkō verletzt. Das ist der Grund für den Ausspruch: „yaki-ire macht oder bricht die Klinge."
Die Wissenschaft des yaki-ire aus metallographischer Sicht
Um das Prinzip des yaki-ire zu verstehen, ist ein Verständnis der Gefügeumwandlungen im Eisen — insbesondere der „Martensitumwandlung" — unerlässlich.
Wird Eisen (Kohlenstoffstahl) auf über den A1-Umwandlungspunkt (723 °C) erhitzt, wandelt es sich in eine Kristallstruktur namens „Austenit" um. Wird aus diesem Zustand rasch abgekühlt (yaki-ire), findet der Kohlenstoff keinen Ausweg und verwandelt sich in „Martensit", eine äußerst harte (aber spröde) Kristallstruktur. Bei langsamer Abkühlung hingegen entstehen „Perlit" und „Ferrit" — weiche Gefüge mit hoher Zähigkeit.
Das Raffinierte am yaki-ire des Nihontō liegt darin, an ein und derselben Klinge harte Bereiche (Schneide) und weiche Bereiche (mune und jigane) gezielt zu erzeugen. Ermöglicht wird dies durch das tsuchioki — eine Technik, bei der alle Bereiche außer der Schneide mit feuerfestem Ton bedeckt werden, um die Abkühlgeschwindigkeit gezielt zu variieren.
Die mit Ton bedeckten Bereiche werden nicht abgeschreckt und bleiben weich (Perlit- und Bainitgefüge). Nur die tonfreie Schneide wird abgeschreckt und martensitisch umgewandelt, wodurch die harte Schneide entsteht. An dieser Grenzlinie erscheint der hamon.
mizuyaki und aburayaki — der Unterschied zwischen zwei Kühlmedien
Beim yaki-ire des Nihontō gibt es im Wesentlichen zwei Verfahren: mizuyaki (Wasserhärtung) und aburayaki (Ölhärtung). Dies ist nicht bloß ein Unterschied in der Tradition, sondern spiegelt Unterschiede in der Stahlzusammensetzung, der Überlieferungsschule und dem angestrebten Ergebnis wider. Die Unterschiede lassen sich wie folgt zusammenfassen.
| Merkmal | mizuyaki (Wasserhärtung) | aburayaki (Ölhärtung) |
|---|---|---|
| Charakteristik der Methode | Die traditionellste Methode: tamahagane und andere hochkohlenstoffhaltige Stähle werden schlagartig abgekühlt | Statt Wasser wird Öl (oder ein Wasser-Öl-Gemisch) verwendet; viele moderne tōshō wenden dieses Verfahren an |
| Charakter der Abkühlung | Da Wasser eine hohe Wärmeleitfähigkeit besitzt, ist die Abkühlgeschwindigkeit hoch, und es bildet sich leicht hartes Martensit | Öl hat eine geringere Wärmeleitfähigkeit als Wasser; die sanftere Abkühlung verringert das Risiko von Verformung und Rissen |
| hamon-Erscheinungsbild und Beispiele | nie im hamon — weißlich-körniges Leuchten — tritt leicht auf; viele Meisterklingen der Bizen-den und Sōshū-den wurden mit mizuyaki gefertigt | Der hamon neigt zu einem vergleichsweise gleichmäßigen nioi-Typ |
| Risiken und Hinweise | Da der Stress durch das Abschrecken groß ist, besteht ein hohes Risiko von Rissen (Härtungsrissen) und Verformung durch sori; vom tōkō werden hohe Fähigkeiten und Erfahrung verlangt | In der modernen industriellen Härtungstechnik wurden vielfältige Härteöle entwickelt; in der traditionellen Nihontō-Schmiede verwenden manche tōkō jedoch pflanzliche Öle (etwa Rapsöl) |
Kontrolle von Wassertemperatur und Ofentemperatur — das „Gespür" des Handwerkers und die Wissenschaft
Der entscheidende Faktor für Erfolg oder Misserfolg des yaki-ire ist die Temperaturkontrolle. Besonders wichtig sind die folgenden zwei Punkte.
- Erhitzungstemperatur (Ofentemperatur)
- Temperatur des Kühlmediums (Wasser- oder Öltemperatur)
Was die Ofentemperatur betrifft, verwenden manche tōkō heute ergänzend Thermoelemente (Thermocouple) oder optische Thermometer; die meisten traditionellen tōkō jedoch beurteilen die Temperatur anhand der „Farbe" der Klinge — gelbbraun, orange, weiß. Wird der A1-Umwandlungspunkt (723 °C) überschritten, leuchtet die Klinge orange bis gelblich-weiß auf; die Fähigkeit, die Farbgebung bei der optimalen yaki-ire-Temperatur von 800–900 °C „mit den Augen zu lesen", ist die Frucht langjähriger Erfahrung.
Auch die Wassertemperatur ist wichtig: Selbst dasselbe Brunnenwasser weist im Sommer und im Winter sehr unterschiedliche Temperaturen auf, was das Ergebnis des yaki-ire beeinflusst. Steigt die Wassertemperatur im Sommer zu stark an, sinkt die Abkühlgeschwindigkeit und die Härtung fällt unzureichend aus; ist die Wassertemperatur im Winter zu niedrig, steigt der Abschreckstress und die Klinge neigt zu Rissen. Manche tōkō steuern die Wassertemperatur, indem sie die Jahreszeit und Tageszeit für das yaki-ire sorgfältig wählen, um das bestmögliche Ergebnis zu erzielen.
Das metallographische Gefüge im hamon — das Wesen von nie und nioi
nie und nioi, die im Mittelpunkt der hamon-Betrachtung stehen, lassen sich wissenschaftlich als Unterschiede im metallographischen Gefüge erklären.
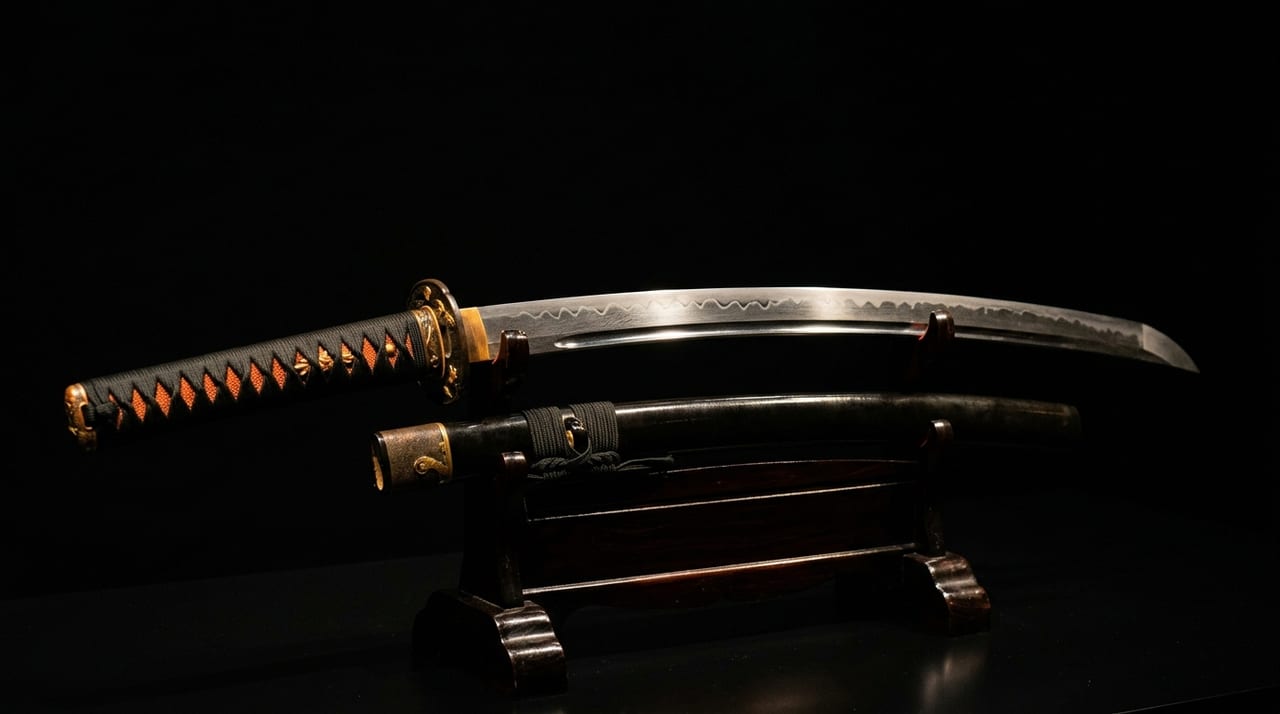
nie sind körnige Martensitpartikel, die sich an der hamon-Grenze gebildet haben und durch starkes Abschrecken entstehen. Sie lassen sich mit einer Lupe oder mit bloßem Auge als weiß leuchtende „Körnchen" beobachten und strahlen starken Glanz aus. Grobe und große nie werden als ara-nie bezeichnet; ihre Grobheit gilt zwar mitunter als Makel, doch beim großen unruhigen hamon der Sōshū-den wird sie als kraftvolle Schönheit gewertet.
nioi sind feinere Martensitpartikel als nie, die nebelartig verteilt sind und bei denen sich selbst mit einer Lupe die einzelnen Körner kaum ausmachen lassen. Sie erscheinen wie ein weißlicher Dunst und sind häufig bei Klingen der Bizen-den und Yamato-den zu finden. Eine Klinge, in die der nioi tief und reichlich eingedrungen ist, wird als „nioiguchi ga fukai" bezeichnet und gilt als Merkmal einer feinen Klinge von vornehmer Qualität.
Zusammenfassung — der Moment, an dem Wissenschaft und Handwerkskunst sich begegnen
yaki-ire ist der Moment, in dem der wissenschaftliche Prozess der Martensitumwandlung, der sich durch moderne Metallurgie erklären lässt, und das durch Jahrzehnte der Erfahrung geschärfte Gespür des Handwerkers aufeinandertreffen. Ob Wasser oder Öl, welche Temperatur, wie schnell die Abkühlung — kleinste Unterschiede in diesen Parametern entscheiden zwischen einer Meisterklinge mit schönem hamon und einem misslungenen Stück. yaki-ire gilt als Herzstück der Klingenherstellung, weil dieser Schritt nicht wiederholbar ist und hamon wie Klingenleistung hier gleichzeitig und ein für alle Mal bestimmt werden.