Ko-kaji und Ō-kaji — Geschichte und moderne Weitergabe des zweiteiligen Arbeitsteilungssystems in der Herstellung japanischer Schwerter
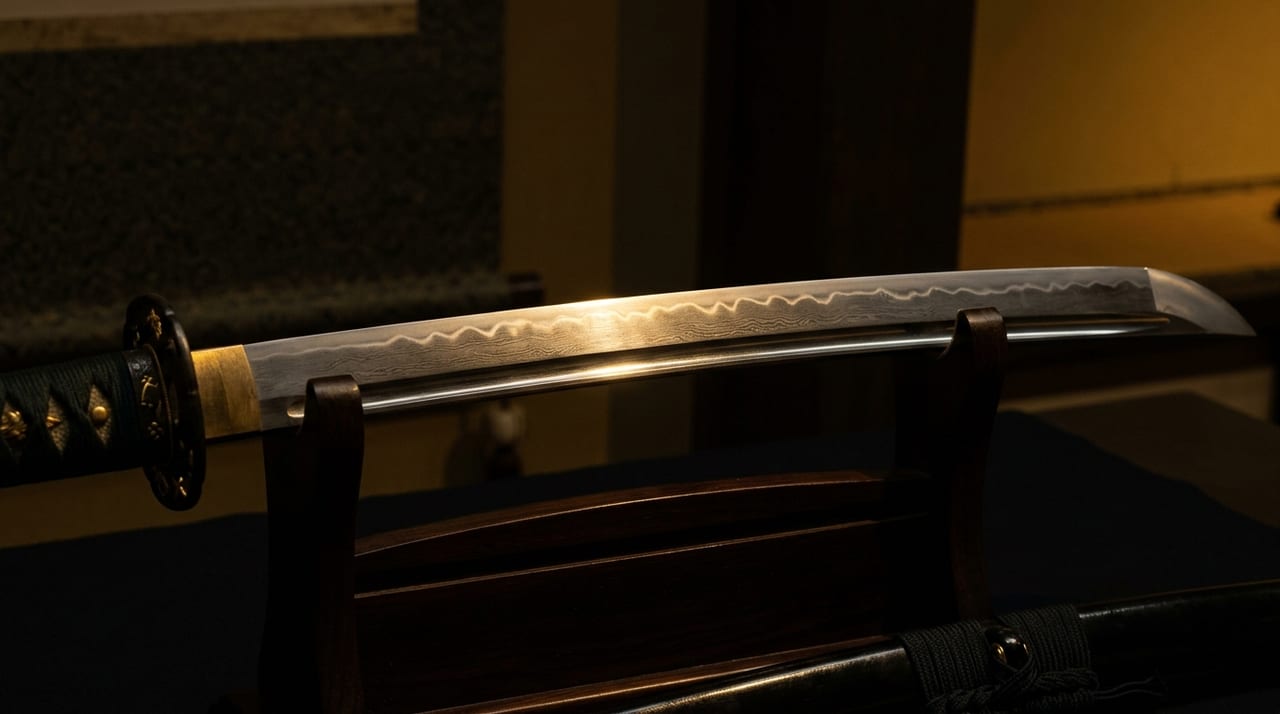 * Bild nur zu Illustrationszwecken.
Inhaltsverzeichnis
Die Bedeutung der Begriffe „Ko-kaji" und „Ō-kaji"
Heutzutage ist es üblich, dass ein einzelner tōshō oder kaji die Klingenherstellung von der Schmiedung bis zur Fertigstellung übernimmt, doch historisch gab es eine funktionale Arbeitsteilung zwischen „Ō-kaji" und „Ko-kaji".
Der Ō-kaji war für die Raffination und Formgebung von tamahagane zuständig und übernahm den Prozess, das Stahlmaterial in einen für den tōshō leicht verwendbaren Zustand zu bringen. Der Ko-kaji hingegen war ein Handwerker, der das raffinierte Material verwendete, um die Klinge tatsächlich zu schmieden, und gilt als direkter Vorfahre des Handwerkers, der in späteren Zeiten als „tōshō" bezeichnet wurde.
Diese Zweiteilung steht in der Verlängerung der Rollenaufteilung zwischen „kanashi" und tōkō in der staatlichen Schmiedeorganisation vor der Nara-Zeit und bestand auch nach der Kamakura-Zeit in Phasen der Großproduktion auf Bestellung als funktionale Arbeitsteilung fort.
Das Wort „kaji" selbst besteht aus zwei Schriftzeichen: „kitaeru" (durch Hämmern Festigkeit steigern) und „tokasu/iru" (Metall schmelzen und in einen verarbeitbaren Zustand bringen). Ersteres bezeichnet die Arbeit des Hämmerns zur Steigerung der Festigkeit, Letzteres die Arbeit des Schmelzens von Metall, um es verarbeitbar zu machen. Auch die Herkunft dieses Wortes lässt erkennen, dass „Raffination" und „Schmieden" ursprünglich zwei voneinander getrennte Fertigkeiten waren.
Die Technik des Ō-kaji — die Wissenschaft der Materialherstellung
Der Kern der Arbeit des Ō-kaji liegt in der „Homogenisierung des Stahls" und der „Kontrolle des Kohlenstoffgehalts".
Das durch tatara produzierte tamahagane weist je nach Position im Ofen und eingebrachter Menge eine ungleichmäßige Verteilung des Kohlenstoffgehalts auf. Teile mit hohem Kohlenstoffgehalt (hochkohlenstoffhaltig) sind hart und spröde, Teile mit geringem Kohlenstoffgehalt (niedrigkohlenstoffhaltig) sind weich. Wenn dieses ungleichmäßige Material direkt für die Klinge verwendet wird, wird die Festigkeit beim yaki-ire instabil.
Der Ō-kaji homogenisiert die Kohlenstoffverteilung, indem er tamahagane auf eine geeignete Temperatur erhitzt und hämmert, und schafft so ein „gleichmäßiges Material", das der tōshō leicht verwenden kann. Das dabei entstehende „oroshigane" oder „Raffinationsschmiedematerial" ist ein Vorbereitungsmaterial, das die anschließende orikaeshi tanren effektiver macht.
Die technische Schwierigkeit auf der Stufe des Ō-kaji liegt im „Beurteilen der Erhitzungstemperatur". Ist sie zu hoch, verbrennt und verflüchtigt sich der Kohlenstoff; ist sie zu niedrig, ist kein ausreichendes Schmieden möglich. Die auf Erfahrung beruhende visuelle Beurteilung der Flammenfarbe und der Farbe des Eisens ist das Herzstück des handwerklichen Könnens.
In der Werkstatt des Ō-kaji war außerdem Personal erforderlich, das ununterbrochen den Blasebalg (fuigo) bediente, um die Temperatur des Feuerbetts (hodo) konstant zu halten, und oft wurde eine Rolle, die sich ausschließlich der Ofenverwaltung widmete, getrennt vom Handwerker, der das Schmieden selbst übernahm, eingesetzt. Der Umstand, dass die Materialherstellung nicht eine einzelne Fertigkeit, sondern eine Zusammenarbeit mehrerer Arbeiten — Ofenverwaltung, Luftzufuhr und Hammerschmieden — war, ist einer der Gründe, die den Ō-kaji zu einem eigenständigen Fachgebiet machten.
Die Technik des Ko-kaji — der Prozess der Klingenherstellung
Der vom Ko-kaji übernommene Prozess verläuft in folgender Abfolge.
- Shitaji-kitae
- Orikaeshi tanren
- Hi-zukuri
- Su-nobe
- Ara-shiage
Orikaeshi tanren ist der charakteristischste Prozess: Stahl wird im Ofen erhitzt, auf dem Amboss mit dem Hammer flach ausgehämmert, von der Kante her gefaltet und erneut erhitzt und gehämmert — dieser Vorgang wird wiederholt. Durch dieses Falten werden Verunreinigungen (Schlacke) im Stahl herausgedrückt und eine Schichtstruktur gebildet. Die Anzahl der Faltungen variiert je nach Schule und Handwerker, aber normalerweise entstehen bei etwa 8 bis 15 Faltungen ungefähr 256 bis 32.768 Schichten einer laminierten Struktur (8 Faltungen: 2^8 = 256 Schichten, 15 Faltungen: 2^15 = 32.768 Schichten). Da übermäßiges Falten zur Versprödung führt, ist das Urteil über die geeignete Anzahl ein Ausdruck des handwerklichen Urteilsvermögens.
Hi-zukuri ist der Prozess, bei dem die äußere Form der Klinge hergestellt wird: Der erhitzte Stahl wird mit speziellen Hämmern (Oberhammer und Unteramboss) gehämmert, um die Gestalt (sugata) der Klinge zu formen — Krümmung der Schneide sowie Veränderungen von mihaba und kasane. In diesem Prozess ist auch die Ausbildung der sori wichtig, und die Technik zur Kontrolle gleichmäßiger Erhitzung und Kühlung während des Schmiedens bestimmt das Gelingen der sori.
Auch die Arbeit des Ko-kaji war nicht etwas, das von einer einzigen Person abgeschlossen werden konnte. Die gemeinsame Arbeit des „aizuchi" war weit verbreitet: Der leitende tōshō (oyakata) gibt mit leichtem Hammerschlag Position und Stärke des Schlags an, und Schüler oder Assistenten schwingen entsprechend den schweren Hammer. So wie es die Theorie gibt, dass der Ausdruck „aizuchi wo utsu" (im Gespräch zustimmen/beipflichten) seinen Ursprung in dieser gemeinsamen Schmiedearbeit hat, war die orikaeshi tanren ein Prozess, der durch die koordinierte Zusammenarbeit mehrerer Personen zustande kam.
Der historische Wandel der Arbeitsteilung — warum sie vereint wurde
In der Kamakura-Zeit, einer Periode mit großer Nachfrage nach Schwertern, geht man davon aus, dass die Arbeitsteilung zwischen Ō-kaji und Ko-kaji funktional aufrechterhalten wurde. Bei der Osafune-ha in Bizen (Okayama) entwickelte sich die Werkstattorganisation, und Forschungen deuten darauf hin, dass von der Raffination des tamahagane bis zur Fertigstellung des Endprodukts eine organisierte Arbeitsteilung bestand.
Die Auflösung der Arbeitsteilung erfolgte aus mehreren Gründen.
- Die Werkstattorganisationen wurden durch die Kriegswirren vom späten Muromachi bis zur Sengoku-Zeit aufgelöst
- In der friedlichen Edo-Zeit schritt die Individualisierung und Spezialisierung der Handwerker voran
- Das Ansehen des „Hitori-tōshō", der von den Materialien bis zur Fertigstellung durchgehend verantwortlich war, stieg
Durch das Zusammenwirken dieser Faktoren etablierte sich das moderne Bild des „tōshō, der alle Prozesse alleine durchführt".
Angesichts dieser Entwicklungen ist es nicht einfach, nur anhand des Äußeren zu bestimmen, ob die meisten erhaltenen Schwerter zum Typus „im Arbeitsteilungssystem hergestelltes Schwert" oder „Schwert, bei dem ein einziger tōshō alle Prozesse übernommen hat" gehören. Dies ist eine Angelegenheit, die einer umfassenden Beurteilung unter Einbeziehung von Provenienzinformationen zu Zeit, Herkunftsort und Schule sowie der mei bedarf, und lässt sich nicht allein anhand des Erscheinungsbildes von jigane oder hamon bestimmen.
Weitergabe in die Gegenwart — Rehabilitierung des ō-kaji-artigen Prozesses
Das tamahagane, das moderne tōshō verwenden, wird in den von NBTHK verwalteten tatara-Verhüttungsöfen (in Okuizumo, Shimane-Präfektur) produziert, und eine gewisse Qualitätskontrolle findet statt. Jedoch weist tamahagane je nach Charge Schwankungen in Kohlenstoffgehalt und Härte auf, und auch moderne tōshō verwenden beschafftes tamahagane selten direkt, sondern führen zunächst selbst einen „ō-kaji-artigen Raffinierungsprozess" durch, um das Material vorzubereiten, bevor sie mit der orikaeshi tanren beginnen — dies ist das allgemein übliche Verfahren.
Mit anderen Worten: Der moderne tōshō ist ein Handwerker, der „Ō-kaji und Ko-kaji alleine bewältigt" und damit die Techniken beider historischen Arbeitsteilungen weiterführt. In diesem Sinne kann man sagen, dass die technischen Anforderungen an moderne tōshō höher sind als die an historische Spezialhandwerker.
Was man beim Betrachten und Kaufen wissen sollte
Die Geschichte der Arbeitsteilung zwischen Ō-kaji und Ko-kaji zu kennen erweitert die Perspektive bei der Betrachtung von Schwertern. Die holzmaserungsartigen und itame-artigen Muster, die im jigane erscheinen, sind die durch Schleifen an die Oberfläche tretenden Schichtstrukturen, die durch orikaeshi tanren entstanden sind. Die Feinheit und Gleichmäßigkeit dieser Muster spiegeln wider, wie sorgfältig das als Material dienende tamahagane homogenisiert wurde und wie sorgfältig die tanren durchgeführt wurde, und zeigen die angesammelte handwerkliche Mühe, die sowohl dem Prozess des Ō-kaji als auch dem des Ko-kaji entstammt.
Andererseits lässt sich allein anhand des Erscheinungsbildes des jigane nicht genau sagen, „ob es im Arbeitsteilungssystem oder von einer einzigen Person hergestellt wurde" oder „wie viele Male es gefaltet wurde". Selbst bei Schwertern derselben Schule und derselben Zeit gibt es individuelle Unterschiede im Zustand des Materials und im Ablauf der tanren. Beim Auswählen eines Schwertes ist es empfehlenswert, neben dem Eindruck von jigane und hamon mehrere Informationen — wie Provenienz, Zeit und Bewertungen durch Begutachtungsinstitutionen — umfassend zu beurteilen.
Wie auch immer: Bis ein einzelnes Schwert fertiggestellt ist, wurden historisch gesehen von der Phase der Vorbereitung des Materials tamahagane bis zur Phase des Schmiedens der Klinge mehrere Spezialfertigkeiten aufeinandergeschichtet. Die Tatsache, dass moderne tōshō beide davon alleine übernehmen, ist ein Hintergrundwissen, das es wert ist zu kennen, wenn man die Gesamtmenge der Mühe verstehen möchte, die in ein einzelnes Schwert geflossen ist.


