折返鍛鍊的次數與鋼的組織——過鍛鍊導致的脆化與最佳鍛鍊循環的理論
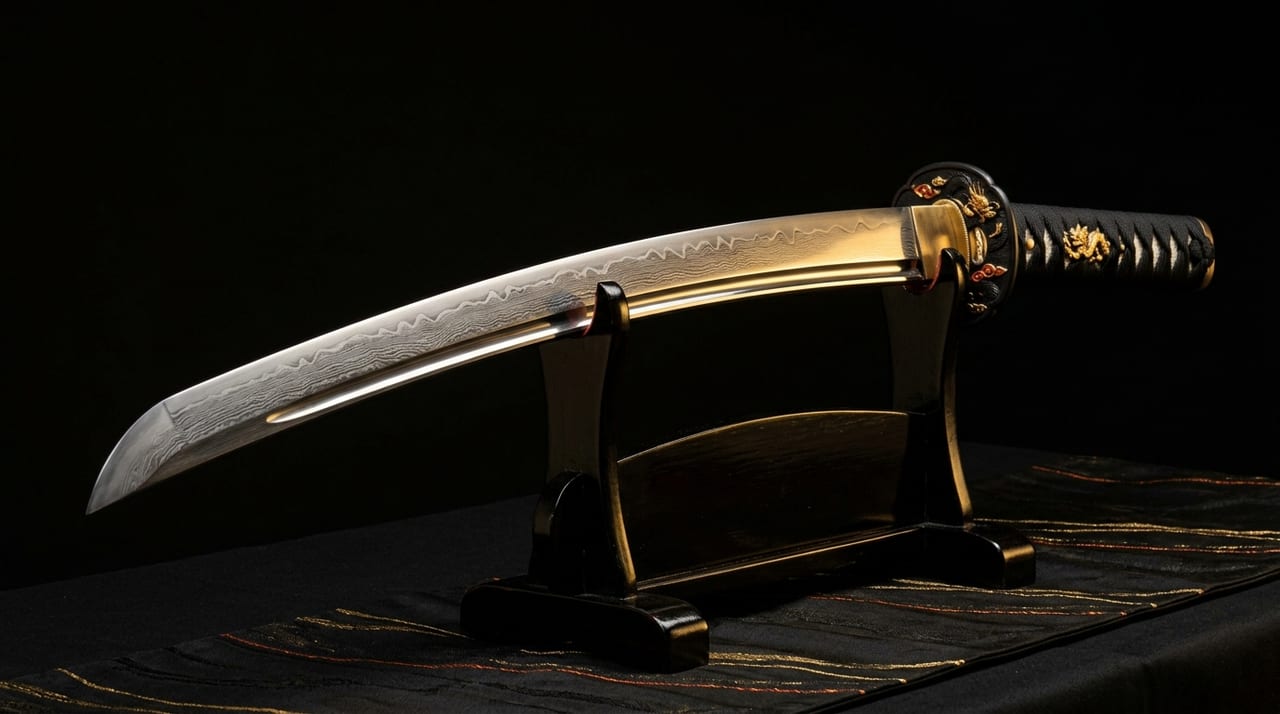 ※圖片為示意圖。
目錄
折返鍛鍊是什麼——日本刀的核心
在日本刀的製作工序中,折返鍛鍊是最為本質的技術之一。將踏鞴製鐵所產生的玉鋼加熱至高溫,以鍛棒反覆折疊鍛打延伸,藉此使鋼的內部組織均質化、排出雜質,形成日本刀特有的地鐵。
每折疊一次,層數翻倍。折疊10次理論上為2的10次方=1024層,折疊15次則為32768層。這種積層結構形成了稱為「地肌」的木紋狀、波紋狀花樣,是欣賞日本刀時最重要的要素之一。
折返次數與鋼的層構造變化
增加折返次數後,鋼的內部會發生以下變化。
碳分布的均質化
玉鋼在產出時內部碳分布不均勻。高碳區域(0.7〜1.5%)與低碳區域混雜並存,若直接鍛造刀劍,會因部位不同而硬度各異,形成不穩定的刀。
透過反覆進行折返鍛鍊,高碳區域與低碳區域交替折疊,使碳均勻擴散至整體。藉由這種均質化,實現了「無論在哪個部位淬火都能穩定呈現硬度」的狀態。
夾雜物的排出
玉鋼中含有製鐵過程混入的爐渣(夾雜物:氧化鐵、矽石等)。在高溫下反覆鍛打延伸的過程中,這些夾雜物逐漸被排出至鋼的外部。
若夾雜物殘留,該部位便成為應力集中點,導致折斷或裂開。折返鍛鍊不僅僅是成形工序,也是「純化工序」。
晶粒的細化
鐵的晶體(鐵素體與沃斯田鐵)在高溫下會成長,但打擊與折疊的塑性加工會使晶粒破碎細化。晶粒越細,鋼的韌性越高,形成不易折斷的刀。
過鍛鍊導致的脆化——最佳臨界值的存在
那麼折返次數是否越多越好?答案是否定的。這正是日本刀鍛鍊技術中最重要的「最佳值問題」所在。
碳的過度消耗
在反覆進行折返鍛鍊的過程中,鋼中的碳會因氧化(脫碳)而逐漸流失。碳含量下降後,便無法獲得刀劍所需的硬度(淬火後的硬度)。
玉鋼是含碳量高的鋼,但隨著鍛鍊次數增加,碳含量逐漸降低。折疊次數過多,碳含量過度減少,便會趨近於軟鐵的性質。
晶粒的過度細化與加工硬化
過鍛鍊導致晶粒過度細化、變形時,反而會加速加工硬化,使鋼變得脆弱。這在金屬工學上稱為「加工誘發相變」「應變硬化飽和」的現象。
本應使刀劍不易折斷的鍛鍊,一旦過度,反而招致「因加工產生的應變蓄積→脆化」的反效果。
以「地肌粗糙」呈現的過鍛鍊徵兆
刀匠從地鐵表面的觀察中,憑經驗判斷是否存在過鍛鍊。過鍛鍊進行時,地肌會「粗糙化」——原本細緻的木紋狀地肌變得粗糙,層間的邊界呈現紊亂狀態。這是內部碳分布的不均質再度出現、層構造崩潰的徵兆。
最佳鍛鍊循環的理論——各流派的秘傳
日本刀折返鍛鍊的「適當次數」,屬於各流派(山城傳、相州傳、備前傳、大和傳、美濃傳)秘傳的技術。根據現代的研究與復原實驗,一般認為8〜15次為最佳範圍。
各流派的傾向
- 相州傳(正宗、貞宗等)以強韌性與激烈的刃文著稱,這與以相對較少的折返次數保留大板目粗糙地肌、直接淬火的「豪放之鋼」的運用有關。
- 備前傳(長船派等)以小板目、小杢目的緻密地鐵著稱,有折返次數較多、著重均質化的傾向。
- 大和傳(千手院、當麻等)以柾目流暢的地肌為特色,其技法特色在於保持一定的折返方向。
依鋼的種類不同的最佳次數差異
刀的構造分為「皮鐵」與「心鐵」。
- 皮鐵(外皮,高碳鋼):覆蓋刃部與表面。因需要硬度,在保持碳含量的狀態下完工。折返次數以8〜12次左右為標準。
- 心鐵(內芯,低碳鋼):因需要柔軟性與韌性,有時也會藉由更多次數的折返有意識地降低碳含量。
結合這兩種鋼來鍛造刀劍的「割込鍛造」是日本刀的基本構造,折返次數的管理對皮鐵與心鐵各有不同的最佳值。
地鐵「地肌」的形成機制——折返鍛鍊創造的美
折返鍛鍊的科學性結果中不可忽視的,正是日本刀之美的核心——「地肌」的形成。
層層積疊的鋼的界面(邊界),需透過研師以精磨砥石研磨才能首次視覺化。各層碳濃度的微小差異改變光線的反射,呈現為木紋、流紋、花樣,即為地肌。
- 板目:碳分布不規則混雜的層折疊後,呈現出如木板木紋般的不規則花樣。
- 柾目:折返方向統一為縱向一方向時,呈現出如流動年輪般的直線狀花樣。
- 杢目:螺旋狀、拳狀的花樣。是碳分布局部殘存的結果所呈現的。
這些地肌不僅僅是外觀問題,而是內部碳含量、層次與晶體結構的「地圖」。熟練的鑑定師能從地肌中讀取折返次數的傾向、碳含量的分布、鍛造方式,從而推定流派、時代與刀工。
總結——科學所驗證的刀匠經驗知識
折返鍛鍊的最佳次數與過鍛鍊的風險,已藉由現代金屬工學(碳鋼的微細組織、加工硬化、脫碳理論)以「事後驗證」的形式,闡明了昔日刀匠憑經驗習得的智慧。
摒棄「多鍛造就能成好刀」的樸素思維,「在最佳鍛鍊循環中引出最高品質的鋼」這種精緻的技術判斷——這正是日本刀鍛鍊的本質,並結晶為地肌這一形之美。有意親眼比較地肌差異的讀者,也請從專欄一覽一起閱讀各流派作風的解說。


