從踏鞴製鐵到玉鋼:砂鐵、木炭、三日三夜的冶煉製程詳解
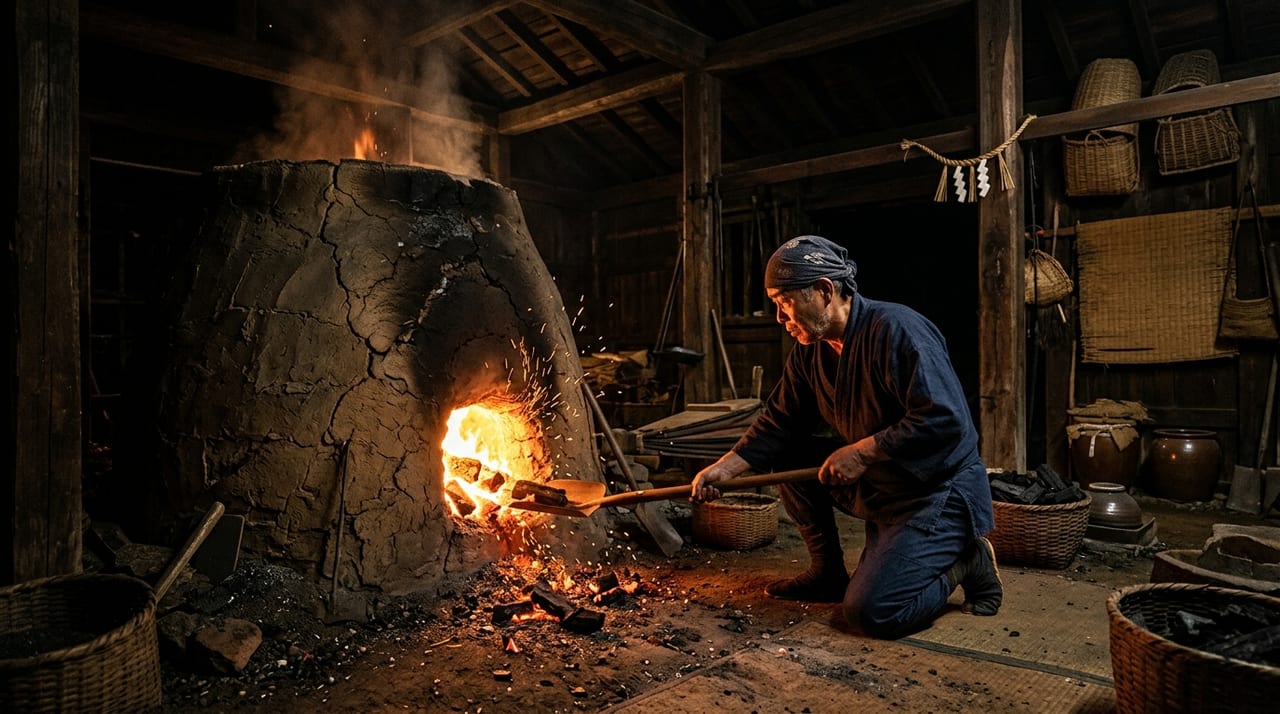 ※圖片為示意圖。
目錄
玉鋼為何物——日本刀的靈魂材料
「玉鋼」是製作日本刀刀身不可或缺的特殊鋼材。其名源自「如玉般圓潤的鋼」,在英語中亦以「tamahagane」作為直接通用的專業術語。
現代鋼鐵製造採用高爐(熔礦爐)的大量生產技術,玉鋼則以「踏鞴製鐵」這種自古代流傳下來的日本獨自製法製造。此製法現今仍在島根縣奧出雲地方傳承,由日本美術刀劍保存協會(NBTHK)運營的「日刀保踏鞴」,幾乎是唯一供給登錄刀工玉鋼的來源。
踏鞴製鐵為何物——日本孕育的獨自技術
踏鞴製鐵的起源相傳可追溯至古墳時代(5〜6世紀)。「踏鞴」語源眾說紛紜,但已定型為指踩踏風箱送風的動作,或製鐵爐本身的稱呼。
與其他國家製鐵技術的差異
歐洲發展了以煤炭、焦炭為燃料的高爐製鐵,而日本則獨自進化出以木炭為燃料的低溫長時間還原製鐵。這是對日本地形、資源環境(豐富的森林、優質的砂鐵產地)最佳化的結果,應當理解為順應環境的合理選擇,而非單純的技術落後。
木炭製鐵雖然溫度控制較為困難,卻能讓碳含量緩慢地、並以各部位不均一的狀態堆積。正是這種「不均一性」,成為後續工程中透過篩選、組合,創造出「堅硬而富有韌性」這一日本刀獨特性質的關鍵。
原材料(1)——砂鐵的種類與選擇
踏鞴製鐵的第一種原材料是「砂鐵」。砂鐵是堆積於河床、海岸、山地的磁鐵礦及砂岩鐵粒子,具有被磁鐵吸附的特性。
砂鐵的主要種類
真砂砂鐵:由花崗岩風化而生的砂鐵。粒子細小,適合製作碳含量低的「軟鋼」,多作為心鐵的原料使用。
赤目砂鐵:主要由安山岩等火成岩系母岩生成的砂鐵。比真砂砂鐵更容易含有雜質(如鈦成分等),但視條件而定可獲得堅硬的鋼,有時被選作皮鐵的原料。
奧出雲地方(島根縣仁多郡、雲南市周邊)以優質砂鐵的產地而聞名,從中國山地的花崗岩地帶流出的砂鐵,歷經漫長歲月堆積於奧出雲的谷地。
砂鐵的採取方法
曾為主流的「鐵穴流」,是將山坡切削後把砂土沖入水路,於沉澱槽中回收比重較重之砂鐵的傳統採取法。此過程中山體遭大規模削切,奧出雲至今仍留有名為「鐵穴流跡地」的特徵性階地地形(現今的日刀保踏鞴,亦併用這些歷史採取地的砂鐵庫存及現代選礦法)。
原材料(2)——木炭的作用與選擇
踏鞴製鐵的第二種原材料是「木炭」。木炭在作為熱源的同時,亦擔任向鐵供給碳的還原劑,肩負雙重功能。
最適合木炭的木種
松炭:質地堅硬,容易達到高溫,但燃燒時碳的供給量容易增加。用於想提升碳含量的工程階段。 橡炭:具有相對穩定的燃燒特性,溫度管理較為容易。 備長炭:適合高溫長時間燃燒,但價格昂貴,踏鞴製鐵中主要使用一般的松炭、橡炭。
木炭須完全去除水分並充分乾燥後使用。水分過多會導致爐內溫度不穩定,砂鐵的還原反應產生不均,對品質造成不良影響。
踏鞴爐的構造——製鐵的舞台
現今仍在運營的「日刀保踏鞴」的踏鞴爐,由以下要素構成。
爐床:以黏土與砂混合製成的特殊素材構成的爐底部分。承接砂鐵與木炭,使溶融的鐵塊(鉧)逐漸積累。 爐壁:黏土製的牆壁。高度約1〜1.5m,操作結束時須破壞爐壁取出其中的鉧。 天秤風箱:送入空氣的送風裝置。現代日刀保踏鞴的記錄中,有使用電動送風機的次數,也有重現傳統踩踏風箱的次數。 地板下設備:於爐床下放入薪柴,花費數週時間去除水分,以防止因濕氣引發的事故。
三日三夜的冶煉工程——踏鞴操作的實況
踏鞴製鐵的正式操作歷時約70小時前後(三日三夜)。以下是現代「日刀保踏鞴」的操作日程概要。
第1日(準備、點火)
- 預先投入木炭溫熱爐內,開始投入砂鐵
- 以送風送入空氣,使爐內溫度逐漸升高
- 此階段的爐內溫度約為800〜1000℃左右
第2日(正式操作、全盛期)
- 爐內溫度達到約1300〜1500℃,砂鐵的還原反應逐步推進
- 稱為「村下」的製鐵總指揮,持續觀察爐內火焰的顏色、聲音及砂鐵的落下方式,調整投入量與送風量
- 持續以一定間隔交替投入砂鐵與木炭
- 此階段爐底開始積累鐵塊(鉧)
第3日(收尾、破爐)
- 一邊調整投入量,一邊使爐內的鉧達到最大量
- 操作結束後,破壞爐壁取出「鉧」
- 一次操作所生產的鉧重量約為2〜3噸
鉧的分割與玉鋼的篩選
取出的鉧是組成不均一的鐵塊。碳含量高的部分、低的部分、雜質多的部分混雜其中,從中分割、篩選以獲得玉鋼的工程至關重要。
鉧割:以大型鐵錘敲裂鉧,觀察斷面的組成加以分類。
- 玉鋼:碳含量大致在1%前後的高品質鋼。用於日本刀的刀身
- 銑鐵:碳含量過高的部分。用於鑄件等
- 庖丁鐵:碳含量低的軟鐵。用於心鐵等用途
玉鋼的外觀與篩選標準:
- 斷面呈銀白色光澤(高碳鋼的特徵)
- 斷面可見細密紋路(被視為組織均一的指標)
- 敲擊時聲音清脆
- 相對重量體積適當(密度高)
一次踏鞴操作所能獲得的玉鋼大致為數百kg規模,生產的玉鋼由日本美術刀劍保存協會管理,分配給已登錄的刀工。
玉鋼的稀少性與現代意義
日刀保踏鞴的年間操作次數僅約數次,玉鋼的年間生產量對於全球刀工、刀職人的需求而言,絕非充裕。對照現代新作刀的生產數量與所需材料量,玉鋼長期處於供給緊迫的狀態,這也是日本刀原材料費高昂的原因之一。
日本美術刀劍保存協會將島根縣的「菅谷踏鞴山內」整備為保存、公開設施,實施踏鞴製鐵的實演與參觀。奧出雲地域與踏鞴製鐵相關的文化景觀,以「踏鞴製鐵」的故事,於2016年獲文化廳認定為日本遺產(Japan Heritage),其文化價值正在國內外重新受到關注。
踏鞴製鐵所誕生的玉鋼,此後還要經過淬火等諸多工程,蛻變為日本刀。作為淬火前準備、用以判斷素材反應的試燒(tameshiyaki),也正因玉鋼這一素材存在個體差異而成為不可或缺的工程。
總結——玉鋼所體現的日本技術精髓
歷經砂鐵→踏鞴→鉧→玉鋼這漫長的旅程,日本刀的素材方才誕生。三日三夜充滿緊張感的操作、村下依據經驗法則的細微調整、大量砂鐵與木炭的消耗——這一看似低效的製程,正是創造出其他方法無可取代的玉鋼獨特性質的根源。
「了解日本刀即是了解踏鞴製鐵」之說的道理正在於此。玉鋼的製造絕非單純的金屬生產,而是日本自然環境、技術文化與美意識凝聚結晶的成果。


