刀工的一天:從清晨點火到傍晚收工的作業工程詳解
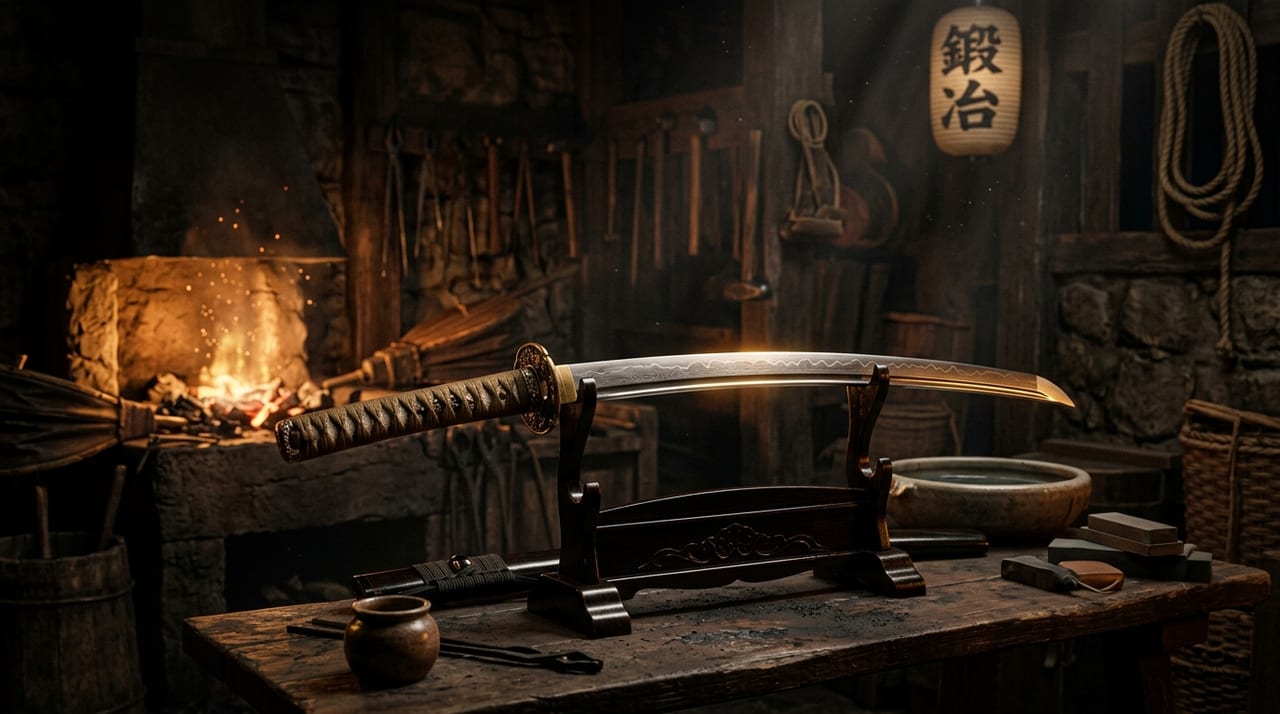 ※圖片為示意圖。
目錄
刀工的一天——現代鍛冶場報告
日本刀一振完成需要數週至數個月。其過程是每日積累的成果,一天的作業由高度體系化的例行程序所構成。
本文以時間順序詳解現代刀工從早到晚的實際一天。現代刀工每製作一把刀都須取得製作承認(銃砲刀劍類所持等取締法(e-Gov法令檢索)第18條之2)。美術刀劍類製作承認規則對年間本數上限並無規定(美術刀劍類製作承認規則(e-Gov法令檢索))。但各都道府縣的審查基準規定了每振的鍛鍊天數(太刀、刀、薙刀為15日以上,脇差、短刀等為10日以上),實質上限制了可製作的數量(青森縣「美術刀劍類製作承認」審查基準)。其作業密度與精神負擔在現代職人中也屬格外之高。
清晨——準備與點火(5:00〜7:00)
爐的準備
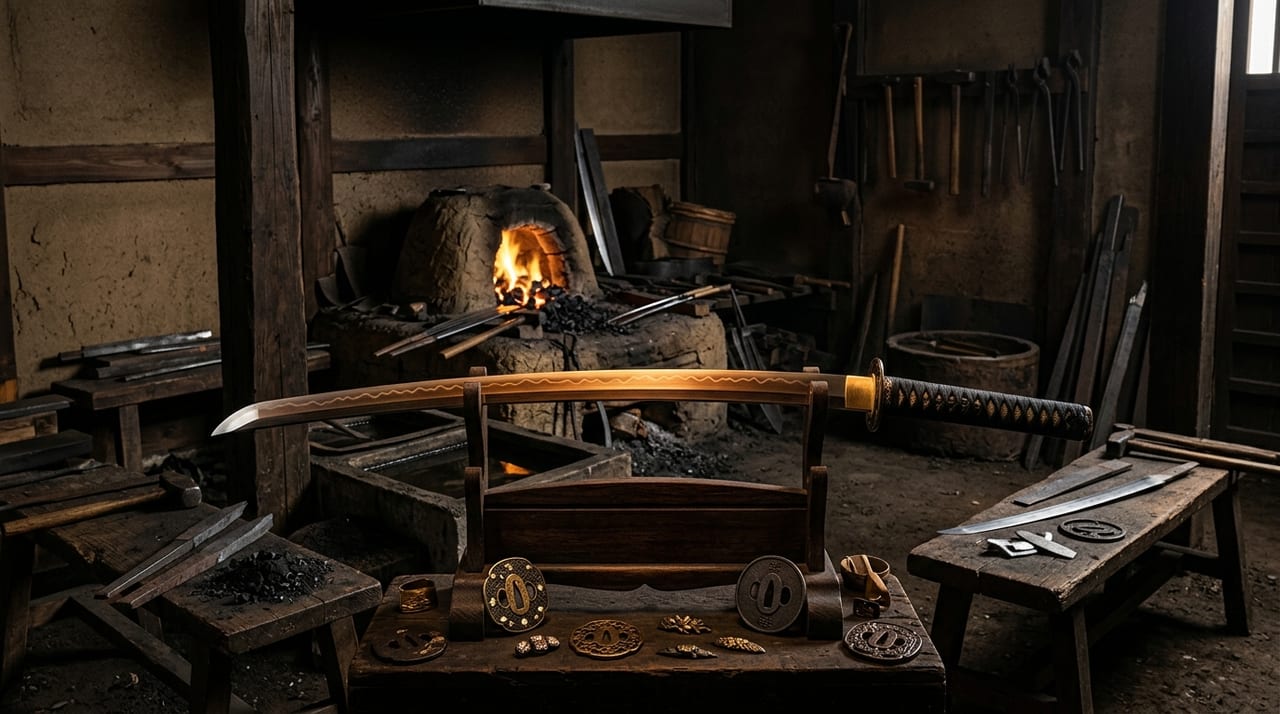
刀工的一天從「爐的準備」開始。現代鍛冶場使用以木炭為主要燃料的鍛造爐。
爐的種類:
- 箱爐:最為常見。填入木炭的箱型爐
- 踏鞴爐(小規模):用於玉鋼的初次加工。現代使用電動鼓風機
- 電氣爐(輔助用):有時用於輔助淬火的溫度控制
點火步驟:
- 清除前日殘灰,清掃爐床
- 將新木炭放入爐中(依用途區分使用松炭、備長炭)
- 點火:從下方點燃,用鼓風機送風,逐漸升高溫度
- 確認爐的溫度:從火焰顏色與木炭狀態判斷溫度(1000℃以上為白至黃色火焰)
所需時間:爐達到作業溫度(1100〜1300℃)需1至2小時。刀匠利用此等待時間回顧前日作業,在心中整理當天的工程。
工具、道具的準備
在加熱爐的同時準備工具。
| 道具 | 用途 |
|---|---|
| 向鎚(大槌) | 弟子揮舞的大型鐵鎚(3〜6kg) |
| 手鎚 | 刀工用於調整的小型鐵鎚(0.5〜1kg) |
| 鋏 | 夾持加熱鋼材的長火箸(鉗子) |
| 各種砥石 | 用於整形、開刃 |
| 水桶 | 淬火、冷卻用 |
| 樋橡皮、砧鐵 | 鍛造台座 |
上午——鍛造作業(7:00〜12:00)
素材的加熱
爐達到作業溫度後,將當天使用的玉鋼、鋼材放入爐中加熱。玉鋼本身如何製作,已彙整於玉鋼與踏鞴製鐵——成為日本刀原料的鐵的製作方法。
加熱標準:
- 鍛造(折返、鍛鍊)用:1200〜1300℃(橙色至黃色)
- 整形用:1000〜1100℃(紅色至橙色)
- 淬火前的正規化:850〜900℃(暗紅色)
刀工以火焰顏色、熱輻射感與金屬顏色來判斷溫度。溫度計僅作輔助使用——這是「熟練技藝」之一。現代部分工房也出現使用紅外線溫度計作為輔助工具的例子,但最終判斷依然委諸眼睛與肌膚感覺。
折返鍛鍊
玉鋼藉由「折返鍛鍊」製成均質的鋼。工程如下。
- 將加熱的鋼放置於砧鐵上
- 刀工以手鎚敲打,弟子同時以向鎚(大槌)敲打的「相鎚」作業
- 將鋼折成兩折後再次鍛打
- 重複8〜16次,使鋼的碳素分佈均一化
「相鎚」的意義:「相鎚」(協力合作)這句現代日語慣用語正源於此。配合刀工手鎚動作,弟子揮動大槌,是需要完全默契配合的團隊作業。從折返鍛鍊到刀身成形為止的全工程,亦詳述於從玉鋼到日本刀——折返鍛鍊的全工程與科學意義。
整形
完成鍛鍊的鋼材(「鍛造鋼」)整形為刀身形狀的步驟如下。
- 素延:大致延伸至刀身長度
- 鎬立:製作鎬筋
- 火造:整形包含反在內的整體刀身形狀
火造是快速整形加熱鋼材的工程,由於鋼材冷卻後便無法整形,需要迅速的判斷與作業。此工程中刀匠的「姿態想像力」——在腦中描繪完成刀身形態的同時塑造熱鋼的能力——對最終刀姿影響甚大。
下午——精密作業與淬火(13:00〜18:00)
午餐、休息(12:00〜13:00)
由於鍛造為重勞動,午餐、休息不可或缺。現代刀工多數休息約1小時的午休,以備午後作業。尤其在淬火當天精神緊張程度提高,不少刀工會減少午餐份量以保留集中力。
刃文置土
下午最為精細的作業是「置土」。在淬火前,將決定刃文形狀的「淬火土」塗布於刀身的工程。
使用的土:「燒刃土」——混合黏土、砥石粉、木炭粉等的專用土。各刀工獨自調配配方的「秘傳」部分。
置土的步驟:
- 用薄土覆蓋整個刀身(保護地金)
- 依刃文形狀削除刃側的土
- 複雜的刃文(丁子亂等)需精密分塗
- 等待土乾燥數小時
淬火——最大緊張的瞬間
刀工作業中最需要技術與集中力的是「淬火」。
淬火的基本工程:
- 將置土後的刀身在爐中均一加熱至800〜900℃
- 從爐中取出的瞬間放入裝有水(或油)的淬火槽
- 發出「嘶」的聲音(淬火之音)並升起蒸氣
- 從槽中取出刀,確認刃文的形成
就在這短短數秒間決定了刃文。土厚的部分(棟側)緩慢冷卻,不發生麻田散體變態;土薄的部分(刃側)急速冷卻,發生麻田散體變態,形成堅硬的刃文。冷卻液種類如何影響刃文的成品,已於冷卻液的選擇左右刀身硬度解說。
失敗的風險:溫度過高會造成刀身碎裂的「淬火裂紋」,溫度過低則刃文無法形成。這是刀工最大的關鍵所在。
傍晚的後處理(17:00〜18:00)
淬火後的刀進行「粗磨」與「反矯正」。
粗磨:用粗砥石去除土與氧化皮膜,確認刃文的形成 反的矯正:淬火後刀身變形時,用「矯正木」微調
一天作業結束後,熄滅爐火,清掃、收納工具,確認翌日的準備。許多刀工在「熄火」這一行為中發現超越單純作業結束以外的意義。這是閉合與爐和鋼相對一日的,作為職人的禮節意識。許多工房在點火前後會奉上祈禱,其背後的信仰已於金屋子神與鍛冶神事介紹。
作業的反覆——完成一振刀所需的時間
完成一振刀的標準工程與時間如下。
| 工程 | 所需時間(目安) |
|---|---|
| 材料準備、鍛鍊 | 5〜7日 |
| 整形(火造) | 2〜3日 |
| 置土、淬火 | 1日 |
| 粗磨、形狀確認 | 2〜3日 |
| 莖仕上、銘切 | 1〜2日 |
| 合計(僅鍛造) | 約2〜3週 |
此後,由專業研師、拵職人作業,至完成尚需數週至數個月。
刀工的體力與精神要求
體力方面:一天鍛造作業中揮舞大槌的總重量,即便是熟練的刀工弟子也相當於數噸。夏季爐前作業氣溫有時接近50℃。近年的酷暑中,工房內的中暑風險正被認識為嚴重課題。
精神方面:置土、淬火的集中力以「無心的狀態(無我之境)」為理想。一個猶豫便會使數週的作業付諸東流。作為職人歷經這樣一天,直到被認可為獨當一面為止的歷程,與成為刀工的修業與研修指南所介紹的研修與作刀承認制度相互呼應。
總結——刀工這份工作的本質
刀工的一天始於「爐火」,終於「熄火」。在每日的反覆中積累技術,經過數年至十數年的修行期間,才初次被認可為「獨立的刀工」。
鑑賞日本刀時,感受那一振中所蘊含的「數百小時熟練勞動」,能增添刀劍鑑賞的深度。希望各位一邊想像刀中所蘊含的一天天積累,一邊仔細選刀。