Hatori und Kesho-togi — Schleifsteinauswahl und abschließende Poliertechniken des togishi
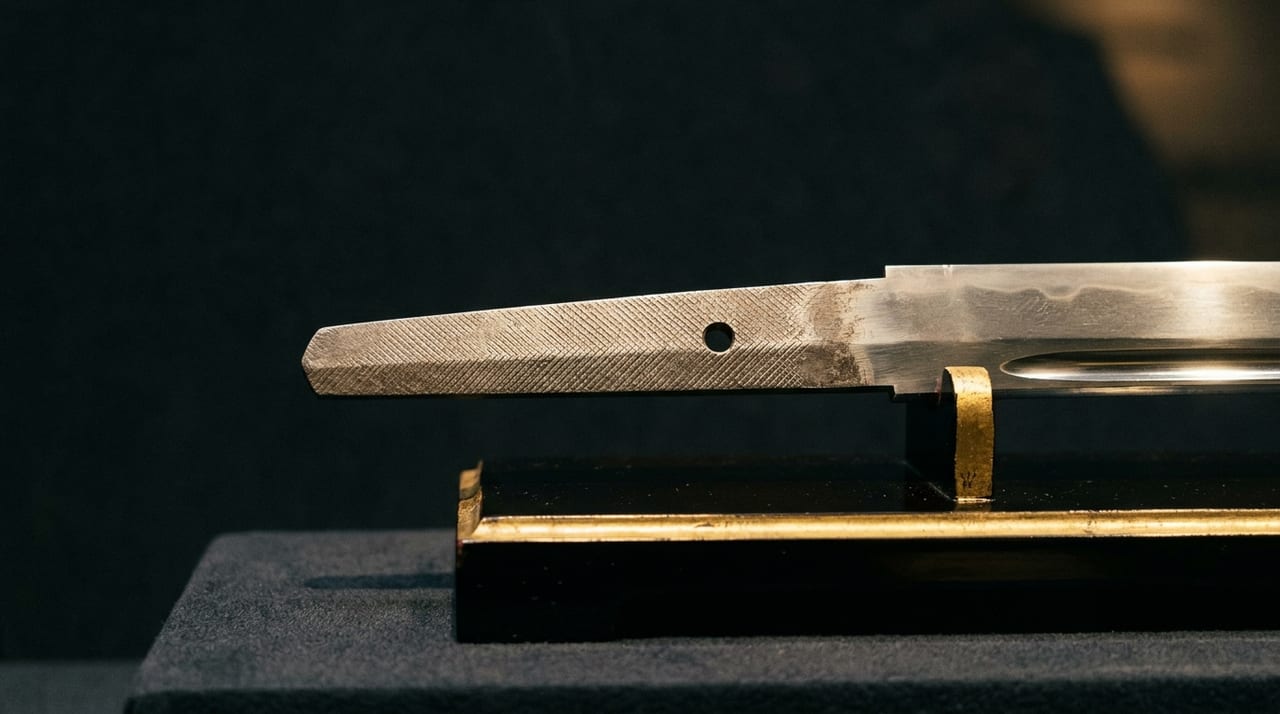 * Bild nur zu Illustrationszwecken.
Inhaltsverzeichnis
Die zweistufige Struktur der Nihontō-togi
Die togi eines Nihontō gliedert sich grob in zwei Stufen: „Shitaji-togi" und „Shiage-togi (Kesho-togi)". Der Shitaji-togi ist der Arbeitsgang, bei dem die Form der Klinge gerichtet, Rost und Kratzer entfernt und die Flächen der verschiedenen Bereiche — shinogi, hira, mune, yokote — präzise herausgearbeitet werden. Der Shiage-togi ist der Arbeitsgang, bei dem die im Shitaji-togi bereiteten Flächen weiter poliert werden, um die Erscheinungsformen des jigane (jihada und utsuri) sowie die Details des hamon (nie, nioi, kinsuji, inazuma) in einen für die Betrachtung würdigen Zustand zu bringen.
Bei der Arbeit des togishi bildet die technische Präzision (geometrische Genauigkeit der Flächen) das wichtigste Bewertungskriterium für den Shitaji-togi, während der Kesho-togi eine „Kunst der Präsentation" ist, die die Individualität der Klinge maximal zur Geltung bringt — ästhetisches Urteilsvermögen und Erfahrung des togishi sind dabei entscheidend.
Arten der im Shitaji-togi verwendeten Schleifsteine
Das Polieren schreitet schrittweise von groben zu feinen Schleifsteinen fort. Die typische Reihenfolge der Verwendung ist die folgende.
- Arato: Grober Schleifstein entsprechend Körnung 80–120. Wird zur Entfernung von Rost, Kratzern und Schleifspuren vorangegangener togi verwendet. Die Formkorrektur der Klinge erfolgt ebenfalls in diesem Schritt.
- Nakato: Entsprechend Körnung 240–400. Beseitigt die Schleifspuren des arato und erhöht die Planheit.
- Komato: Entsprechend Körnung 600–1000. Die Phase, in der sich die Flächen von shinogi und hira ausbilden.
- Uchi-kumori-do: Der als höchste Qualität unter den Naturschleifsteinen geltende „Uchi-kumori-do aus Kyoto". Seine feinen Partikel erzeugen eine gleichmäßig mattierte Oberfläche, und das Muster (jihada) des jigane wird sichtbar. Wird im letzten Arbeitsgang unmittelbar vor dem Shiage-togi verwendet.
Die Kernarbeitsgänge der Kesho-togi
Uchi-kumori
Ein Arbeitsgang, bei dem das jigane (hira, shinogi-ji, mune) mit dem Nugui-gamido — einem dünnen Splitter des uchi-kumori-do, der auf Papier (Shoji-Papier / Washi) aufgeklebt wird — sorgfältig poliert wird. Dadurch erhält das jigane eine gleichmäßig mattierte Oberfläche, und die Struktur des jihada (itame, masame, mokume usw.) tritt hervor, sodass es betrachtet werden kann.
Die Schwierigkeit des Uchi-kumori liegt in der Feinjustierung von Druck und Geschwindigkeit. Ist die Kraft zu stark, wird die Mattierung ungleichmäßig; ist sie zu schwach, übertragen sich die Partikel des uchi-kumori-do nicht ausreichend. Der togishi justiert feinfühlig nach Bereich, indem er das Gefühl in seinen Fingerspitzen und die Veränderungen des Reflexlichts der Klinge beobachtet.
Hatori und Hazuya
Als „Hatori" bezeichnet man den Arbeitsgang, bei dem der hamon (der dem Schneidenteil zugewandte Bereich) vom ha-machi bis zur kissaki hervorgehoben wird. Beim Hatori werden die nie, nioi, kinsuji und sunagashi des hamon — im Gegensatz zur mattierten Oberfläche des jigane — hell und glänzend ausgearbeitet.
Der beim Hatori verwendete Schleifstein ist ein kleines Stück Naturschleifstein, das als „Hazuya" bezeichnet wird und nur die Schneide selektiv poliert. Anders als gewöhnliche Schleifsteine zeichnet sich das Hazuya durch äußerst gleichmäßige Partikel und hohe Härte aus. Je nach Herkunftsort wird zwischen „Tsushū-san (aus der Provinz Tsushima)" und „Tanba-san (aus der Provinz Tanba)" unterschieden, und es wird je nach der Beschaffenheit des hamon (nie-deki oder nioi-deki) ausgewählt.
Durch das Hatori entsteht der Kontrast zwischen der „Mattierung" des jigane und dem „Glanz" des hamon — dies ist der Kern der für den Nihontō charakteristischen Betrachtungsästhetik. Als ein Hofadeliger der Heian-Zeit dichtete: „Die Klinge nimmt die Mattierung auf dem ji, den Glanz auf dem ha" — damit ist genau dieser ästhetische Kontrast gemeint.
Yubikakari (Nugui)
Als letzter Arbeitsgang des Kesho-togi gibt es das „Yubikakari (Nugui)", bei dem der togishi mit seinen Fingernägeln und Fingerspitzen die Verbindungsstellen von mune, shinogi und hira (shinogi-suji und mune-kaku) abschließend glättet. Diese Technik, bei der kein Schleifstein verwendet wird und ein Teil des Körpers des togishi selbst als Schleifmittel dient, ist der letzte Justierungsschritt, um feine Absätze und Polierunregelmäßigkeiten zu beseitigen.
Als Material für das Yubikakari verwenden manche togishi neben dem Fingernagel auch einen extrem feinkörnigen Naturstein namens „Hadado", der dünn geschnitten und auf die Fingerspitze geklebt wird. Die endgültige Gleichmäßigkeit der Oberfläche hängt von der Präzision dieses Arbeitsgangs ab.
Logik der Schleifsteinauswahl
Die Auswahl der Schleifsteine für den Kesho-togi variiert je nach Arbeitsstil der Klinge, Beschaffenheit des jigane und Art des hamon.
- Klingen mit nie-deki (Sōshū-den, sue-kotō-Typ): Um die grobkörnigen nie hervorzuheben, ist ein etwas weicheres Hazuya mit gröberen Partikeln wirksam. Ein zu hartes Hazuya birgt das Risiko, die nie zu zerdrücken.
- Klingen mit nioi-deki (Bizen-den, Yamashiro-den): Um die feinen nioi-Partikel nicht auszulöschen, werden gleichmäßiger, feiner uchi-kumori-do und Hazuya verwendet. Übermäßiges Polieren lässt die Tiefe des nioi verschwinden.
- Jihada des jigane (itame, masame, mokume): Bei kotō mit weit geöffnetem itame lässt sich die jihada durch ungleichmäßiges Uchi-kumori leicht hervorheben. Bei Klingen der Yamashiro-den mit fließendem masame ist eine gleichmäßige Mattierung wichtig, und die Qualität des gleichmäßigen uchi-kumori-do ist ausschlaggebend.
Qualifikation der togishi und heutige Ausbildung
Um togishi zu werden, führen Organisationen wie die „Bijutsu Tōken Tōshō Gijutsu Hozon Kensan-kai (Bitōkai)" und die „Zen Nihon Tō Kenma-shi-kai" praktische Prüfungen durch, die die Fähigkeiten der togishi zertifizieren.
Die Richtwerte für Ausbildung und berufliche Praxis sind wie folgt.
| Posten | Richtwert |
|---|---|
| Ausbildungsdauer | mindestens 5 Jahre |
| Bis zur Beherrschung aller Arbeitsgänge nach Eintritt als Lehrling beim Meister | fast 10 Jahre (wie es heißt) |
| Anzahl der togishi heute (Schätzung) | etwa 200 |
| Dauer der Fertigstellung einer Klinge vom Shitaji-togi bis zum Kesho-togi | 2–4 Wochen |
| Übliche Kosten (je nach Zustand, nagasa und Schwierigkeitsgrad) | etwa 100.000–600.000 Yen (gilt als üblicher Marktpreis) |
Davon ist die Zahl der erfahrenen togishi, die auch den Kesho-togi übernehmen können, noch geringer. In jüngster Zeit steigt die Nachfrage nach togi zusammen mit der Belebung des Nihontō-Markts, doch der absolute Mangel an erfahrenen togishi ist eine Herausforderung für die gesamte Branche.


