刀鍛冶的「試打」——完成前的試驗鍛造中判斷刀刃品質的工程與基準
 ※圖片為示意圖。
目錄
何謂試打——完成前的品質確認
「試打(tameshiuchi)」一詞,在一般情況下多指使用完成的刀來測試鋒利度的「試斬(tameshigiri)」之意。然而在鍛冶技術的脈絡中,也有指製作途中用於確認刀身素材狀態的「試驗性打擊」或「樣本鍛造」之用法。本稿就後者之意義,即作為「作刀過程的中間確認」的試打加以說明。
刀匠在鍛造各階段所進行的中間確認,大致可分為三種類型。
- 目視確認
- 槌的手感確認
- 試切(剝離、裂紋的確認)
綜合上述概念即為「試打」,由於完成後發覺的缺陷難以修復,此過程是決定作刀成敗的極為重要的工程。
就工程各階段而言,確認事項可整理如下。
| 工程階段 | 此時點的主要確認事項 |
|---|---|
| 折返鍛鍊後 | 肌割(hadaware)的有無 |
| 素延階段 | 厚度的均質性與碳分布的偏差 |
| 火造完成後 | 假設淬火後形狀的確認(反的確認) |
折返鍛鍊後的確認——肌割與裂紋的早期發現
進行數次折返鍛鍊後的階段,刀匠會仔細觀察鋼的表面。此時點的主要確認事項是「肌割(hadaware)」的有無。
肌割是在折返鍛鍊時,於以下部位產生的細微裂紋。
- 溫度過低的部位
- 鋼中不純物較多的部位
- 折疊面貼合不完全的部位
細小的肌割有時會隨鍛鍊的持續而消失,但深層的裂紋即使反覆鍛鍊也無法消除,最終作為刀身的缺陷留下。這些缺陷往往在研磨後才首次顯現,有時會給刀工帶來極大的失望。
此階段的確認方法之一,是「輕輕施以打擊,觀察裂紋的擴展」。將鋼重新加熱至適當溫度,觀察以槌輕敲時表面的變化及剝離的有無。若裂紋擴大,則判斷素材存在問題,視情況下達從素材重新製作的決定。此舉雖然耗費巨大成本,但比起完成後才發現缺陷,這是遠為合理的選擇,也是考驗刀匠誠實與判斷力的時刻。
素延階段的試驗——形狀均質性的確認
鍛造的折返完成後,進入製作刀身基本形的「素延(sunobe)」工程時,需要另一種確認。此階段的試打以確認「厚度的均質性」與「碳分布的偏差」為目的。
厚度的均質性通過實際輕輕彎曲刀身來確認。若存在過薄的部位,該部位會先行變形,因此可目視確認。此外,也可從槌的手感變化(感覺較軟的部位與感覺較硬的部位之差異)判斷碳分布的偏差。高碳部位相對較硬,低碳部位則手感較軟。消除此手感差異、使整體均質化,是素延階段的主要目標,而熟練的刀匠在每一槌之中持續與鋼進行對話。
火造完成後的確認——反與形狀的綜合判斷
在整理刀身外形的「火造(hizukuri)」完成後的階段,進行淬火前的最終形狀確認。此時點的「試打」可以換言為「假設進行淬火後的形狀確認」。
刀匠預先模擬淬火後刀身彎曲(出現反)的情況,故意將火造完成時的反做得較淺(或向反方向)。為確認此預估淬火後變形的形狀設計是否正確,刀匠有時會對形狀相近的素材進行假淬火以測量變形量。此有時稱為「試燒(tameshiyaki)」。
此試燒所獲得的變形量數據,成為正式淬火前微調火造形狀的依據。經驗豐富的刀匠憑藉過去大量的鍛造經驗已將此變形量銘記於體,但使用新素材(如不同批次的玉鋼等)時,試燒不可或缺。這份謹慎,正是名刀與凡刀之差異所在。
與古來「試物(tameshimono)」的差異
作刀中的試打,與確認完成之刀鋒利度的「試物(tameshimono)」在本質上截然不同。試物是江戶時代以處決罪人的遺體或草束、注水竹筒等物品,將鋒利度數值化的制度性慣習,目的在於鋒利度的「等級評定」。山野勾當及山田淺右衛門等人所擔任的「斬首役人」技術,作為專門從事試物的職能被記錄於歷史之中。
相對於此,作刀中的試打以早期發現缺陷與確保品質為目的,並非完成後的評估,而是融入製作過程中的品質管理活動。此概念對應現代製造業中的「工程內檢查(in-process inspection)」思想,可謂在日本工匠技藝中得見現代品質管理萌芽的佳例。
現代刀匠的試打實態
現代刀匠製作日本刀,須就每1口取得製作承認。美術刀劍類製作承認規則中對年間本數上限無任何規定(美術刀劍類製作承認規則(e-Gov法令檢索))。但各都道府縣的審查基準中規定了每1振的鍛造日數(太刀、刀、薙刀為15日以上,脇差、短刀等為10日以上),可製作的數量實質上受到限制(青森縣「美術刀劍類的製作承認」審查基準)。因此每一振失敗的重量意義重大,即使在現代,中間確認的重要性依然不變。
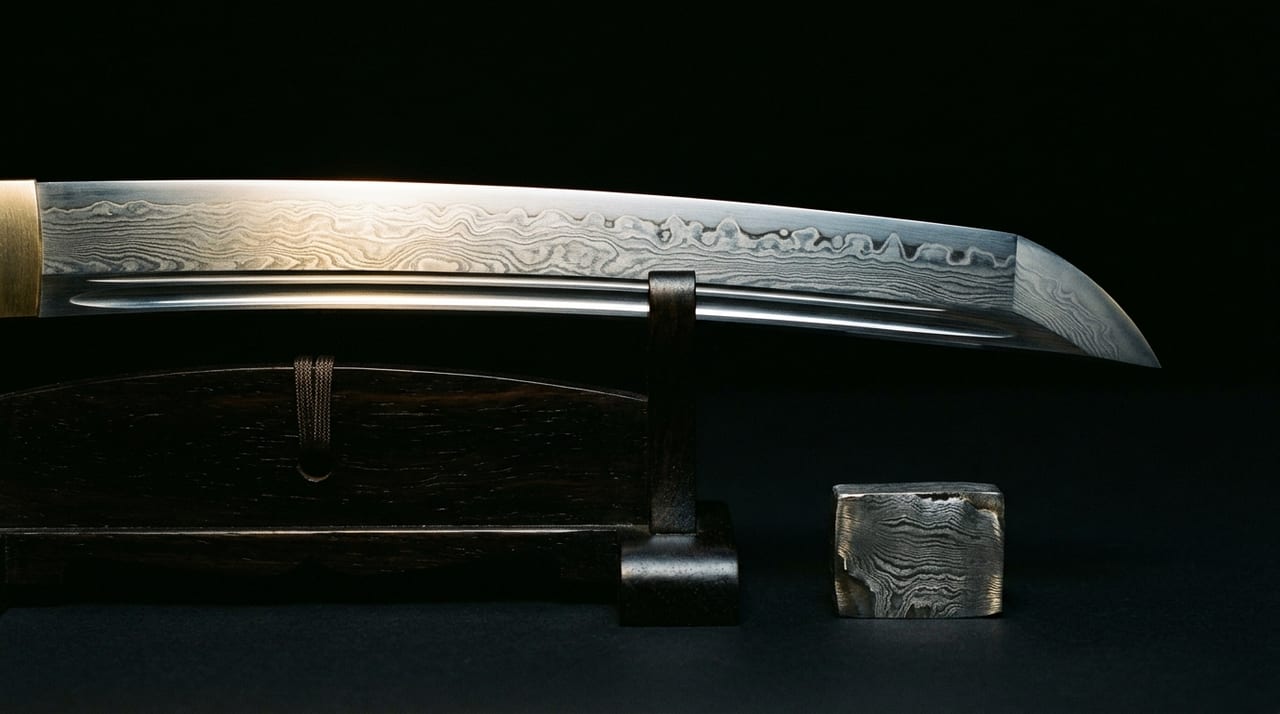
現代刀匠大多採用在折返鍛鍊的各階段取出樣本片(端料鋼片),研磨後目視確認地鐵組織的手法。透過確認研磨鋼時所呈現的木目(杢目、板目、柾目)的均質性,可評估鍛造的品質。這是對傳統「試打」進行現代解釋的品質管理手法,也是現代刀匠繼承古來智慧並付諸實踐的明證。
總結——試打是工匠的自我對話
試打是工匠對自身工作的叩問行為。「此鋼是否均質」「以此形狀進行淬火是否妥當」「此素材是否存在缺陷」——對這些問題自行找出答案的過程即為試打,也是考驗刀匠誠實與技術力的時刻。完成品之美的背後,正是這些在不可見的工程中一重又一重積累而成的仔細確認作業。在鑑賞日本刀時,不妨試著想像其製作背後嚴格的自我點檢文化。